
Projektowanie odlewów ciśnieniowych ma zasadniczy wpływ na każdy aspekt gotowej części. Dobry projekt równoważy dobór materiału, geometrię i wymagania dotyczące oprzyrządowania, co ogranicza liczbę wad, zmniejsza zakres dodatkowej obróbki skrawaniem i wydłuża żywotność narzędzi. W tym artykule przedstawiamy zasady projektowania odlewów ciśnieniowych w logicznej kolejności, pokazując, jak staranne projektowanie pod kątem produkcji prowadzi do niezawodnych części i wydajnej produkcji.

Kluczowe zasady i cele projektowania odlewów ciśnieniowych
Odlewanie ciśnieniowe pozwala projektować części o powtarzalnej jakości przy możliwie najniższym koszcie. Od samego początku inżynierowie koncentrują się na jakości odlewu, trwałości formy i krótkim czasie cyklu.
Kluczowe cele obejmują:
- Ograniczenie porowatości i uwięzienia powietrza
- Kontrolę wypływek i położenia linii podziału formy
- Zapewnienie prawidłowego układu wlewów i kanałów doprowadzających
- Ochronę żywotności formy przy wysokim ciśnieniu
Cele doboru materiału do odlewania ciśnieniowego
Dobór materiału jest podstawą każdego projektu odlewania ciśnieniowego. Inżynierowie rozpoczynają wybór stopu od zebrania informacji, które pochodzą głównie z wymagań projektowych klienta. Następnie wykorzystują je do określenia pożądanych celów projektowych.
Redukcja masy i ograniczenia wynikające z gęstości
W branżach takich jak motoryzacja, lotnictwo i kosmonautyka oraz elektronika przenośna jednym z głównych celów projektowych jest zmniejszenie masy komponentu. Gęstość wybranego stopu bezpośrednio określa końcową masę części. Inżynierowie muszą dokładnie ocenić stosunek wytrzymałości do masy, aby część była wystarczająco lekka dla danego zastosowania, a jednocześnie zachowała wymaganą integralność konstrukcyjną.
Optymalizacja kosztów i ekonomika produkcji
Oprócz parametrów użytkowych wybór materiału ograniczają rygorystyczne limity budżetowe określone w początkowym zakresie projektu. Rzeczywista optymalizacja kosztów wymaga zestawienia ceny surowego metalu z jego ogólnym wpływem na cykl produkcyjny i łatwość wytwarzania.
Na przykład stopy o niższej temperaturze topnienia naturalnie wydłużają okres eksploatacji kosztownych stalowych form odlewniczych, ale mogą nie zapewniać innych właściwości wymaganych przez produkt. Kluczowe jest znalezienie kompromisu i ocena dostępnych rozwiązań, aby inżynierowie mogli dobrać materiał lepiej dopasowany do projektu niż pozostałe opcje.
Fizyka cieplna i zmienne procesu produkcyjnego
Przed oceną końcowej wytrzymałości części inżynierowie muszą najpierw uwzględnić zachowanie metalu podczas samego procesu odlewania ciśnieniowego. Zmienne produkcyjne, w szczególności zjawiska cieplne oraz tempo chłodzenia i krzepnięcia w formie, zasadniczo zmieniają właściwości materiału. Szybkie chłodzenie wewnątrz formy tworzy gęstą strukturę drobnoziarnistą, która znacząco zwiększa podstawową wytrzymałość materiału.
Właściwości mechaniczne i wytrzymałość eksploatacyjna
Wybór konkretnego stopu, oparty na strukturze powstałej podczas chłodzenia, bezpośrednio określa podstawowe możliwości mechaniczne komponentu. Do kluczowych parametrów należą wytrzymałość na rozciąganie, granica plastyczności, wydłużenie (ciągliwość) i ogólna twardość.
Właściwości te łącznie decydują o tym, jak dobrze gotowa część będzie znosić ciągłe obciążenia mechaniczne, nagłe uderzenia i zużycie wskutek tarcia przez cały okres eksploatacji.
Odporność na korozję i trwałość w długim okresie
Po ustaleniu wymaganych właściwości mechanicznych inżynierowie muszą uwzględnić odporność na warunki środowiskowe, aby zapewnić długą żywotność produktu narażonego na czynniki korozyjne, takie jak sól, wilgoć z otoczenia czy chemikalia przemysłowe.
Jeżeli wybrany stop ma idealne właściwości mechaniczne, ale słabo znosi warunki środowiskowe, należy zaplanować dodatkowe wykończenie powierzchni, które ochroni gotowy produkt.
[Odlewanie ciśnieniowe wykorzystuje szeroką gamę metali. Więcej informacji o konkretnych stopach do odlewania ciśnieniowego znajdziesz w naszym obszernym przewodniku po materiałach do odlewania ciśnieniowego!]
Kluczowe aspekty geometrii i projektowania cech
Geometria decyduje o tym, jak metal wypełnia formę, stygnie i jest z niej wypychany. Projektanci muszą kontrolować grubość ścianek, stosować odpowiednie kąty pochylenia, wyznaczać prawidłowe linie podziału oraz używać zaokrągleń i promieni, aby zapobiegać koncentracji naprężeń i zużyciu narzędzi.

Grubość i równomierność ścianek
Grubość ścianki wpływa na wypełnianie formy, czas chłodzenia i ryzyko wystąpienia wad. W większości aluminiowych odlewów ciśnieniowych ścianki mają grubość 1.5–3.0 mm, w przypadku cynku mogą być cieńsze — 0.75–2.5 mm, a w przypadku magnezu często wynoszą 1.25–2.0 mm. Minimalną grubość ścianki projektanci potwierdzają na podstawie wybranego stopu i danych dostawcy.
Dążą do zachowania jednolitej grubości ścianek w całej części. Nagłe zmiany przekraczające 1.5× między sąsiednimi przekrojami powodują powstawanie gorących punktów. Obszary te stygną wolniej i często pojawiają się w nich zapadnięcia lub porowatość wewnętrzna.
Gdy wymagana jest większa wytrzymałość, projektanci unikają również grubych, pełnych przekrojów. Zamiast tego można wydrążyć masywne obszary i dodać żebra, które zwiększają sztywność, a jednocześnie pomagają zachować jednolitą grubość ścianek i stabilne chłodzenie.
Kąty pochylenia i linie podziału
Odpowiedni kąt pochylenia umożliwia wyjęcie części z formy bez uszkodzeń. Zasadniczo projektanci stosują co najmniej 1° pochylenia na ściankach zewnętrznych i 2° na cechach wewnętrznych. Głębsze gniazda wymagają większego pochylenia — często dodaje się 1° na każde 25 mm głębokości.
Projektanci już na wczesnym etapie określają również przebieg linii podziału. Płaska i prosta linia ogranicza wypływki oraz złożoność narzędzia. Nieprawidłowo umieszczona linia podziału zwiększa ryzyko przesunięcia połówek formy, ilość prac związanych z obcinaniem i koszty.
Zaokrąglenia, promienie i narożniki
Ostre narożniki wewnętrzne ograniczają przepływ metalu i powodują koncentrację naprężeń. Pod obciążeniem miejscowe naprężenie w takich narożnikach może wzrosnąć dwu- lub trzykrotnie. Skracają one również żywotność formy, ponieważ ostre krawędzie gniazda pękają pod wpływem temperatury i ciśnienia.
Projektanci stosują zaokrąglenia i promienie na wszystkich połączeniach ścianek. Często przyjmuje się, że minimalny promień wewnętrzny wynosi około 0.5 × grubości ścianki; w wielu zastosowaniach stosuje się 0.75 mm lub więcej. Większe promienie poprawiają przepływ i zmniejszają ryzyko porowatości.
Zaokrąglenia warto stosować również na narożnikach zewnętrznych. Ograniczają one wykruszanie i ułatwiają równomierne pokrycie powłoką.
Elementy konstrukcyjne i złożone cechy
Żebra, występy, otwory i podcięcia wpływają na to, jak komponenty odlewane ciśnieniowo wypełniają formę, stygną i są z niej wypychane. Prawidłowe zaprojektowanie tych cech pozwala kontrolować porowatość, sztywność, żywotność narzędzi i dokładność montażu.
Projektowanie żeber i występów
Żebra zwiększają sztywność bez konieczności stosowania grubych ścianek. Projektanci wykorzystują je do ograniczenia odkształceń i zmniejszenia masy dużych, płaskich obszarów.
Często przyjmuje się, że grubość żebra powinna wynosić 0.6–1.0 × nominalnej grubości ścianki (T). Wysokość żebra zwykle nie przekracza 5 × T, aby uniknąć problemów z wypełnieniem i osłabienia zbyt wysokich przekrojów.
U podstawy żebra projektanci dodają promień zaokrąglenia zbliżony do grubości ścianki. Stosują też pochylenie 1–3°, aby ułatwić czyste wypchnięcie części.
Występy projektuje się według podobnych ograniczeń. Wysokie lub pełne występy powodują powstawanie gorących punktów i pustek wewnętrznych.
Najważniejsze wytyczne dotyczące występów:
- Grubość ścianki występu powinna być zbliżona do T
- Duże występy należy wydrążyć, aby zachować równomierną grubość ścianek
- Dodaj żebra podporowe, by zwiększyć wytrzymałość i usprawnić przepływ metalu
- Zachowaj odstęp między występami a sąsiednimi ściankami, aby chronić stal formy
Projektowanie otworów, okien i podcięć
Otwory i okna wpływają na wypełnianie formy, odpowietrzanie i jej wytrzymałość. Małe lub głębokie cechy trudniej jest odlać bez wad.
W przypadku wielu aluminiowych odlewów ciśnieniowych praktyczna minimalna średnica otworu zaczyna się od około 2 mm. Jeśli to możliwe, projektanci ograniczają głębokość do około 4–6-krotności średnicy. Głębsze otwory mogą wymagać późniejszego wiercenia.
Gdy tylko jest to możliwe, stosuje się otwory formowane przez rdzeń zamiast obróbki litego materiału. Rdzenie zmniejszają masę i pomagają kontrolować skurcz, ale w formie musi pozostać wystarczająco dużo stali zapewniającej jej wytrzymałość.
Okna i duże wycięcia powinny mieć:
- Zaokrąglone narożniki ograniczające naprężenia
- Równomierną grubość ścianek wokół otworu
- Płynne przejścia do sąsiednich żeber lub występów
Podcięcia zwiększają koszt oprzyrządowania. Wymagają rdzeni bocznych lub suwaków, co oznacza dodatkowe ruchome elementy i większe potrzeby konserwacyjne. Projektanci często modyfikują geometrię, aby ustawić cechy zgodnie z głównym kierunkiem wyjmowania części i uniknąć zbędnych podcięć.
Cechy specjalne i projektowanie gwintów
Gwinty i dodatkowe cechy wymagają starannego planowania w odlewaniu ciśnieniowym. Wybierając między cechami odlewanymi bezpośrednio a dodatkową obróbką skrawaniem lub wkładkami, projektanci muszą równoważyć koszty, żywotność narzędzi, wytrzymałość i wymagania montażowe.
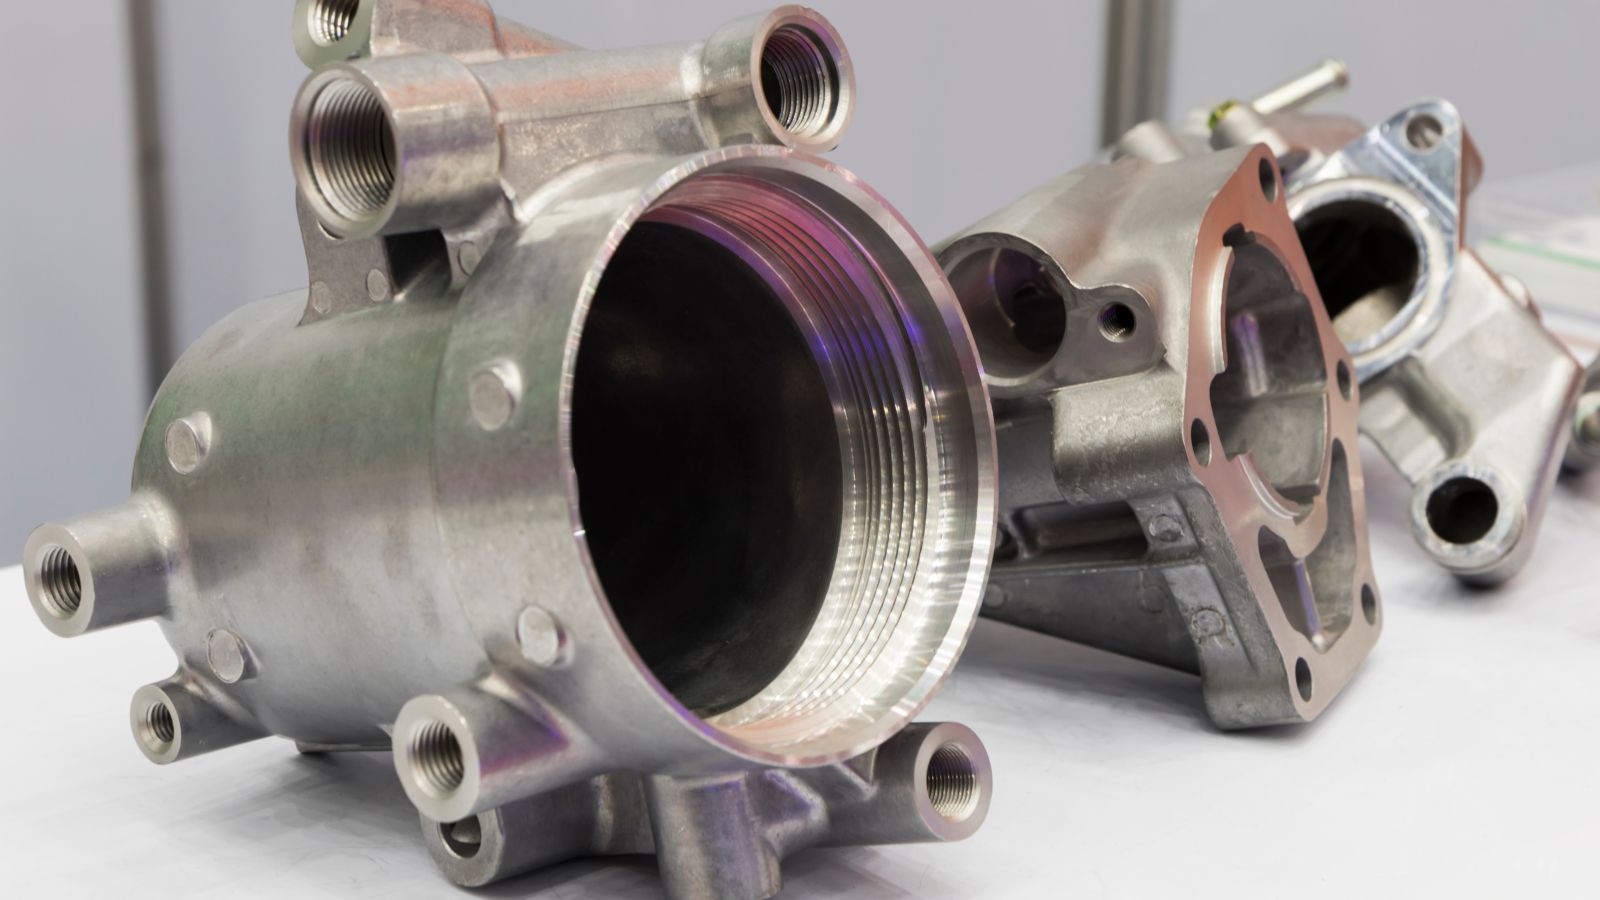
Projektowanie gwintów: odlewane czy obrabiane po odlaniu
Projektanci często wybierają między gwintami formowanymi w narzędziu podczas odlewania ciśnieniowego a gwintami nacinanymi po odlaniu.
Gwint odlewany: Ogranicza liczbę dodatkowych operacji. Dobrze sprawdza się w przypadku większych gwintów zewnętrznych, przy których dopuszczalne są niewielkie odchyłki.
Pełne zarysy gwintów zewnętrznych mogą jednak powodować problemy z dopasowaniem linii podziału, a gwinty wewnętrzne odlewane bezpośrednio w części zwykle wymagają specjalnych rdzeni lub suwaków, co zwiększa koszt formy i jej zużycie.
Gwint obrabiany: Małe lub precyzyjne gwinty często lepiej wykonać przez obróbkę skrawaniem po odlaniu. Gwinty obrabiane po odlaniu zapewniają węższe tolerancje i gładsze wykończenie. Pozwalają też uniknąć uszkodzenia narzędzi przez cienkie lub delikatne rdzenie.
W wielu przypadkach zamiast odlewać otwory wewnętrzne, wykonuje się ich wiercenie i gwintowanie. Metoda ta zwiększa powtarzalność i wydłuża żywotność formy. W porównaniu z formowaniem wtryskowym odlewanie ciśnieniowe umożliwia uzyskanie mocniejszych gwintów w metalu, ale nadal obowiązują podobne ograniczenia dotyczące pochylenia i wypychania.
Wkładki funkcjonalne i metody montażu
Wkładki funkcjonalne zwiększają wytrzymałość i odporność na zużycie w obszarach narażonych na duże obciążenia. Przed wtryskiem metalu projektanci mogą umieścić w formie wkładki stalowe lub mosiężne. Ciekły stop opływa wkładkę i unieruchamia ją.
Metoda ta sprawdza się w przypadku gwintowanych występów, które są wielokrotnie montowane. Ogranicza ryzyko wyrwania gwintu i zwiększa trwałość. Umieszczenie wkładki wydłuża jednak czas cyklu i wymaga precyzyjnego mocowania.
W przypadku gwintowanych wkładek montowanych w metalu po odlaniu inżynierowie stosują wkładki wciskane, Heli-Coils (wkładki gwintowe spiralne) lub Keenserts (wkładki z klinami blokującymi). Wkładki te są mechanicznie wkręcane lub wciskane w wywiercony lub odlany wcześniej otwór, a nie stapiane z materiałem.
Projektując żebra lub występy pod elementy gwintowane, należy zachować jednolitą grubość ścianek i dodać zaokrąglenia u podstawy. Ogranicza to naprężenia i usprawnia przepływ metalu. Odpowiednie pochylenie występów ułatwia również wypychanie i chroni narzędzie.
Operacje po odlaniu: obróbka skrawaniem i wykańczanie powierzchni
Decyzja o tym, co stanie się z częścią po wyjęciu z formy, jest kluczowym elementem projektowania odlewów ciśnieniowych. Sprawna koordynacja projektu surowego odlewu z operacjami wykonywanymi po odlaniu ogranicza ilość braków i skraca łączny czas realizacji produkcji.
Naddatki na obróbkę i planowanie baz
Chociaż odlewanie ciśnieniowe pozwala uzyskać kształty zbliżone do końcowych, wiele części nadal wymaga obróbki CNC po odlaniu, aby spełnić bardzo wąskie tolerancje. Na etapie projektowania inżynierowie muszą określić naddatek na obróbkę powierzchni krytycznych. Dodatkowy materiał pozwala narzędziom skrawającym usunąć nierówności powierzchni, niewielką porowatość lub odchyłki wymiarowe bez naruszania konstrukcyjnego rdzenia części.
Aby zoptymalizować ten proces, inżynierowie muszą zaplanować położenie baz już podczas wstępnego projektowania formy. Jasno określone bazy gwarantują, że część za każdym razem zostanie identycznie osadzona w uchwycie CNC. Zwiększa to powtarzalność obróbki i zapewnia dokładny montaż metalowych elementów.
Dobór wykończenia powierzchni i jego wpływ na projekt
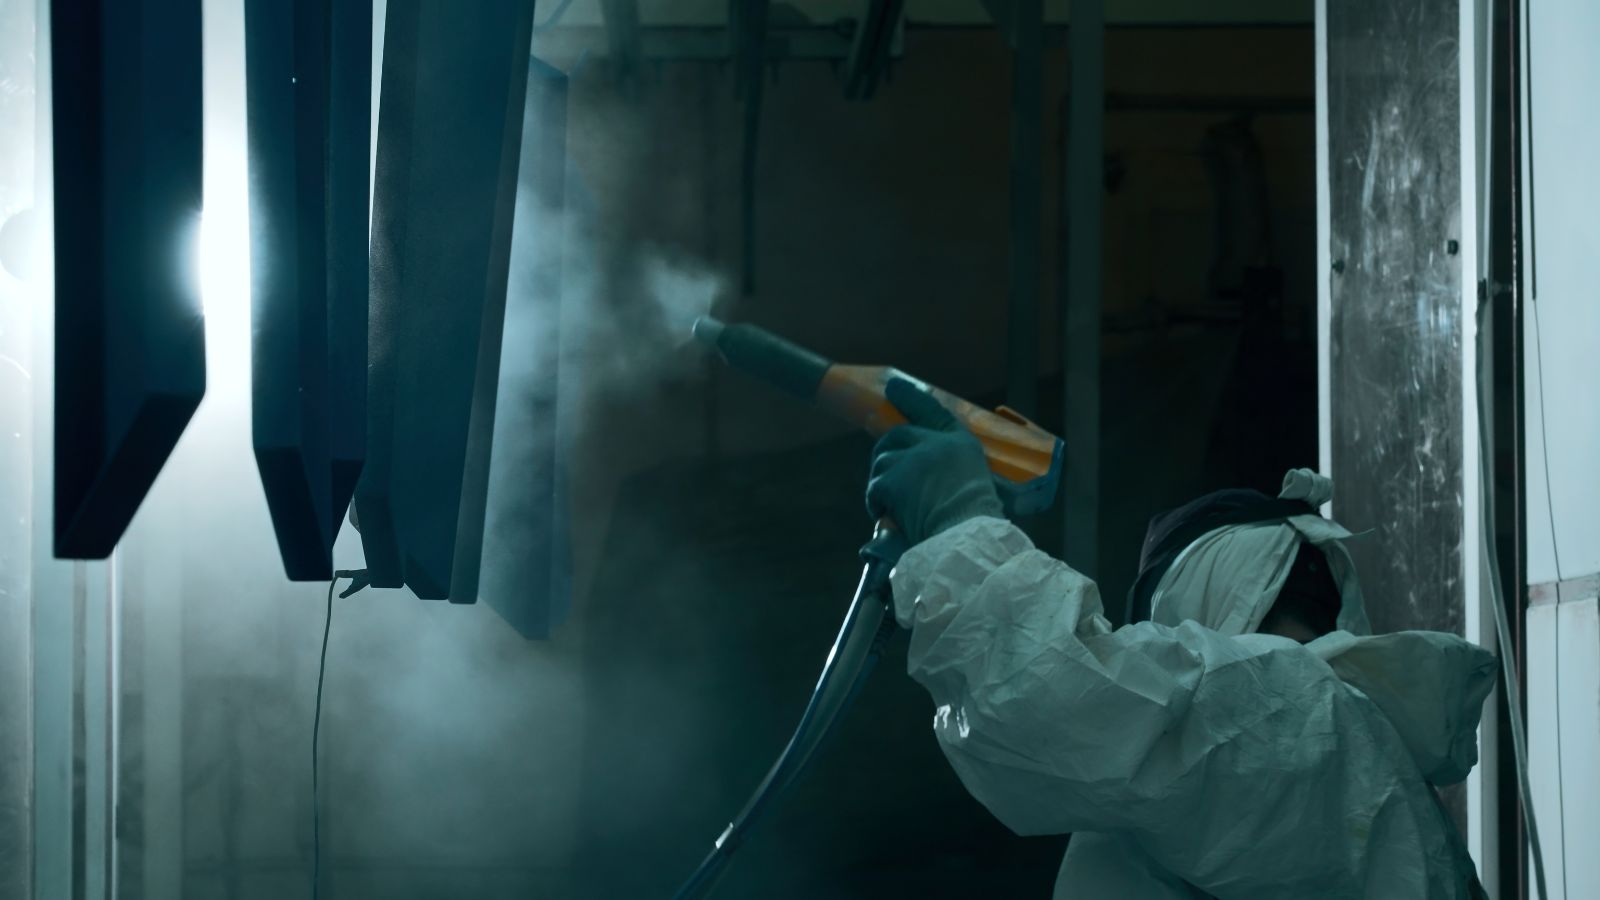
Odlewanie ciśnieniowe może zapewnić bardzo gładką powierzchnię, ale większość części wymaga pewnego zakresu obróbki mechanicznej lub chemicznej, aby spełnić końcowe wymagania estetyczne lub użytkowe. Ponieważ wybrane wykończenie powierzchni bezpośrednio oddziałuje na odlany metal, już na etapie CAD projektanci muszą uwzględnić grubość powłok, narastanie materiału na krawędziach i integralność powierzchni.
Typowe metody obróbki końcowej obejmują:
- Anodowanie: Tworzy ochronną warstwę tlenku na częściach aluminiowych.
- Malowanie proszkowe: Nakłada się suchy proszek, który utwardza się pod wpływem ciepła, tworząc bardzo trwałą warstwę.
- Malowanie: Zapewnia podstawową ochronę i estetyczny wygląd przy niższym koszcie; często stosowane w częściach nienarażonych na intensywne zużycie.
- Powlekanie galwaniczne: Nakłada cienką warstwę metalu (np. cynku, niklu lub chromu), znacznie poprawiając odporność na zużycie, ekranowanie zakłóceń elektromagnetycznych (EMI) lub parametry elektryczne.
- Gratowanie lub obróbka strumieniowo-ścierna: Procesy mechaniczne (np. obróbka wibrościerna lub piaskowanie), które usuwają ostre krawędzie, wypływki na linii podziału i wady powierzchni przed nałożeniem powłok ciekłych lub proszkowych.
Jak wymagania dotyczące wykończenia powierzchni wpływają na projekt odlewu ciśnieniowego
Wybrane wykończenie bezpośrednio wpływa na sposób zaprojektowania geometrii części. Poniższa tabela pokazuje, jakie korekty konstrukcji należy wprowadzić w zależności od metody obróbki końcowej, jeszcze przed wykonaniem formy.
|
Metoda wykończenia powierzchni
|
Wpływ na tolerancje części
|
Wymagane kluczowe korekty projektu
|
|---|---|---|
|
Malowanie proszkowe
|
Znacznie zwiększa grubość (0.05–0.15 mm na każdej powierzchni).
|
Zmniejsz średnice występów i zwiększ luzy otworów dla współpracujących części. Gwinty należy zamaskować lub ponownie nagwintować po nałożeniu powłoki.
|
|
Powlekanie (chrom/nikiel)
|
Minimalna zmiana grubości, ale bardzo duża wrażliwość na geometrię części.
|
Wymaga odpowiednio dużych promieni zewnętrznych, ponieważ powłoka intensywnie narasta na ostrych narożnikach. Projekt musi ograniczać porowatość, bo uwięziony gaz powoduje pęcherzenie powłoki.
|
|
Anodowanie
|
Znikoma zmiana grubości, ale proces wnika w powierzchnię metalu.
|
Możliwe tylko w przypadku niektórych stopów, na przykład specjalnych stopów o niskiej zawartości krzemu. Kąty pochylenia powinny być łagodne, a położenie wlewów należy odsunąć od dobrze widocznych powierzchni estetycznych.
|
|
Malowanie
|
Powoduje umiarkowany przyrost grubości, zależny od podkładu i liczby warstw.
|
Może zamaskować niewielkie ślady przepływu i płytkie wady powierzchni. Wymaga starannego zaplanowania linii podziału, aby usuwanie wypływek nie zniszczyło pomalowanej powierzchni.
|
|
Obróbka strumieniowo-ścierna
|
Usuwa mikroskopijną warstwę materiału i zmienia fakturę.
|
Na teksturowanych ściankach należy zastosować nieco większe kąty pochylenia, aby zapewnić czyste wypchnięcie części, zanim obróbka ujednolici powierzchnię.
|







