
Das Druckgussdesign prägt jeden Aspekt eines Druckguss-Teils auf fundamentaler Ebene. Ein starkes Design balanciert Materialwahl, Geometrie und Werkzeuganforderungen aus, was zudem Defekte reduziert, zusätzlichen Bearbeitungsaufwand begrenzt und die Werkzeuglebensdauer verlängert. Dieser Artikel erklärt die Druckguss-Regeln in logischer Reihenfolge, um zu zeigen, wie sorgfältige Fertigungsdesigns zu zuverlässigen Teilen und effizienter Produktion führen..

Schlüsselprinzipien und Ziele von Druckguss-Werkzeugkonstruktion
Druckguss Das Design zielt darauf ab, konsistente Teile zu den niedrigstmöglichen praktischen Kosten zu produzieren. Ingenieure konzentrieren sich von Anfang an auf Gussqualität, Werkzeuglebensdauer und kurze Zykluszeiten..
Wichtige Ziele umfassen:
- Porosität und Lufteinschlüsse minimieren
- Steuerblitz und Trennebene Standort
- Unterstützen Sie ein korrektes Werkzeug- und Angusslayout
- Schütze das Leben darunter Hochdruck
Gestaltungsziele der Materialauswahl Druckguss
Die Materialauswahl ist die eigentliche Grundlage eines Druckguss-Projekts. Ingenieure beginnen die Auswahl der Legierung, indem sie Informationen sammeln, die hauptsächlich aus den Konstruktionsanforderungen des Kunden stammen. Anschließend nutzen Ingenieure diese Informationen, um wünschenswerte Ziele für die Entwürfe festzulegen..
Gewichtsreduzierung und Dichtegrenzen
In Branchen wie der Automobil-, Luft- und Raumfahrtindustrie sowie der tragbaren Elektronik ist die Minimierung der Masse einer Komponente ein primäres Konstruktionsziel. Die physikalische Dichte der gewählten Legierung bestimmt strikt das Endgewicht des Teils. Ingenieure müssen das Festigkeits-Gewichts-Verhältnis sorgfältig bewerten, um sicherzustellen, dass das Teil für seine spezifische Anwendung leicht genug bleibt, ohne die kritische strukturelle Integrität zu opfern..
Kostenoptimierung und Produktionsökonomie
Über die körperliche Leistungsfähigkeit hinaus ist die Materialauswahl stark durch strikte Budgetgrenzen eingeschränkt, die im ursprünglichen Projektumfang festgelegt sind. Eine echte Kostenoptimierung erfordert die Abwägung des Rohpreises des Metalls gegenüber dessen Gesamteinfluss auf den Herstellungsvorgang, um eine bessere Herstellbarkeit zu erreichen..
Zum Beispiel verlängern Legierungen mit niedrigeren Schmelzpunkten natürlicherweise die Lebensdauer teurer Stahlgussformen, aber sie können andere für die Produkte benötigte Eigenschaften vermissen lassen. Der Schlüssel zu diesem Prozess ist Kompromiss und Bewertung, sodass Ingenieure zu einer Lösung kommen können, die für die Projekte besser geeignet ist als andere Materialien..
Thermophysik und Fertigungsvariablen
Bevor Ingenieure die endgültige Festigkeit eines Teils bewerten, müssen sie zuerst berücksichtigen, wie das Metall während des tatsächlichen Druckgussverfahren reagiert. Fertigungsvariablen, insbesondere Thermophysik und Abkühlungs- sowie Erstarrungsraten der Form, verändern die inhärenten Eigenschaften eines Materials grundlegend. Rasches Abkühlen innerhalb der Form erzeugt eine dichte, feinkörnige Struktur, die die Basiskraft des Materials erheblich erhöht..
Mechanische Eigenschaften und Betriebssicherheit
Aufbauend auf dem während der Abkühlphase geschaffenen strukturellen Fundament definiert die spezifische Legierungswahl direkt die grundlegenden mechanischen Fähigkeiten der Komponente. Zu diesen kritischen Kennwerten gehören Zugfestigkeit, Streckgrenze, Dehnung (Duktilität) und Gesamthärte..
Zusammen bestimmen diese spezifischen Eigenschaften genau, wie gut das fertige Bauteil kontinuierliche mechanische Belastungen, plötzliche physische Stöße und verschleißbedingte Reibung während seiner gesamten Nutzungsdauer bewältigen wird..
Korrosionsbeständigkeit und langfristige Lebensfähigkeit
Sobald die mechanischen Fähigkeiten gesichert sind, müssen Ingenieure die Umweltbeständigkeit berücksichtigen, um das langfristige Überleben des Produkts bei der Exposition gegenüber korrosiven Stoffen wie Salz, Umgebungsfeuchtigkeit oder industriellen Chemikalien zu gewährleisten..
Wenn die mechanischen Eigenschaften der gewählten Legierung perfekt sind, ihre Umweltbeständigkeit jedoch schwach ist, müssen Ingenieure sekundäre Oberflächenfinishe planen, um das Endprodukt zu schützen.
[Druckgießen verwendet eine Vielzahl von Metallen. Für weitere Informationen zu speziellen Druckguss-Legierungen, siehe unser umfangreicher Druckguss Materialleitfaden!]
Kritische Geometrie und Merkmaldesign
Die Geometrie steuert, wie Metall die Form füllt, abkühlt und ausgeworfen wird. Designer müssen Wandstärke kontrollieren, die richtigen Entformungsschräges anwenden, saubere Trennebenes definieren und Fasen und Radien verwenden, um Spannungskonzentrationen und Werkzeugverschleiß zu verhindern..

Wandstärke und Einheitlichkeit
Die Wandstärke beeinflusst Füllung, Kühlzeit und Fehlerrisiko. Die meisten Aluminium-Druckgusss verwenden Wandstärken von 1,5–3,0 mm, Zink kann dünner auf 0,75–2,5 mm sein, und Magnesium liegt oft zwischen 1,25–2,0 mm. Designer bestätigen die minimale Wandstärke mit der ausgewählten Legierung und den Lieferantendaten..
Sie streben nach einer einheitlichen Wandstärke über das gesamte Bauteil an. Plötzliche Sprünge von mehr als dem 1,5-fachen zwischen benachbarten Abschnitten erzeugen Hotspots. Diese Bereiche kühlen langsam ab und verursachen oft Einsenkungen oder interne Porosität.
Wenn Stärke benötigt wird, vermeiden sie auch dicke, massive Bereiche. Stattdessen ist es möglich, schwere Bereiche auszuhöhlen und Rippen hinzuzufügen, die die Steifigkeit erhalten und gleichzeitig gleichmäßiges Wandstärke und eine stabile Kühlung bewahren..
Entformungsschräges und Trennebenes
Ein korrektes Entformungsschräge ermöglicht es dem Bauteil, sich ohne Beschädigung aus der Form zu lösen. In der Regel wenden Designer mindestens 1° Entformungswinkel an den Außenwänden und 2° an den inneren Merkmalen an. Tiefere Hohlräume erfordern einen größeren Entformungswinkel, oft wird 1° pro 25 mm Tiefe hinzugefügt..
Designer definieren auch früh im Design klare Trennebenes. Ein flaches, einfaches Trennebene reduziert Flash und Werkzeugkomplexität. Schlecht platzierte Trennebenes erhöhen die Fehlanpassung, den Beschneidungsaufwand und die Kosten..
Fasen, Radien und Ecken
Scharfe innere Ecken schränken den Metallfluss ein und erzeugen Spannungskonzentrationen. Unter Belastung können diese Ecken die lokale Spannung um das Zwei- bis Dreifache erhöhen. Sie verkürzen auch die Lebensdauer der Form, da scharfe Kanten in der Kavität unter Hitze und Druck Risse bilden..
Designer verwenden Fasen und Radien an allen Wandübergängen. Eine gängige Regel legt den minimalen Innenradius bei etwa 0,5 × Wandstärke fest, wobei viele Anwendungen 0,75 mm oder mehr verwenden. Größere Radien verbessern den Fluss und verringern das Porositätsrisiko..
Auch äußere Ecken profitieren von Radien. Abgerundete äußere Ecken reduzieren Absplitterungen und verbessern die Beschichtungsabdeckung..
Strukturelle Elemente und komplexe Merkmale
Rippen, Erhöhungen, Löcher und Unterschnitte beeinflussen, wie Druckgussteile die Form füllen, abkühlen und aus der Form ausgeworfen werden. Eine ordnungsgemäße Gestaltung dieser Merkmale steuert die Porosität, Steifigkeit, Werkzeuglebensdauer und Montagegenauigkeit..
Rippen- und Boss-Design
Rippen erhöhen die Steifigkeit, ohne dicke Wände hinzuzufügen. Designer verwenden Rippen, um Verzug zu kontrollieren und das Gewicht in großen flachen Bereichen zu reduzieren..
Eine gängige Regel legt die Rippenstärke auf 0,6–1,0 × den Nennwert Wandstärke (T) fest. Was die Rippenhöhe betrifft, bleibt sie oft unter 5 × T, um Füllprobleme und schwache hohe Bereiche zu vermeiden..
Designer fügen in der Nähe der Wandstärke am Rippenfuß einen Rundungsradius hinzu. Sie wenden auch einen 1–3°-Neigungswinkel an, um eine saubere Entformung zu unterstützen..
Das Boss-Design folgt ähnlichen Grenzen. Hohe oder massive Nocken erzeugen Hotspots und innere Hohlräume.
Wichtige Richtlinien für Vorgesetzte:
- Halte Boss Wandstärke in der Nähe von T
- Große Vorsprünge auskernen, um die Wände gleichmäßig zu halten
- Fügen Sie Verstärkungsrippen hinzu, um die Festigkeit und den Metallfluss zu verbessern
- Halten Sie Abstand zwischen den Vorgesetzten und den umliegenden Wänden, um Werkzeugstahl zu schützen
Löcher, Fenster und Untergrabungsdesign
Löcher und Fenster beeinflussen das Befüllen, Entlüften und die Werkzeugfestigkeit. Kleine oder tiefe Merkmale sind schwerer sauber zu gießen.
Bei vielen Aluminium-Druckgussteilen liegen die praktischen minimalen Lochdurchmesser bei etwa 2 mm. Designer begrenzen die Tiefe nach Möglichkeit auf etwa das 4–6-fache des Durchmessers. Tiefere Löcher können eine sekundäre Bohrung erfordern..
Wann immer möglich, verwenden sie Kernbohrungen anstelle der Bearbeitung von festem Material. Kerne reduzieren das Gewicht und kontrollieren das Schrumpfen, aber sie müssen genügend Stahl im Werkzeug lassen, um die Festigkeit zu gewährleisten..
Fenster und große Ausschnitte sollten haben:
- Abgerundete Ecken zur Reduzierung von Spannung
- Uniform Wandstärke um die Öffnung
- Sanfte Übergänge zu nahegelegenen Rippen oder Erhöhungen
Unterschnitte erhöhen die Werkzeugkosten. Sie erfordern Seitenkerne oder Schieber, die bewegliche Teile hinzufügen und den Wartungsaufwand erhöhen. Designer überarbeiten oft die Geometrie, um Merkmale mit der Hauptziehrichtung auszurichten und unnötige Unterschnitte zu vermeiden..
Besondere Merkmale und Gewindedesign
Gewinde und zusätzliche Funktionen erfordern sorgfältige Planung in Druckguss. Designer müssen Kosten, Werkzeuglebensdauer, Festigkeit und Montageanforderungen abwägen, wenn sie zwischen eingegossenen Details und nachträglicher Bearbeitung oder Einsätzen wählen..
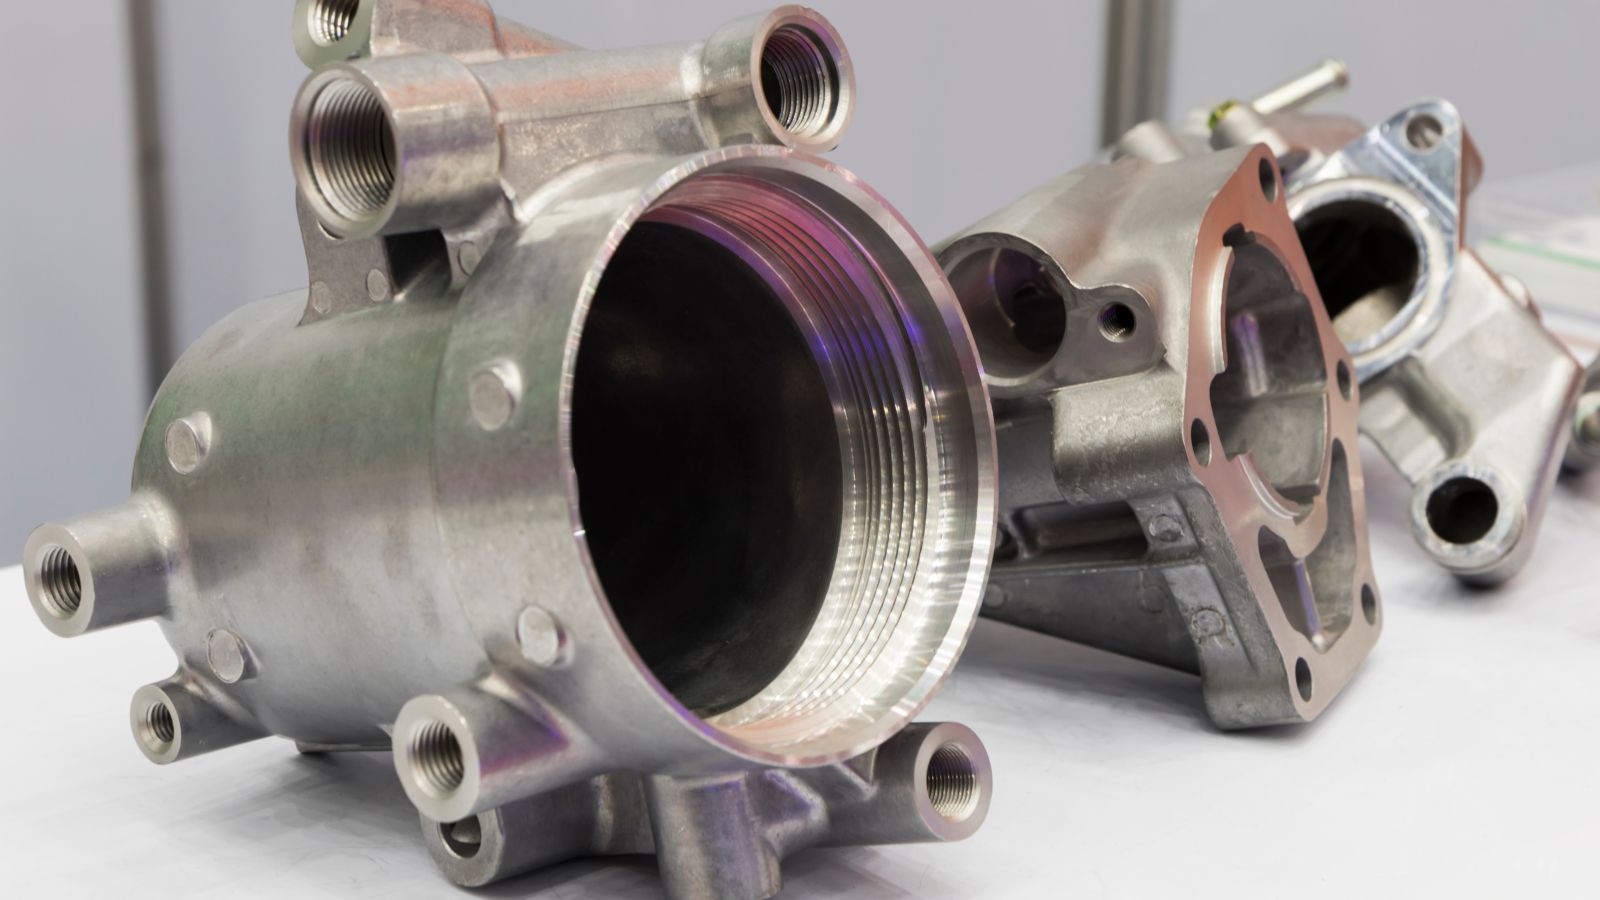
Gewindekonstruktion: Eingegossene vs. Nachbearbeitete
Designer entscheiden sich oft zwischen Druckguss-Gewinden, die im Werkzeug geformt werden, und Gewinden, die nach dem Gießen geschnitten werden.
Gussgewinde: Es reduziert sekundäre Bearbeitungen. Sie funktionieren gut für größere Außengewinde, bei denen geringe Abweichungen akzeptabel sind..
Vollständig externe Gewindeformen können jedoch Trennebene-Ausrichtungsprobleme verursachen, und in das Teil direkt eingegossene Innengewinde erfordern normalerweise spezielle Kerne oder Seitenbewegungen, was die Werkzeugkosten erhöht und den Verschleiß steigert.
Bearbeitetes Gewinde: Kleine oder präzise Gewinde funktionieren oft besser, wenn sie nach dem Gießen bearbeitet werden. Nachbearbeitete Gewinde bieten engere Toleranzen und glattere Oberflächen. Sie vermeiden auch Werkzeugschäden durch dünne oder empfindliche Kerne..
In vielen Fällen bohren und Gewindeschneiden Teams interne Löcher, anstatt sie zu gießen. Diese Methode verbessert die Konsistenz und verlängert die Lebensdauer der Form. Im Vergleich zum Spritzgießen bewältigt Druckguss Metallgewinde mit höherer Festigkeit, stößt jedoch weiterhin auf ähnliche Entformungs- und Ausstoßgrenzen..
Funktionale Einsätze und Montageverfahren
Funktionale Einsätze erhöhen die Festigkeit und verbessern die Verschleißfestigkeit in hochbelasteten Bereichen. Konstrukteure können Stahl- oder Messingeinsätze vor der Metallspritzinjektion in die Form einsetzen. Die geschmolzene Legierung fließt um den Einsatz herum und befestigt ihn an Ort und Stelle..
Diese Methode funktioniert gut für Gewindebolzen, die wiederholt montiert werden. Sie reduziert das Ausreißen und verbessert die langfristige Haltbarkeit. Allerdings erhöht das Einsetzen der Einsätze die Zykluszeit und erfordert eine präzise Spannvorrichtung..
Für nachträglich eingegossene Gewindebuchsen in Metall verwenden Ingenieure Presspassbuchsen, Heli-Coils (Drahtgewindeeinsätze) oder Keenserts (Schlüsselsperreinsätze), die mechanisch in ein vorgebohrtes/gegossenes Loch eingeschraubt oder gepresst werden, anstatt an Ort und Stelle eingeschmolzen zu werden..
Beim Hinzufügen von Rippen oder Stegen für Gewindefunktionen halten Designer Wandstärke gleichmäßig und fügen Radien an der Basis hinzu. Dieser Schritt reduziert Spannungen und unterstützt einen gleichmäßigen Metallfluss. Eine angemessene Neigung an den Stegen sorgt außerdem für eine saubere Entformung und schützt das Werkzeug..
Nachgießoperationen: Bearbeitung und Oberflächenfinishes
Die Entscheidung, was nach dem Verlassen des Teils aus der Form geschieht, ist ein entscheidender Schritt in Druckguss-Werkzeugkonstruktion. Eine effiziente Abstimmung zwischen dem Rohgussdesign und den Nachguss-Schritten senkt die Ausschussrate und verkürzt die gesamten Produktionsdurchlaufzeiten..
Bearbeitungszulagen und Bezugspunktplanung
Während Druckguss nahezu fertige Formen produziert, benötigen viele Teile dennoch CNC-Bearbeitung nach dem Gießen, um unglaublich enge Toleranzen einzuhalten. Ingenieure müssen während der Entwurfsphase einen definierten Bearbeitungsfreiraum auf kritischen Oberflächen einplanen. Dieses zusätzliche Material stellt sicher, dass Schneidwerkzeuge Oberflächenabweichungen, kleine Porosität oder Maßverschiebungen entfernen können, ohne in das strukturelle Kernstück des Teils zu schneiden..
Um diesen Prozess zu optimieren, müssen die Ingenieure die Datum-Positionen bereits bei der ersten Werkzeugkonstruktion planen. Eine klare Datumssteuerung gewährleistet, dass das Bauteil jedes Mal identisch in der CNC-Vorrichtung sitzt, was die Wiederholbarkeit während der Nachbearbeitung verbessert und eine genaue Metallmontage unterstützt..
Oberflächenfinish Auswahl und Gestaltungswirkung
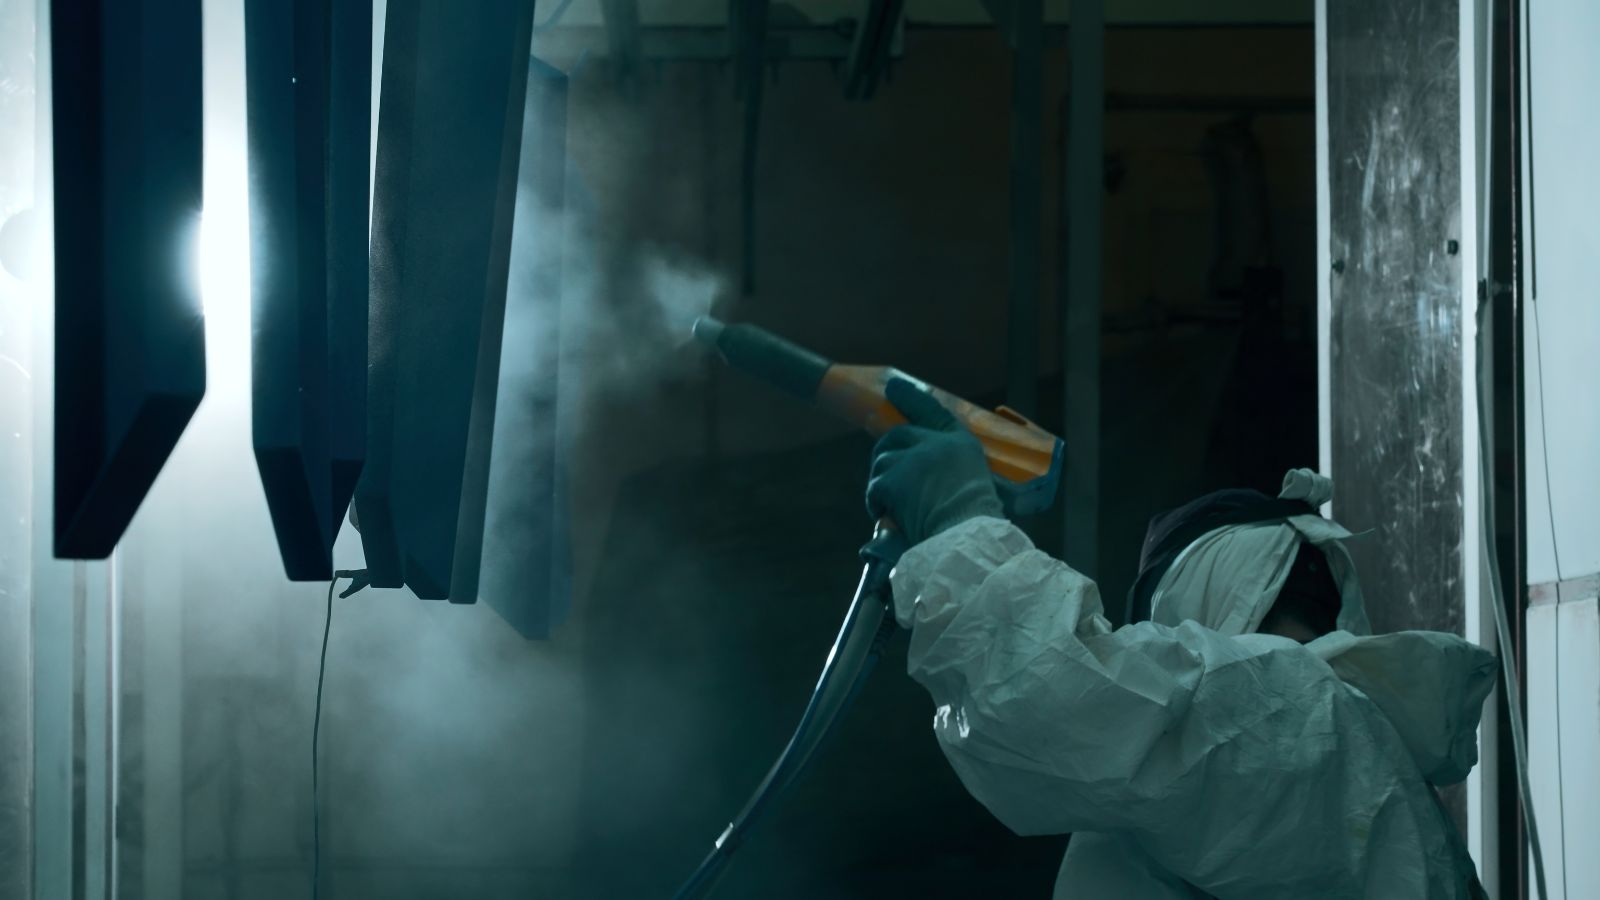
Druckguss kann bemerkenswert glatte Oberflächen erzeugen, aber die meisten Teile erfordern ein gewisses Maß an mechanischer oder chemischer Nachbearbeitung, um die endgültigen ästhetischen oder funktionalen Spezifikationen zu erfüllen. Da das gewählte Oberflächenfinish Interagiert direkt mit dem gegossenen Metall, müssen Designer während der CAD-Phase die Beschichtungsdicken, den Kantenaufbau und die Oberflächenintegrität berücksichtigen..
Verbreitete Nachbearbeitungsmethoden umfassen:
- Eloxieren: Bildet eine schützende Oxidschicht auf Aluminiumteilen.
- Pulverbeschichtung: Trägt ein trockenes Pulver auf, das unter Hitze aushärtet und eine besonders haltbare Schicht bildet.
- Malerei: Bietet grundlegenden Schutz und visuelle Attraktivität zu geringeren Kosten; häufig für Teile verwendet, die nicht extremer Abnutzung ausgesetzt sind.
- Beschichtung: Depositiert eine dünne Metallschicht (wie Zink, Nickel oder Chrom), um die Verschleißfestigkeit, die EMI-Abschirmung oder die elektrische Leistung drastisch zu verbessern.
- Entgraten oder Strahlen: Mechanische Prozesse (wie Kugelstrahlen oder Sandstrahlen), die scharfe Kanten, Trennebene Grate und Oberflächenfehler entfernen, bevor andere flüssige oder Pulverbeschichtungen aufgetragen werden.
Wie Oberflächenfinish Anforderungen Druckguss-Werkzeugkonstruktion beeinflussen
Die von Ihnen gewählte Oberfläche bestimmt aktiv, wie Sie die Geometrie des Teils gestalten müssen. Die untenstehende Tabelle zeigt, wie verschiedene Nachbearbeitungsmethoden bestimmte Designanpassungen erfordern, bevor die Form überhaupt geschnitten wird..
|
Oberflächenfinish Methode
|
Auswirkung auf Bauteiltoleranzen
|
Wesentliche Designanpassungen erforderlich
|
|---|---|---|
|
Pulverbeschichtung
|
Fügt erhebliche Dicke hinzu (0,05–0,15 mm pro Oberfläche)).
|
Reduzieren Sie die Boss-Durchmesser und erweitern Sie die Lochfreigaben für zusammenpassende Teile. Gewinde müssen nach der Beschichtung abgeklebt oder geschnitten werden..
|
|
Beschichtung (Chrom/Nickel))
|
Minimale Dickenänderung, aber sehr empfindlich gegenüber der Bauteilgeometrie.
|
Erfordert großzügige Außenradien, da sich die Beschichtung an scharfen Ecken stark aufbaut. Das Design muss die Porosität minimieren, da eingeschlossene Gase dazu führen, dass die Beschichtung Blasen bildet..
|
|
Eloxieren
|
Vernachlässigbare Dickenänderung, aber es dringt in die Metalloberfläche ein.
|
Nur auf bestimmte Legierungen wie spezialisierte, siliziumarme Legierungen beschränkt. Entwurfswinkel müssen glatt sein, und Anspritzstellen müssen von stark sichtbaren kosmetischen Oberflächen entfernt werden..
|
|
Malerei
|
Fügt je nach Grundierung und Anstrichanzahl eine mittlere Dicke hinzu.
|
Kann kleinere Fließmarken und flache Oberflächenfehler kaschieren. Erfordert sorgfältige Planung von Trennebenes, damit das Entfernen des Grat nicht die lackierte Oberfläche beschädigt..
|
|
Strahlreinigung
|
Entfernt eine mikroskopische Materialsicht; verändert die Textur.
|
Erfordert etwas größere Entformungsschräges auf strukturierten Wänden, um eine saubere Ausstoßung zu gewährleisten, bevor der Sprengprozess die Oberfläche homogenisiert.
|


