
Die Druckgusswerkzeuge, wie der Name schon sagt, umfassen Formen und Stempel des Druckgussverfahren. Wenn sie gut konstruiert sind, liefern sie klare Details, enge Toleranzen und stabile Zykluszeiten über Hunderttausende, manchmal Millionen von Schüssen hinweg..
In diesem Artikel werden wir bei Moldie die wesentlichen Punkte von Druckguss-Werkzeugbau herausarbeiten und Ihnen helfen, ein besseres Verständnis für seinen Betriebsmechanismus, Werkzeuglösungen und andere Faktoren zu gewinnen, die in der Druckguss-Technologie relevant sind..
Was ist Druckguss-Werkzeugbau und wie funktioniert es
Im Kern ist Druckguss-Werkzeugbau eine komplexe, hochfeste Stahlform, die aus zwei oder mehr Hälften besteht. Ihre Hauptfunktion besteht darin, geschmolzenes Metall unter immensem Druck in ein Nettoteil zu formen..
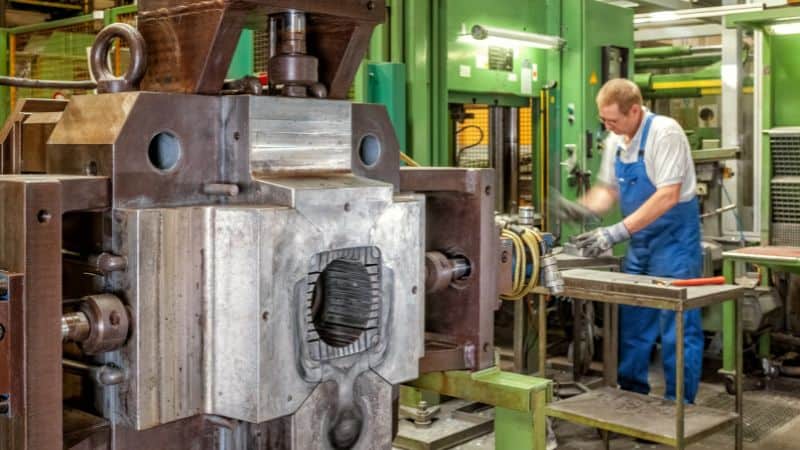
Ein standardmäßiges Druckguss-Werkzeug besteht aus zwei Haupt-Hälften:
- Die Abdeckung Stanze (Feste Hälfte)): Diese Hälfte ist an der festen Platte der Maschine Druckguss montiert und enthält das Einspritzsystem—entweder den Schwanenhals (in Heißkammer) oder die Schussbuchse (in der Kaltkammer).
- Die Auswerferform (bewegliche Hälfte): Diese Hälfte ist an der beweglichen Platte montiert und enthält das Auswerfersystem, um den erstarrten Guss nach dem Zyklus herauszuschieben.
Der Druckguss-Zyklus in vier Hauptschritten:
-
Klemmen: Die beiden Hälften der Form werden hydraulisch mit enormer Kraft (oft mehrere hundert bis tausend Tonnen) zusammengepresst, um dem hohen Einspritzdruck standzuhalten.
-
Injektion: Geschmolzenes Metall wird mit hoher Geschwindigkeit und hohem Druck in die Form Kavität eingespritzt. Hier liegt der Unterschied zwischen Warmkammer und Kältekammer Systeme werden kritisch, wie im nächsten Abschnitt ausführlich beschrieben.
-
Kühlung: Das Metall erstarrt im Kavität und nimmt seine endgültige Form an. Das Werkzeug ist mit komplexen internen Kühlkanälen ausgestattet, die Wasser oder Öl zirkulieren lassen, um den Erstarrungsprozess zu kontrollieren und die extremen thermischen Zyklen zu bewältigen..
-
Auswurf: Die Klemme öffnet sich, und die Auswerferplatte in der beweglichen Hälfte bewegt sich vorwärts, schiebt Auswerferstifte gegen den Guss, um ihn aus der Form zu lösen.
Dieser Zyklus wiederholt sich alle paar Sekunden während der Lebensdauer des Werkzeugs und setzt es extremen thermischen Belastungen (durch geschmolzenes Metall), mechanischen Belastungen (durch Spann- und Einspritzdruck) und abrasivem Verschleiß aus. Das Design, die Materialien und die Wartung des Werkzeugs sind alle darauf optimiert, dieser rauen Umgebung standzuhalten..
Benutzerdefiniert Werkzeugkonstruktion für Druckguss-Werkzeugbau
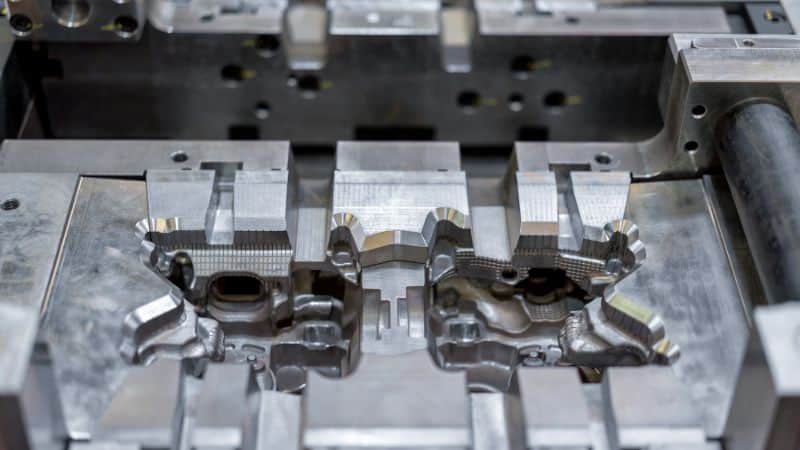
Entwurf, Radien und Wandstärke
Anwenden angemessener Entwurf ist der erste Schritt zu sauberen Auswerfungen und längerer Lebensdauer. Für optimale Ergebnisse verwenden Sie einen Entformungsschräge von 0,5 bis 1,0 Grad an Außenflächen und einen etwas steileren Wert von 1,0 bis 2,0 Grad an Innenkernen. Außerdem, wenn die Oberfläche strukturiert ist, müssen Sie noch mehr Entformung hinzufügen, typischerweise ein zusätzliches Grad oder mehr, um dies auszugleichen und zu verhindern, dass das Teil beim Auswerfen kleben bleibt..
Über Entformungsschräges hinaus, unter Einbeziehung großzügige Filets ist entscheidend für die Haltbarkeit und Qualität des Teils. Die Verwendung von Radien von mindestens 0,5 bis 1,0 mm für Zink und 1,0 bis 2,0 mm für Aluminium hilft, Spannungen zu verteilen und Risse durch Reduzierung scharfer Ecken zu verhindern. Dieses Verfahren verbessert auch den Fluss des geschmolzenen Metalls..
Darüber hinaus sollten die Designs beibehalten werden Uniform Wandstärke, verwenden Sie strategische Rippen und Stege und vermeiden Sie extrem dünne Wände – in der Regel über 0,8 bis 1,0 mm für Aluminium – es sei denn, die spezifische Einrichtung ist nachweislich in der Lage, sie zu handhaben.
Toleranzen und kritische Bezugspunkte
Etablieren Sie ein klarer Referenzpunkt Rahmen unter Verwendung robuster, zugänglicher Oberflächen, die für die Funktion und Messung des Teils entscheidend sind. Anwenden Geometrische Bemaßung und Tolerierung (GD&T), um Form, Orientierung und Lage zu kontrollieren – wie Ebenheit, Position und Profil. Dieses System definiert die funktionalen Grenzen des Teils. Vermeiden Sie es, das Design zu stark einzuschränken, indem Sie lockerere Toleranzen auf nicht-kritischen Oberflächen zulassen, was die Werkzeug- und Fertigungserstellung vereinfacht, ohne die Leistung zu beeinträchtigen..
Datum-Ziele müssen auf stabilen, im Gusszustand befindlichen Pads platziert werden, die für Sonden leicht zugänglich sind. Definieren Sie niemals ein Ziel über das Trennebene, da kleine Fehlanpassungen zwischen den Formhälften Messfehler verursachen und den Referenzrahmen beeinträchtigen können..
Denken Sie daran, dass Gießmaßtoleranzen weiter sind als bearbeitete.. Wenden Sie Bearbeitungszulagen nur auf kritische Merkmale an wie Dichtflächen oder Lagerpassungen, während andere Bereiche im Gusszustand bleiben. Dies minimiert Nachbearbeitungen und reduziert die Kosten.
Trennungsstrategie, Folienminimierung und Kosten
Die Kosten und die Komplexität von Druckguss-Werkzeugen werden hauptsächlich durch ihre Trennebene und die Anzahl der Schieber bestimmt. Da jeder Schieber erhebliche Kosten, Wartung und Zeit hinzufügt, ist ein zentrales Designziel, diese zu minimieren. Dies kann erreicht werden, indem Merkmale zur Haupttrennebene ausgerichtet oder durch Neugestaltung Untergriffe entfernt werden. Der beste Ansatz ist eine frühzeitige Zusammenarbeit und DFM Analyse, die Folien konsolidieren, Durchlaufzeiten verkürzen, Kosten senken und die Werkzeughaltbarkeit verbessern können.
Texturen und Logos
Das Entwerfen von Texturen und Logos erfordert bestimmte Schritte, um Qualität und Haltbarkeit zu gewährleisten. Das Auftragen jeder Textur erfordert erhöhte Entformungsschräges für eine ordnungsgemäße Ausstoßung, daher immer Konsultieren Sie Ihren Lieferanten nach deren genauen Spezifikationen, wenn Sie Logos hinzufügen. Wann immer möglich, sollten Logos auf nicht-kritischen, nicht-funktionalen Oberflächen platziert werden. Am besten sind sie in die Oberfläche eingelassen, anstatt erhaben, um Abrieb und Verschleiß am Werkzeug zu verhindern.
Werkzeugstahl Materialien und Oberflächenbehandlungen
Gängige Werkzeugstähle (H13, H11, Maraging))
- H13: Das Arbeitspferd der Industrie für Aluminium-Druckguss, mit guter Warmfestigkeit, Wärmeermüdungsbeständigkeit und Zähigkeit. Eine ordnungsgemäße Wärmebehandlung und Anlassen sind unverzichtbar.
- H11: Bietet gute Zähigkeit und Thermoschockbeständigkeit, wird aber seltener als H13 für große Kavitäten und Kerne in Aluminium-Druckguss verwendet, aufgrund seiner geringeren Warmfestigkeit.
- Maraging-Stähle: Nützlich für Einsätze, die hohe Festigkeit und ausgezeichnete Bearbeitbarkeit erfordern, oder für hybrid-additiv hergestellte Einsätze; typischerweise in Kombination mit Oberflächenbehandlungen zur Vermeidung von Verzinnung.
Weitere gebräuchliche Stähle umfassen P20 für Zink- und Magnesiumlegierungen sowie hochfeste Stähle wie D2 für Auswerferstifte und andere hochverschleißfeste Bauteile.
Beschichtungen, Nitrieren und Oberflächenengineering
- Nitrieren: Bildet eine harte, verschleißfeste Diffusionsschicht, um Erosion und Mikrolöten zu widerstehen. Es wird häufig auf H13/H11 verwendet.
- PVD/CVD-Beschichtungen (z. B. TiN, CrN, AlCrN)): Die Benetzung reduzieren, die Schmierfähigkeit verbessern und das Anhaften begrenzen. Die Auswahl hängt von der Legierung und der Betriebstemperatur ab..
- Hartverchromung, Nickel-Bor und spezielle LötbeständigkeitsbeschichtungenAngewendet auf Torbereiche, Bereiche mit hoher Aufprallgeschwindigkeit und Kerne, die zum Festkleben neigen. Die Oberflächenvorbereitung und die Qualität des Basisstahls bestimmen den Erfolg..
Thermische Ermüdung, Löten und Erosionsbeständigkeit
- Thermische Ermüdung äußert sich in Rissen an der Werkzeugoberfläche, die durch schnelle zyklische Erwärmung und Abkühlung entstehen. Minderungsstrategien beinhalten hauptsächlich Werkzeugstähle mit hoher thermischer Ermüdungsbeständigkeit (wie H13) und die Entwicklung ausgewogener Kühlsysteme zur Bewältigung der extremen thermischen Zyklen. Das Vorheizen der Chips vor der Produktion ist eine entscheidende vorbeugende Maßnahme zur Verringerung eines initialen Thermalschocks.
- Löten, das unerwünschte Anhaften von geschmolzenem Legierungsmetall an der Werkzeugstahl, wird verschärft, wenn die lokalen Stahlt Temperaturen in einen „klebrigen“ Bereich abfallen. Dem kann durch spezielle Beschichtungen, Trennmittel und sorgfältige Kontrolle der Werkzeugwandtemperaturen entgegengewirkt werden, um diesen kritischen Bereich zu vermeiden.
- Erosion typischerweise tritt in der Nähe von Toren oder Bereichen mit starken Strömungsumlenkungen auf, wo hochgeschwindiger geschmolzener Metallstrahl auf die Oberfläche trifft. Um dem entgegenzuwirken, sollten die Aufprallwinkel abgeflacht, die Radien vergrößert und die Oberflächen in diesen kritischen Zonen lokal gehärtet werden, um eine höhere Widerstandsfähigkeit zu erzielen.
Erstellung, Probennahme und Wartung der Werkzeuge
Werkzeugherstellungs-Workflow und Durchlaufzeiten
Ein typisches Druckguss-Werkzeugbau-Programm durchläuft normalerweise 8 Schritte:
Erster Artikel, Werkzeug-Tryout (Tryout)s und Iterationen
Die anfängliche Probenahme überprüft Füllung, Porosität und Maßhaltigkeit. Es ist zu erwarten, dass Gate-Größen, Entlüftungstiefen, Sprührezepte und Schussparameter iteriert werden. Die Erstteilprüfung verknüpft gemessene Ergebnisse mit der GD&T-Zeichnung. Datenbasierte Schleifen, Wärmebildgebung, Kavität-Druckverläufe und Vakuumwerte helfen, schneller zu konvergieren als durch Vermutungen..
Vorbeugende Wartung, Aufarbeitung und Reparatur
Die routinemäßige Wartung umfasst das Reinigen von Lüftungen, die Aufarbeitung von Absperrvorrichtungen, die Überprüfung des Ausstoßverschleißes und das erneute Einsetzen von Kühlmittelanschlüssen. Das erneute Nitrieren und punktuelle Schweißreparaturen verlängern die Lebensdauer. Halten Sie eine Ersatz-Einsatz-Strategie für stark beanspruchte Kerne und Anschnittbereiche bereit. Verfolgen Sie die Zyklen bis zur Wartung und Fehlerarten: Werkzeuge sprechen durch ihre Verschleißmuster..
Häufige Mängel und Abhilfen
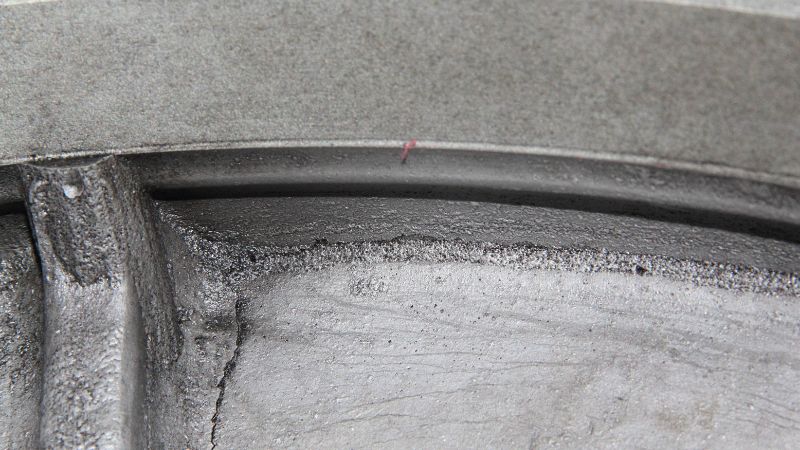
Porosität, Kaltrisse und Fehlläufe
- Gasporosität: Verbesserung der Belüftung/Vakuum, Reduzierung von Turbulenzen durch Tor-Geometrie und Stabilisierung der Werkzeugtemperatur. Sprüh- und Schmiermittel neu ausbalancieren, um eingeschlossene Dämpfe zu vermeiden.
- Schwindungsporosität: Lokale Bereiche verdicken oder Zuflüsse/Überläufe hinzufügen; Kühlung anpassen, um ein vorzeitiges Einfrieren an heißen Stellen zu vermeiden.
- Kaltverschlüsse/-fehlstellen: Erhöhen Sie die Schmelz- und Werkzeugtemperaturen innerhalb der Spezifikation, vergrößern Sie die Anschnitte oder positionieren Sie sie neu, um die Schmelzfront heiß und kontinuierlich zu halten.
Blitzen, Löten und Kleben
- Grat: Verbessern Sie die Absperrflächen, korrigieren Sie den Stanzformverschluss und überprüfen Sie die Klemmskraft. Übermäßiges Spritzen kann auch hydraulisches Einklemmen verursachen..
- Löten: Erhöhen Sie die Stahloberflächentemperatur über den Haftbereich, tragen Sie Anti-Löt-Beschichtungen auf und passen Sie die Schmiermittelchemie an. Reduzieren Sie direkten Aufprall, indem Sie die Öffnungen neu ausrichten..
- Haften: Entwurf hinzufügen, Ausstoßflächen glätten, Auswerferstifte umverteilen oder auf Auswerferhülsen wechseln, wenn Stege hoch sind.
Verzug und Maßabweichung
- Verzug: Er entsteht durch ungleichmäßige Kühlung und Eigenspannungen. Kühlkreise ausgleichen, angepasste Kanäle bei asymmetrischen Teilen verwenden und Prozessparameter für eine allmähliche Erstarrung anpassen.
- Dimensionale Drift: Dies kann bei längeren Läufen auftreten und auf das thermische Wachstum des Wafers hinweisen. Für hartnäckige Merkmale sollte eine Nachgusskalibrierung oder gezielte Endbearbeitung eingeplant werden..
Fazit
Druckgusswerkzeuge sind eine wichtige Investition, die Qualität und Effizienz durch präzise Ingenieurkunst und strategische Zusammenarbeit gewährleistet. Sie sollten Partner wählen, die gut etablierter Formenproduktionsprozess und umfangreiche Erfahrung in DFM. Dieser Ansatz verwandelt Herausforderungen in verlässliche Produktion und liefert konsistenten Wert sowie einen Wettbewerbsvorteil.
Häufig gestellte Fragen
Wie führt die Komplexität eines Teils tatsächlich zu höheren Werkzeugkosten? Geht es nur um die Größe??
Während die Teilgröße die Stahlkosten beeinflusst, steckt in den Werkzeugkosten weit mehr als nur die verwendete Materialmenge. Jeder Unterschnitt, der eine Schiebeeinheit erfordert, jeder komplexe Kern und jedes Merkmal mit engen Toleranzen erhöht den Ingenieuraufwand, die präzise Bearbeitung und die zukünftigen Wartungspunkte. Ein einfacheres Teil mit einem sauberen Trennebene und geringer Produktionsmenge kann oft in einem weniger teuren, zuverlässigeren Einzel-Kavität-Werkzeug gefertigt werden.Ein Teil mit vielen Untergriffen erfordert ein komplexes Mehrachsen-Werkzeug, unabhängig von der Kavitation.
Was sind die wichtigsten Indikatoren während einer Werkzeugproben-/Werkzeug-Tryout-Phase, die zukünftige Produktionsprobleme vorhersagen?
Wir empfehlen, auf Konsistenz zu achten. Wenn kleinere Anpassungen der Maschinenparameter (wie Temperatur oder Spritzgeschwindigkeit) zu großen Schwankungen in der Bauteilqualität oder zu Defekten führen, kann das Werkzeugdesign instabil sein. Weitere Warnzeichen sind Schwierigkeiten beim gleichmäßigen Auswerfen der Teile, Anzeichen von Verschweißen bei den ersten Schüssen oder die Unfähigkeit, ein breites, stabiles „Prozessfenster“ zu etablieren, in dem gute Teile produziert werden. Ein qualifiziertes Werkzeug sollte nachsichtig und wiederholbar sein..
Wann ist es kostengünstiger, ein „einfacheres“ Werkzeug zu entwerfen und sekundäre Bearbeitung für komplexe Merkmale zu verwenden?
Dieser Ansatz ist oft sinnvoll für Merkmale, die extrem schwer oder teuer zu gießen sind, wie sehr tiefe, kleine Löcher, Gewinde mit makellosen Wurzeln oder extrem scharfe Innenwinkeln. Durch das Gießen eines Massivblocks und nachträgliches Bohren/Gewindeschneiden vermeiden Sie die Kosten und potenziellen Fehlerstellen von empfindlichem Kernstifte (Core Pins) in der Form. Es ist ein Kompromiss zwischen den Bearbeitungskosten pro Teil und der anfänglichen Werkzeugkomplexität/-risiko..


