
Wenn die Fertigungsindustrie geringere Wahrscheinlichkeit von Lecks, Verformungen oder Rissen im Druckgussverfahren verlangt, ist herkömmliches Hochdruckguss manchmal nicht genug. Daher haben industrielle Fachleute die Idee weiterentwickelt und vorgebracht Vakuum-Druckguss als die Lösung für hochwertige Teile. In diesem Artikel erfahren Sie mehr über die Definition, die Mechanik und die Anwendungsfelder dieses bedeutenden Fortschritts in Druckguss-Technologie.
Was ist Vakuum-Druckguss
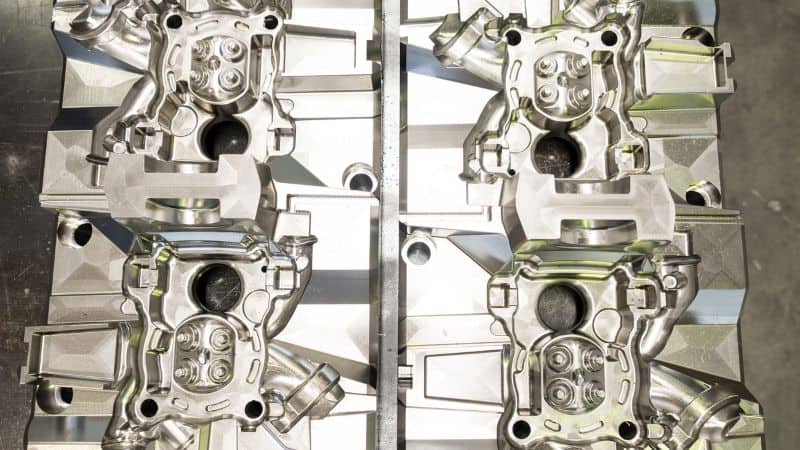
Staubsauger Druckguss ist eine Variante von Hochdruck-Druckguss (HPDC) das aktiv Luft und Gas aus der Matrize Kavität entfernt, um kurz vor und während der Injektion von geschmolzenem Metall ein Vakuum zu erzeugen. Durch die Senkung des Gasgehalts in der Kavität wird die Gaseinschließung minimiert, die Porosität verringert, die Dichte verbessert und die Konsistenz der mechanischen Eigenschaften im Vergleich zu herkömmlichem HPDC (Hochdruck-Druckguss (HPDC)) erhöht. Dieser Ansatz ist wesentlich, wenn die Gussstücke schweißbar, wärmebehandelbar (T5/T6) oder dicht sein müssen..
Im Kern beruht die Methode auf einer versiegelten Form, einem Vakuumpumpsystem und präzise konstruierten Entlüftungs- und Anschnittsystemen. Das Vakuum muss auf einem Zielwert hergestellt werden, oft unter 100 mbar und häufig deutlich niedriger für kritische Arbeiten, bevor das Metall die Form Kavität erreicht. Das Ergebnis ist eine sauberere, dichtere Füllung mit weniger durch Turbulenzen verursachter Lufteinschlüsse und weniger Überraschungen im weiteren Verlauf..
Vakuumgestütztes Druckguss vs Hochvakuumsysteme
Vakuumgestützte Systeme evakuieren die Form teilweise, was die Qualität vieler Teile verbessert, ohne die Kosten und die Komplexität einer vollständigen Vakuumanlage. Sie sind oft ausreichend für mäßig anspruchsvolle Gussstücke und liefern eine messbare Reduzierung von Porosität und besseres Füllverhalten.
Hochvakuumsysteme zielen auf nahezu vollständige Evakuierung und den geringstmöglichen Restgasgehalt ab. Matrizen sind dicht verschlossen, Vakuumkanäle sind optimiert und Pumpen sind dimensioniert, um eine schnelle Evakuierung und ein stabiles Vakuum während des Füllens zu erreichen..
Wie es sich von herkömmlichem Hochdruck-Druckguss (HPDC) unterscheidet
- Porosität & Gaseinschluss: Das integrierte Vakuumsystem entfernt aktiv Luft aus der Form Kavität, wodurch Gaseinschlüsse und die interne Porosität, die herkömmliche HPDC-Platten plagen, drastisch reduziert werden..
- Mechanische Eigenschaften: Diese Reduzierung der Porosität führt zu überlegenen und konsistenteren mechanischen Eigenschaften, mit weniger Schwankungen von Charge zu Charge in Zugfestigkeit, Dehnung und Ermüdungsleistung.
- Nachbearbeitungskapazität: Im Gegensatz zu porösen herkömmlichen Gussteilen sind Vakuum-Druckgusss in der Regel dicht genug, um sicher geschweißt und wärmebehandelt zu werden, was eine breitere Palette an Anwendungen ermöglicht..
Der praktische Unterschied zeigt sich in der Stabilität der Eigenschaften. Bei Vakuum tendieren Zugfestigkeit, Dehnung und Ermüdungsfestigkeit zu höheren Werten und variieren weniger von Charge zu Charge..
Wie Vakuum-Druckguss funktioniert
Hauptausrüstung, Werkzeugmerkmale und Dichtungsmethoden
- Druckgussmaschine: Eine Hochdruckmaschine mit schneller Schusssteuerung und präziser Sperrgeschwindigkeit.
- VakuumsystemVakuumpumpen, Regelventile, Reservoirs/Akkumulatoren und Sensoren, die in der Lage sind, das Ziel-Vakuumniveau schnell zu erreichen und während des Füllens aufrechtzuerhalten.
- Versiegelte Stempel: Robuste Trennnahtdichtungen, O-Ringe/Dichtungen um Auswerferstifte und Schieber sowie Vakuumblöcke, die den Evakuierungsfluss leiten.
- Entlüftung und Angießen: Der Vakuumkanal ist so positioniert, dass Luft aus den zuletzt zu füllenden Bereichen evakuiert wird. Die Tore werden in Größe und Ausrichtung so gestaltet, dass laminare Strömung gefördert und ein vorzeitiges Einfrieren in dünnen Abschnitten vermieden wird..
- Instrumentierung: Druckaufnehmer (Kavität Vakuum), Thermoelemente (Schmelze und Werkzeug), sowie Schusszylinder- und Kolbenpositions-/Geschwindigkeitssensoren.
Werkzeugmacher verwenden oft gehärtete Stahleinsätze für Vakuumanschlüsse, polierte Entlüftungsflächen und kompressionskompatible Elastomere. Die routinemäßige Inspektion von O-Ringen und Verschleiß der Teilungslinien ist in den Wartungsplänen vorgesehen..
Schritt-für-Schritt-Prozess
- Schussvorbereitung: Die Schmelze wird auf eine bestimmte Zieltemperatur gebracht, und die Schussbuchse wird mit dem richtigen Metallvolumen dosiert.
- Evakuieren Sie das Kavität: Der Vakuumkreis öffnet sich. Das System saugt die Form Kavität und die angeschlossenen Kanäle bis zum Sollwert ab. Bei anspruchsvollen Teilen sorgt eine Vorvakuumverzögerung für Druckstabilität.
- Injektion/Auffüllung: Der Schuss beginnt. Phase 1 schiebt Metall zum Tor, und Phase 2 beschleunigt auf hohe Torgeschwindigkeit für schnelles Befüllen, während das Vakuum aktiv bleibt und Restgase herauszieht, während die Front voranschreitet.
- Verstärkung/Halten: Nachdem geschmolzenes Metall in die Form eingespritzt wurde, wird der Druck aufrechterhalten, um das Schrumpfen beim Erstarren des Metalls auszugleichen, weiterhin unter Vakuum, bis die Vorderseite das Entlüftungsventil verschließt.
- Loslassen und festigen: Vakuumventile schließen sich entsprechend, dann wird das Gießen nach der Erstarrung beendet.
- Öffnen und auswerfen: Die Form öffnet sich, Auswerferstifte wird betätigt, und das Teil wird entfernt. Außerdem werden Grat und Angüsse anschließend getrennt..
Dieser Zeitplan ist eng abgestimmt. Wenn das Metall eintrifft, bevor das Vakuum den Sollwert erreicht, steigt die Gas-Einschließung stark an. Ebenso kann ein verzögertes Schließen des Ventils flüssiges Metall in den Vakuumkreislauf ziehen..
Kritische Parameter des Vakuums Druckgussverfahren
- Vakuumniveau: Für eine sinnvolle Porenreduktion streben viele Hersteller <100 mbar an. Teile mit hoher Integrität werden oft bis auf einige Zehner mbar betrieben..
- Timing: Das Vakuum muss den Sollwert erreichen, bevor das Metall das Tor erreicht, und muss während des kritischen Füllfensters aufrechterhalten werden. Reaktionsverzögerungen von sogar 50–100 ms können bei dünnwandigen Schüssen von Bedeutung sein..
- Tor-Geschwindigkeit und Füllzeit: Schnelles, kontrolliertes Füllen (oft 30–60 m/s am Anguss für Aluminium, abhängig von der Geometrie) begrenzt Oberflächenoxidation und Kaltläufer und hält dabei die Turbulenzen unter Kontrolle.
- Temperaturen: Schmelztemperatur hoch genug, um Fluidität zu erhalten (z. B. Aluminiumlegierungen üblicherweise 660–720°C je nach chemischer Zusammensetzung), Werkzeugtemperaturen stabilisiert, um vorzeitiges Erstarren und Anhaften zu vermeiden. Konsistenz ist besser als Extreme.
- Schmier- und Buchsenzustände: Richtige Schmierung des Kolbens und Steuerung der Hüllentemperatur verhindern Gasbildung und stabilisieren die Füllung der ersten Stufe.
Die Prozesssteuerung integriert diese in ein wiederholbares Fenster. Viele Anlagen übernehmen eine Regelung des Schusses im geschlossenen Kreis, die die Geschwindigkeitsprofile an das Kavität-Druckfeedback in Echtzeit anpasst..
Vorteile und Einschränkungen
Ausgezeichnete mechanische Eigenschaften: Weniger Porosität
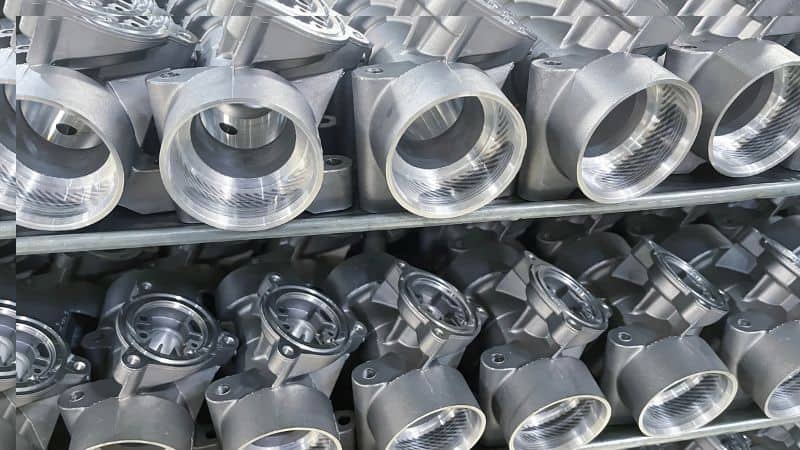
Durch das Wegfegen von Gasen reduziert Vakuum-Druckguss sowohl oberflächenverbundene als auch interne Porosität. Das Druckgussbauteile würde besitzen höhere Dichte, verbesserte Ermüdungslebensdauer und geringere Streuung bei Zugfestigkeit und Dehnung. Zum Beispiel, Aluminium-Druckguss Komponenten unter starkem Vakuum hergestellt, erreichen häufig Dehnungswerte, die für die T6-Wärmebehandlung geeignet sind und mit herkömmlichem HPDC nicht durchgängig erzielt werden können.
Verbesserte Teilequalität: Saubere und feste Oberfläche
A sauberer Vorderbereich füllen und weniger turbulenter Fluss liefern feinere Oberflächenfinishe und weniger kosmetische Mängel. Noch wichtiger ist, dass Gussteile erreichen dichtheitsgeprüfte Leistung ohne auf Imprägnierungen für viele Designs zurückzugreifen. Da die Gasporosität minimiert ist, vertragen die Teile Schweißen (MIG/TIG) und reagieren vorhersehbar auf Lösungs- und Alterungszyklen, wodurch Blasenbildung oder Verformungen vermieden werden, die mit Gasausdehnung verbunden sind.
Einschränkungen von Vakuum-Druckguss
Der Staubsauger Druckguss ist hauptsächlich geeignet für Aluminium und Magnesium, da die hohen Temperaturen und die Reaktivität von Eisenlegierungen sie im Allgemeinen für den Prozess ungeeignet machen.
Aus operativer Sicht auferlegt die Methode erheblicher Geräte- und Wartungsaufwand. Es erfordert sorgfältig abgedichtete Werkzeuge, zuverlässige Vakuumhardware und einen strengen Wartungsplan, um Abnutzung an Komponenten wie O-Ringen und Trennebenes sowie Kohlenstoffablagerungen an Ventilen zu beheben.
Für Anwendungen mit hohem Volumen oder hoher Integrität wird diese Investition jedoch häufig durch erhöhte Ausbeute, reduzierte Nacharbeit und die Möglichkeit, Teile zu konsolidieren und anschließend einer Wärmebehandlung zu unterziehen, gerechtfertigt..
Anwendungen von Vakuum-Druckguss
Nachhaltigkeit und zukünftige Trends
Verbesserte Effizienz & geringere Emissionen
Vacuum Druckguss trägt zu einer nachhaltigen Produktion bei, indem weniger fehlerhafte Teile entstehen. Weniger Ausschuss bedeutet, dass weniger Metall wieder eingeschmolzen werden muss, was den Energieverbrauch und die damit verbundenen Emissionen erheblich reduziert. Dies senkt auch den Verbrauch anderer Ressourcen, wie Dichtmittel. Da die meisten Gießereien bereits ihr Ausschussmetall intern recyceln, macht ein höherer Ertrag diesen Recyclingprozess wesentlich effizienter..
Fortschrittliche Technologie & Automatisierung
Der Prozess wird durch Technologie immer präziser. Simulationssoftware-Modelle das Gieß- und Vakuumsystem, um das Design vor Beginn der Produktion zu perfektionieren. Während des Gießens verwenden digitale Zwillinge und Regelkreise in Echtzeit Sensordaten, um sicherzustellen, dass jeder Schuss dem idealen Standard entspricht. Dies wird durch bessere Vakuumhardware, spezielle Legierungen und verstärkte Robotik unterstützt, was zu einem hochautomatisierten und zuverlässigen Prozess führt, der strenge Industriestandards erfüllt.
Fazit
Obwohl das Konzept von Vakuum-Druckguss bis in die 1970er Jahre oder sogar früher zurückverfolgt werden kann, ist es im Vergleich zu traditionellen Druckguss immer noch ein relativ neues und wachsendes Gebiet. Es ist jedoch der praktischste enorme Fortschritt, der verfügbar ist, wenn Porosität, Schweißbarkeit oder Wärmebehandlungsreaktion unverhandelbar sind..
Mit der Unterstützung von Vakuum-Druckguss zahlt sich die anfängliche Investition in Werkzeuge, Hardware und Schulungen durch höhere Erträge aus. Hersteller gewinnen mehr Vertrauen dabei, ehrgeizige Anforderungen an Maßgenauigkeit und Strukturgestaltung anzugehen..
Häufig gestellte Fragen
Gibt es bestimmte Legierungen, die am meisten von Vakuum-Druckguss profitieren?
Wie bereits erwähnt, kann diese Gießmethode Aluminium und Magnesium verwenden. Tatsächlich ist sie jedoch besonders transformativ für Aluminiumlegierungen. Diese Legierungen neigen zu Gaseinschlüssen und Wasserstoffporosität, was ihre Möglichkeit zur Wärmebehandlung stark einschränkt. Vakuum Druckguss ist daher besonders vorteilhaft für hochfeste Aluminiumsorten (wie A356 oder 360), die für die Wärmebehandlung T5 oder T6 bestimmt sind, da es das Gas entfernt, das Blasenbildung und Schwäche verursachen würde.
Wie verhält sich der Preis von Vakuum-Druckguss im Vergleich zu anderen Gießverfahren mit geringer Porosität wie Squeeze Casting oder dem Gießen mit halbflüssigem Metall (SSM)??
Vakuum Druckguss wird oft als kostengünstigere Lösung für die Massenproduktion im Vergleich zu Squeeze- oder SSM-Gießen gewählt. Während alle Methoden die Porosität reduzieren, erfordert Squeeze Casting spezialisierte (und oft langsamere) Maschinen, und das SSM-Gießen beinhaltet komplexes Vormaterial.Der Staubsauger Druckguss nutzt standardmäßige Hochdruckguss-Maschinen mit einem Zusatzsystem, was ihn ideal für die Produktion von Millionen von Teilen mit hoher Integrität bei einem wettbewerbsfähigen Zyklus macht..
Gibt es bestimmte komplexe Formen, die für Vakuum-Druckguss nicht geeignet sind??
Ja, der Prozess hat seine Grenzen. Teile mit extrem tiefen und schmalen „Vertiefungen“ können problematisch sein, da das Vakuum die in diesen toten Zonen eingeschlossene Luft möglicherweise nicht effektiv entfernen kann, bevor das Metall sie versiegelt. Ebenso können Teile mit inneren Kernen, die komplexe, segmentierte Hohlräume erzeugen, die Platzierung effektiver Vakuumentlüftungen erschweren, was möglicherweise isolierte Gaskammern hinterlässt..

