
Druckgießen ist ein Metallgießverfahren, bei dem geschmolzenes Metall unter hohem Druck in eine projektspezifische Stahlform gepresst wird. Es erzeugt präzise, komplexe Teile mit glatten Oberflächen und engen Toleranzen, weshalb es häufig für wiederholbare, volumenstarke Produktionen verwendet wird..
Die meisten Druckguss-Komponenten verwenden Nichteisenmetalle wie Aluminium, Zink und Magnesium. In der Praxis ist oft nicht allein die Legierung entscheidend, sondern das Werkzeugsystem, das das Befüllen, Entlüften, Kühlen und Auswerfen über Tausende von Zyklen steuert..
Wenn Sie ein neues Druckguss-Programm planen, beginnen Sie mit der Form: Trennebene-Strategie, Gestaltungs- und Entlüftungsdesign sowie thermisches Gleichgewicht. Diese Entscheidungen bestimmen weitgehend das Porositätsrisiko, die Gratbildung, die Maßabweichung und die langfristige Stabilität..
Warum Druckguss wählen (und warum Werkzeuge wichtig sind))
Druckguss wird weit verbreitet eingesetzt, weil er ein starkes Gleichgewicht von Leistung, Konsistenz und Kosten im großen Maßstab bietet.
- Hohe Präzision: Enge Toleranzen können die Bearbeitung reduzieren.
- Schnelle Produktion: Kurze Zykluszeiten eignen sich für Massenproduktion.
- Dünnwandfähigkeit: Unterstützt leichte Konstruktionen mit komplexer Geometrie.
- Glatter Finish: Oft geeignet zum Beschichten oder Plattieren nach entsprechender Oberflächenvorbereitung.
- Niedrige Stückkosten bei hoher StückzahlDie Werkzeugkosten werden auf viele Teile verteilt..
Diese Vorteile treten jedoch nur dann konsequent auf, wenn die Form korrekt entworfen und gebaut wird. Die Qualität der Werkzeuge und die Designentscheidungen (Angussführung, Entlüftung, Kühlung, Auswerfung) beeinflussen stark die Zykluszeit, die Ausschussrate und ob der Guss druckdicht, schweißbar oder für die nachfolgende Bearbeitung geeignet ist..
Planung eines Werkzeugprojekts? Senden Sie Ihre Zeichnung für eine Diskussion zur Machbarkeit der Werkzeugherstellung und Überprüfung des Werkzeugdesigns über unsere Druckgusswerkzeugfertigung Dienst.
Druckgussverfahren: Was in jedem Zyklus passiert
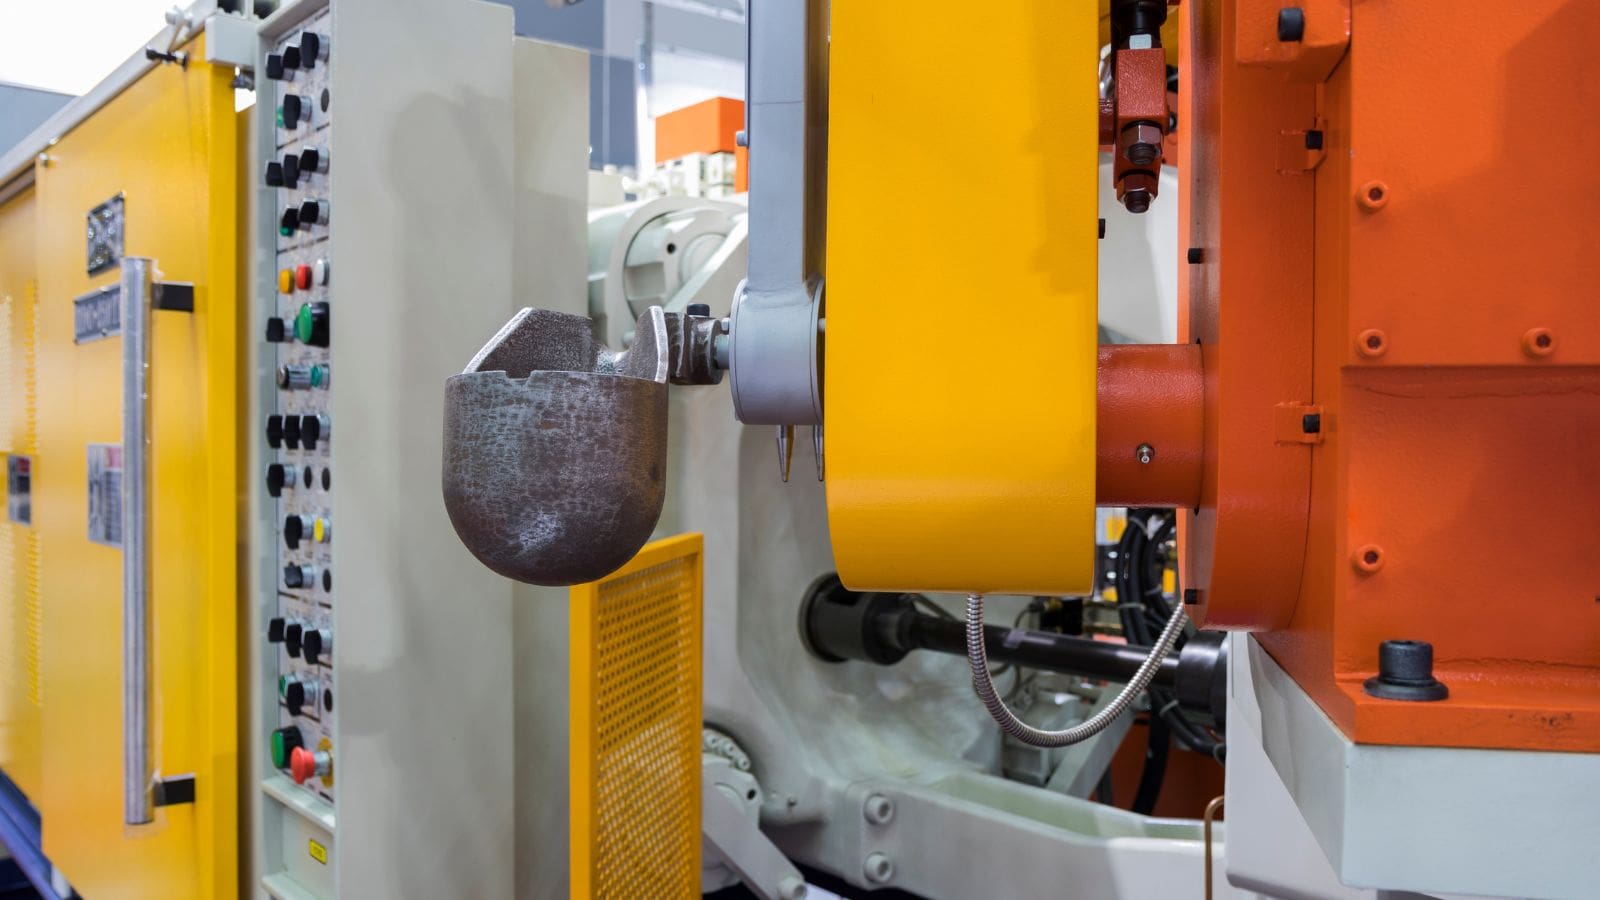
Auf hoher Ebene umfasst ein Druckguss-Zyklus die Werkzeugvorbereitung, das Einspritzen/Füllen, die Erstarrung, das Auswerfen und das Nachbearbeiten. In der Produktion sind die Details, die am wichtigsten sind, wie das Werkzeug steuert Metallfluss, Luftrettung, und Wärmeabfuhr—weil diese die Wiederholbarkeit definieren.
- Die Vorbereitung: Die Matrize ist geschlossen und eingespannt; Schmiermittel/Trennmittel wird bei Bedarf aufgetragen.
- Füllung (Injektion)): Geschmolzene Legierung gelangt durch das Speiser- und Anguss-System in die Kavität.
- Verfestigung & Abkühlung: Kühlkanäle und thermisches Gleichgewicht bestimmen das Schrumpfungsverhalten und die Maßstabilität.
- Auswurf: Das Auswerfersystem löst den Guss; das Auswerfer-Layout beeinflusst Abdrücke und Deformationsrisiko.
- Beschneiden & Fertigstellen: Angüsse/Überläufe/Blitz werden entfernt; Bearbeitung und Endbearbeitung können folgen.
Weil Fehler sich von Zyklus zu Zyklus wiederholen, robust Werkzeuggenauigkeit und Prozesssteuerung sind für eine stabile Massenproduktion unerlässlich.
Arten von Druckguss: Warmkammer vs Kaltkammer
Die beiden häufigsten Hoch-Druckguss-Maschinenkonfigurationen sind Heißkammer und Kaltkammer. In vielen Fällen bestimmt die Legierung weitgehend, welche verwendet wird..
| Typ | Typische Verwendung | Schlüsselnoten |
|---|---|---|
| Heißkammer Druckguss | Typisch für Legierungen mit niedrigem Schmelzpunkt (oft Zink; etwas Magnesium)) | Schnelle Zykluszeiten; Stanz- und Maschinenteile müssen der Umgebung mit geschmolzenem Metall standhalten. |
| Kaltkammer Druckguss | Üblich für hochschmelzende Legierungen (oft Aluminium)) | Geschmolzenes Metall wird in eine Schussbuchse geschöpft; im Allgemeinen langsamer als die Warmkammer, aber für Aluminium-Programme geeignet. |
Unabhängig davon, ob es sich um eine Heiß- oder Kaltkammer handelt, ermöglicht das Werkzeugdesign (Anschnitte, Entlüftungen, Kühlung, Auswerfer) ein konsistentes Füllen und eine stabile Produktionsqualität..
Haupt-Druckguss-Methoden: HPDC, Vakuumvarianten, LPDC und Gravitation
„Druckgießen“ wird oft verwendet, um sich auf zu beziehen hoch-Druckguss (HPDC), aber Käufer können auch Niederdruck- oder Schwerkraftalternativen je nach internen Qualitätsanforderungen und nachgelagerten Anforderungen bewerten.
Hochdruck-Druckguss (HPDC) (HPDC)
Hoch-Druckguss ist der gebräuchlichste kommerzielle Prozess zur Herstellung von Aluminium-, Zink- und Magnesiumteilen mit hoher Wiederholgenauigkeit. Da das Befüllen schnell und turbulent erfolgen kann, sind ordnungsgemäße Entlüftung, Überlaufgestaltung und Temperaturregelung wichtig, um Porosität zu reduzieren und die Abmessungen zu stabilisieren.
Vakuumgestützte Druckguss (HPDC Variante))
Staubsauger Druckguss entfernt Luft aus dem Kavität vor oder während der Injektion. Dies hilft, Gaseinschlüsse und Porosität zu verringern und die innere Qualität für Anwendungen zu verbessern, bei denen Druckdichtheit, Schweißen oder anspruchsvolle Oberflächenbearbeitung erforderlich sind. Die Vakuumbereitschaft ist in erster Linie eine Werkzeugkonstruktion Thema: Dichtungsstrategie, Entlüftungsweg und Ventil-/Anschlussplatzierung müssen in die Form eingeplant werden.
Niedrig-Druckguss (LPDC)
Niedrig-Druckguss verwendet kontrollierte Füllung, die durch niedrigen Gasdruck angetrieben wird. Es wird oft in Betracht gezogen, wenn die innere Integrität über die maximale Geschwindigkeit gestellt wird, insbesondere bei bestimmten strukturellen oder wärmebehandlungsbezogenen Anforderungen.
Schwerkraft-Kokillenguss (Dauerform))
Schwerkraft Kokillenguss (oft in Käuferdiskussionen mit „Druckguss“ zusammengefasst) füllt die Form mithilfe der Schwerkraft statt durch Einspritzdruck. Es kann für geringere Stückzahlen in Betracht gezogen werden oder wenn die Prozesswahl durch Wärmebehandlungsanforderungen und interne Qualitätsziele beeinflusst wird. Die Auswahl hängt stark von der Bauteilgeometrie, der Legierung und den Leistungsanforderungen ab..
Druckguss-Werkzeugbau (Dies): Was der Stanzling enthält
Ein Druckgusswerkzeug ist ein komplettes System, das den Teil bildet und steuert, wie das Metall fließt, entlüftet, abkühlt und ausgeworfen wird. Typische Stanzwerkzeugsysteme umfassen:
- Core & Kavität (Einfügungen) die die Bauteilgeometrie bilden
- Läufer- und Tor-System geschmolzenes Metall in die Kavität gießen
- Lüftungen & Überläufe Luft evakuieren und Oxide/Verunreinigungen auffangen
- Kühlkanäle die Temperatur und die Zykluszeit steuern
- Auswerfersystem die Form zuverlässig freigeben
- Folien/Hebezeuge (wenn Unterschnitte oder Seitenmerkmale sie erfordern))
Bei Moldie kann das Design und die Fertigung mit CNC-Bearbeitung, EDM, Präzisionsmessungen und Simulationstools unterstützt werden, die verwendet werden, um Gießen, Kühlung und Auswerfen für konsistente Ergebnisse zu optimieren. Erfahren Sie mehr über unsere Fähigkeiten auf der Druckgusswerkzeuge Seite.
Wichtige Werkzeugkonstruktion Entscheidungen (und warum sie die Qualität beeinflussen))
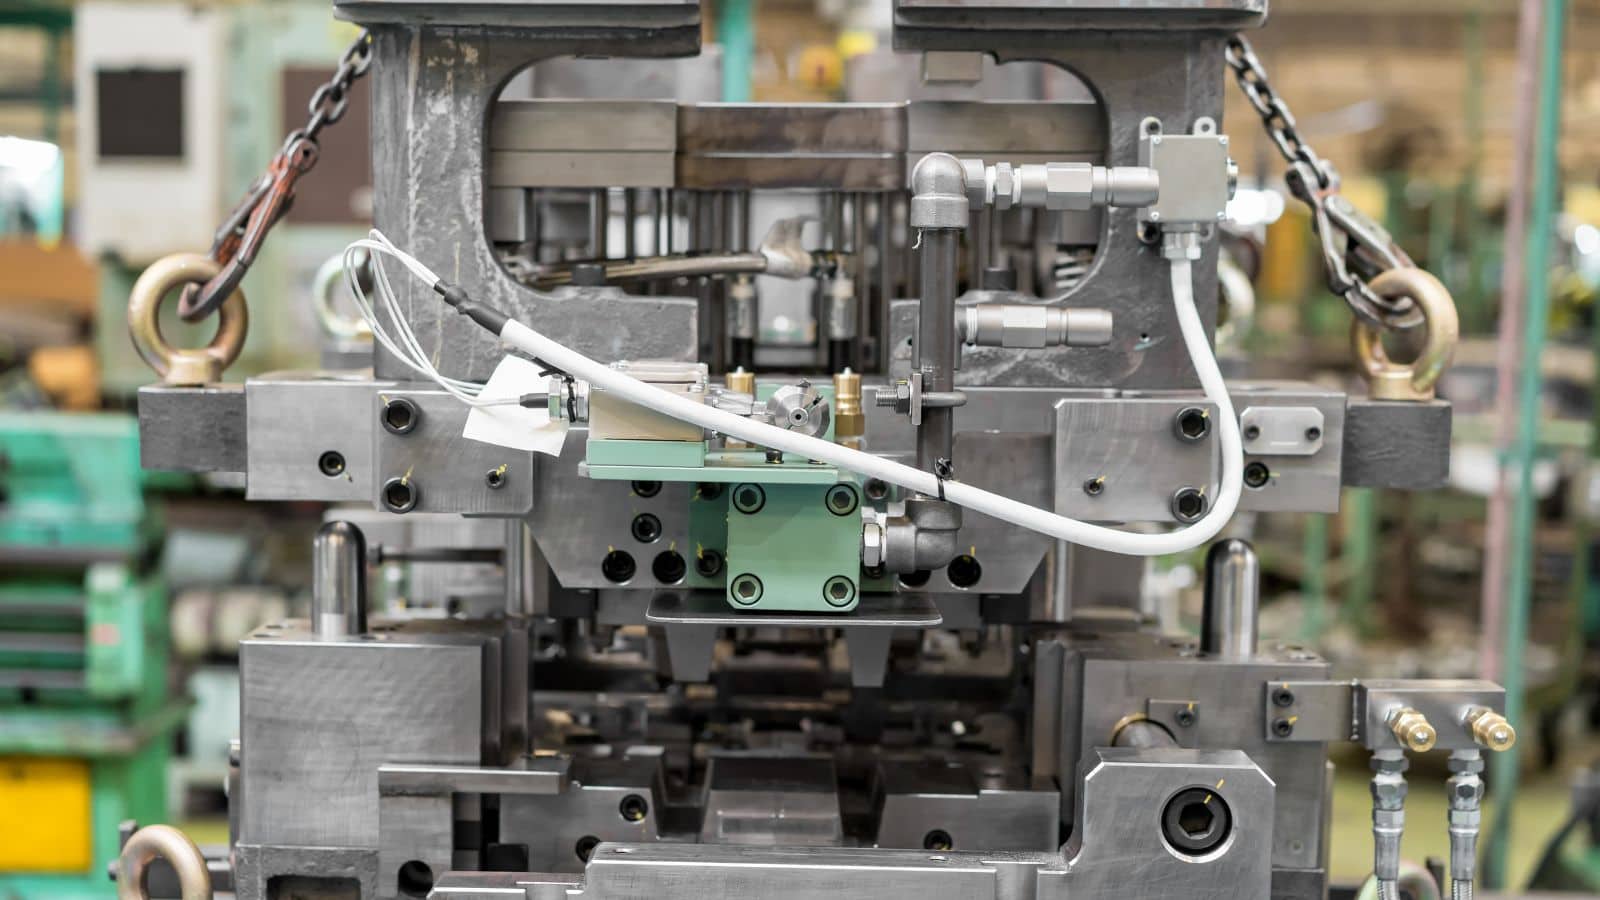
Trennebene Strategie
Die Auswahl der Trennlinie beeinflusst das Risiko von Ausblühungen, die kosmetischen Oberflächen, die Strategie für Bearbeitungsdatums und wie Auswerfermarken erscheinen werden. Gute Trennebene-Entscheidungen können Nachbearbeitung reduzieren und die Stabilität über lange Serien verbessern..
Läufer, Tore und Füllungsbilanz
Das Läufer- und Angußdesign bestimmt, wie die Kavität gefüllt wird. Ausgewogenes Füllen reduziert Kaltschweißnähte und das Risiko unvollständiger Füllung und kann auch durch Turbulenzen verursachte Porosität verringern. Die Position des Angusses beeinflusst außerdem die kosmetische Qualität und den Nachbearbeitungsaufwand..
Belüftung, Überläufe und Vakuumbereitschaft
Luftabführung ist eine der häufigsten Hauptursachen für Porosität und Oberflächendefekte. Richtige Entlüftungswege und Überlaufplatzierung helfen dabei, eingeschlossene Gase und Verunreinigungen zu entfernen. Wenn eine vakuumgestützte Gießerei erforderlich ist, muss die Form von Anfang an für die Abdichtung und die Platzierung des Vakuumanschlusses ausgelegt sein..
Kühlung und thermisches Gleichgewicht
Das Kühlungsdesign steuert den Erstarrungszeitpunkt, das Schrumpfungsverhalten, das Risiko von Verformungen und die Zykluszeit. Eine thermisch ausbalancierte Form hilft, Dimensionsabweichungen bei langen Produktionsläufen zu reduzieren..
Auswurfanordnung
Die Platzierung und Reihenfolge der Auswerferstifte beeinflussen die Freigabestabilität, Auswerferspuren und das Verformungsrisiko – besonders bei dünnen Wänden oder kosmetischen Oberflächen..
Materialauswahl (einschließlich Werkzeugauswirkungen))
Die Materialwahl beeinflusst die Lebensdauer des Stempels, die Zykluszeit, die Kosten und die Leistung des fertigen Teils. Sie verändert auch, wie der Stempel für den Durchfluss, die Belüftung und die Wärmeabfuhr ausgelegt werden sollte..
Aluminium-Druckguss Legierungen
Aluminium wird häufig verwendet, weil es eine starke Mischung aus Festigkeit, Gewichtseinsparungen und Korrosionsbeständigkeit bietet. Die meisten Aluminiumprogramme verwenden Kaltkammermaschinen aufgrund der höheren Schmelztemperatur..
- A380 / ADC12: Universelle Legierungen mit hoher Gießbarkeit.
- A360: Oft gewählt, wenn eine bessere Korrosionsbeständigkeit und Duktilität erforderlich sind.
- A383: Häufig für dünnwandige und komplexe Bauteile verwendet.
Wenn Ihr Programm aluminiumbasiert ist, sehen Sie unser Aluminium-Druckguss Teile Fähigkeitsübersicht.
Zink-Druckguss Legierungen
Zink Druckguss wird häufig für kleine Teile mit feinen Details und hervorragendem Oberflächenfinish verwendet. Zinkprogramme profitieren oft von schnellen Zyklen und langer Werkzeuglebensdauer, wenn die Matrize richtig entworfen und gewartet wird.
Magnesium-Druckguss Legierungen
Magnesium ist das leichteste gebräuchliche strukturelle Druckguss Metall und wird oft dort verwendet, wo die Gewichtsreduzierung Priorität hat.
Erfahren Sie mehr über unser Magnesium-Druckguss Teile Fähigkeiten.
Qualitätskontrolle, Häufige Mängel und Sekundärbearbeitungen
Qualitätskontrolle ist in Druckguss unerlässlich, da sich Defekte von einem Zyklus zum nächsten wiederholen können. Häufige Probleme sind Porosität, Kaltrisse, Grate und Maßabweichungen..
Häufige Mängel und typische Ursachen
- Porosität: Häufig verbunden mit Lufteinschlüssen, unzureichender Belüftung/Überlauf oder instabilen Prozessparametern.
- Kaltverschlüsse / Fehlläufer: Oft mit dem Füllstand, der Gestaltungsweise des Angusses, der Temperatur oder Problemen mit dem Schussprofil verbunden.
- Blitz: Oft verbunden mit Trennebene-Passung, Klemmkraft, Verschleiß oder Werkzeugverzerrung/thermischem Ungleichgewicht.
- Dimensionale Drift: Oft mit Temperaturänderungen, Verschleiß oder inkonsistenter Prozesskontrolle verbunden.
Inspektionsmethoden
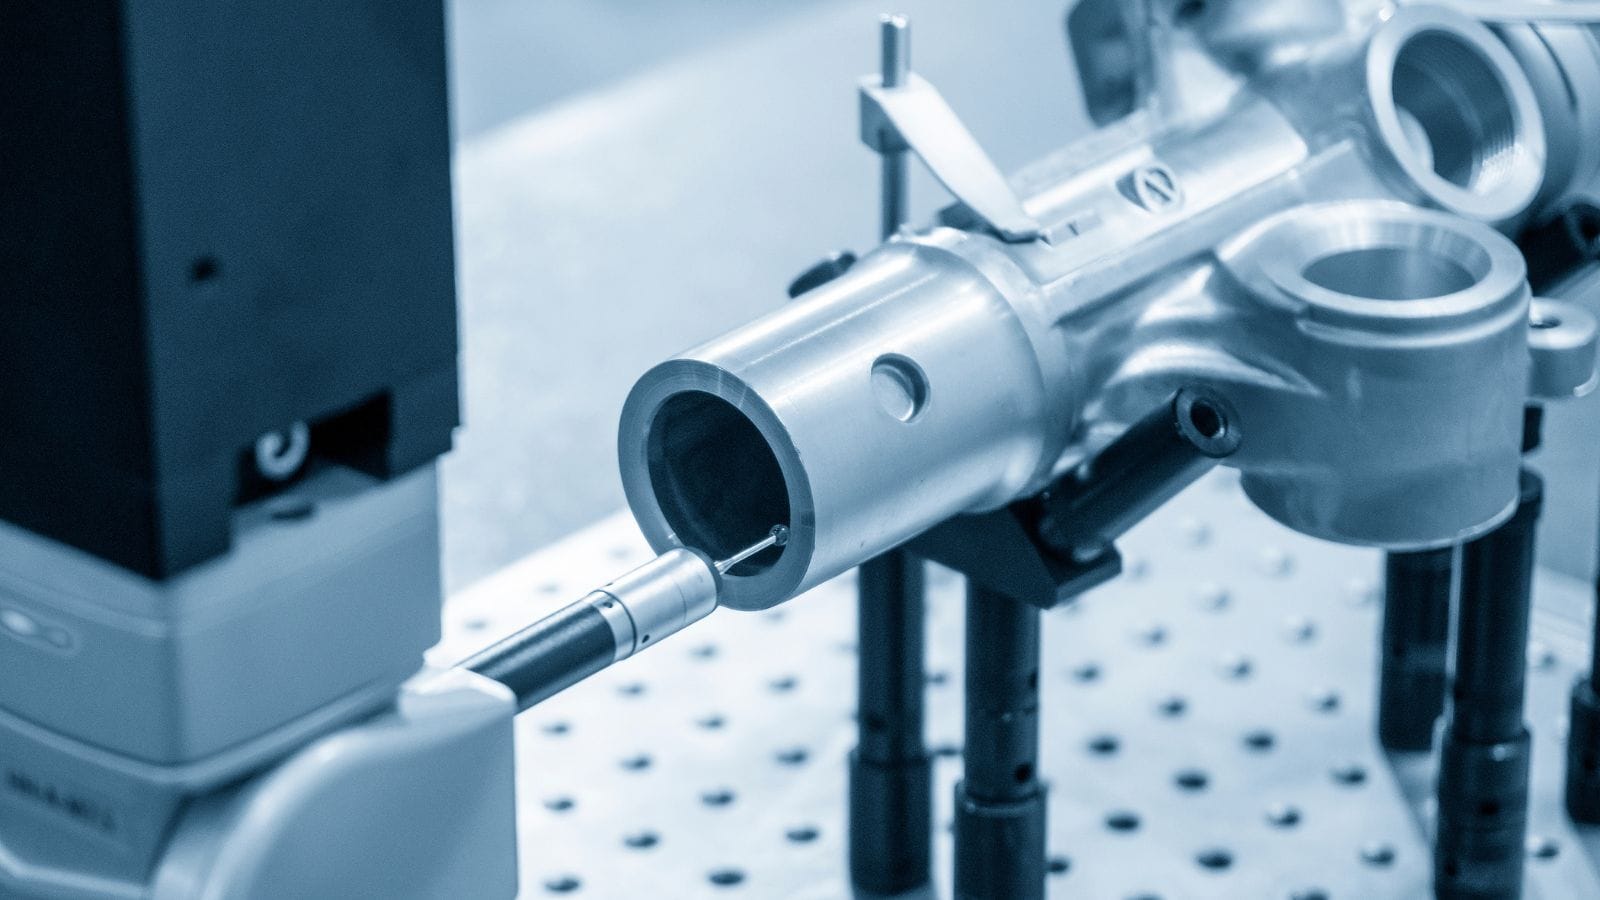
CMM-Inspektion überprüft kritische Abmessungen, während Röntgeninspektion hilft, interne Porosität zu erkennen. 3D-Scannen ist auch nützlich für den Vergleich von Erstmustern und die Werkzeugvalidierung..
Veredelung und Bearbeitung
Viele Druckgussbauteile benötigen vor der endgültigen Verwendung eine Nachbearbeitung. CNC-Bearbeitung und Oberflächenfinishing Helfen, Toleranz-, Erscheinungs- und Korrosionsanforderungen zu erfüllen.
Kosten: Wann Druckguss Sinn macht (Werkzeugorientierte Sicht))
Druckguss ist kosteneffektiv, wenn das Produktionsvolumen hoch genug ist, um die Werkzeugkosten auf viele Teile zu verteilen. Die anfängliche Werkzeuginvestition ist höher als bei einfacheren Prozessen, aber die Stückkosten können bei großer Stückzahl deutlich niedriger sein, wenn die Zykluszeit und die Ausschussrate kontrolliert werden..
Wesentliche Kostentreiber für Werkzeuge
- Teilekomplexität (tiefe Merkmale, dünne Wände, kosmetische Anforderungen))
- Folien/Hebezeuge (Unterhöhungen und seitliche Aktionen erhöhen die Werkzeugkomplexität))
- Anforderungen an Entlüftung/Belüftung/Vakuum
- Kühlkomplexität und Anforderungen an das thermische Gleichgewicht
- Erwartetes Produktionsvolumen und Haltbarkeitsziele (Lebensdauerplanung)
Was man einen Druckgusswerkzeug-Hersteller fragen sollte
- Werden Sie die Designoptimierung für das Angießen, die Kühlung und das Auswerfen unterstützen (einschließlich Simulation, falls erforderlich))?
- Wie werden Sie das Werkzeug validieren (Versuchsplan, Inspektionsansatz und Stabilitätsprüfungen)?)?
- Können Sie nachgelagerte Anforderungen wie die Bearbeitung und Oberflächenfinishing als Teil einer Rundumlösung unterstützen?
Wenn Sie den Werkzeugansatz und die Kosten schätzen möchten, kontaktieren Sie Moldie über unser Druckgusswerkzeugfertigung Dienst und teilen Sie Ihre Zeichnung, Legierungspräferenz und erwartetes Jahresvolumen.
Häufig gestellte Fragen
Geht es bei Druckguss hauptsächlich um die Maschine oder um die Form??
Beides ist wichtig, aber die Form ist oft der größte Treiber für wiederholbare Qualität. Entscheidungen über Schieber/Entlüftung/Kühlung/Auswerfung bestimmen, wie die Kavität gefüllt wird, wie Luft entweicht und wie Wärme über tausende Zyklen abgeführt wird.
Heißkammer vs. Kaltkammer: Welche sollte ich wählen?
In vielen Fällen bestimmt die Legierung dies weitgehend. Warmkammerverfahren ist üblich für Legierungen mit niedrigem Schmelzpunkt (oft Zink), während Kaltkammerverfahren für Legierungen mit höherem Schmelzpunkt (oft Aluminium) üblich ist. Die endgültige Wahl sollte basierend auf der Geometrie des Teils, den Qualitätsanforderungen und den Produktionszielen bestätigt werden..
Wie reduziert man die Porosität in Druckguss??
Die Verringerung der Porosität umfasst typischerweise eine bessere Belüftung und Überlaufgestaltung, ein stabiles Spritzprofil und konstante Temperaturen und in manchen Fällen das Vakuumgießen. Viele dieser Verbesserungen beginnen in der Werkzeugkonstruktion-Phase..
Wann ist Druckguss kosteneffektiv?
Das Druckgießen wird attraktiver, wenn das Volumen hoch genug ist, um die Werkzeugkosten zu amortisieren, und wenn die Wiederholgenauigkeit Sekundärarbeiten und Ausschuss reduziert. Der richtige Break-even-Punkt hängt von Geometrie, Legierung, Qualitätsanforderungen und Zykluszeit-Zielen ab..
Benötigen Druckgussbauteile Bearbeitung und Oberflächenbehandlung??
Viele tun es. Die Bearbeitung wird häufig für kritische Passungen, Gewinde und Dichtflächen verwendet, während das Finishen dabei hilft, Anforderungen an Aussehen und Korrosion zu erfüllen. Siehe unser Oberflächenfinishing Optionen für typische Nachbearbeitungsbedürfnisse.
Kann Moldie Druckgusswerkzeuge für Aluminium, Zink und Magnesium unterstützen??
Ja. Moldie ist auf die Herstellung von Druckgusswerkzeuge für Aluminium-, Zink- und Magnesiumlegierungen spezialisiert und kann den Prozess von der Bauteilkonstruktion/Prototypenherstellung bis hin zur Werkzeugherstellung und nachgelagerten Produktionsunterstützung unterstützen. Details finden Sie auf unserer Druckgusswerkzeuge Serviceseite.


