

Für Ingenieure und Einkaufsleiter, die die Druckguss Bei mittel- bis hochvolumigen Teilen liegt Schwerkraft-Kokillenguss auf einem praktischen Mittelweg. Es balanciert Werkzeuginvestitionen, Maßgenauigkeit, Oberflächenfinish und Teileintegrität aus.
In diesem Blog werden wir den Prozess und die Materialien von Schwerkraft-Kokillenguss untersuchen und, was noch wichtiger ist, seine Vorteile, Einschränkungen und Kostenfaktoren..
Inhaltsverzeichnis
[Klicken Sie auf den Titel unten, um in diesem Blog zu navigieren].]
- Schwerkraft-Kokillenguss Prozess
- Materialien
- Vorteile und Grenzen
- Anwendungen und Produkte
- Kostenkalkulation
- Einen End-to-End-Fertigungspartner finden
Wie der Schwerkraft-Kokillenguss-Prozess funktioniert
Der Schwerkraftgießprozess folgt einer definierten Abfolge von Schritten, und die Entscheidungen, die in jeder Phase getroffen werden, beeinflussen direkt die Gussqualität, die Maßgenauigkeit und die nachgelagerten Nachbearbeitungsanforderungen..
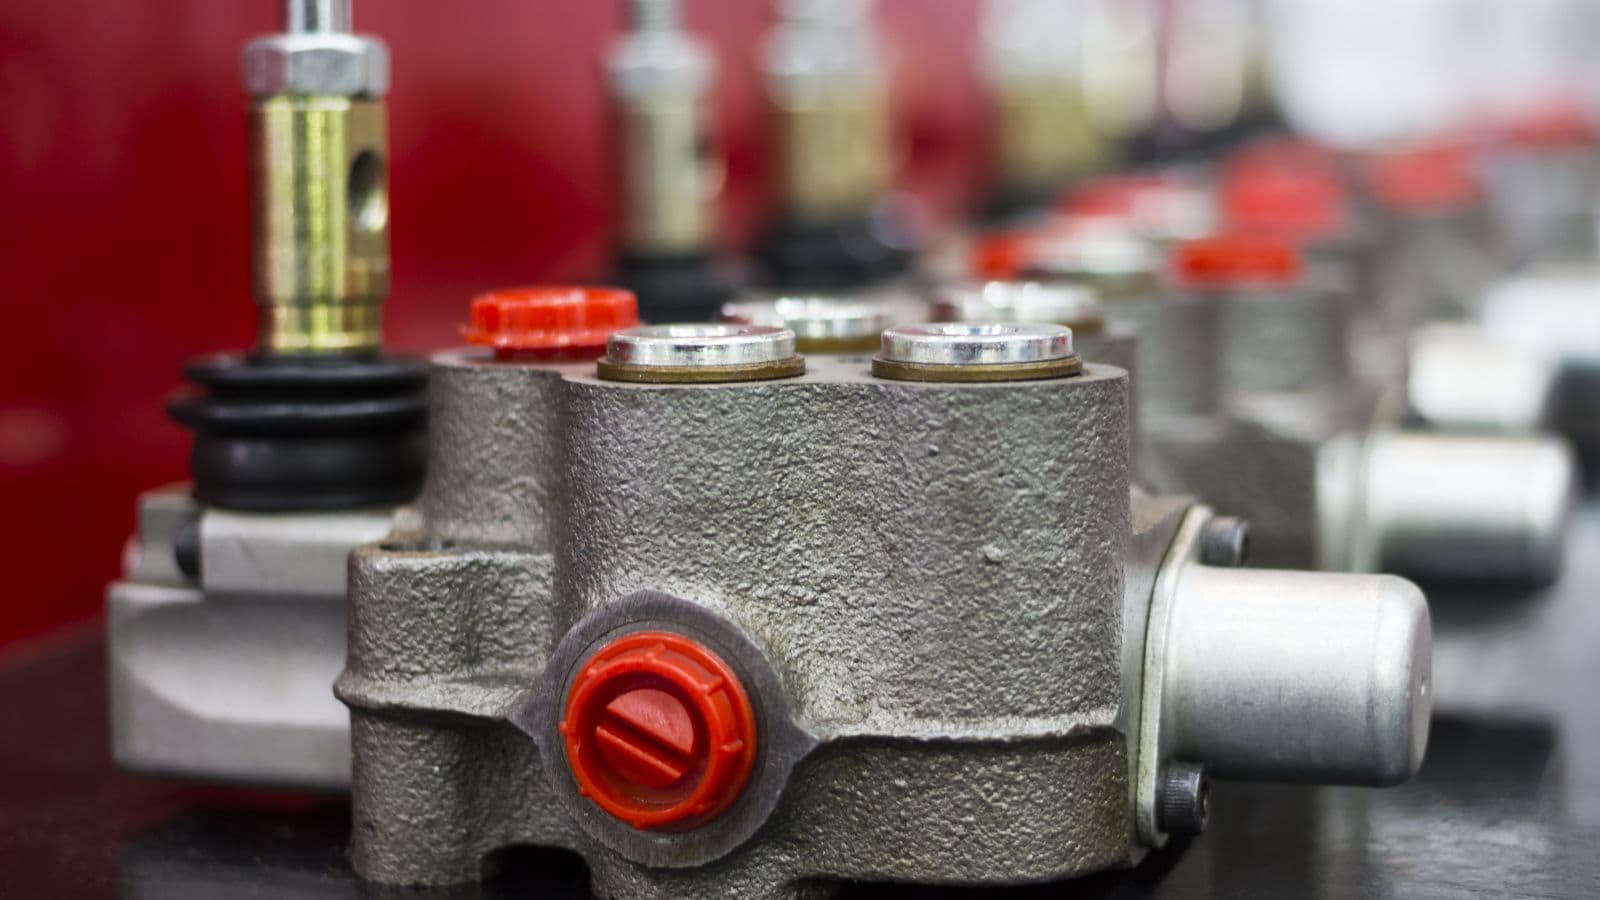
Die Vorbereitung und Das Beschichten der Matrize
Vor jeder Operation wird die Matrize auf eine kontrollierte Temperatur vorgeheizt, typischerweise zwischen 150 und 300 Grad Celsius, abhängig von der Legierung.
Das Vorheizen beseitigt Kaltstellen im Kavität, die sonst vorzeitige Erstarrung und unvollständige Füllung verursachen würden..
Nach dem Vorheizen wird eine feuerfeste Beschichtung oder ein Trennmittel auf die Kavität-Oberflächen aufgetragen. Diese Beschichtung erfüllt zwei Zwecke:
- Helfen, dass der fertige Guss sauber ohne Oberflächenschäden freigegeben wird
- Schutz des Werkzeugstahl vor Erosion durch wiederholten Kontakt mit geschmolzenem Metall
Die Dicke und Art der Beschichtung beeinflussen sowohl Oberflächenfinish als auch die Geschwindigkeit des Wärmetransfers während der Erstarrung.
Die Belüftung wird ebenfalls in dieser Phase eingestellt. Kleine Entlüftungen, die am Werkzeug Trennebene und in Bereichen, die zur Luftansammlung neigen, platziert sind, ermöglichen es der verdrängten Luft, zu entweichen, während sich das Metall in Kavität füllt..
Gießen von geschmolzenem Metall durch das Läufer-System
Geschmolzenes Metall wird dann aus einer Kelle in das Läufersystem gegossen, das das Metall durch ein Gießsystem in die Form Kavität leitet.
Die Geometrie des Läufers und des Anschnitts steuert die Durchflussrate, die Füllrichtung und wie viel Turbulenz das Metall erfährt, wenn es in die Kavität eintritt.
Steiger werden häufig in das Werkzeugdesign integriert, um während der Erstarrung flüssiges Metall in den Guss zu führen, während er schrumpft, und so die Bildung von Schrumpflöchern in dicken Abschnitten zu verhindern..
Erstarren, Abkühlen und Auswerfen
Sobald der Kavität gefüllt ist, beginnt das Metall zu erstarren. Das Abkühlen beginnt an den Formwänden, wo die Wärme am schnellsten übertragen wird, und schreitet nach innen voran..
Die Abkühlzeit variiert je nach Wandstärke, Legierung und Werkzeugtemperatur, und wenn das Gussteil ausreichend erstarrt ist, wird das Werkzeug geöffnet und das Teil ohne Verformung des noch warmen Gussteils durch Auswerferstifte aus der Kavität herausgedrückt..
Beschneiden, CNC-Bearbeitung und Nachbearbeitung
Der Flash am Trennebene wird zuerst beschnitten. Von dort aus können die Gussteile durch CNC-Bearbeitung gehen, um eng tolerierte Merkmale wie Bohrungen, Gewindebohrungen oder Verbindungsmöglichkeiten zu erreichen, die das Werkzeug allein nicht erzeugen kann..
Die Oberflächenbearbeitungsschritte, einschließlich Strahlen, Pulverbeschichtung, Eloxieren oder Lackieren, erfolgen je nach den Anforderungen der Endverwendung des Teils..
Gravity Druckgusswerkstoffe, Legierungen und Bauteilleistung
Die Legierungswahl in Schwerkraft-Kokillenguss ist keine sekundäre Entscheidung. Die Wahl des Gussmaterials beeinflusst die Fließfähigkeit während des Füllens, das Erstarrungsverhalten, die mechanischen Eigenschaften, Oberflächenfinish und ob das Bauteil nach dem Gießen wärmebehandelt werden kann..
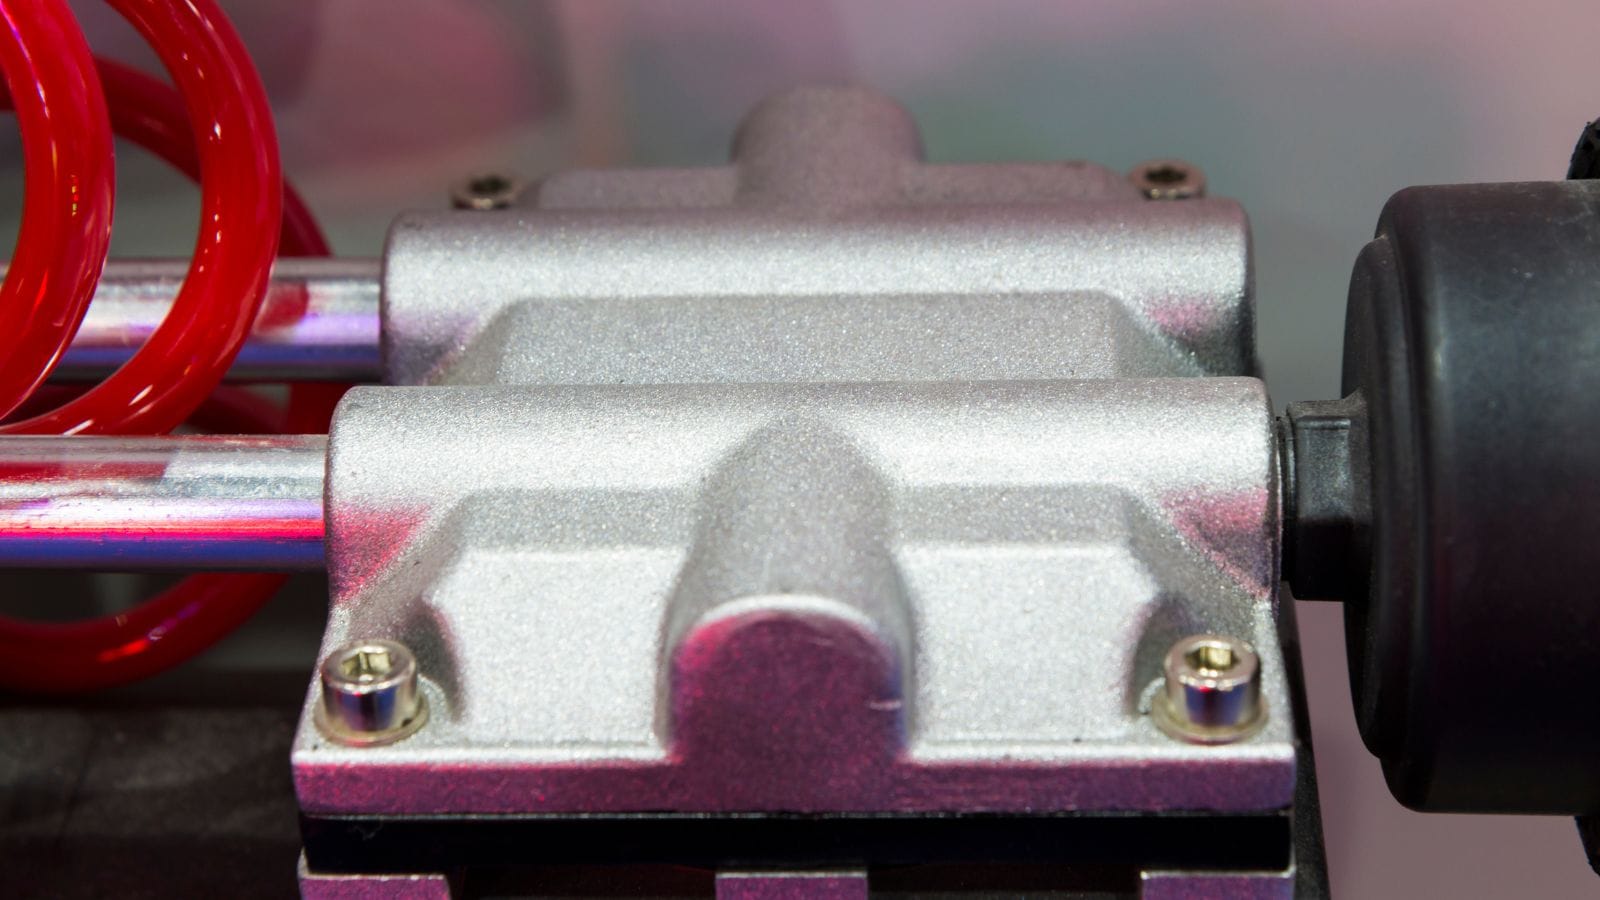
Aluminium Schwerkraft-Kokillenguss für strukturelle und thermische Anwendungen
Aluminium-Schwerkraftguss ist aus praktischen Gründen eine der gebräuchlichsten Schwerkraftgussverfahren: niedrige Dichte, gute Fließfähigkeit, angemessene Wärmeleitfähigkeit und starke mechanische Eigenschaften nach dem Gießen.
Sie reagieren auch gut auf Wärmbehandlung, was sie für strukturelle und Antriebsanwendungen nützlich macht.
Zu den gängigen Schwerkraft-Kokillenguss-Aluminiumlegierungen gehören die folgenden:
Wärmebehandlung, insbesondere der T6-Zyklus aus Lösungsglühen gefolgt von künstlicher Alterung, steht für mehrere dieser Legierungen zur Verfügung und erhöht die Streckgrenze und Härte im Vergleich zu den gegossenen Bedingungen erheblich..
Zink- und Zamak-Qualitäten für Präzisionskomponenten
Zinklegierungen, einschließlich der Zamak-Familie, bieten einen niedrigen Schmelzpunkt und hervorragende Fließfähigkeit, die es ihnen ermöglicht, feine Details präzise auszufüllen. Zamak 3 ist die gängigste Klasse und bietet eine gute Balance zwischen Festigkeit, Duktilität und Maßhaltigkeit.
Zinkgussstücke halten enge Toleranzen ein und erzeugen eine glatte, natürliche Oberflächenfinish, was die Nachbearbeitung für dekorative und präzise Hardware reduziert. Ihre elektrische Leitfähigkeit und die einfache Beschichtung machen sie auch in der Elektronik und in Gehäusen für Steckverbinder nützlich..
Der Kompromiss ist die Dichte. Zink ist deutlich schwerer als Aluminium, was seinen Einsatz in gewichtsabhängigen Anwendungen einschränkt..
Magnesiumlegierungen für spezialisierte Anforderungen
Magnesiumlegierungen wie AZ91D und AM60B bieten die geringste Dichte unter den Strukturgussmaterialien. AM50 bietet gute Energieabsorption für absturzrelevante Autoteile.
Wo Gewichtsreduktion eine harte Anforderung ist, liefert Magnesium-Schwerkraftguss Festigkeits-Gewichts-Verhältnisse, die Aluminium nicht erreichen kann.
Vorteile, Grenzen und Qualitätsresultate
Gravity Druckguss bietet einem Produktionsprogramm seine einzigartigen Vorteile, ist jedoch auch durch seine Einschränkungen begrenzt. Das Verständnis dieser Kompromisse, insbesondere in Bezug auf Werkzeugkosten, Produktionsvolumen und Gussqualität sind das, was eine gute Beschaffungsentscheidung von einer teuren unterscheidet.
Warum wiederverwendbare Stanzformen die Wiederholbarkeit verbessern
Gravity Druckguss ist ein Kokillenguss-Prozess, und dieselbe Stahlschablone wird für tausende Güsse verwendet. Kavität-Geometrie bleibt fest, was bedeutet, dass Maßgenauigkeit und Oberflächenfinish vom ersten Guss bis zum zehntausendsten konstant bleiben..
Wiederverwendbare Werkzeuge ermöglichen es auch, das Werkzeugdesign im Laufe der Zeit zu optimieren. Die Platzierung der Kühlkanäle, die Geometrie der Anschnittstellen und die Belüftung können basierend auf den Daten der Erstbemusterung (FAI) verfeinert werden, was die Ausbeute verbessert, ohne das Werkzeug von Grund auf neu bauen zu müssen..
Niedrige Gasporosität ist ein weiterer struktureller Vorteil. Da das Schwerkraftgießen langsamer und weniger turbulent abläuft als die Hochdruckinjektion, fließt das Metall mit weniger Lufteinschlüssen in die Kavität. Eine kontrollierte gerichtete Erstarrung erzeugt dann eine dichtere Mikrostruktur, die die Wärmebehandlung unterstützt und die Ermüdungsbeständigkeit im Einsatz verbessert..
Wo der Prozess scheitert
Investitionen in Werkzeuge sind die wichtigste Eintrittsbarriere. Gravity Druckgusswerkzeuge werden aus Werkzeugstahl gefertigt und sind teurer in der Herstellung als Sandguss Muster. Bei Programmen mit niedriger Stückzahl bleiben die Werkzeugkosten pro Teil hoch und der Prozess verliert seinen wirtschaftlichen Vorteil..
Das Design für Schwerkraftgießen begrenzt ebenfalls die geometrische Komplexität. Unterhöhlungen und zurückspringende Merkmale erfordern Sandkerne oder zusammenklappbare Werkzeugabschnitte, was die Kosten und die Zykluszeit erhöht. Teile mit tiefen inneren Durchgängen oder extremer geometrischer Komplexität könnten besser geeignet sein für Feinguss or Niederdruck-Druckguss (LPDC).
Die Produktionsraten sind ebenfalls langsamer als bei hohen Druckguss. Das Schwerkraftfüllen dauert länger als die Druckinjektion, was die Ausgabe pro Maschinenarbeitsgang begrenzt..
Qualitätskontrollfaktoren, die am wichtigsten sind
Die Maßgenauigkeit in Schwerkraft-Kokillenguss hängt von der Qualität von Werkzeugstahl, einer konsistenten Temperaturführung der Form und einer stabilen Gießpraxis ab. Abweichungen in einem dieser Bereiche führen zu Maßabweichungen während eines Produktionslaufs..
Die interne Qualitätsprüfung, insbesondere die Röntgenuntersuchung zur Erkennung von Schrumpfungslöchern und die CMM-Überprüfung kritischer Abmessungen, sollte Teil des Standardprozesses jedes Lieferanten sein. Vollständige Inspektionsberichte nach Werkzeugtests helfen, zu bestätigen, dass das Werkzeug Teile nach den Spezifikationen produziert, bevor die Serienproduktion beginnt..
Die Oberflächenbeschaffenheit wird direkt durch den Zustand der Werkzeugbeschichtung und die Werkzeugtemperatur beeinflusst. Wenn Beschichtungen abnutzen oder die Werkzeugtemperatur schwankt, verschlechtert sich die Oberflächenqualität. Regelmäßige Wartungspläne und Prozessüberwachung sind die praktischen Maßnahmen, die dies verhindern..
Typische Schwerkraft-Kokillenguss Produkte
Die Anwendungen von Gravity Druckguss erstrecken sich über eine Vielzahl von Teiletpyen, Größen und Legierungsanforderungen. Was sie verbindet, ist der konstante Bedarf an Maßgenauigkeit, mechanischer Integrität und einer Oberflächenqualität, die die Nachbearbeitungskosten begrenzt..
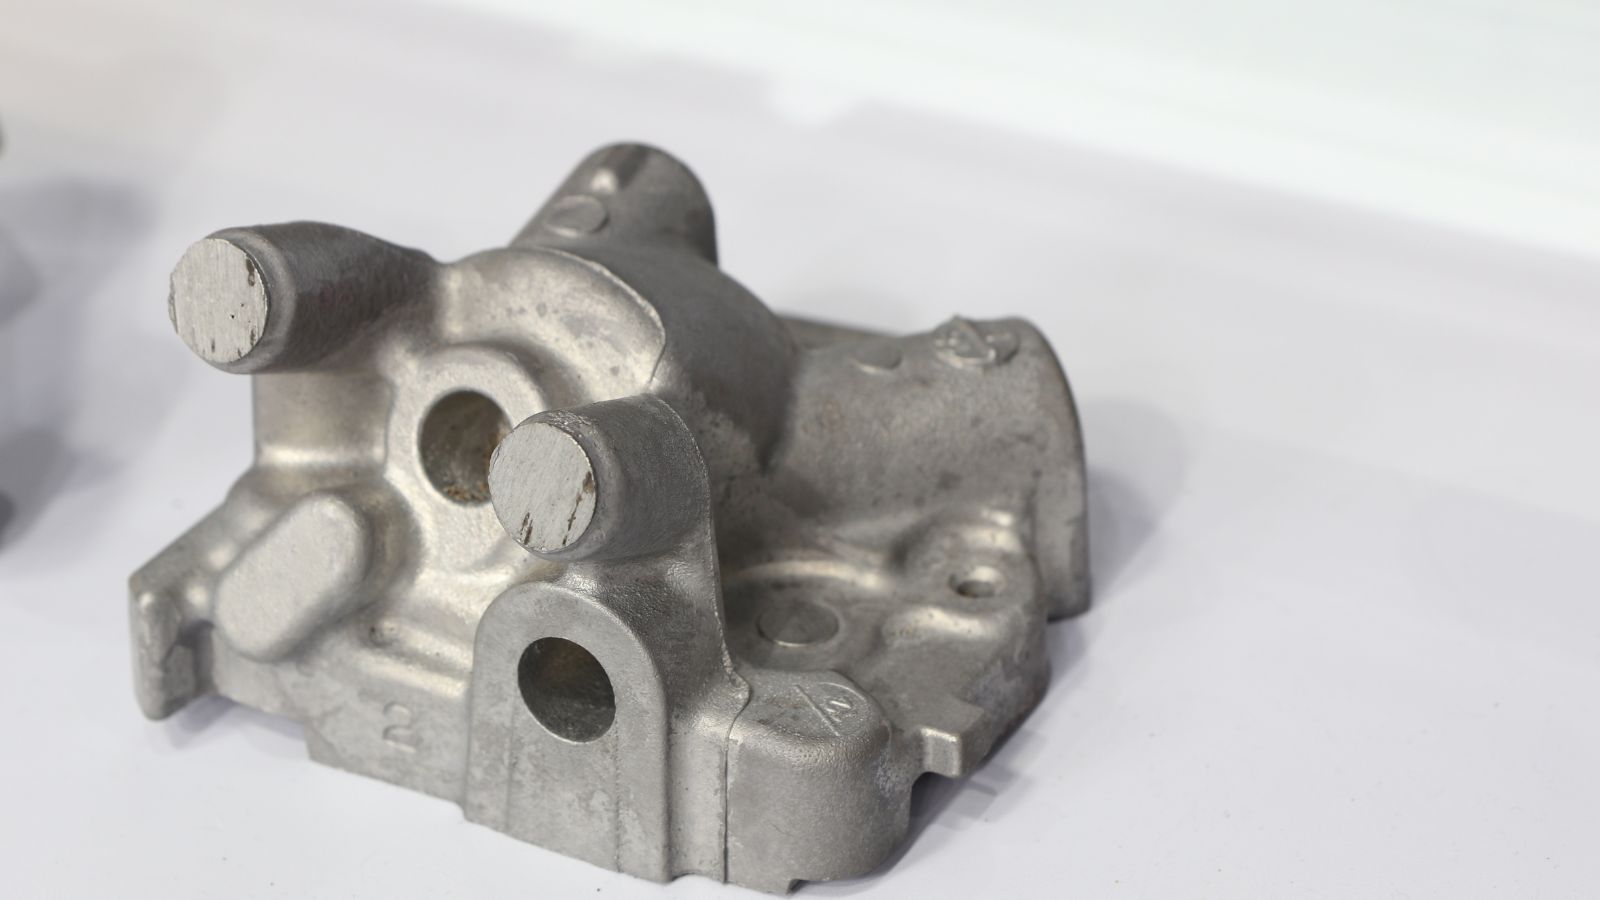
Automobil- und Antriebsstrangteile
Gravity Druckguss wird ausgiebig verwendet in der Automobilsektor aufgrund seiner Fähigkeit, Aluminiumkomponenten von hoher Integrität herzustellen, die extremen thermischen und mechanischen Belastungen standhalten. Es wird hauptsächlich für die Herstellung von:
- Zylinderköpfe
- Motorgehäuse
- Kolben
- Getriebegehäuse
- Aufhängungskomponenten
- Bremssättel
Elektronik-, Beleuchtungs- und Thermokomponenten
Aluminium Schwerkraft-Kokillenguss wird für die Produktion von Elektronik-, Beleuchtungs- und Komponenten für das Wärmemanagement bevorzugt, aufgrund der hervorragenden Wärmeleitfähigkeit von Aluminium und der Fähigkeit des Prozesses, maßstabile, gebrauchsfertige Gehäuse herzustellen. Hier sind einige Beispiele:
- Elektronische Gehäuse
- Kühlkörper
- LED-Leuchtengehäuse
- Chassis für Telekommunikations- und Industrieelektronik
Industrielle Ausrüstung und Teile für die Fluidhandhabung
Gravity Druckguss wird weit verbreitet für Industrieausrüstungen und Teile für die Flüssigkeitsführung eingesetzt, insbesondere dort, wo Druckdichtheit, Korrosionsbeständigkeit und komplexe innere Geometrien für die Systemleistung kritisch sind. Diese Schwerkraft-Kokillenguss-Produkte umfassen:
- Ventilkörper
- Pumpengehäuse
- Mannigfaltigkeiten
Berechnung der Schwerkraft-Kokillenguss-Kosten
Die Kosten von Gravity Druckguss sind die Summe aus Werkzeuginvestition, Produktionskosten pro Teil, Prüfaufwand sowie nachgelagerten Bearbeitungs- und Fertigstellungskosten, aufgeteilt auf das Produktionsvolumen. Das Verständnis jedes Kostentreibers hilft Einkaufsmanagern und Ingenieuren, besser zu verhandeln und Überraschungen nach der Werkzeuginvestition zu vermeiden..
-
Werkzeuginvestition ist die größte anfängliche Kostenposition und diejenige, die am stärksten von der Bauteilkomplexität betroffen ist. Eine einfache zweiteilige Form für eine Halterung kostet weitaus weniger als eine Multi-Kavität-Form mit Sandkernen für ein Ventilgehäuse oder einen Zylinderkopf. Der Werkzeugstahlgrad, die Werkzeuggröße, die Anzahl der Kavitäten und die Bearbeitungszeit beeinflussen alle diese Kosten..
-
Stückproduktionskosten hängt von Zykluszeit, Legierungspreis, Ausschussrate und Arbeit ab. Die Legierungskosten schwanken mit den Rohstoffmärkten und haben einen direkten Einfluss auf den Bauteilpreis für schwere oder dickwandige Gussteile. Die Ausschussrate wird durch die Qualität von Werkzeugkonstruktion, die Prozesskontrolle und den Zustand der Form im Laufe der Zeit bestimmt..
-
CNC-Bearbeitung Kosten steigt mit der Anzahl der eng tolerierten Merkmale, den erforderlichen Toleranzen und der Komplexität der Spannvorrichtungen. Teile, die mehrere Bearbeitungsschritte oder präzise Auflageflächen benötigen, kosten mehr in der Fertigstellung.
-
Oberflächenbearbeitungskosten variiert je nach Prozesstyp, Abdeckungsbereich und Chargengröße. Pulverbeschichtung, Eloxieren, Lackieren und ähnliche Behandlungen fügen jeweils Zeit und Arbeitsaufwand hinzu, abhängig von den endgültigen Anforderungen des Teils.
-
Inspektionskosten hängt vom Umfang der Erstteilprüfung, den Zwischenprüfungen und der Endkontrolle ab. Röntgenprüfungen, CMM-Überprüfungen und Maßberichte erhöhen die Kosten, helfen jedoch, das Qualitätsrisiko vor der Serienproduktion zu verringern.
Wenn ein durchgängiger Fertigungspartner Mehrwert schafft
Für OEM- und ODM-Käufer, die mit mehreren Lieferanten arbeiten, kann die Konsolidierung von Werkzeugdesign, Gießen, Bearbeitung, Inspektion und Endbearbeitung unter einem Dach den Koordinationsaufwand reduzieren und die Durchlaufzeiten verkürzen. Es erleichtert auch die Kommunikation, da ein Team für den gesamten Prozess von der Werkzeugentwicklung bis zur Endlieferung verantwortlich ist..
Ein Lieferant mit eigener Mold-Flow-Simulation kann Füllprobleme erkennen, bevor das Werkzeug hergestellt wird, wodurch teure Werkzeugänderungen nach der Erstmusterprüfung vermieden werden. Wenn derselbe Lieferant außerdem über Koordinatenmessgeräte (CMM) und Röntgenprüfungen sowie über eigene CNC-Bearbeitung- und Endbearbeitungsmöglichkeiten verfügt, kann er Maß- und interne Qualitätsberichte wesentlich schneller liefern als eine Einrichtung, die auf externe Labore angewiesen ist..
Der Hauptwert eines End-to-End-Form- und Druckgussbauteile-Hersteller Es ist nicht nur ein geringerer Stückkosten. Es ist eine stärkere Ingenieurskontinuität, klarere Verantwortlichkeit und schnellere Problemlösung, wenn während der Produktion Probleme auftreten..