
Druckgussformenmaterial ist einer der Hauptfaktoren, die das Druckgussverfahren beeinflussen. Diese Materialien müssen geschmolzenem Metall, hohem Einspritzdruck und tausenden von Heiz- und Kühlzyklen standhalten, ohne zu reißen oder ihre Form zu verlieren..
Die richtige Wahl hängt davon ab, die Materialeigenschaften auf die zu gießende Legierung, das Produktionsvolumen und die Art der Kühlung und Wartung der Form während ihrer Einsatzdauer abzustimmen..
Dieser Leitfaden erläutert, welchen Belastungen Werkzeuge standhalten müssen, wie gängige Stahlqualitäten und Speziallegierungen verglichen werden und wie Konstruktions- und Wartungsentscheidungen die Matrize schützen, sobald sie in Produktion ist.
Druckguss Bedingungen, denen Werkzeuge standhalten müssen
Ein Druckgusswerkzeug arbeitet unter Bedingungen, mit denen nur wenige andere Werkzeuge konfrontiert werden. Jeder Zyklus bringt geschmolzenes Metall., Hochdruck, schnelles Abkühlen und mechanische Belastung auf denselben Stahloberflächen, tausendfach wiederholt.
Hitze, Druck und thermische Zyklen
- Hoher Einspritzdruck: Geschmolzenes Metall wird mit tausenden psi in die Form Kavität gepresst, wodurch ständiger mechanischer Stress entsteht.
- Thermisches Zyklisieren: Die Form erfährt schnelle, wiederholte Wechsel zwischen extremer Hitze durch das geschmolzene Metall und aktiver Kühlung durch interne Kanäle.
- Thermische Ermüdungsrisse (Brandrisse): Diese unaufhörliche Temperaturschwankung verursacht allmählich feine Oberflächenrisse. Im Laufe der Zeit übertragen sich diese Risse auf das fertige Gussteil als erhabene Linien..
Das Überleben dieser thermischen Belastungen hängt stark von der richtigen Legierungszusammensetzung und präzisen Wärmebehandlung ab, und nicht nur von der Stahlgüte..
Verschleiß-, Erosions- und Korrosionsbeständigkeit
- Hochgeschwindigkeits-Erosion: Geschmolzenes Metall, das durch Anschnitte und Gießkanäle strömt, wird scharfe Kanten schnell abnutzen und abrunden, wenn der Stahl weich oder schlecht gehärtet ist.
- Chemischer Angriff (Löten)): Geschmolzene Metalle können sich chemisch mit der Werkzeugoberfläche verbinden oder diese im Laufe der Zeit abbauen.
- Legierungsspezifische Korrosion: Aluminium ist chemisch deutlich aggressiver gegenüber Werkzeugstahl als Zink, was die Korrosionsbeständigkeit zu einer hohen Priorität für Aluminium-Druckguss-Formen macht..
Hohe Verschleißfestigkeit ist entscheidend, um enge Toleranzen und komplexe Kavität-Details Schuss für Schuss einzuhalten.
Wie das Werkzeugmaterial die Gussqualität und Oberflächenfinish beeinflusst
Das Material der Form kontrolliert direkt die Qualität des Endteils. Wie schnell der Stahl das flüssige Metall abkühlt, beeinflusst das Teil Oberflächenfinish und Schrumpfung. Unterdessen stellen seine Härte und Zähigkeit sicher, dass die Form nach tausenden von Schüssen ihre genaue Form behält.
Wenn eine Form weich wird oder Oberflächenrisse entwickelt, wird sie Teile mit schlechter Oberfläche und mehr Fehlern produzieren, lange bevor das Werkzeug tatsächlich kaputtgeht. Einfach gesagt: Je mehr die Form verschleißt, desto mehr sinkt die Gussqualität..
Druckgusswerkzeug Stahlqualitäten und andere Formenmaterialien
Die Auswahl von Werkzeugstahl für Druckgusswerkzeug-Hohlräume reduziert sich in der Regel auf einige bewährte Sorten, jede mit spezifischen Stärken. Während Spezialmaterialien ihren Platz haben, dominieren Heißarbeits-Werkzeugstahls die Branche..
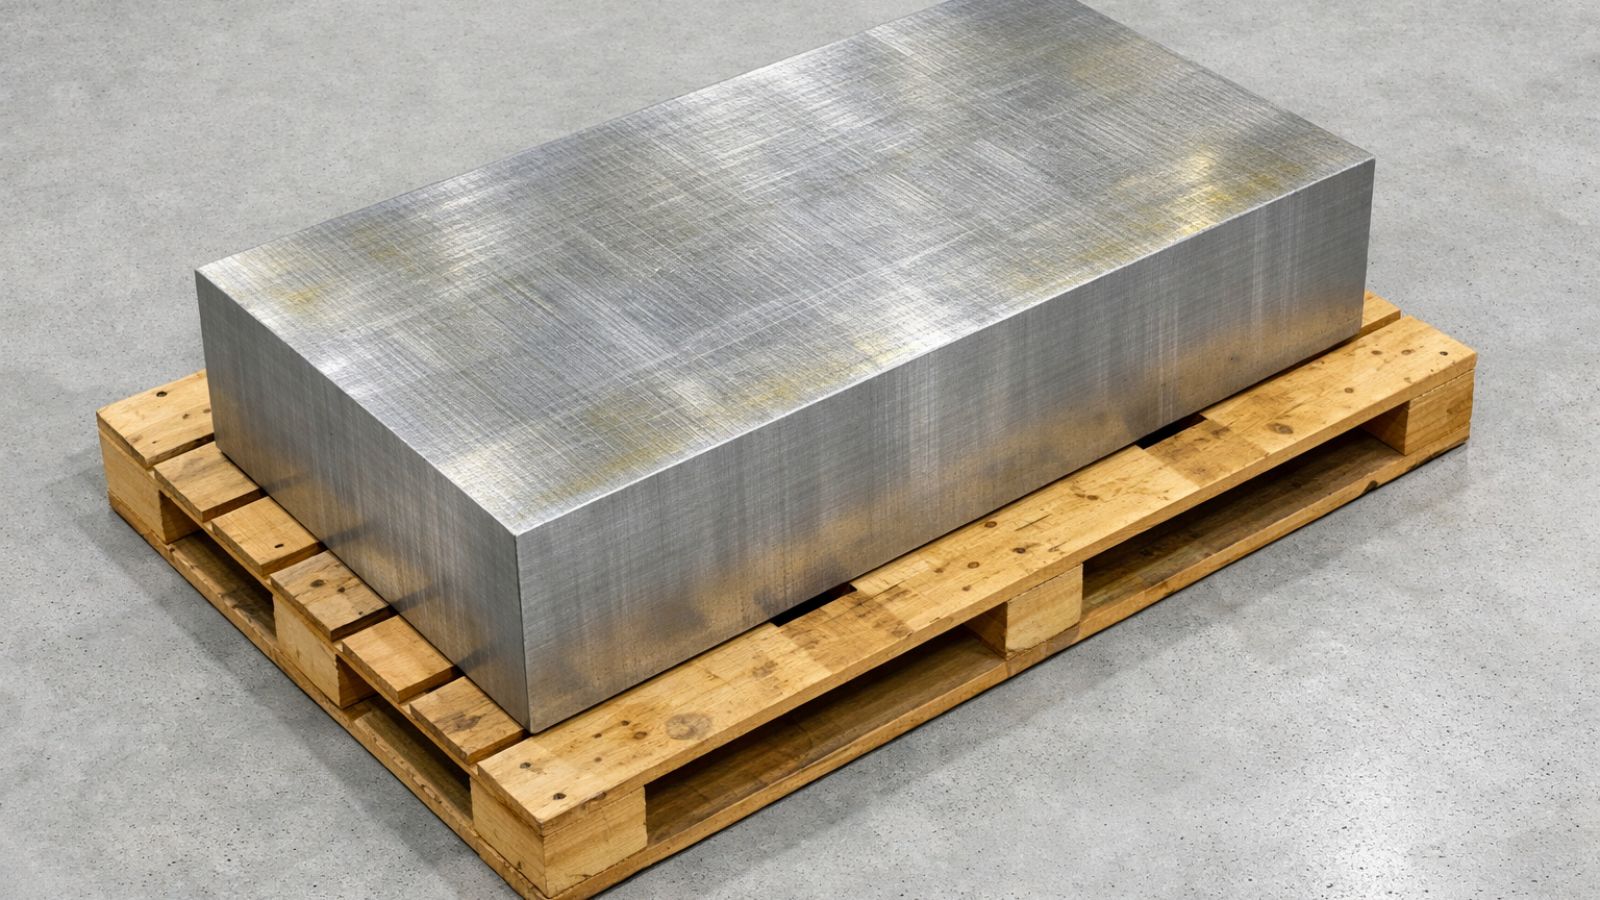
H13 und Äquivalente Warmarbeits-Werkzeugstahls
- H13 (DIN 1.2344)): Dieses Werkzeugstahl ist der unbestrittene Industriestandard für Druckgusswerkzeug-Hohlräume und -Kerne. Es bietet eine ausgezeichnete Balance aus thermischer Ermüdungsbeständigkeit, Zähigkeit und Bearbeitbarkeit bei Arbeitshärtewerten..
- 8407 Werkzeugstahl: Eine Premiumvariante von H13 mit hoher Veredelung. Dank seiner strengeren chemischen Kontrolle und verbesserten Sauberkeit ist es die erste Wahl für Alu-Werkzeuge mit hohen Stückzahlen, bei denen Wärme-Risse ein großes Problem darstellen..
- SKD61: Japans nahezu Äquivalent zu H13, das häufig von asiatischen Lieferketten und Herstellern spezifiziert wird.
P20, NAK80 und andere vorgespannt gehärtete Stähle
P20 und NAK80 sind vorgeschnittene Stähle für Kunststoff Spritzgießwerkzeuge, keine Metallguss.
Während P20 gelegentlich für Kleinserienprototypen Druckguss verwendet wird, um Kosten und Durchlaufzeiten zu reduzieren, kann es langfristiger thermischer Belastung nicht standhalten. NAK80 bietet hervorragende Polierbarkeit für kosmetische Oberflächen, ist aber wie P20 kein direkter Ersatz für H13. Keine der beiden Sorten übersteht anhaltende thermische Zyklen in Aluminiums- oder Zinkformen in der Produktion..
Aluminium- und Kupferlegierungen für kurze Serien und lokale Kühlung
- Aluminiumschalen: Aluminium lässt sich viel schneller bearbeiten als gehärtetes Werkzeugstahl, wodurch die Durchlaufzeit und die Kosten für Prototypenformen oder sehr kurze Serien erheblich reduziert werden. Da es sich jedoch schnell abnutzt, ist es für die Massenproduktion völlig ungeeignet..
- Beryllium-Kupfer: Bekannt für seine außergewöhnliche Wärmeleitfähigkeit. Es wird selten für eine gesamte Form verwendet, wird aber häufig zu Formeinsätzen und Kernstifte (Core Pins) bearbeitet, um schnell Wärme von dicken Abschnitten oder tiefen Kernen abzuleiten, die anfällig für Hotspots sind..
Materialauswahl für verschiedene Formkomponenten
Ein Druckgusswerkzeug ist eine komplexe Baugruppe. Da verschiedene Teile des Werkzeugs sehr unterschiedlichen mechanischen und thermischen Belastungen ausgesetzt sind, geben Ingenieure für verschiedene Formteile unterschiedliche Materialien an, um Leistung und Werkzeugkosten auszugleichen..
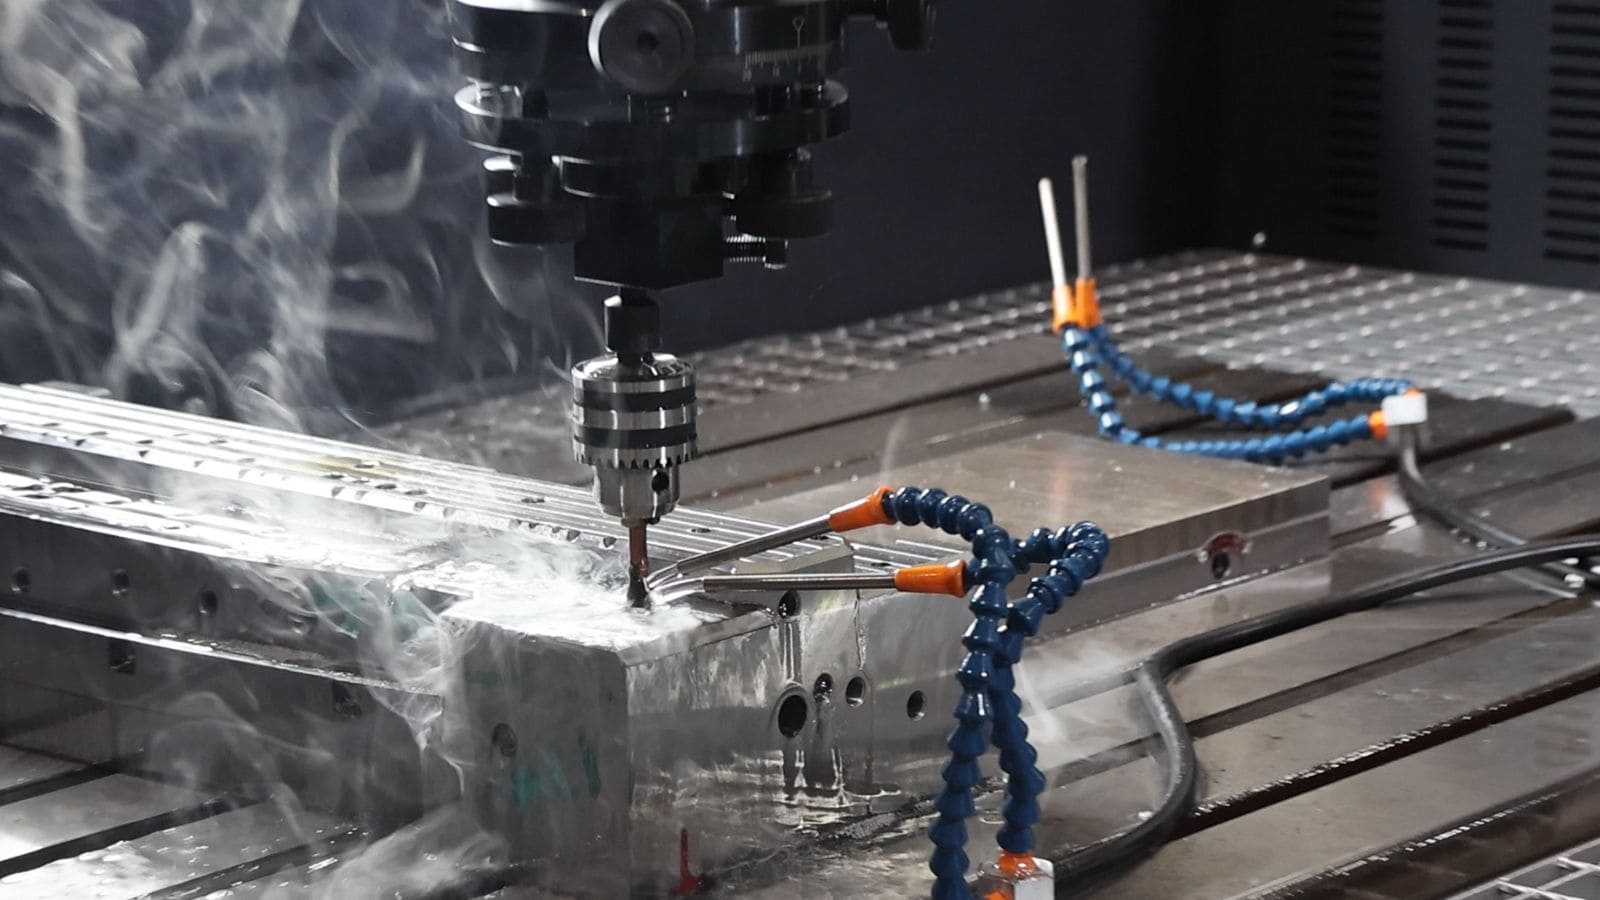
Die Kavität und Kernstifte (Core Pins)
Die Würfel Kavität und Kernstifte (Core Pins) direkten Kontakt mit der Legierung herstellen. Diese Komponenten müssen hohen Temperaturen und der schieren Kraft von geschmolzenem Metall unter hohem Druck standhalten.
Folglich werden sie ausschließlich aus hochwertigem Warmarbeitsstahl Werkzeugstahl bearbeitet, um thermischer Ermüdung und Erosion zu widerstehen.
Formenrahmen (Mold Base) und Strukturkomponenten
Der Formenrahmen (Mold Base) hält die Kavität-Blöcke an ihrem Platz und absorbiert die enorme Klemmkraft der Maschine. Da diese Stahlformen aus Baustahl das flüssige Metall nicht direkt berühren, benötigen sie keine teuren Warmarbeitsstähle..
Ob beim Bau eines großen, kundenspezifischen Stempels oder eines standardisierten Einheitsstempelrahmens, verwenden Hersteller typischerweise vorgehärtete Stähle wie P20 oder mittlere Kohlenstoffstähle, um Zähigkeit zu einem niedrigeren Preis zu bieten..
Auswerferstifte und Stanzwerkzeuge
Auswerferstifte schieben das verfestigte Metallteil physisch aus der Form. Sie benötigen extreme Verschleißfestigkeit, um Anhaften zu verhindern, und bestehen normalerweise aus nitridiertem SKD61..
Sobald das Teil ausgeworfen ist, wird in einer mechanischen Presse eine separate Abstechmatrize verwendet, um die Anschnittreste, Überläufe und überschüssiges Material abzuscheren. Da Abstechmatrizen bei Raumtemperatur intensiver mechanischer Scherung ausgesetzt sind, verwenden sie hochharte Kaltarbeitsstähle (wie D2 oder SKD11) anstelle von Druckguss-Legierungen..
Materialauswahl für die Gussanwendung
Die Auswahl des Formmaterials erfordert ein Abwägen der thermischen Belastung der Gusslegierung, des erwarteten Produktionsvolumens und des Budgets Ihres Projekts. Hier erfahren Sie, wie Sie diese Entscheidung treffen können..
Ordnen Sie die Form dem Gusslegierung zu (Aluminium vs. Zink))
- Aluminium & Magnesium: Aluminium hat eine hohe Schmelztemperatur und greift Stahl chemisch an. Dies erzeugt extreme thermische Belastungen und Korrosionsrisiken, weshalb hochwertige Warmarbeits-Werkzeugstähle (wie H13 oder 8407) in Kombination mit sorgfältiger Wärmebehandlung unbedingt notwendig sind. Magnesium liegt thermisch etwas niedriger, erfordert aber ähnliche hochgradige Stähle..
- Zink (z. B. Zamak 3): Zink schmilzt bei einer viel niedrigeren Temperatur. Dieser „kühlere“ Prozess ist deutlich schonender für die Werkzeuge und ermöglicht viel längere Werkzeuglebensdauer, selbst bei Verwendung von Standardstahlqualitäten..
Berücksichtigen Sie das Produktionsvolumen und die Bauteilgeometrie
- Läufe mit hohem Volumen: Die Massenproduktion rechtfertigt die hohen Anfangskosten für Premium-Stahl (wie 8407) und die strenge Wärmebehandlung, weil die Werkzeugkosten über Hunderttausende von Teilen amortisiert werden..
- Komplexe Geometrien: Teile mit dünnen Wänden oder tiefen, engen Kernen erzeugen lokale thermische Spannungen. Dies erfordert oft speziell gefertigte Beryllium-Kupfer-Einsätze, um Hotspots zu verhindern, selbst wenn der Rest der Form Standard-H13 ist..
Wählen Sie zwischen Prototyp- und Produktionstooling
- Prototypformen: Wenn Sie ein Bauteildesign schnell und kostengünstig validieren müssen, sind Prototypformen, die aus Aluminium oder vorgehärtetem Weichstahl bearbeitet werden, ideal. Sie kosten weniger und lassen sich schneller bearbeiten, halten aber nur für kurze Serien..
- Produktionsforms: Sobald das Bauteildesign festgelegt ist, ist die Investition in gehärtetes Hot-Work Werkzeugstahl der einzige gangbare Weg für langfristige Maßstabilität und Oberflächenfinish.
Design- und Behandlungsentscheidungen zum Schutz des Halbleiterwürfels
Die Stahlqualität setzt die Obergrenze für die Werkzeuglebensdauer, aber Kühlungsanordnung, Wärmebehandlung und Oberflächentechnik bestimmen, ob eine Form diese Obergrenze erreicht..
Kühlungsanordnungen, thermisches Gleichgewicht und Einsatzstrategie
Kühlkanäle, die zu weit von der Kavität-Oberfläche entfernt platziert sind, verringern die Kühlleistung und lassen die Wärme ungleichmäßig entstehen, was die thermische Ermüdung an Hotspots beschleunigt. Ausgewogene Kühlung hält die gesamte Form Kavität näher an einer gleichmäßigen Werkzeugtemperatur zwischen den Schüssen..
Wärmebehandlung und Härtekontrolle
Abschrecken und Anlassen legen die Grundhärte und Zähigkeit des Werkzeugstahl vor der Endbearbeitung fest. Nitrieren fügt nach der Bearbeitung eine gehärtete Oberflächenschicht hinzu, wodurch die Verschleißbeständigkeit und Rissbildungshärte verbessert werden, ohne das gesamte Teil spröde zu machen..
Oberflächenengineering für Verschleiß und Freisetzung
PVD-Beschichtungen können das Löten reduzieren und die Freigabe in Aluminium-Druckguss verbessern, wodurch die Intervalle zwischen den Reinigungen verlängert werden. Die Polierbarkeit des Grundstahls beeinflusst, wie fein ein Oberflächenfinish der Kavität halten kann, was bei kosmetischen Teilen am wichtigsten ist..
Maximieren Sie Ihre Werkzeuginvestition mit Moldie
Die Auswahl des richtigen Premium-Stahls ist der entscheidende erste Schritt für Ihr Projekt, aber selbst die besten Materialien werden frühzeitig versagen, wenn keine richtige Wärmebehandlung und präzise Bearbeitung erfolgt..
Bei Moldie überbrücken wir die Lücke zwischen Materialwissenschaft und Fertigung. Unser Ingenieurteam nutzt fortschrittliche Druckgusswerkzeug Design Techniken – einschließlich optimierter Kühlungsanordnungen und Formfüllsimulation – um Hitzekontrollen zu verhindern und die Lebensdauer des gewählten Stahls zu maximieren. Von der anfänglichen DFM bis zur Endbearbeitung in hoher Stückzahl Druckgusswerkzeuge, wir stellen sicher, dass Ihre Werkzeuge Schuss für Schuss enge Toleranzen liefern.
Bereit, Ihr nächstes Projekt zu starten? Kontaktieren Sie unser Ingenieurteam heute für eine kostenlose Designbewertung und fachkundige Materialberatung.


