
Wichtige Erkenntnisse
| Hauptpunkte | Feinguss | Druckguss |
|---|---|---|
| Prozess | Verwendet ein aus Wachs gefertigtes Modell, das mit Keramik überzogen ist; Wachs wird ausgeschmolzen, um eine Form zu erstellen. | Geschmolzenes Metall, das unter hohem Druck in eine wiederverwendbare Stahlform gedrückt wird. |
| Materialien | Metalle mit hohem Schmelzpunkt (Stahl, Edelstahl, Titan, Superlegierungen)). | Nichteisenmetalle (Aluminium, Zink, Magnesium, Kupfer)). |
| Toleranzen | Mäßig (±0,5 mm bis ±0,1 mm)). | Eng (±0,05 mm bis ±0,2 mm)). |
| Oberflächenfinish | Gut (Ra 1,6–6,3 μm); kann eine Nachbearbeitung erfordern. | Ausgezeichnet (Ra 0,8–3,2 μm); minimale Nachbearbeitung. |
| Kosten | Höhere Stückkosten bei kleinen Losen; geringere Werkzeugkosten. | Hohe anfängliche Werkzeugkosten; niedrigere Stückkosten bei großen Mengen. |
| Produktionsvolumen | Ideal für niedrig bis mittel Volumen (Prototypen, kundenspezifische Teile)). | Am besten für hohes Volumen Massenproduktion. |
| Teilekomplexität | Hochkomplexe Geometrien, komplizierte Details und innere Merkmale. | Mäßige Komplexität; dünne Wände und feine Details möglich. |
| Anwendungen | Luft- und Raumfahrt, Schmuck, medizinische Implantate, Kunst. | Autoteile, Unterhaltungselektronik, Haushaltsgeräte, Hardware. |
Was ist Feinguss
Feinguss ist ein präzises Metallformverfahren, das komplexe Teile mit ausgezeichneter Oberflächenfinish und Maßgenauigkeit herstellt.
Die Wachsausschmelztechnik geht auf Tausende von Jahren zurück. Alte Zivilisationen in China, Ägypten und Mexiko nutzten frühe Formen dieser Technik, um um etwa 4500 v. Chr. filigrane Bronzegegenstände und Schmuck herzustellen..
Der Prozess wurde auch „Wachsausschmelzverfahren“ genannt, weil er Wachsmuster verwendete, die weggeschmolzen wurden.
Während der Industriellen Revolution übernahmen Zahnärzte die Methode, Kronen und Inlays herzustellen.
In den 1940er Jahren schuf der Zweite Weltkrieg eine hohe Nachfrage nach Präzisionsteilen, was Feinguss in die Massenproduktion drängte.
Heutzutage haben Computer-Simulationen und automatisierte Geräte den Prozess drastisch verbessert. Moderne Feinguss können Teile mit Toleranzen von bis zu ±0,5 mm herstellen..
Prozess und Techniken
Das Feingießen beginnt mit der Erstellung eines Wachsmodells, das eine exakte Nachbildung des gewünschten Teils ist..
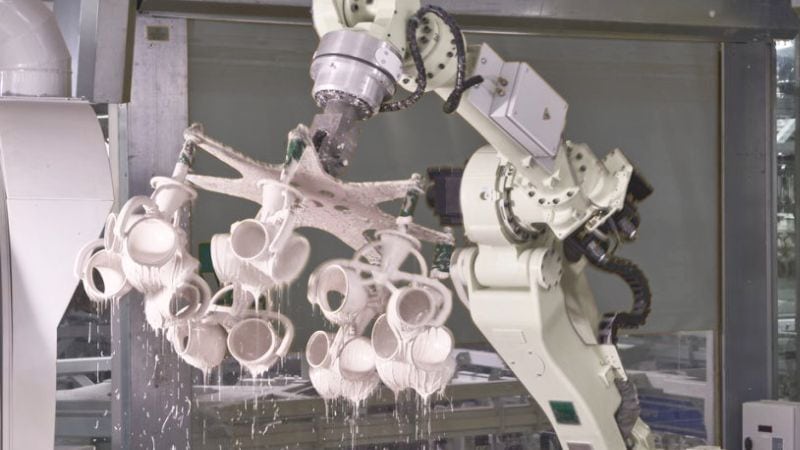
Als Nächstes wird das Muster zusammen mit anderen Wachsformen an einem „Baum“ befestigt. Diese Baugruppe wird wiederholt in keramische Suspension getaucht und mit Stuckmaterial beschichtet, um eine Hülle aufzubauen..
(Der „Baum“ bezieht sich auf eine verzweigte Struktur, die während des Formungsprozesses mehrere Wachsmuster zusammenhält).)
Sobald die Form aushärtet, wird sie verkehrt herum in einen Ofen gestellt. Das Wachs schmilzt und läuft aus (daher der Begriff „verlorenes Wachs“), wodurch eine hohle keramische Form entsteht.
Die Form wird auf hohe Temperaturen vorgeheizt, bevor geschmolzenes Metall hineingegossen wird. Nach dem Abkühlen wird die Keramikschale entfernt, um die gegossenen Teile zu zeigen. Die abschließenden Schritte umfassen das Schneiden der Teile vom Gestell und das Durchführen von Nachbearbeitungsvorgängen..
Verwendete Materialien in Investition Druckguss
Das Feingießverfahren funktioniert mit einer Vielzahl von Metallen und Legierungen. Zu den gängigen Materialien gehören:
Eisenlegierungen:
- Kohlenstoff- und niedriglegierte Stähle
- Edelstahl
- Werkzeugstähle
NE-Metalllegierungen:
- Aluminium
- Kupferbasierte Legierungen (Bronze, Messing))
- Nickelbasierte Legierungen
- Titan
Die Materialien der Keramikschale bestehen typischerweise aus Silica, Zirkon und Aluminiumsilicaten. Diese Materialien können extrem hohen Temperaturen standhalten, die für das Eingießen von geschmolzenen Metallen erforderlich sind..
Übersicht über Druckguss
Druckguss ist ein beliebtes Metallumformverfahren, das hohe Produktionsgeschwindigkeiten und exzellente Maßgenauigkeit bietet. Es wird häufig in Industrien eingesetzt, die komplexe Metallteile mit gleichbleibender Qualität benötigen..
Im Gegensatz zu Feinguss ist Druckguss für Produktionsläufe mit hohen Stückzahlen konzipiert. Die Werkzeuge bestehen aus langlebigem Werkzeugstahl, das Tausende von Gusszyklen aushalten kann..
Druckgießmaschinen gibt es in zwei Haupttypen: Warmkammer und Kälteverfahren Maschinen.
Heißkammermaschinen:
- Ideal für Metalle mit niedrigem Schmelzpunkt wie Zink und Magnesium
- Metall schmilzt direkt in der Maschine
- Schnellere Durchlaufzeiten
- Gut für kleinere Teile
Kaltkammermaschinen:
- Besser für Aluminium, Kupfer und andere höhertemperaturbeständige Legierungen
- Metall wird separat geschmolzen und in die Maschine gegeben
- Kann größere Teile handhaben
- Häufiger in industriellen Anwendungen verwendet
Verwendete Legierungen
Aluminiumlegierungen sind am beliebtesten aufgrund ihrer ausgezeichneten Kombination aus Leichtigkeit und Festigkeit.
Zinklegierungen bietet hervorragende Detailwiedergabe und Dünnwandgussfähigkeiten.
Magnesiumlegierungen biete die leichteste Option an und behalte dabei eine gute Festigkeit bei.
Kupferlegierungen wie Messing und Bronze bieten überlegene Festigkeit, elektrische Leitfähigkeit und Korrosionsbeständigkeit, sind jedoch teurer und schwerer zu gießen.
Vergleich von Investition und Druckguss.
Hauptunterschiede
Der größte Unterschied liegt in den Formen. Druckguss verwendet wiederverwendbare Metallformen, während Feinguss für jedes Teil eine neue Form benötigt. Das macht Druckguss für große Produktionsserien wirtschaftlicher, aber Feinguss besser für komplexe oder detaillierte Teile..
Qualität und Präzision
Das Feingießen bietet typischerweise bessere Oberflächenfinish und kann engere Toleranzen einhalten. Mit dieser Methode können Details so fein wie 0,1 mm erreicht werden. Der Prozess ermöglicht komplexere Geometrien und interne Merkmale, die mit Druckguss möglicherweise unmöglich wären..
Das Druckgießen bietet eine gute Maßgenauigkeit, kann jedoch bei bestimmten komplexen Formen Einschränkungen haben..
Produktionsgeschwindigkeit und -volumen
Feinguss benötigt erheblich mehr Zeit. Jedes Teil erfordert die Herstellung eines neuen Wachsmusters und einer Keramikschale, was der Produktionszeit mehrere Tage hinzufügt. Bei kleinen Chargen unter 100 Stück könnte dies nicht so sehr ins Gewicht fallen..
Wenn Ihr Projekt mehr als 10.000 Stück benötigt, wird Druckguss viel kostengünstiger..
Vorteile und Einschränkungen
Feinguss Vor- und Nachteile
Vorteile:
- Ausgezeichnet für komplexe Designs mit komplizierten Details und dünnen Wänden
- Hohe dimensionsbezogene Genauigkeit (0,005 Zoll pro Zoll))
- Überlegen Oberflächenfinish erfordert minimale Nachbearbeitung
- Große Materialauswahl darunter Stahl, Edelstahl und exotische Legierungen
- Gut für kleine Produktionsserien mit niedrigeren Werkzeugkosten
Einschränkungen:
- Höhere Stückkosten im Vergleich zu Druckguss
- Langsamere Produktionsrate aufgrund mehrerer Prozessschritte
- Größenbeschränkungen (typischerweise kleinere Teile)
- Arbeitsintensiver Prozess erfordert qualifizierte Techniker
- Längere Lieferzeiten vom Entwurf bis zum fertigen Teil
Druckguss Vor- und Nachteile
Vorteile:
- Sehr schnelle Produktionsraten für die Massenproduktion
- Geringe Kosten pro Einheit sobald die Werkzeuge eingerichtet sind
- Gute dimensionsmäßige Konsistenz über große Produktionsläufe hinweg
- Ausgezeichnet für dünnwandige Teile (so dünn wie 0,5 mm))
- Glatt Oberflächenfinish mit guter Detailwiedergabe
Einschränkungen:
- Hohe anfängliche Werkzeugkosten das muss amortisiert werden
- Beschränkt auf Nichteisenmetalle wie Aluminium, Zink und Magnesium
- Potenzial für Porositätsprobleme in dickeren Abschnitten
- Nicht ideal für kleine Produktionsläufe aufgrund der Einrichtungskosten
- Weniger geeignet für Teile, die hohe Festigkeit erfordern
Häufig gestellte Fragen
Was sind die Schlüsselfaktoren, die die Wahl zwischen Feinguss und Sandguss beeinflussen?
Feinguss erzeugt bessere Oberflächenfinish und engere Toleranzen als Sandguss. Wenn Ihr Teil Präzision oder ein gutes Aussehen benötigt, hat Feinguss die Nase vorn.
Sandguss ist typischerweise kostengünstiger für sehr große Teile, bei denen Feinguss unpraktisch wäre. Die Größenbeschränkungen von Feinguss machen Sandguss besser für größere Komponenten..
Die Werkzeugkosten für Sandguss sind niedriger als sowohl die für Investment als auch Druckguss, was sie für Prototyp- oder Einzelteile geeignet macht, bei denen die Kosten die Hauptrolle spielen..


