
Principais conclusões
| Pontos-chave | Fundição por cera perdida | Fundição sob pressão |
|---|---|---|
| Processo | Usa um modelo de cera revestido com cerâmica; a cera é derretida para criar o molde. | Metal líquido é injetado sob alta pressão em uma matriz de aço reutilizável. |
| Materiais | Metais de alto ponto de fusão (aço, aço inoxidável, titânio e superligas). | Metais não ferrosos (alumínio, zinco, magnésio e cobre). |
| Tolerâncias | Moderadas (±0,5 mm a ±0,1 mm). | Estreitas (±0,05 mm a ±0,2 mm). |
| Acabamento superficial | Bom (Ra 1,6–6,3 μm); pode exigir acabamento. | Excelente (Ra 0,8–3,2 μm); pós-processamento mínimo. |
| Custo | Custo por peça mais alto em pequenos lotes; custo menor das ferramentas. | Alto custo inicial da matriz; custo por peça menor em grandes volumes. |
| Volume de produção | Ideal para baixo a médio volume (protótipos e peças personalizadas). | Mais indicada para produção em massa de alto volume. |
| Complexidade da peça | Geometrias muito complexas, detalhes intrincados e características internas. | Complexidade moderada; paredes finas e detalhes precisos são possíveis. |
| Aplicações | Aeroespacial, joalheria, implantes médicos e arte. | Peças automotivas, eletrônicos de consumo, eletrodomésticos e ferragens. |
O que é fundição por cera perdida
A fundição por cera perdida é um método de conformação de metais de precisão que cria peças complexas com excelente acabamento superficial e precisão dimensional.
A fundição por cera perdida existe há milhares de anos. Civilizações antigas da China, do Egito e do México usavam formas iniciais dessa técnica para criar itens e joias de bronze elaborados por volta de 4500 a.C.
O processo também era chamado de “fundição por cera perdida”, pois utilizava modelos de cera que eram derretidos e removidos.
Durante a Revolução Industrial, dentistas adotaram o método para fabricar coroas e incrustações.
Na década de 1940, a Segunda Guerra Mundial gerou grande demanda por peças de precisão e levou a fundição por cera perdida à fabricação convencional.
Hoje, a modelagem por computador e os equipamentos automatizados melhoraram muito o processo. A fundição moderna por cera perdida pode produzir peças com tolerâncias de até ±0,5 mm.
Processo e técnicas
A fundição por cera perdida começa com a criação de um modelo de cera que reproduz exatamente a peça desejada.
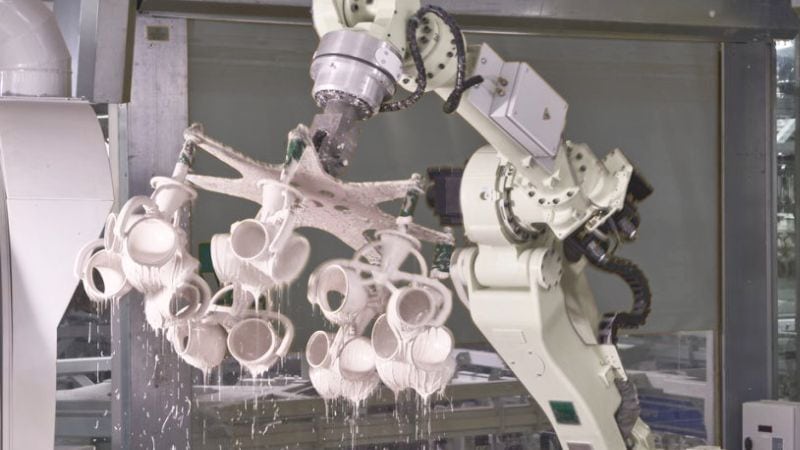
Em seguida, o modelo é unido a uma “árvore” com outros modelos de cera. Esse conjunto é mergulhado repetidamente em uma suspensão cerâmica e revestido com material refratário para formar uma casca.
( A “árvore” é uma estrutura ramificada que mantém vários modelos de cera unidos durante a fabricação do molde.)
Depois que a casca endurece, ela é colocada de cabeça para baixo em um forno. A cera derrete e escorre (daí o termo “cera perdida”), deixando um molde cerâmico oco.
O molde é pré-aquecido a altas temperaturas antes de receber o metal líquido. Após o resfriamento, a casca cerâmica é quebrada para revelar as peças fundidas. As etapas finais incluem cortar as peças da árvore e realizar operações de acabamento.
Materiais usados na fundição por cera perdida
A fundição por cera perdida trabalha com uma ampla variedade de metais e ligas. Entre os materiais comuns estão:
Ligas ferrosas:
- Aços carbono e de baixa liga
- Aço inoxidável
- Aços para ferramentas
Ligas não ferrosas:
- Alumínio
- Ligas à base de cobre (bronze e latão)
- Ligas à base de níquel
- Titânio
Os materiais da casca cerâmica normalmente incluem sílica, zircão e silicatos de alumínio. Eles suportam as temperaturas extremamente altas necessárias para vazar metais líquidos.
Visão geral da fundição sob pressão
A fundição sob pressão é um processo popular de conformação de metais que oferece alta velocidade de produção e excelente precisão dimensional. É amplamente usada em setores que precisam de peças metálicas complexas e qualidade consistente.
Diferentemente da fundição por cera perdida, a fundição sob pressão é projetada para grandes lotes. As matrizes são feitas de aço-ferramenta resistente, capaz de suportar milhares de ciclos de fundição.
As máquinas de fundição sob pressão têm dois tipos principais: câmara quente e câmara fria de injeção.
Máquinas de câmara quente:
- Ideais para metais de baixo ponto de fusão, como zinco e magnésio
- O metal derrete diretamente na máquina
- Ciclos mais rápidos
- Adequadas para peças menores
Máquinas de câmara fria:
- Mais indicadas para alumínio, cobre e outras ligas de temperatura mais alta
- O metal é derretido separadamente e depois colocado na máquina
- Podem processar peças maiores
- Mais comuns em aplicações industriais
Ligas usadas com frequência
Ligas de alumínio são as mais populares por combinar leveza e resistência.
Ligas de zinco reproduzem detalhes com excelência e permitem a fundição de paredes finas.
Ligas de magnésio oferecem a opção mais leve e mantêm boa resistência.
Ligas de cobre — como latão e bronze — oferecem alta resistência, condutividade elétrica e resistência à corrosão, mas são mais caras e difíceis de fundir.
Comparação entre fundição por cera perdida e fundição sob pressão
Principais diferenças
A maior diferença está nos moldes. A fundição sob pressão usa moldes metálicos reutilizáveis, enquanto a fundição por cera perdida exige um novo molde para cada peça. Isso torna a fundição sob pressão mais econômica em grandes lotes, enquanto a fundição por cera perdida é melhor para peças complexas ou detalhadas.
Qualidade e precisão
A fundição por cera perdida costuma oferecer melhor acabamento superficial e tolerâncias mais estreitas. Com esse método, é possível obter detalhes de até 0,1 mm. O processo permite geometrias mais complexas e características internas que talvez sejam impossíveis na fundição sob pressão.
A fundição sob pressão proporciona boa precisão dimensional, mas pode ter limitações em certas formas complexas.
Velocidade e volume de produção
A fundição por cera perdida leva consideravelmente mais tempo. Cada peça exige a criação de um novo modelo de cera e de uma casca cerâmica, acrescentando dias ao prazo de produção. Para pequenos lotes com menos de 100 peças, isso pode não ser um problema.
Se o projeto exigir mais de 10.000 peças, a fundição sob pressão se torna muito mais econômica.
Vantagens e limitações
Prós e contras da fundição por cera perdida
Vantagens:
- Excelente para projetos complexos com detalhes intrincados e paredes finas
- Alta precisão dimensional (0,005 polegada por polegada)
- Acabamento superficial superior que exige pouco pós-processamento
- Ampla seleção de materiais incluindo aços, aços inoxidáveis e ligas especiais
- Boa para pequenos lotes de produção com menor custo de ferramentas
Limitações:
- Custo por peça mais alto em comparação com a fundição sob pressão
- Produção mais lenta devido às várias etapas do processo
- Limitações de tamanho (normalmente peças menores)
- Processo intensivo em mão de obra que exige técnicos qualificados
- Prazos mais longos do projeto à peça acabada
Prós e contras da fundição sob pressão
Vantagens:
- Produção muito rápida para fabricação em grande volume
- Baixo custo por peça depois que as ferramentas estão prontas
- Boa consistência dimensional em grandes lotes de produção
- Excelente para peças de parede fina (com espessura mínima de 0,5 mm)
- Acabamento superficial liso com boa reprodução de detalhes
Limitações:
- Alto custo inicial das ferramentas que precisa ser amortizado
- Limitada a metais não ferrosos como alumínio, zinco e magnésio
- Possibilidade de porosidade em seções mais espessas
- Pouco indicada para pequenos lotes devido aos custos de preparação
- Menos adequada para peças que exigem alta resistência
Perguntas frequentes
Quais são os principais fatores que afetam a escolha entre a fundição por cera perdida e a fundição em areia?
A fundição por cera perdida produz acabamentos superficiais melhores e tolerâncias mais estreitas do que a fundição em areia. Se a peça exige precisão ou boa aparência, a fundição por cera perdida tem vantagem.
A fundição em areia costuma ser mais barata para peças muito grandes, para as quais a fundição por cera perdida seria inviável. As limitações de tamanho da fundição por cera perdida tornam a fundição em areia mais adequada para componentes maiores.
As ferramentas da fundição em areia custam menos do que as da fundição por cera perdida e da fundição sob pressão, o que torna esse método adequado para protótipos ou peças únicas quando o custo é a principal preocupação.







