
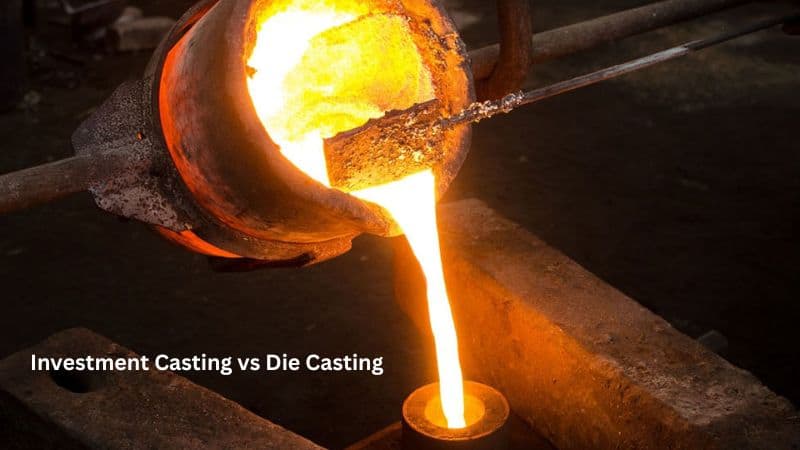
Főbb tudnivalók
| Kulcsfontosságú szempontok | Viaszmodell-öntés (precíziós öntés) | Nyomásos öntés |
|---|---|---|
| Eljárás | Kerámiaréteggel bevont viaszmodellt használ; a viaszt kiolvasztják az öntőforma létrehozásához. | Az olvadt fémet nagy nyomással préselik be egy többször felhasználható acél öntőformába. |
| Anyagok | Magas olvadáspontú fémek (acél, rozsdamentes acél, titán, szuperötvözetek). | Színesfémek (alumínium, cink, magnézium, réz). |
| Tűréshatárok | Mérsékelt (±0,5 mm – ±0,1 mm). | Szoros (±0,05 mm – ±0,2 mm). |
| Felületminőség | Jó (Ra 1,6–6,3 μm); utómegmunkálást igényelhet. | Kiváló (Ra 0,8–3,2 μm); minimális utómegmunkálás szükséges. |
| Költség | Magasabb darabonkénti költség kis szériáknál; alacsonyabb szerszámköltség. | Magas kezdeti szerszámköltség; alacsonyabb darabonkénti költség nagy mennyiségeknél. |
| Gyártási mennyiség | Ideális alacsony vagy közepes mennyiségekhez (prototípusok, egyedi alkatrészek). | Legjobb nagy mennyiségű sorozatgyártáshoz. |
| Alkatrész összetettsége | Rendkívül összetett geometriák, bonyolult részletek és belső kialakítások. | Mérsékelt összetettség; vékony falak és finom részletek is megvalósíthatók. |
| Alkalmazási területek | Repülőgépipar, ékszeripar, orvosi implantátumok, művészet. | Autóipari alkatrészek, szórakoztató elektronika, háztartási gépek, szerelvények. |
Mi az a viaszveszejtéses öntés?
A viaszveszejtéses öntés egy precíziós fémalakítási eljárás, amellyel kiváló felületminőségű és méretpontos, összetett alkatrészek állíthatók elő.
A viaszveszejtéses öntés története évezredekre nyúlik vissza. Kína, Egyiptom és Mexikó ősi civilizációi már i. e. 4500 körül alkalmazták e technika korai változatait bonyolult bronztárgyak és ékszerek készítésére.
Az eljárást „vesztett viaszos öntésnek” is nevezték, mivel olyan viaszmintákat használtak hozzá, amelyeket a folyamat során kiolvasztottak.
Az ipari forradalom idején a fogorvosok is átvették a módszert fogkoronák és betétek (inlay-k) készítéséhez.
Az 1940-es években, a második világháború idején megnőtt a kereslet a precíziós alkatrészek iránt, ami a precíziós öntést (más néven viaszmodell-öntést) a tömeggyártás részévé tette.
Napjainkban a számítógépes modellezés és az automatizált berendezések jelentősen továbbfejlesztették az eljárást. A modern precíziós öntéssel akár ±0,5 mm-es tűréshatárú alkatrészek is előállíthatók.
Folyamat és technikák
A precíziós öntés egy olyan viaszminta elkészítésével kezdődik, amely pontos mása a kívánt alkatrésznek.
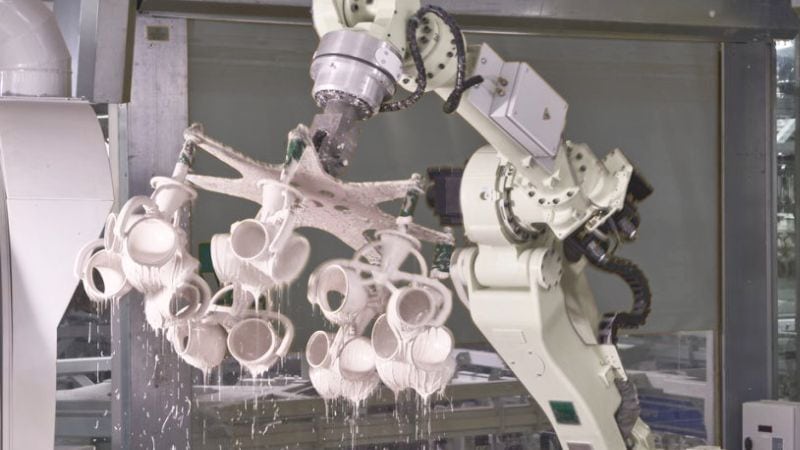
Ezt követően a mintát más viaszmintákkal együtt egy „fára” (öntőfára) rögzítik. Az így összeállított egységet többször kerámiaiszapba mártják, és kérget képezve bevonják egy speciális szemcsés anyaggal (stukkóréteggel).
(A „fa” kifejezés arra az elágazó szerkezetre utal, amely a forma készítése során egyben tartja a több viaszmintát.)
Miután a kéreg megkeményedett, fejjel lefelé kemencébe helyezik. A viasz megolvad és kifolyik (innen ered a „vesztett viasz” elnevezés), így egy üreges kerámiaforma marad vissza.
A formát magas hőmérsékletre hevítik, mielőtt beleöntenék az olvadt fémet. Lehűlés után a kerámia kérget eltávolítják, hogy szabaddá váljanak az öntött alkatrészek. Az utolsó lépések közé tartozik az alkatrészek leválasztása az öntőfáról, valamint a készre munkálás.
A precíziós öntésnél (viaszmodell-eljárásnál) használt anyagok
A precíziós öntés számos különféle fém és ötvözet esetében alkalmazható. A gyakran használt anyagok közé tartoznak:
Vasötvözetek:
- Szénacélok és gyengén ötvözött acélok
- Rozsdamentes acél
- Szerszámacélok
Nemvasfém-ötvözetek:
- Alumínium
- Rézötvözetek (bronz, sárgaréz)
- Nikkelötvözetek
- Titán
A kerámiahéj-anyagok jellemzően szilícium-dioxidból, cirkonból és alumínium-szilikátokból állnak. Ezek az anyagok ellenállnak az olvadt fémek öntéséhez szükséges rendkívül magas hőmérsékletnek.
A nyomásos öntés áttekintése
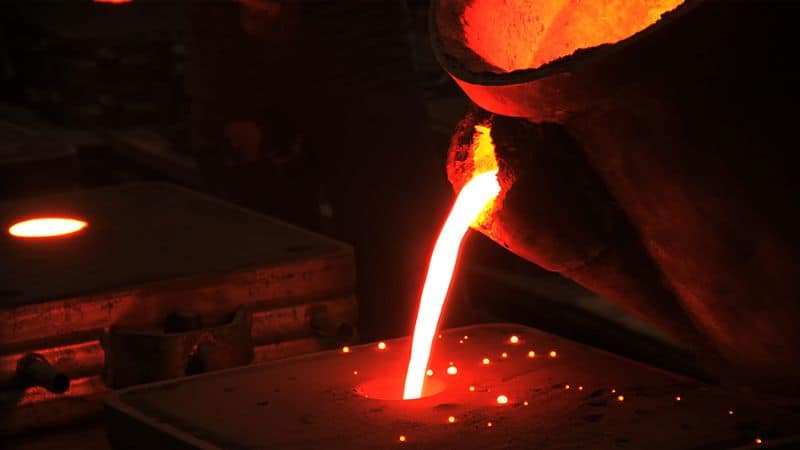
A nyomásos öntés egy népszerű fémalakítási eljárás, amely nagy gyártási sebességet és kiváló méretpontosságot tesz lehetővé. Széles körben alkalmazzák olyan iparágakban, ahol állandó minőségű, összetett fémalkatrészekre van szükség.
A precíziós öntéssel (viaszmodell-eljárással) ellentétben a nyomásos öntést nagy sorozatú gyártásra tervezték. A szerszámok tartós szerszámacélból készülnek, így több ezer öntési ciklust is kibírnak.
A nyomásos öntőgépek két fő típusba sorolhatók: melegkamrás és hidegkamrás gépek.
Melegkamrás gépek:
- Ideálisak alacsony olvadáspontú fémekhez, például cinkhez és magnéziumhoz
- A fém közvetlenül a gépben olvad meg
- Gyorsabb ciklusidők
- Kisebb alkatrészekhez alkalmas
Hidegkamrás gépek:
- Jobban megfelelnek alumíniumhoz, rézhez és egyéb, magasabb olvadáspontú ötvözetekhez
- A fémet külön olvasztják meg, majd adagolják a gépbe
- Nagyobb alkatrészek gyártására is alkalmas
- Gyakrabban alkalmazzák ipari környezetben
Gyakran használt ötvözetek
Alumíniumötvözetek A legnépszerűbbek a kis tömeg és a nagy szilárdság kiváló kombinációja miatt.
Cinkötvözetek Kiváló részletvisszaadást és vékony falú öntvények készítését teszik lehetővé.
Magnéziumötvözetek A legkönnyebb megoldást kínálják, miközben jó szilárdságot biztosítanak.
Rézötvözetek A sárgarézhez és bronzhoz hasonló ötvözetek kiváló szilárdságot, elektromos vezetőképességet és korrózióállóságot biztosítanak, ugyanakkor drágábbak és nehezebben önthetők.
A viaszveszejtéses öntés és a nyomásos öntés összehasonlítása.
Főbb különbségek
A legnagyobb különbség a szerszámokban rejlik. A nyomásos öntésnél újrafelhasználható fémformákat alkalmaznak, míg a viaszveszejtéses öntés minden egyes alkatrészhez új formát igényel. Emiatt a nyomásos öntés gazdaságosabb nagy sorozatok gyártásánál, a viaszveszejtéses öntés viszont előnyösebb összetett vagy részletgazdag alkatrészek esetében.
Minőség és pontosság
A viaszveszejtéses öntés jellemzően jobb felületi minőséget és szorosabb tűréshatárokat tesz lehetővé. Ezzel az eljárással akár 0,1 mm-es részletek is megvalósíthatók. A folyamat lehetővé teszi olyan összetett geometriák és belső kialakítások létrehozását, amelyek nyomásos öntéssel esetleg nem lennének kivitelezhetők.
A nyomásos öntés jó méretpontosságot biztosít, de bizonyos összetett formák esetében korlátokba ütközhet.
Gyártási sebesség és mennyiség
A viaszveszejtéses öntés jelentősen több időt vesz igénybe. Minden egyes alkatrészhez új viaszmintát és kerámiahéjat kell készíteni, ami napokkal meghosszabbítja a gyártási időt. Kis, 100 darab alatti tételeknél ez nem feltétlenül jelent nagy hátrányt.
Ha a projekt több mint 10 000 darab gyártását igényli, a nyomásos öntés sokkal költséghatékonyabbá válik.
Előnyök és korlátok
A precíziós öntés előnyei és hátrányai
Előnyök:
- Kiválóan alkalmas összetett kialakításokhoz bonyolult részletekkel és vékony falakkal
- Nagy méretpontosság (0,005 hüvelyk/hüvelyk)
- Kiváló felületi minőség minimális utómunkálatot igényel
- Széles anyagválaszték beleértve az acélokat, rozsdamentes acélokat és különleges ötvözeteket
- Alkalmas kis szériás gyártáshoz alacsonyabb szerszámköltségek mellett
Korlátok:
- Magasabb darabköltség a nyomásos öntéshez képest
- Lassabb gyártási sebesség a számos technológiai lépés miatt
- Méretbeli korlátok (jellemzően kisebb alkatrészek)
- Munkaigényes eljárás szakképzett szakembereket igényel
- Hosszabb átfutási idő a tervezéstől a kész alkatrészig
A nyomásos öntés előnyei és Hátrányok
Előnyök:
- Nagyon gyors gyártási sebesség nagy volumenű gyártás esetén
- Alacsony darabköltség a szerszámozás elkészültét követően
- Jó méretpontosság nagy sorozatszámú gyártásnál
- Kiválóan alkalmas vékony falú alkatrészekhez (akár 0,5 mm-es falvastagságig)
- Sima felületképzés jó részlethűséggel
Korlátok:
- Magas kezdeti szerszámozási költségek amelyet amortizálni kell
- Nemvasfémekre korlátozódik mint például az alumínium, a cink és a magnézium
- Porozitási problémák lehetősége vastagabb keresztmetszeteknél
- Nem ideális kis szériás gyártáshoz az előkészítési költségek miatt
- Kevésbé alkalmas nagy szilárdságot igénylő alkatrészekhez
Gyakran ismételt kérdések
Melyek a legfontosabb tényezők a precíziós öntés (viaszmodell-eljárás) és a homoköntés közötti választásnál?
A precíziós öntés jobb felületi minőséget és szigorúbb tűréshatárokat biztosít, mint a homoköntés. Ha az alkatrész nagy pontosságot vagy esztétikus megjelenést igényel, a precíziós öntés a jobb választás.
A homoköntés általában olcsóbb nagyon nagy méretű alkatrészek esetében, ahol a precíziós öntés nem lenne praktikus. A precíziós öntés méretbeli korlátai miatt a homoköntés előnyösebb a nagyobb alkatrészeknél.
A homoköntés szerszámozási költségei alacsonyabbak mind a precíziós öntésnél, mind a nyomásos öntésnél, így jó választás prototípusokhoz vagy egyedi alkatrészekhez, ahol a költségek jelentik a legfőbb szempontot.







