
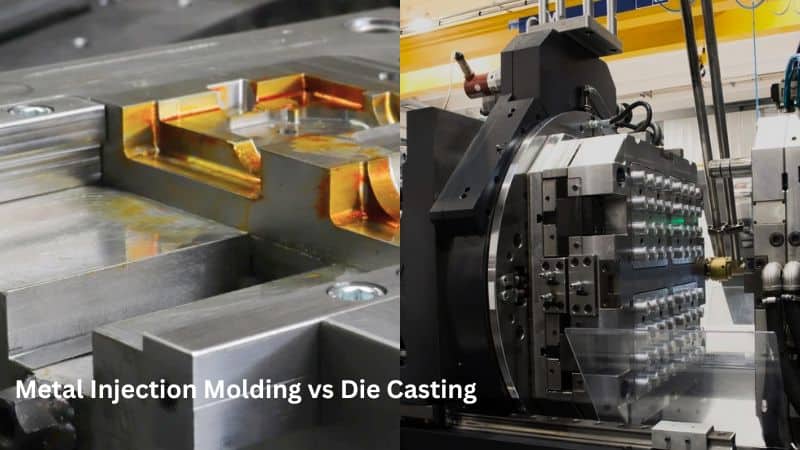
Főbb tudnivalók
| Kategória | Fémpor-fröccsöntés (MIM) | Nyomásos öntés |
|---|---|---|
| Folyamat | 1. Fémpor és kötőanyag keverése. 2. Befecskendezés a szerszámba. 3. Kötőanyag eltávolítása. 4. Szinterezés. |
1. Olvadt fém nagy nyomáson történő préselése a szerszámba. 2. Hűtés és megszilárdulás. |
| Anyagok | Rozsdamentes acél, titán, réz, volfrámötvözetek, kerámia. | Színesfémek (alumínium, cink, magnézium, rézötvözetek). |
| Alkatrész-komplexitás | Nagyfokú összetettség, bonyolult geometriák, finom részletek | Mérsékelt összetettség; a korlátokat az olvadt fém áramlása és a kiemelési szögek szabják meg. |
| Falvastagság | Nagyon vékony falak (akár 0,5 mm is). | Vastagabb falak (jellemzően 1–2,5 mm minimum). |
| Tűrések | Szoros tűrések (±0,3–0,5% a méretből). | Mérsékelt tűrések (±0,5–1% a méretből). |
| Felületminőség | Sima, de utólagos megmunkálást (pl. polírozást, bevonatolást) igényelhet. | Kiváló minőségű öntött felület; minimális utómunka szükséges. |
| Költségtényezők | Magas szerszám- és anyagköltségek (por); összetett alkatrészek tömeggyártása esetén gazdaságos. | Alacsonyabb anyagköltségek; magas szerszámköltségek; nagy sorozatszámú gyártásnál költséghatékony. |
| Tipikus alkalmazások | Orvosi eszközök, lőfegyver-alkatrészek, mikrofogaskerekek, óraalkatrészek. | Autóipari alkatrészek (pl. házak), szórakoztató elektronika, szerelvények. |
| Utófeldolgozás | Forgácsolást, hőkezelést vagy bevonatolást igényelhet. | Sorjázás, felületkezelés (pl. galvanizálás, festés). |
| Előnyök | – Összetett geometriák. – Nagy pontosság. – Széles anyagválaszték. – Készmérethez közeli alak (near-net shape). |
– Gyors ciklusidők. – Kiváló felületi minőség. – Költséghatékony nagy sorozatoknál. |
| Hátrányok | – Magas kezdeti költségek. – Korlátozott alkatrészméret. – Hosszabb átfutási idő a szinterezés miatt. |
– Alacsonyabb olvadáspontú fémekre korlátozódik. – Porozitás az alkatrészekben. – Kisebb tervezési rugalmasság. |
Mi az a fémpor-fröccsöntés (MIM)?
A fémpor-fröccsöntés olyan gyártási eljárás, amely során fémport kevernek össze műanyag kötőanyaggal, így hozva létre a „nyersanyagkeveréket” (feedstock).
A folyamat azzal kezdődik, hogy ezt a keveréket nyomás alatt egy öntőforma üregébe fecskendezik.
A lehűlés után létrejön az úgynevezett „zöldtest” (green part).
Ezt követi a kötőanyag-eltávolítás (debinding), amely során hő vagy vegyszerek segítségével eltávolítják a műanyag kötőanyag nagy részét. Így egy „barna test” (brown part) keletkezik, amely törékeny, de megtartja az alakját.
Az utolsó lépés a szinterezés. Az alkatrészeket szabályozott kemencében, a fém olvadáspontja alatti hőmérsékletre hevítik.
Ennek hatására a fémrészecskék összekapcsolódnak, így egy tömör és erős alkatrész jön létre, amelynek sűrűsége eléri az eredeti fém sűrűségének mintegy 95–99%-át.
A MIM során használt anyagok
A MIM eljárás számos fém és ötvözet esetében alkalmazható. A leggyakoribb anyagok közé tartozik a rozsdamentes acél, amely kiváló korrózióállóságot és szilárdságot biztosít a termékek számára.
Az alacsonyan ötvözött acélok kedveltek az autóipari és ipari alkalmazásokban, mivel jó mechanikai tulajdonságokkal rendelkeznek és költséghatékonyak.
További gyakori MIM-anyagok:
- Titánötvözetek (könnyű, biokompatibilis)
- Szerszámacélok (kopásálló)
- Volfrámötvözetek (nagy sűrűségű)
- Rézötvözetek (jó hővezető képesség)
A MIM során használt fémporoknak meghatározott tulajdonságokkal kell rendelkezniük. Nagyon finom szemcséjűnek (jellemzően 5–20 mikrométeres) és viszonylag gömbölyű alakúnak kell lenniük ahhoz, hogy fröccsöntéskor megfelelően áramoljanak, és hatékonyan szinterelhetők legyenek.
A nyomásos öntés alapjai
A nyomásos öntés egy gyártási eljárás, amelynek során az olvadékot nagy nyomással préselik be az öntőforma üregébe.
A nyomásos öntésnek két fő típusa létezik: a melegkamrás és a hidegkamrás eljárás. A melegkamrás nyomásos öntés jól alkalmazható alacsony olvadáspontú fémek, például cink és magnézium esetében.
Hidegkamrás nyomásos öntés Ez a módszer előnyösebb a magasabb olvadáspontú fémek, például alumínium- és rézötvözetek esetében. A fémet minden egyes ciklus során külön kell az öntőkamrába adagolni.
Mindkét eljárás szerszámacélból készült fémöntőformákat alkalmaz. A folyamat során vékony falú, összetett formájú és szoros tűrésű alkatrészek állíthatók elő.
Nyomásos öntéshez használt fémek
Az alumínium a leggyakrabban használt anyag a nyomásos öntésben; az összes nyomásos öntéssel készült alkatrész mintegy 80%-át ez teszi ki. Kiváló szilárdság-tömeg aránnyal és jó korrózióállósággal rendelkezik.
Szintén népszerű választásnak számítanak a cinkötvözetek. Olvadt állapotban könnyen folynak, így képesek kitölteni a nagyon vékony keresztmetszetű részeket is.
További alkalmas fémek:
- Magnézium (a legkönnyebb szerkezeti fém)
- Rézötvözetek (nagy szilárdság és vezetőképesség)
- Ólom és ón (speciális alkalmazásokhoz)
A MIM és a nyomásos öntés eljárásainak összehasonlítása
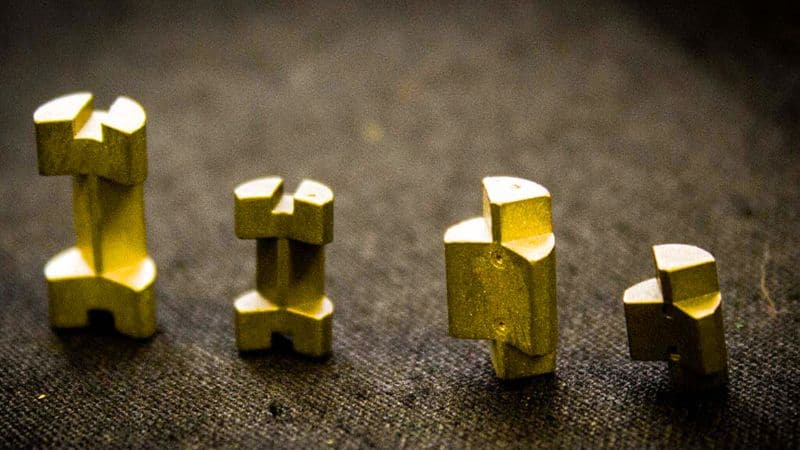
Főbb különbségek
A MIM eljárás során fémport használnak műanyag kötőanyaggal keverve; a kötőanyagot az eljárás későbbi szakaszában kiégetik. Ez jelentősen eltér a nyomásos öntéstől, amelynél az olvadékot közvetlenül a formába fecskendezik.
Az eljárások mérettűrései eltérőek. A MIM jellemzően szűkebb tűréshatárokat tesz lehetővé, és képes összetettebb, finomabb részletekkel rendelkező geometriák előállítására.
Az alkalmazható anyagok köre is eltérő. A MIM számos fémfajtával – köztük rozsdamentes acéllal és titánnal – dolgozik, míg a nyomásos öntésnél főként színesfémeket (például alumíniumot, cinket és rézötvözeteket) használnak.
Előnyök és hátrányok
A MIM előnyei:
- Nagyobb geometriai összetettség
- Jobb felületminőség
- Nagyobb tervezési rugalmasság
- Szélesebb fémválaszték
- Kisebb, bonyolultabb alkatrészek gyártása
A nyomásos öntés előnyei:
- Gyorsabb gyártási sebesség
- Alacsonyabb költség nagyobb alkatrészek esetén
- Tartósabb szerszámok (a formák hosszabb élettartamúak)
- Előnyösebb nagy sorozatú gyártásnál
- Egyszerűbb általános folyamat
Költségszempontok
Mindkét eljárásnál jelentősek lehetnek a kezdeti szerszámozási költségek. A nyomásos öntésnél jellemzően magasabbak a berendezésekkel kapcsolatos kezdeti költségek, de nagy darabszám esetén alacsonyabb az egy darabra jutó költség.
A MIM esetében az egy darabra jutó költség általában magasabb alacsony darabszámnál, de közepes mennyiségnél – bonyolult alkatrészek esetén – versenyképessé válik. A MIM anyaghatékonysága ellensúlyozhat bizonyos költségeket, mivel kevesebb fémhulladék keletkezik, mint a nyomásos öntésnél.
Az eljárások közötti választáskor érdemes figyelembe venni a következőket:
- Szükséges gyártási mennyiség
- Az alkatrész összetettsége és mérete
- Anyagigények
- Költségvetési korlátok
- Ütemterv
Az alkatrész mérete jelentősen befolyásolja a költségekkel kapcsolatos döntéseket: a nyomásos öntés (die casting) nagyobb alkatrészek esetén gazdaságosabb, míg a MIM (fémpor-fröccsöntés) gyakran költséghatékonyabb megoldás kisebb, összetett alkatrészeknél.
Alkalmazások különböző iparágakban
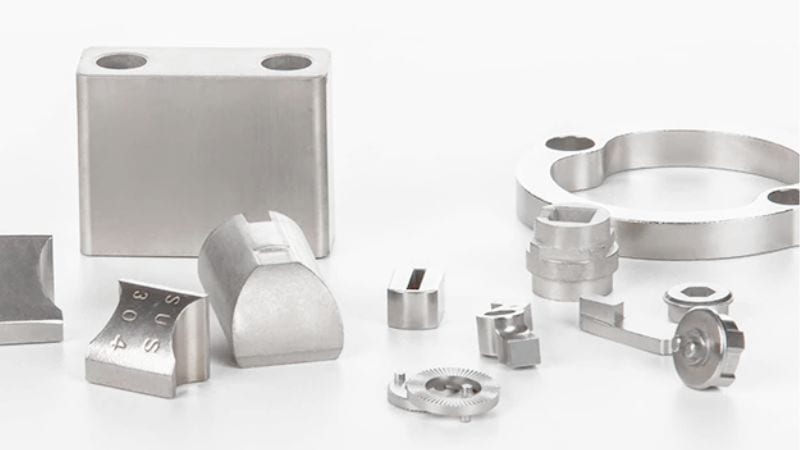
MIM-alkalmazások
A MIM-alkatrészeket jellemzően itt használják: orvostechnikai eszközök például sebészeti műszerek és fogászati implantátumok, ahol elengedhetetlen a pontosság.
A fegyveriparban a MIM technológiával bonyolult elsütőszerkezet-egységeket és egyéb, szilárdságot és pontosságot igénylő kis alkatrészeket állítanak elő.
Autóipari alkalmazások ide tartoznak az üzemanyag-befecskendezők alkatrészei, a turbófeltöltő-elemek és az érzékelők. A MIM lehetővé teszi összetett geometriák kialakítását nagy anyagsűrűség mellett.
A repülőgépipar speciális tartóelemek, érzékelőházak és egyéb alkatrészek gyártásához használja a MIM technológiát olyan esetekben, ahol fontos a tömegcsökkentés, ugyanakkor a szilárdság nem csorbulhat.
Nyomásos öntés alkalmazási területei
A nyomásos öntéssel készült alkatrészeket használják a szórakoztatóelektronikában házaknál, a laptopkeretektől kezdve a fényképezőgép-vázakig.
Az autóiparban a nyomásos öntés eljárásával motorblokkokat, sebességváltó-házakat és szerkezeti elemeket állítanak elő.
Háztartási gépek esetében nyomásos öntéssel készült alkatrészek találhatók a mosógépekben, hűtőszekrényekben és a kisebb konyhai eszközökben.
Világítástechnikai eszközök és bútorvasalatok gyakran alkalmazzák a nyomásos öntést olyan dekoratív elemeknél, amelyeknél egyszerre van szükség szilárdságra és esztétikus megjelenésre.
Anyagtulajdonságok és termékminőség
Mindkét eljárásnál a felhasznált anyagok közvetlen hatással vannak a késztermék szilárdságára, részletgazdagságára és felületi minőségére.
Szilárdság és tűréshatárok
A fémpor-fröccsöntés (MIM) jellemzően nagyobb sűrűségű és jobb mechanikai tulajdonságokkal rendelkező alkatrészeket eredményez, mint a nyomásos öntés. A MIM technológiával a méret ±0,3%-áig terjedő szigorú tűréshatárok érhetők el, így kiválóan alkalmas precíziós alkatrészek gyártására.
A nyomásos öntés során keletkező alkatrészek sűrűsége valamivel kisebb, ám számos alkalmazási területen így is megfelelő szilárdságot biztosítanak. A tűréshatár az alkatrész méretétől függően általában ±0,5–1% közé esik.
A MIM-alkatrészek szinterezésen mennek keresztül, ami csökkenti a porozitást és növeli a szilárdságot. Ez alkalmassá teszi őket nagy igénybevétellel járó alkalmazásokra, például orvostechnikai eszközök és repülőgép-ipari alkatrészek esetében.
Felületminőség és részletgazdagság
A MIM technológia kiváló felületminőségű alkatrészeket állít elő, amelyek gyakran csak minimális utómunkálatokat igényelnek. Akár 0,8 μm Ra (átlagos érdesség) értékű felületi érdesség is elérhető vele.
A nyomásos öntés is jó felületminőséget biztosít, ám jellemzően több utólagos műveletre van szükség ahhoz, hogy elérjük a MIM-alkatrészekével azonos minőségi szintet.
A MIM technológiával bonyolult részletek is kialakíthatók – beleértve a vékony falakat (akár 0,5 mm-es vastagságig), az összetett belső geometriákat és a finom textúrákat –, amelyek nyomásos öntéssel nehezen lennének megvalósíthatók.
A nyomásos öntéssel készült alkatrészek is lehetnek részletgazdagok, ám a technológia korlátokba ütközik a nagyon apró részletek és a rendkívül vékony falak esetében.
A MIM lehetővé teszi menetek, kis furatok és részletgazdag logók közvetlen kialakítását az alkatrészen, további utómunkálatok nélkül.
Együttműködés a Moldiecastinggal
A Moldiecastingnál a nagynyomású öntésre specializálódtunk. A fémporon és hosszadalmas szinterezési folyamaton alapuló MIM-eljárással ellentétben a mi öntési módszerünk gyors hűtést, minimális hulladéktermelést és a kész alkatrészek zökkenőmentes kiemelését biztosítja – így ideális választás nagy sorozatú gyártáshoz.
Legyen szó a fröccsöntés és a nyomásos öntés összehasonlításáról vagy az anyagválasztás mérlegeléséről, tervezési rugalmasságunk és a különféle alapanyagok kezelésében szerzett szakértelmünk garantálja a testreszabott megoldásokat.
Készen áll következő projektje optimalizálására? Lépjen kapcsolatba velünk még ma, és tudja meg, hogyan járulhatnak hozzá fémöntési szakértelmünk, korszerű öntőgépeink és a minőség iránti elkötelezettségünk a költséghatékony, nagy teljesítményű eredmények eléréséhez. Látogasson el a moldiecasting oldalra, és váltsa valóra elképzeléseit.







