
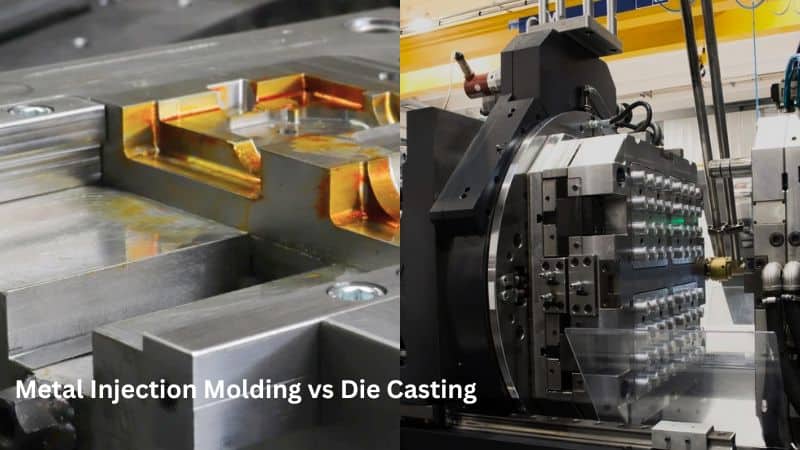
Kluczowe wnioski
| Kategoria | Formowanie wtryskowe metali (MIM) | Odlewanie ciśnieniowe |
|---|---|---|
| Proces | 1. Proszek metalowy zmieszany ze spoiwem. 2. Wtryskiwanie do formy. 3. Usuwanie spoiwa. 4. Spiekanie. |
1. Wtryskiwanie płynnego metalu do formy pod wysokim ciśnieniem. 2. Chłodzenie i krzepnięcie. |
| Materiały | Stal nierdzewna, tytan, miedź, stopy wolframu, ceramika. | Metale nieżelazne (aluminium, cynk, magnez, stopy miedzi). |
| Złożoność części | Wysoka złożoność, skomplikowane kształty, drobne detale | Umiarkowana złożoność; ograniczenia wynikające z przepływu płynnego metalu i kątów pochylenia ścianek. |
| Grubość ścianki | Bardzo cienkie ścianki (do 0.5 mm). | Grubsze ścianki (zazwyczaj 1–2.5 mm minimum). |
| Tolerancje | Ścisłe tolerancje (±0.3–0.5% wymiaru). | Umiarkowane tolerancje (±0.5–1% wymiaru). |
| Wykończenie powierzchni | Gładka, ale może wymagać dodatkowej obróbki wykańczającej (np. polerowania, nakładania powłok). | Wysokiej jakości powierzchnia bezpośrednio po odlewie; minimalna obróbka wtórna. |
| Czynniki kosztowe | Wysokie koszty oprzyrządowania i materiału (proszku); rozwiązanie ekonomiczne dla złożonych części przy produkcji masowej. | Niższe koszty materiału; wysokie koszty oprzyrządowania; opłacalne przy produkcji wielkoseryjnej. |
| Typowe zastosowania | Wyroby medyczne, elementy broni palnej, mikrokółka zębate, części zegarków. | Części samochodowe (np. obudowy), elektronika użytkowa, armatura hydrauliczna. |
| Obróbka wtórna | Może wymagać obróbki mechanicznej, cieplnej lub nakładania powłok. | Przycinanie, usuwanie zadziorów, obróbka powierzchniowa (np. galwanizacja, malowanie). |
| Zalety | – Złożone kształty geometryczne. – Wysoka precyzja. – Szeroki wybór materiałów. – Kształt zbliżony do docelowego (near-net shape). |
– Krótki czas cyklu produkcyjnego. – Doskonała jakość powierzchni. – Opłacalność przy produkcji wielkoseryjnej. |
| Wady | – Wysokie koszty początkowe. – Ograniczenia dotyczące wielkości części. – Dłuższy czas realizacji procesu spiekania. |
– Ograniczenie do metali o niższej temperaturze topnienia. – Porowatość elementów. – Mniejsza swoboda projektowania. |
Czym jest formowanie wtryskowe metali (MIM)?
Formowanie wtryskowe metali (MIM) to technika wytwarzania, w której proszek metalu miesza się z tworzywem sztucznym pełniącym funkcję lepiszcza, tworząc tzw. masę wtryskową (feedstock).
Proces rozpoczyna się od wtryśnięcia tej masy pod ciśnieniem do gniazda formy.
Po ostygnięciu uzyskuje się tzw. „część surową” (green part).
Następnie przeprowadzany jest proces usuwania lepiszcza (debinding), podczas którego większość tworzywa sztucznego jest usuwana za pomocą ciepła lub środków chemicznych. Pozostaje wówczas tzw. „część brązowa” (brown part) – element kruchy, lecz zachowujący swój kształt.
Ostatnim etapem jest spiekanie. Części są podgrzewane w kontrolowanych warunkach pieca do temperatury poniżej punktu topnienia metalu.
Powoduje to wzajemne łączenie się cząstek metalu i powstanie gęstego, wytrzymałego elementu, którego gęstość stanowi około 95-99% gęstości metalu wyjściowego.
Materiały stosowane w technologii MIM
Technologia MIM pozwala na pracę z szeroką gamą metali i stopów. Do najczęściej stosowanych materiałów należy stal nierdzewna, która zapewnia produktom doskonałą odporność na korozję oraz wysoką wytrzymałość.
Popularne są również stale niskostopowe, cenione za dobre właściwości mechaniczne i niższy koszt, stosowane w przemyśle motoryzacyjnym i innych gałęziach przemysłu. Do innych powszechnie stosowanych w technologii MIM materiałów należą:
- Stopy tytanu (lekkie, biokompatybilne)
- Stale narzędziowe (odporne na zużycie)
- Stopy wolframu (o dużej gęstości)
- Stopy miedzi (o dobrej przewodności cieplnej)
Proszki metali stosowane w MIM muszą mieć określone właściwości. Powinny być bardzo drobne (zazwyczaj 5-20 mikrometrów) i mieć możliwie kulisty kształt, aby zapewnić prawidłowy przepływ podczas wtrysku i skuteczne spiekanie.
Podstawy odlewania ciśnieniowego
Odlewanie ciśnieniowe to proces wytwórczy proces, w którym płynny metal jest wtłaczany pod wysokim ciśnieniem do wnęki formy.
Wyróżnia się dwa główne rodzaje odlewania ciśnieniowego: metodę komory gorącej i metodę komory zimnej. Odlewanie w komorze gorącej sprawdza się w przypadku metali o niskiej temperaturze topnienia, takich jak cynk i magnez.
Odlewanie w komorze zimnej jest lepszym rozwiązaniem dla metali o wyższej temperaturze topnienia, takich jak aluminium i stopy miedzi. W każdym cyklu metal musi być dozowany (wlewany) do komory wtryskowej.
W obu technikach stosuje się metalowe formy wykonane ze stali narzędziowej. Proces ten pozwala na wytwarzanie elementów o cienkich ściankach, złożonych kształtach i wąskich tolerancjach wymiarowych.
Metale stosowane w odlewaniu ciśnieniowym
Aluminium jest najczęściej stosowanym materiałem w odlewaniu ciśnieniowym i stanowi około 80% wszystkich odlewów ciśnieniowych. Charakteryzuje się doskonałym stosunkiem wytrzymałości do masy oraz dobrą odpornością na korozję.
Popularnym wyborem są również stopy cynku. W stanie płynnym łatwo płyną, co pozwala na wypełnienie bardzo cienkich sekcji odlewu.
Inne odpowiednie metale to:
- Magnez (najlżejszy metal konstrukcyjny)
- Stopy miedzi (wysoka wytrzymałość i przewodność)
- Ołów i cyna (do zastosowań specjalistycznych)
Porównanie procesów MIM i odlewania ciśnieniowego
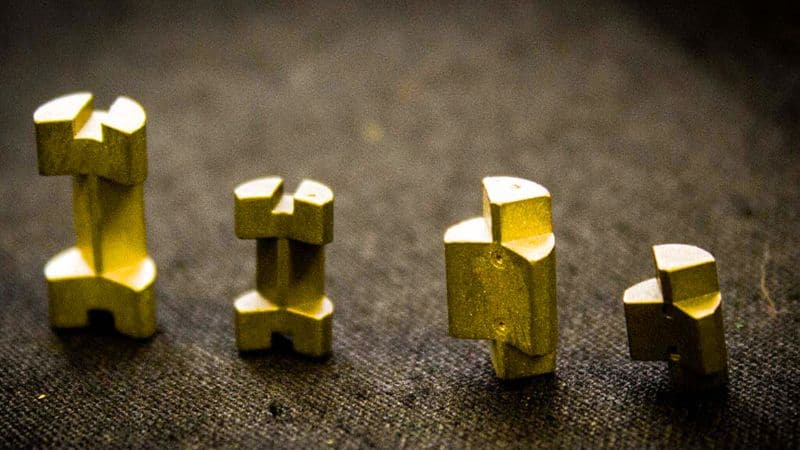
Kluczowe różnice
W procesie MIM wykorzystuje się proszek metalowy zmieszany ze spoiwem z tworzywa sztucznego, które jest następnie wypalane w dalszej części procesu. Różni się to znacząco od odlewania ciśnieniowego, w którym stosuje się płynny metal wtryskiwany bezpośrednio do form.
Różne są również tolerancje wymiarowe uzyskiwane w obu procesach. MIM zazwyczaj pozwala na osiągnięcie węższych tolerancji i wytwarzanie bardziej złożonych geometrii z drobniejszymi detalami.
Odmienne są także dostępne materiały. MIM umożliwia pracę z szeroką gamą metali, w tym ze stalą nierdzewną i tytanem. W odlewaniu ciśnieniowym wykorzystuje się głównie metale nieżelazne, takie jak aluminium, cynk i stopy miedzi.
Zalety i wady
Zalety metody MIM:
- Możliwość uzyskania bardziej złożonych kształtów
- Lepsza jakość powierzchni
- Większa swoboda projektowania
- Kompatybilność z szerszą gamą metali
- Możliwość wytwarzania mniejszych i bardziej skomplikowanych elementów
Zalety odlewania ciśnieniowego:
- Szybsze tempo produkcji
- Niższy koszt w przypadku większych elementów
- Trwalsze oprzyrządowanie (dłuższa żywotność form)
- Lepsze rozwiązanie do produkcji wielkoseryjnej
- Prostszy proces ogólny
Kwestie kosztowe
Początkowe koszty oprzyrządowania w obu procesach mogą być znaczne. Odlewanie ciśnieniowe zazwyczaj wiąże się z wyższymi kosztami początkowymi zakupu sprzętu, ale niższymi kosztami jednostkowymi przy dużej skali produkcji.
W przypadku metody MIM koszt jednostkowy jest zazwyczaj wyższy przy mniejszych nakładach, jednak staje się ona konkurencyjna przy średniej wielkości produkcji złożonych elementów. Efektywne wykorzystanie materiału w procesie MIM może zrekompensować część kosztów, ponieważ generuje on mniej odpadów metalu niż odlewanie ciśnieniowe.
Wybierając między tymi procesami, należy wziąć pod uwagę:
- Wymaganą wielkość produkcji
- Złożoność i rozmiar elementu
- Wymagania materiałowe
- Ograniczenia budżetowe
- Harmonogram realizacji
Rozmiar elementu ma istotny wpływ na decyzje dotyczące kosztów – odlewanie ciśnieniowe staje się bardziej opłacalne w przypadku większych elementów, podczas gdy MIM często okazuje się bardziej ekonomiczne dla mniejszych, złożonych komponentów.
Zastosowania w różnych branżach
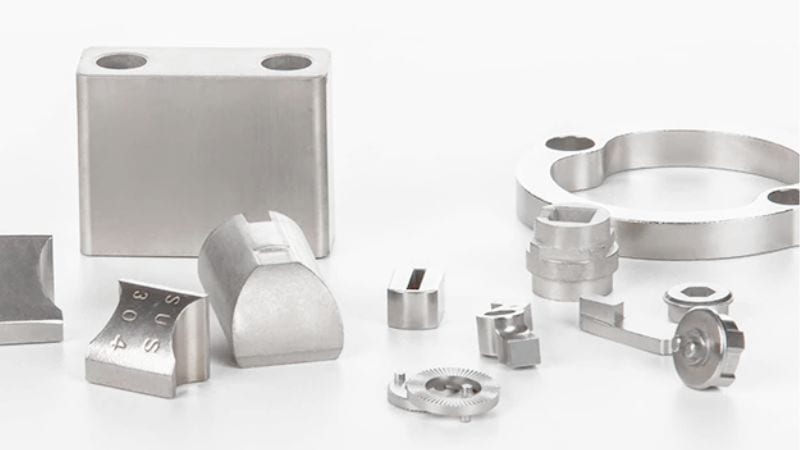
Zastosowania technologii MIM
Części MIM są zazwyczaj stosowane w wyrobach medycznych takich jak narzędzia chirurgiczne i implanty stomatologiczne, gdzie kluczowa jest precyzja.
W przemyśle zbrojeniowymtechnologia MIM pozwala na wytwarzanie skomplikowanych zespołów spustowych oraz innych drobnych elementów wymagających wytrzymałości i precyzji.
Zastosowania w motoryzacji obejmują elementy układów wtryskowych, części turbosprężarek i czujniki. Technologia MIM umożliwia uzyskanie złożonych kształtów przy zachowaniu dużej gęstości materiału.
W przemyśle lotniczym i kosmicznym technologia MIM wykorzystywana jest do produkcji specjalistycznych wsporników, obudów czujników i innych elementów, w których istotna jest redukcja masy, lecz nie można rezygnować z wytrzymałości.
Zastosowania odlewania ciśnieniowego
Części odlewane ciśnieniowo znajdują zastosowanie w elektronice użytkowej jako elementy obudów – od ram laptopów po korpusy aparatów fotograficznych.
W sektorze motoryzacyjnymmetodą odlewania ciśnieniowego wytwarza się bloki silnika, obudowy skrzyń biegów oraz elementy konstrukcyjne.
Sprzęt AGD Elementy odlewane ciśnieniowo znajdują zastosowanie w pralkach, lodówkach i drobnych urządzeniach kuchennych.
Oprawy oświetleniowe oraz okucia meblowe często wykorzystują odlewanie ciśnieniowe do tworzenia elementów dekoracyjnych, które muszą łączyć wytrzymałość z estetyką.
Właściwości materiałów a jakość produktu
Materiały stosowane w obu procesach mają bezpośredni wpływ na wytrzymałość, precyzję odwzorowania detali oraz wykończenie powierzchni gotowych produktów.
Wytrzymałość i tolerancja wymiarowa
Metoda formowania wtryskowego metali (MIM) pozwala zazwyczaj uzyskać elementy o większej gęstości i lepszych właściwościach mechanicznych niż w przypadku odlewania ciśnieniowego. Dzięki MIM można osiągnąć tolerancje na poziomie ±0.3% wymiaru nominalnego, co czyni tę metodę idealną do produkcji precyzyjnych komponentów.
Odlewanie ciśnieniowe pozwala uzyskać elementy o nieco mniejszej gęstości, które jednak w wielu zastosowaniach zapewniają odpowiednią wytrzymałość. Zakres tolerancji mieści się zazwyczaj w granicach ±0.5–1%, w zależności od wielkości elementu.
Elementy wytwarzane metodą MIM poddawane są procesowi spiekania, który zmniejsza porowatość i zwiększa wytrzymałość materiału. Dzięki temu nadają się one do zastosowań wymagających dużej wytrzymałości, na przykład w wyrobach medycznych czy komponentach lotniczych.
Wykończenie powierzchni i odwzorowanie detali
Metoda MIM pozwala uzyskać elementy o doskonałej jakości powierzchni, często wymagające jedynie minimalnej obróbki wykończeniowej. Możliwe jest osiągnięcie chropowatości powierzchni na poziomie nawet 0.8 μm Ra (średnia arytmetyczna chropowatości).
Odlewanie ciśnieniowe również zapewnia dobre wykończenie powierzchni, jednak zazwyczaj wymaga przeprowadzenia większej liczby operacji dodatkowych, aby uzyskać jakość porównywalną z elementami MIM.
Technologia MIM umożliwia tworzenie skomplikowanych detali, w tym cienkich ścianek (o grubości nawet 0.5 mm), złożonych geometrii wewnętrznych oraz drobnych faktur, których wykonanie metodą odlewania ciśnieniowego byłoby trudne. Elementy wytwarzane metodą odlewania ciśnieniowego mogą odznaczać się dużą szczegółowością, jednak trudność sprawia im odwzorowanie bardzo drobnych detali oraz ścianek o ekstremalnie małej grubości.
Technologia MIM pozwala na bezpośrednie uwzględnienie w projekcie elementu gwintów, niewielkich otworów czy precyzyjnych logotypów, eliminując konieczność stosowania dodatkowej obróbki.
Współpraca z Moldiecasting
W Moldiecasting specjalizujemy się w wysokociśnieniowym odlewaniu metali. W przeciwieństwie do procesu MIM, opartego na wykorzystaniu proszku metalowego i długotrwałym spiekaniu, nasza metoda odlewania ciśnieniowego zapewnia szybkie chłodzenie, minimalną ilość odpadów oraz sprawne usuwanie gotowych elementów z formy – co czyni ją idealnym rozwiązaniem w przypadku produkcji wielkoseryjnej.
Niezależnie od tego, czy porównujesz formowanie wtryskowe z odlewaniem ciśnieniowym, czy też rozważasz różne warianty materiałowe, nasza elastyczność projektowa i doświadczenie w pracy z rozmaitymi surowcami gwarantują rozwiązania idealnie dopasowane do Twoich potrzeb.
Chcesz zoptymalizować swój kolejny projekt? Skontaktuj się z nami już dziś i sprawdź, jak nasze doświadczenie w odlewnictwie metali, zaawansowany park maszynowy oraz dbałość o jakość mogą przełożyć się na efektywne kosztowo i wydajne rezultaty. Odwiedź moldiecasting i przekuj swoją wizję w rzeczywistość.







