
Obróbka odlewów ciśnieniowych po odlaniu, zintegrowana z procesem odlewania ciśnieniowego, pozwala uzyskać gotowe części o precyzyjnych wymiarach. Prawdziwym wyzwaniem produkcyjnym nie jest jednak sam proces odlewania lub obróbki mechanicznej w oderwaniu od siebie, lecz takie zaprojektowanie obu etapów, by współdziałały: zapewniały krótki czas cyklu, niski poziom braków i zgodność części z wymaganymi parametrami.
Dlaczego po odlewaniu ciśnieniowym potrzebna jest obróbka CNC
Częste powody wdrożenia obróbki CNC to:
- Uzyskanie tolerancji ciaśniejszych niż możliwe w stanie po odlaniu
- Wykonanie precyzyjnych otworów, gwintów i powierzchni uszczelniających
- Usunięcie śladów linii podziału formy
- Otwieranie cech, których nie można uzyskać w odlewie
Operacje CNC i tolerancje w procesie odlewania ciśnieniowego
Nawet najlepszy proces odlewania ciśnieniowego ma ograniczenia dotyczące tolerancji i wykończenia powierzchni możliwych do uzyskania bezpośrednio po odlaniu. Obróbka CNC pozwala te ograniczenia pokonać, zapewniając krytycznym cechom precyzję wymaganą ze względu na dopasowanie, funkcjonalność i wygląd.
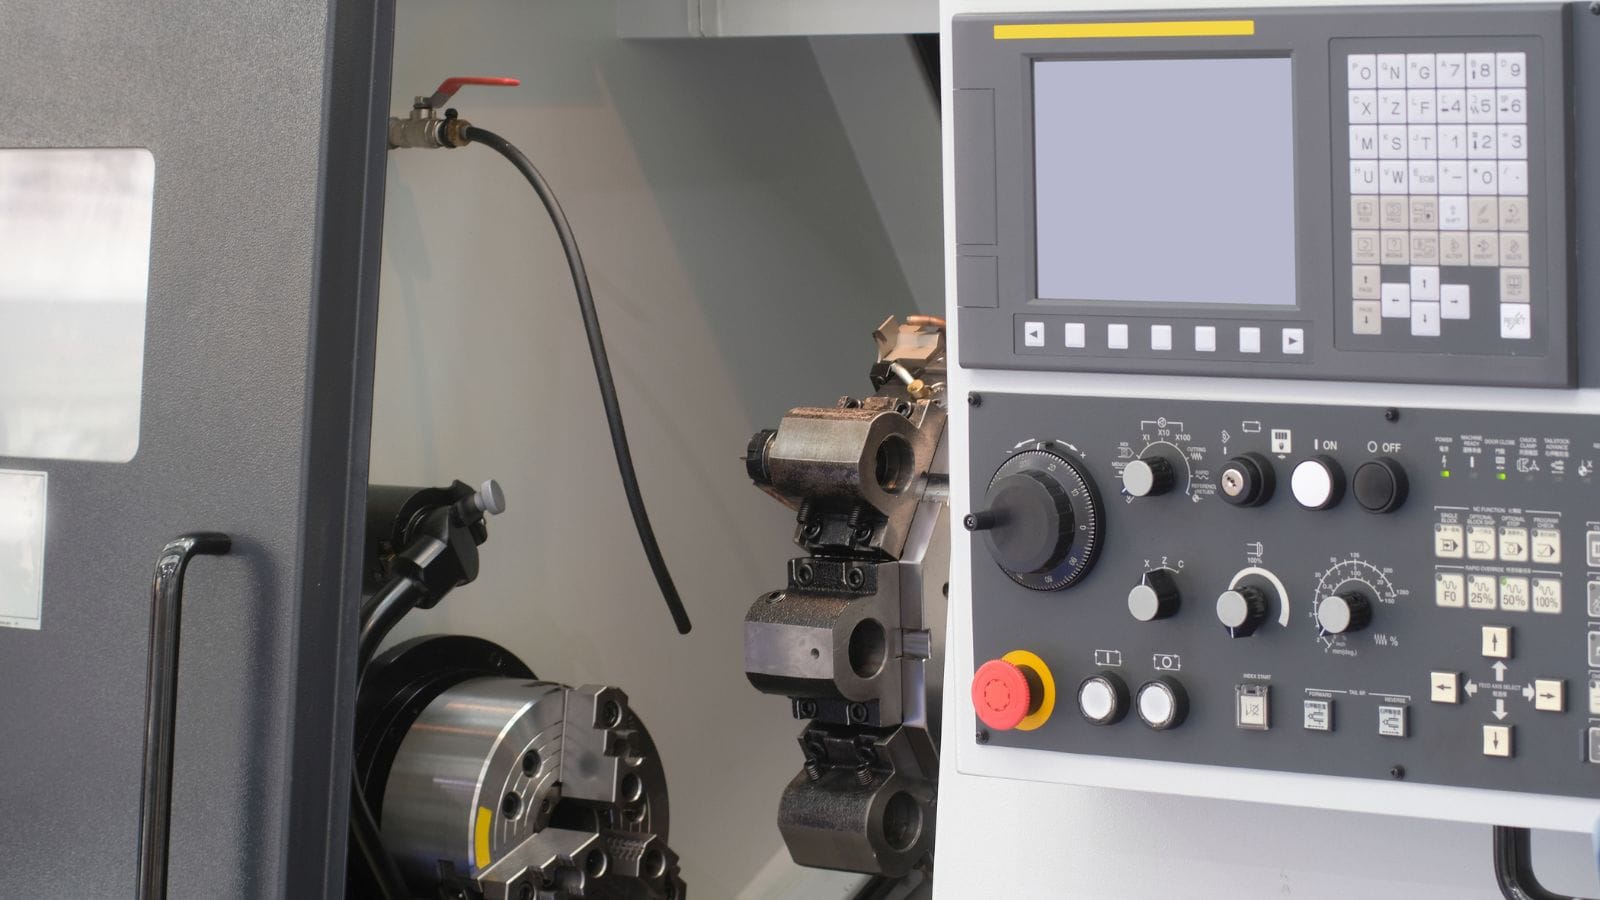
Etapy obróbki CNC elementów odlewanych ciśnieniowo
Najczęściej wykonywane operacje obróbki elementów odlewanych ciśnieniowo obejmują:
- Frezowanie: Wyrównywanie powierzchni współpracujących, wykonywanie kieszeni i obróbkę złożonych konturów
- Wiercenie i gwintowanie: Wykonywanie precyzyjnych otworów i gwintów
- Toczenie: Obróbkę elementów okrągłych, często mocowanych w tokarce lub na stole obrotowym
- Gratowanie: Usuwanie ostrych krawędzi i pozostałości wypływki z elementów odlanych i obrabianych
- Szlifowanie i polerowanie: Uzyskiwanie wysokiej jakości powierzchni na obszarach funkcjonalnych lub widocznych
Dokładność po odlaniu a precyzja po obróbce
Odlewanie ciśnieniowe zapewnia dobrą dokładność wymiarową jak na standardy odlewnicze; niektóre części wytworzone tą metodą nie wymagają obróbki. Istnieją jednak rzeczywiste ograniczenia, co pokazuje poniższa tabela:
| Parametr | Po odlaniu (typowo) | Po obróbce CNC |
|---|---|---|
| Tolerancja liniowa | ±0,1 mm do ±0,3 mm | ±0,01 mm do ±0,05 mm |
| Chropowatość powierzchni (Ra) | 1,6 do 6,3 µm | 0,4 do 1,6 µm |
| Płaskość | 0,1 do 0,3 mm na odcinku 100 mm | 0,02 mm lub lepsza |
| Położenie rzeczywiste (otwory) | ±0,2 mm | ±0,05 mm lub lepsze |
Tolerancje wymiarów po odlaniu określają normy takie jak NADCA i ISO 8062. Cechy przecinające linię podziału formy lub uzyskiwane przy użyciu ruchomych rdzeni mają zwykle szersze zakresy tolerancji.
Ponadto obróbka powierzchni, taka jak anodowanie, wymaga odpowiedniego składu chemicznego stopu, a wymagana chropowatość powierzchni po obróbce musi być zgodna z metodą wykańczania.
Zasady projektowania skracające czas obróbki po odlaniu
Przemyślana konstrukcja formy jest najskuteczniejszym sposobem ograniczenia czasu i kosztów obróbki. Decyzje dotyczące układu wlewowego, odpowietrzania, geometrii ścianek i rozmieszczenia baz, podejmowane na etapie projektowania oprzyrządowania, bezpośrednio wpływają na jakość, powtarzalność i podatność odlewu na obróbkę.
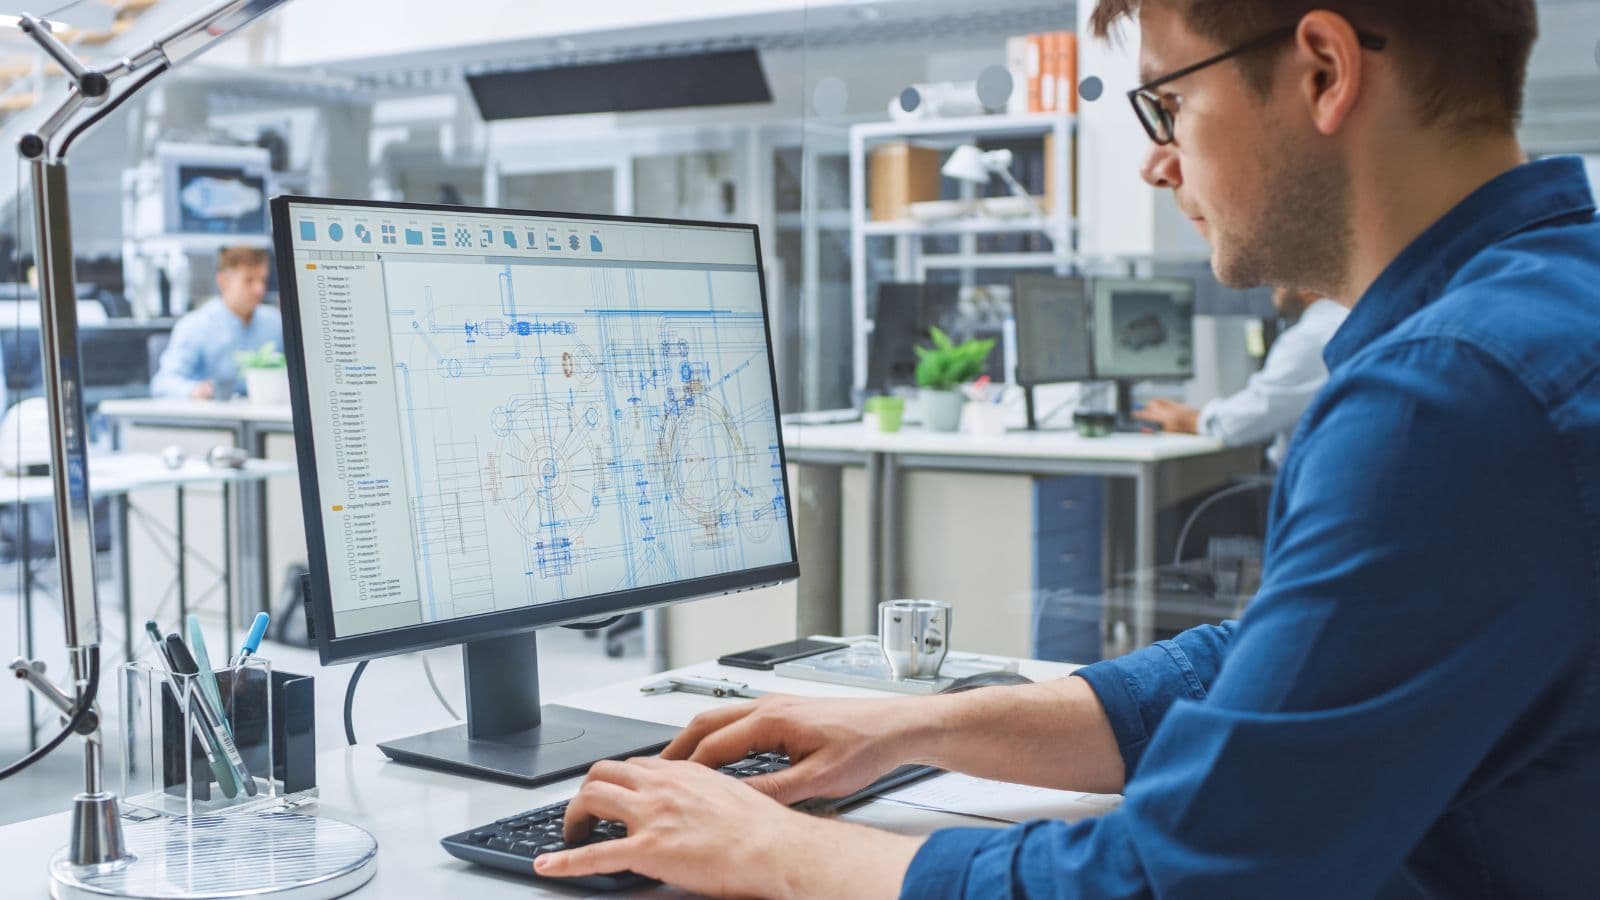
Podstawy układu formy, wlewów i odpowietrzania
Forma do odlewania ciśnieniowego składa się z dwóch połówek: nieruchomej połówki pokrywowej i ruchomej połówki wypychającej. Miejsce ich styku tworzy linię podziału, która wyznacza położenie wypływki i wpływa na to, które powierzchnie będą wymagały obróbki po odlaniu. Na jakość części, a w konsekwencji także na obróbkę, duży wpływ mają również układy wlewowe i kanały odpowietrzające.
Układ wlewowy obejmuje wlew główny, kanały rozprowadzające i wlewy doprowadzające, które kierują ciekły metal do gniazda formy. Położenie i wielkość wlewu wpływają na sposób wypełniania, ryzyko uwięzienia powietrza oraz miejsce śladu po wlewie na gotowej części. Źle umieszczony wlew może powodować turbulentne wypełnianie, zlewy i porowatość w obszarach, które później będą obrabiane.
Odpowietrzanie umożliwia ujście uwięzionego powietrza i gazów podczas wtrysku. Odpowietrzniki to wąskie kanały wykonane w linii podziału formy lub umieszczone w miejscach wypełnianych jako ostatnie. Niewystarczające odpowietrzanie prowadzi do uwięzienia powietrza i porowatości, co jest szczególnie szkodliwe, gdy w tych obszarach mają powstać obrabiane powierzchnie uszczelniające.
Zaawansowane narzędzia do projektowania form, w tym oprogramowanie CAD/CAM/CAE oraz analiza przepływu w formie (czas wypełniania, rozkład temperatury, ciśnienie powietrza i prognoza skurczu), pomagają inżynierom zoptymalizować położenie wlewów i odpowietrzników przed rozpoczęciem obróbki stali.
Geometria części zapewniająca wytrzymałość, przepływ metalu i łatwe wyjmowanie
Kilka zasad projektowania bezpośrednio wpływa na to, czy odlew osiągnie wymagane wymiary przy minimalnej obróbce:
- Kąty pochylenia: Wszystkie powierzchnie równoległe do kierunku otwierania formy wymagają pochylenia, aby umożliwić czyste wyjęcie części. Aluminium zwykle wymaga co najmniej 1:100 (0,6°); w przypadku cynku wystarcza nawet 1:200 (0,3°).
- Zaokrąglenia: Zastępują ostre naroża wewnętrzne łukami, poprawiając przepływ metalu i ograniczając koncentrację naprężeń. Mogą też zmniejszyć przedwczesne zużycie formy.
- Żebra: Zwiększają sztywność konstrukcji bez pogrubiania ścianek. Utrzymanie grubości żebra na poziomie około 60–80% grubości sąsiadującej ścianki pomaga uniknąć zapadnięć powierzchni.
- Jednolita grubość ścianek: Duże różnice grubości mogą powodować nierównomierne chłodzenie, paczenie i porowatość wewnętrzną. Jeśli to możliwe, najgrubszy przekrój powinien mieć mniej niż 13 mm.
- Występy montażowe: Zachowanie jednolitej grubości ścianek wokół występów montażowych ogranicza porowatość skurczową.
Planowanie cech obrabianych i strategii bazowania
Cechy przeznaczone do obróbki należy projektować z odpowiednim naddatkiem, zwykle od 0,5 mm do 1,0 mm, zależnie od rozmiaru części i stopu. Zbyt mały naddatek może sprawić, że narzędzie skrawające natrafi na porowatość po odlaniu; zbyt duży wydłuża cykl i zwiększa zużycie narzędzia.
Równie ważna jest strategia bazowania. Bazy to powierzchnie odniesienia używane do mocowania odlewu w obrabiarce CNC. Powinny być:
- Powierzchniami po odlaniu z minimalną wypływką lub odkształceniem
- Rozmieszczone tak, aby umożliwić stabilne mocowanie trójpunktowe (3-2-1)
- Powtarzalne między kolejnymi cyklami, aby uniknąć rozrzutu położenia podczas obróbki
Inżynierowie, którzy planują bazowanie i mocowanie już na etapie projektowania formy, a nie dopiero po odlaniu, znacząco skracają czas przygotowania obróbki i ograniczają braki wynikające z niewłaściwego położenia cech.
Wady, inspekcja i zapewnienie jakości
Nawet dobrze zaprojektowany proces odlewania ciśnieniowego wymaga weryfikacji części przed wysyłką. Wady odlewnicze i obróbkowe wiążą się z różnymi zagrożeniami, a kompleksowy system zapewnienia jakości pozwala wykryć problemy, zanim dotrą na linię montażową.
Typowe wady odlewnicze i obróbkowe
Wady odlewania ciśnieniowego w tym:
- Porowatość: Drobne pustki powstające wskutek uwięzienia gazu lub skurczu podczas krzepnięcia
- Zlewy: Widoczne linie powstające w miejscu zetknięcia dwóch frontów metalu, które nie połączyły się całkowicie
- Wypływka: Nadmiar metalu wzdłuż linii podziału formy lub wokół rdzeni
- Niedolewy: Niepełne wypełnienie gniazda z powodu zbyt niskiej temperatury metalu lub ciśnienia
- Pęcherze powierzchniowe: Powstają wskutek podpowierzchniowych kieszeni gazowych, które rozszerzają się podczas obróbki cieplnej lub skrawania
Wady związane z obróbką obejmują:
- Ślady narzędzia lub drgania spowodowane zużytymi lub nieprawidłowo ustawionymi frezami
- Cechy poza tolerancją wskutek błędów mocowania lub przesunięcia bazy
- Odsłonięta porowatość gdy obróbka usuwa zwartą warstwę powierzchniową odlewu
Wpływ porowatości i uwięzienia powietrza na operacje dodatkowe
Porowatość jest najczęstszą wadą łączącą jakość odlewu z wynikami obróbki. Zewnętrzna warstwa odlewu ciśnieniowego, zwykle o grubości 0,5 mm, jest zwarta i stosunkowo wolna od porów, ponieważ szybko krzepnie przy ściance formy. Wewnątrz mogą występować pory gazowe lub pustki skurczowe.
Gdy obróbka usuwa tę zwartą warstwę, może odsłonić pory, które pogarszają szczelność, wykończenie powierzchni i integralność konstrukcji. Dlatego naddatek obróbkowy, położenie wlewów i odpowietrzanie muszą uwzględniać ryzyko porowatości w obszarach poddawanych obróbce.
Analiza przepływu w formie, w szczególności symulacje ciśnienia powietrza i skurczu, pomaga przewidzieć miejsca powstawania porowatości, aby projektanci mogli przesunąć daną cechę, dodać odpowietrzenie lub skorygować parametry procesu.
Metody inspekcji przed zatwierdzeniem produkcji
Wiarygodny system jakości korzysta z różnych metod kontroli na poszczególnych etapach:
- Kontrola wymiarów: Maszyny współrzędnościowe (CMM) weryfikują krytyczne wymiary względem rysunku części. Raporty z inspekcji pierwszej sztuki są standardem przy nowym oprzyrządowaniu.
- Kontrola rentgenowska: Badanie nieniszczące wykrywa porowatość wewnętrzną i wtrącenia bez przecinania części. Jest niezbędne w przypadku odlewów konstrukcyjnych i ciśnieniowo szczelnych.
- Skanowanie 3D: Porównuje całą powierzchnię odlewu lub części po obróbce z modelem CAD. Pomaga wykrywać paczenie, przesunięcia i odchyłki profilu.
- Badanie materiału: Analiza spektrometryczna potwierdza skład chemiczny stopu. Próby twardości i wytrzymałości na rozciąganie weryfikują właściwości mechaniczne.
- Kontrola wizualna: Projektory i komparatory optyczne sprawdzają jakość powierzchni, pozostałości wypływki i wady kosmetyczne.
Dostawcy posiadający certyfikaty, takie jak ISO 9001:2015 i IATF 16949, stosują udokumentowane plany jakości określające częstotliwość kontroli, wyposażenie pomiarowe, procedury działań korygujących i identyfikowalność.
Zastosowania i czynniki kosztowe obróbki odlewów ciśnieniowych
Obróbka odlewów ciśnieniowych znajduje zastosowanie na wielu rynkach, a całkowity koszt gotowej części zależy od znacznie większej liczby czynników niż cena odlewu za sztukę. Rozsądne decyzje zakupowe zaczynają się od dopasowania zastosowania do właściwego stopu, procesu i partnera produkcyjnego.
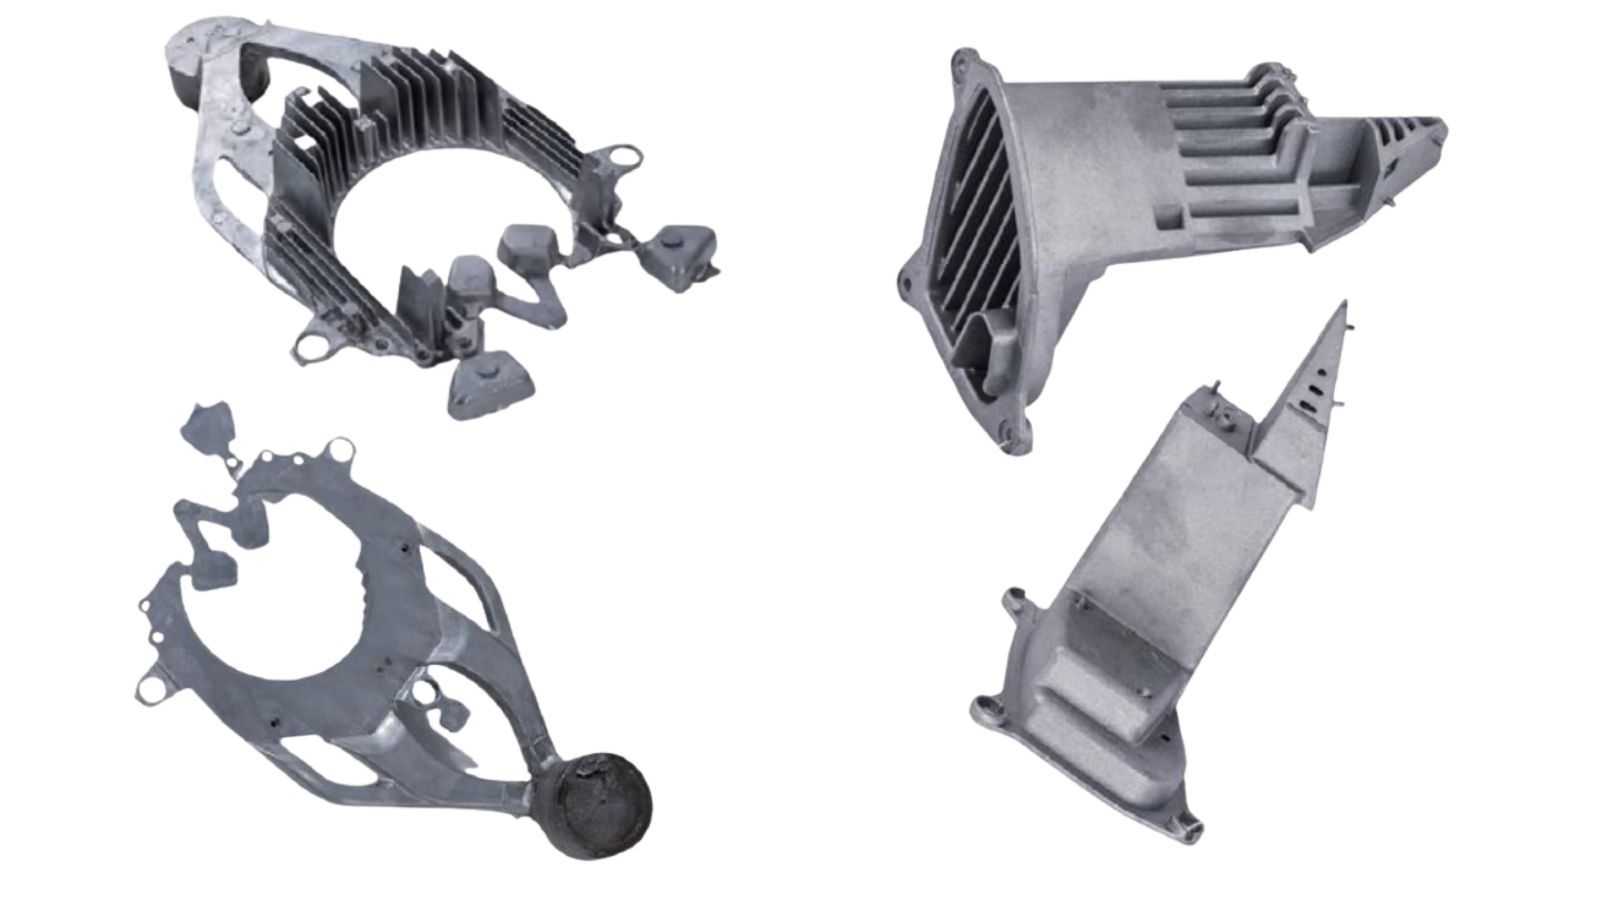
Branże i typy części najlepiej dopasowane do tej metody
Motoryzacja to największy odbiorca części odlewanych ciśnieniowo i obrabianych mechanicznie. Bloki silników, obudowy przekładni, wsporniki konstrukcyjne i obudowy akumulatorów pojazdów elektrycznych powstają z aluminium lub magnezu w procesie odlewania ciśnieniowego, a następnie są precyzyjnie obrabiane CNC.
Lotnictwo i kosmonautyka wymaga lekkich części o wysokiej integralności. Odlewy magnezowe i aluminiowe obrabia się z zachowaniem wąskich tolerancji, a ich jednorodność wewnętrzną sprawdza się metodą rentgenowską.
Elektronika użytkowa wykorzystuje odlewy ciśnieniowe z cynku i aluminium do obudów urządzeń, radiatorów i korpusów złączy. W produktach przeznaczonych dla konsumentów kluczowe znaczenie ma jakość wykończenia powierzchni.
Przemysł i sprzęt medyczny korzystają z powtarzalności odlewania ciśnieniowego przy produkcji obudów silników, korpusów zaworów i osłon, które muszą zachowywać stałe wymiary w dużych seriach.
Co wpływa na koszt obróbki
Czas cyklu zależy głównie od liczby cech i złożoności ścieżki narzędzia. Gwinty, precyzyjne otwory, powierzchnie uszczelniające, głębokie kieszenie, przecinające się otwory i złożone kontury wymagają częstszej wymiany narzędzi, dłuższych ścieżek skrawania i niższych posuwów zapewniających stabilność. Koszty rosną szczególnie szybko, gdy wąskie tolerancje łączą się z ograniczonym dostępem narzędzia lub długimi narzędziami, ponieważ ograniczenie drgań często wymaga dodatkowych przejść półwykańczających i wykańczających.
Liczba zamocowań jest najbardziej wiarygodnym wskaźnikiem wzrostu kosztów. Każde dodatkowe ponowne mocowanie oznacza dodatkową obsługę, sondowanie, ryzyko przesunięcia bazy, a często także potrzebę wykonania dedykowanego uchwytu. Nawet jeśli sam czas skrawania jest podobny, wiele zamocowań obniża wydajność i zwiększa ryzyko części poza tolerancją, dlatego rzeczywisty koszt obróbki należy liczyć jako „koszt części zgodnej”, a nie „koszt cyklu”.
Zmienność odlewów generuje ukryte koszty obróbki. Gdy stan odlewu jest zmienny, producenci kompensują to częstszym sondowaniem, większym zakładanym naddatkiem, wolniejszymi parametrami, a czasem ręcznymi poprawkami. Zwiększa to czas i zużycie narzędzi oraz ryzyko kosztownych pętli poprawek, które rzadko są widoczne w wycenie za sztukę.
Straty uzysku są ukrytym czynnikiem kosztowym. Każda przyczyna braków po obróbce — niezgodność wymiarowa, nieszczelność lub wada kosmetyczna — zwiększa koszty, ponieważ czas obróbki został już wykorzystany.
Wybór kompleksowego partnera, który dba o koszt, jakość i termin realizacji
Najszybszym sposobem ograniczenia ryzyka przy obróbce odlewów ciśnieniowych jest traktowanie oprzyrządowania, odlewania, obróbki CNC, wykańczania i kontroli jako jednego zintegrowanego procesu, a nie łańcucha przekazań między firmami. Skupienie tych etapów u jednego kompleksowego partnera zazwyczaj skraca terminy realizacji, upraszcza odpowiedzialność i zmniejsza ryzyko uszkodzeń lub zmienności powstających między dostawcami.
Jeśli chcesz przejść od pytania „Czy potrafią to wykonać?” do „Czy potrafią niezawodnie produkować to na dużą skalę?”, Moldiecasting może pomóc: skontaktuj się z nami, aby skorzystać z szerokiego zakresu stopów i procesów, wsparcia inżynieryjnego, własnego zespołu obróbki mechanicznej, uznanych certyfikatów (ISO 9001 i IATF16949) oraz kompleksowych możliwości obróbki po odlaniu!







