
Prelucrarea post-turnare sub presiune, combinată cu procesul de turnare, produce piese finite, precise dimensional. Însă adevărata provocare a producției nu constă în turnare sau prelucrare separat, ci în proiectarea ambelor etape astfel încât să funcționeze împreună: ciclurile să rămână scurte, rebuturile puține, iar piesele să respecte parametrii așteptați.
De ce sunt necesare operațiile CNC după turnarea sub presiune
Motivele frecvente pentru adăugarea operațiilor CNC includ:
- Obținerea unor toleranțe mai strânse decât permite piesa în stare turnată
- Realizarea alezajelor de precizie, a filetelor și a suprafețelor de etanșare
- Îndepărtarea urmelor planului de separație
- Deschiderea unor elemente care nu pot fi realizate prin turnare
Operații CNC și toleranțe în procesul de turnare sub presiune
Chiar și cel mai bun proces de turnare sub presiune are limite privind toleranțele și finisajele de suprafață care pot fi obținute în starea turnată. Prelucrarea CNC acoperă acest decalaj, aducând elementele critice la nivelurile de precizie necesare pentru montaj, funcționalitate și aspect.
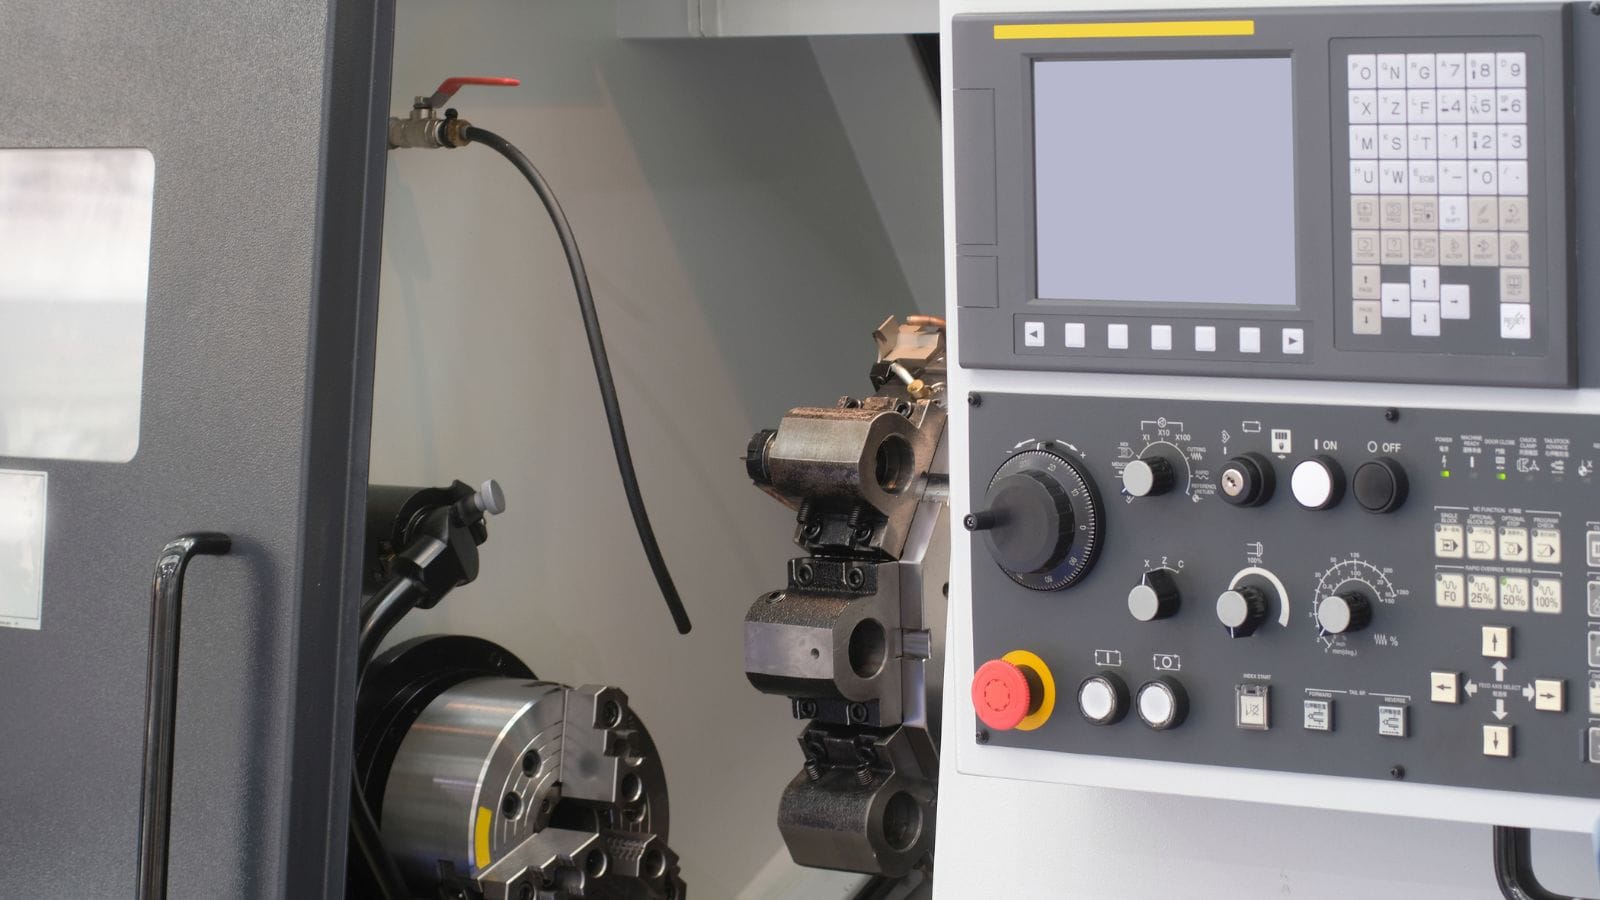
Etape CNC pentru componente turnate sub presiune
Cele mai frecvente operații de prelucrare efectuate asupra pieselor turnate sub presiune includ:
- Frezare: Aducerea la planeitate a suprafețelor de îmbinare, realizarea buzunarelor și prelucrarea contururilor complexe
- Găurire și filetare: Realizarea găurilor de precizie și a elementelor filetate
- Strunjire: Prelucrarea elementelor rotunde, adesea pe piese fixate într-un strung sau pe o masă rotativă
- Debavurare: Îndepărtarea muchiilor ascuțite și a bavurii reziduale de pe elementele turnate și prelucrate
- Rectificare și lustruire: Obținerea unor finisaje fine pe suprafețe funcționale sau estetice
Capacitatea în stare turnată comparativ cu precizia obținută prin prelucrare
Turnarea sub presiune oferă o precizie dimensională bună pentru standardele de turnare, iar unele piese produse astfel nu necesită prelucrare. Totuși, există limite reale, după cum arată tabelul:
| Parametru | În stare turnată (uzual) | După prelucrare CNC |
|---|---|---|
| Toleranță liniară | ±0.1 mm la ±0.3 mm | ±0.01 mm la ±0.05 mm |
| Rugozitatea suprafeței (Ra) | 1.6 la 6.3 µm | 0.4 la 1.6 µm |
| Planeitate | 0.1 la 0.3 mm pe 100 mm | 0.02 mm sau mai bună |
| Poziție adevărată (găuri) | ±0.2 mm | ±0.05 mm sau mai bună |
Toleranțele în stare turnată sunt definite de standarde precum NADCA și ISO 8062. Elementele care traversează planul de separație sau implică miezuri mobile au, de regulă, benzi de toleranță mai largi.
De asemenea, tratamentele de suprafață precum anodizarea necesită o compoziție specifică a aliajului, iar țintele de rugozitate pentru suprafețele prelucrate trebuie să fie compatibile cu metoda de finisare.
Reguli de proiectare care reduc timpul de prelucrare ulterioară
Proiectarea inteligentă a matriței este cea mai eficientă metodă de a reduce timpul și costul prelucrării. Deciziile privind alimentarea, aerisirea, geometria pereților și poziționarea bazelor de referință, luate în etapa de proiectare a sculei, controlează direct calitatea, uniformitatea și prelucrabilitatea piesei turnate.
Elementele de bază ale configurației matriței, alimentării și aerisirii
O matriță de turnare sub presiune este alcătuită din două jumătăți: matrița fixă (staționară) și matrița mobilă cu ejectoare. Zona în care acestea se întâlnesc este planul de separație, care determină poziția bavurii și influențează suprafețele ce necesită prelucrare ulterioară. În plus, sistemele de alimentare și canalele de aerisire influențează puternic calitatea pieselor și, implicit, prelucrarea lor.
Sistemul de alimentare include pâlnia de turnare, canalele și porțile care dirijează metalul topit în cavitate. Poziția și dimensiunea porții influențează tiparul de umplere, riscul de antrenare a aerului și locul urmei porții pe piesa finită. O poartă amplasată necorespunzător poate provoca umplere turbulentă, joncțiuni reci și porozitate în zone care vor necesita ulterior prelucrare.
Aerisirea permite evacuarea aerului și gazelor captive în timpul injecției. Aerisirile sunt canale subțiri, tăiate în planul de separație sau amplasate în ultimele zone care se umplu. Aerisirea insuficientă duce la antrenarea aerului și porozitate, fiind deosebit de dăunătoare atunci când zonele respective necesită suprafețe de etanșare prelucrate.
Instrumentele avansate de proiectare a matrițelor, inclusiv software-ul CAD/CAM/CAE și analiza curgerii în matriță (timp de umplere, distribuția temperaturii, presiunea aerului, predicția contracției), îi ajută pe ingineri să optimizeze pozițiile porților și aerisirilor înainte de prelucrarea oțelului.
Geometria piesei pentru rezistență, curgere și demulare
Mai multe reguli de proiectare influențează direct capacitatea piesei turnate de a respecta țintele dimensionale cu o prelucrare minimă:
- Unghiuri de demulare: Toate suprafețele paralele cu direcția de deschidere a matriței trebuie să aibă o înclinare pentru o ejectare curată. Aluminiul necesită de obicei cel puțin 1:100 (0.6°); pentru zinc se poate utiliza chiar și 1:200 (0.3°).
- Racordări: Înlocuiesc colțurile interioare ascuțite cu raze pentru a îmbunătăți curgerea metalului și a reduce concentrațiile de tensiune. Astfel se poate reduce și uzura prematură a matriței.
- Nervuri: Adaugă rigiditate structurală fără creșterea grosimii pereților. Menținerea grosimii nervurii la aproximativ 60–80% din grosimea peretelui alăturat poate preveni urmele de retasură.
- Grosime uniformă a pereților: Variațiile mari ale grosimii pereților pot provoca răcire neuniformă, deformare și porozitate internă. Pe cât posibil, secțiunea cea mai groasă ar trebui să rămână sub 13 mm.
- Bosaje: Utilizați o grosime uniformă a pereților în jurul bosajelor de montaj pentru a reduce porozitatea de contracție.
Planificarea elementelor prelucrate și a strategiei bazelor de referință
Elementele care vor fi prelucrate trebuie proiectate cu un adaos suficient de material, de regulă 0.5 mm până la 1.0 mm, în funcție de dimensiunea piesei și de aliaj. Un adaos prea mic poate face ca scula de prelucrare să întâlnească porozitatea din piesa turnată; un adaos prea mare mărește timpul ciclului și uzura sculei.
Strategia bazelor de referință este la fel de importantă. Suprafețele de referință sunt punctele folosite pentru fixarea piesei turnate în mașina CNC. Acestea trebuie să fie:
- Suprafețe turnate cu bavură sau deformare minime
- Poziționate astfel încât să permită o fixare stabilă în trei puncte (3-2-1)
- Uniforme de la o injecție la alta pentru a evita variațiile de poziție în timpul prelucrării
Inginerii care planifică bazele de referință și schemele de fixare încă din etapa de proiectare a matriței, în loc să o facă după turnare, economisesc mult timp la pregătirea prelucrării și reduc rebuturile cauzate de poziționarea incorectă a elementelor.
Defecte, inspecție și asigurarea calității
Chiar și un proces de turnare sub presiune bine proiectat produce piese care trebuie verificate înainte de expediere. Defectele de turnare și cele de prelucrare implică riscuri diferite, iar un sistem riguros de asigurare a calității identifică problemele înainte ca acestea să ajungă pe linia de asamblare.
Defecte frecvente de turnare și prelucrare
Defectele de turnare sub presiune includ:
- Porozitate: Goluri mici provocate de gazul captat sau de contracția din timpul solidificării
- Joncțiuni reci: Linii vizibile în locurile unde s-au întâlnit două fronturi de curgere fără să fuzioneze complet
- Bavură: Exces de metal de-a lungul planului de separație sau în jurul pinilor de miez
- Umpleri incomplete: Umplerea incompletă a cavității din cauza temperaturii sau presiunii insuficiente a metalului
- Bășici de suprafață: Provocate de pungi de gaz aflate sub suprafață, care se dilată în timpul tratamentului termic sau al prelucrării
Defectele asociate prelucrării includ:
- Urme de sculă sau vibrații cauzate de freze uzate sau reglate incorect
- Elemente în afara toleranțelor cauzate de erori de fixare sau de deplasarea bazei de referință
- Porozitate expusă atunci când prelucrarea îndepărtează stratul compact de la suprafața piesei turnate
Cum afectează porozitatea și aerul captat operațiile secundare
Porozitatea este cel mai frecvent defect care leagă calitatea turnării de rezultatul prelucrării. Stratul exterior al unei piese turnate sub presiune, de obicei gros de 0.5 mm, este compact și relativ lipsit de pori deoarece se solidifică rapid în contact cu peretele matriței. Interiorul poate conține porozitate gazoasă sau goluri de contracție.
Atunci când prelucrarea îndepărtează acest strat compact, pot fi expuși pori care compromit capacitatea de etanșare, finisajul suprafeței și integritatea structurală. De aceea, adaosul de prelucrare, poziția porții și aerisirea trebuie să țină cont de riscul de porozitate în zonele ce vor fi prelucrate.
Analiza curgerii în matriță, în special simulările presiunii aerului și ale golurilor de contracție, ajută la anticiparea zonelor în care va apărea porozitatea, astfel încât proiectanții să poată muta elementul, să adauge aerisiri sau să ajusteze parametrii procesului.
Metode de inspecție pentru aprobarea producției
Un sistem de calitate fiabil utilizează mai multe metode de inspecție în diferite etape:
- Inspecție dimensională: Mașinile de măsurat în coordonate (CMM) verifică dimensiunile critice în raport cu desenul piesei. Rapoartele de inspecție pentru prima piesă sunt standard pentru sculele noi.
- Inspecție cu raze X: Examinarea nedistructivă evidențiază porozitatea internă și incluziunile fără a tăia piesa. Este esențială pentru piesele turnate structurale și etanșe la presiune.
- Scanare 3D: Compară întreaga suprafață turnată sau prelucrată cu modelul CAD. Este utilă pentru detectarea deformărilor, deplasărilor și abaterilor de profil.
- Testarea materialelor: Analiza cu spectrometrul confirmă compoziția aliajului. Testele de duritate și tracțiune verifică proprietățile mecanice.
- Inspecție vizuală: Proiectoarele și comparatoarele optice verifică calitatea suprafeței, bavura reziduală și defectele estetice.
Furnizorii cu certificări precum ISO 9001:2015 și IATF 16949 respectă planuri de calitate documentate, care definesc frecvența inspecțiilor, echipamentele de măsurare, procedurile de acțiune corectivă și trasabilitatea.
Aplicații și factori de cost pentru prelucrarea pieselor turnate sub presiune
Prelucrarea pieselor turnate sub presiune deservește o gamă largă de piețe, iar costul total al unei piese finite depinde de mult mai mult decât prețul de turnare per piesă. Deciziile inteligente de aprovizionare încep cu potrivirea aplicației cu aliajul, procesul și partenerul de fabricație potrivite.
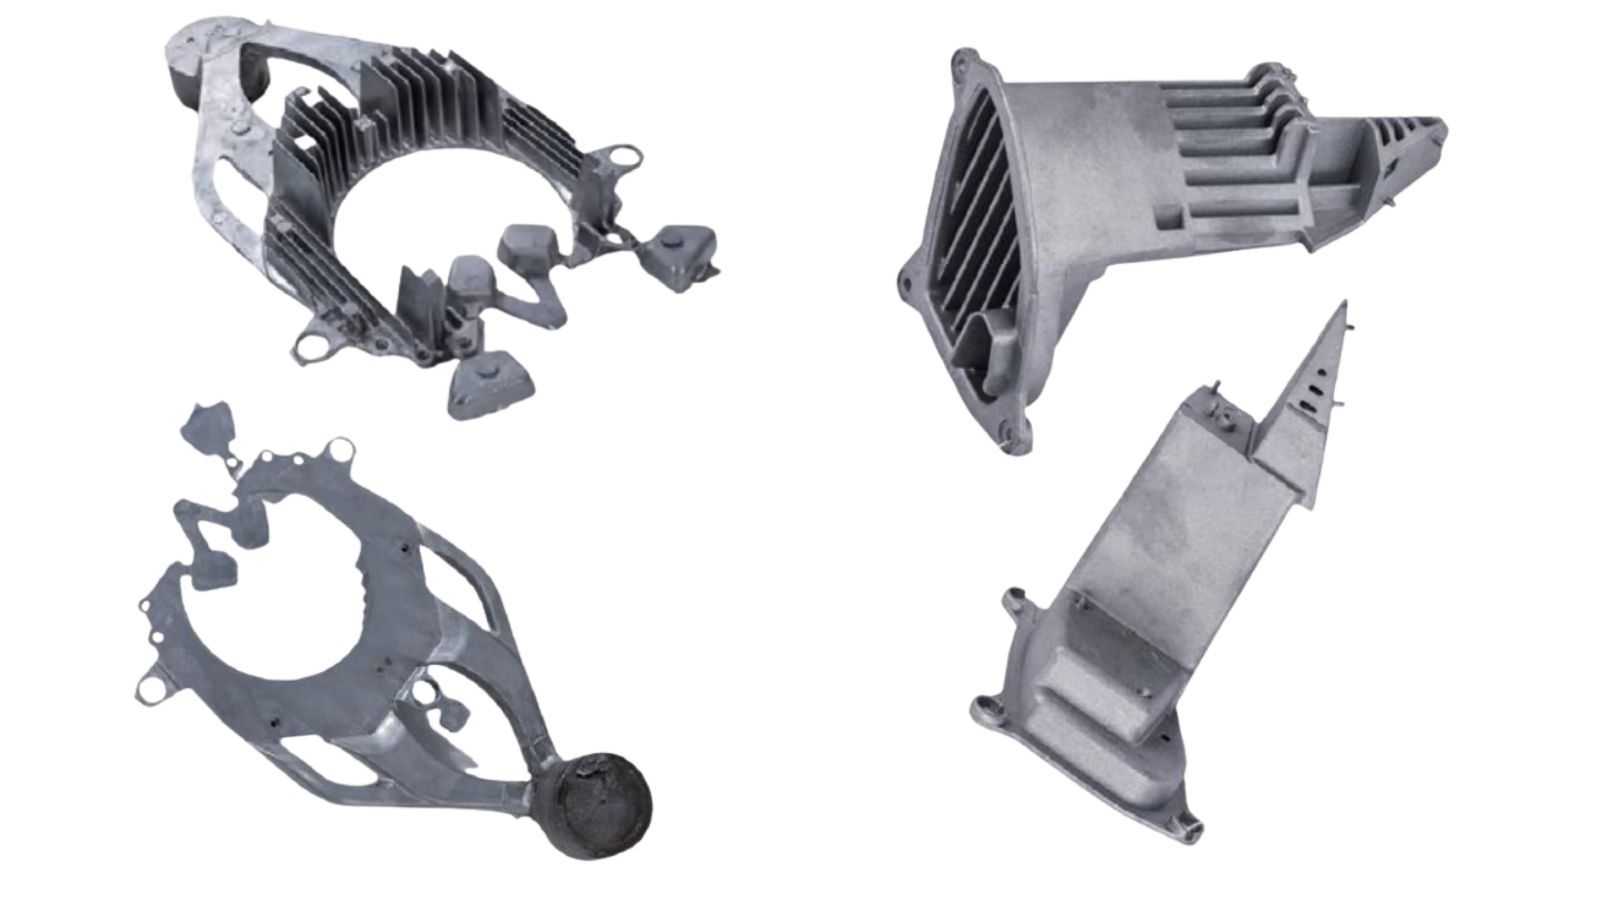
Industrii potrivite și tipuri uzuale de piese
Industria auto este cel mai mare consumator de piese turnate sub presiune și prelucrate. Blocurile motor, carcasele transmisiei, consolele structurale și carcasele bateriilor vehiculelor electrice se bazează pe turnarea sub presiune a aluminiului sau magneziului, urmată de operații CNC de precizie.
Industria aerospațială necesită piese ușoare și cu integritate ridicată. Piesele turnate din magneziu și aluminiu sunt prelucrate la toleranțe strânse și inspectate cu raze X pentru a verifica integritatea internă.
Electronicele de consum utilizează piese turnate sub presiune din zinc și aluminiu pentru carcase de dispozitive, radiatoare și corpuri de conectori. Calitatea finisajului suprafeței este esențială pentru produsele destinate consumatorilor.
Echipamente industriale și medicale beneficiază de repetabilitatea turnării sub presiune pentru carcase de motoare, corpuri de supape și carcase care necesită uniformitate dimensională pe parcursul unor serii mari de producție.
Factorii care determină costul prelucrării
Timpul ciclului este determinat în principal de densitatea elementelor și dificultatea traseului sculei. Filetele, alezajele de precizie, suprafețele de etanșare, buzunarele adânci, găurile care se intersectează și contururile complexe necesită schimbări de scule, trasee de așchiere mai lungi și avansuri mai mici pentru stabilitate. Costul crește deosebit de rapid când toleranțele strânse se combină cu accesul dificil al sculei sau cu scule cu rază lungă de acțiune, deoarece controlul vibrațiilor necesită adesea treceri suplimentare de semifinisare și finisare.
Numărul de prinderi este cel mai fiabil indicator al creșterii costurilor. Fiecare reprindere suplimentară înseamnă manipulare, palpare, risc de deplasare a bazei de referință și, adesea, un dispozitiv de fixare dedicat. Chiar dacă timpul de așchiere este similar, mai multe prinderi reduc productivitatea și sporesc probabilitatea pieselor în afara toleranțelor; astfel, costul efectiv al prelucrării devine „cost per piesă conformă”, nu „cost per ciclu”.
Variabilitatea piesei turnate generează costuri ascunse de prelucrare. Când starea piesei turnate variază, producătorii compensează prin palpare suplimentară, adaosuri mai mari, parametri mai lenți și uneori retușare manuală. Aceste măsuri măresc timpul și uzura sculelor și sporesc probabilitatea unor cicluri de reprelucrare costisitoare, rareori vizibile în ofertele per piesă.
Pierderea de randament este un factor de cost discret, dar important. Orice situație care duce la respingerea pieselor după prelucrare, fie din cauza neconformității dimensionale, a scurgerilor sau a defectelor estetice, amplifică costul, deoarece timpul de prelucrare a fost deja consumat.
Alegerea unui partener cu servicii complete care protejează costul, calitatea și termenul de livrare
Cea mai rapidă modalitate de a reduce riscurile prelucrării pieselor turnate sub presiune este tratarea fabricării sculelor, turnării, prelucrării CNC, finisării și inspecției ca un proces integrat, nu ca o succesiune de transferuri. Reunirea acestor etape la un singur partener cu servicii complete scurtează de regulă termenele de livrare, simplifică responsabilitatea și reduce riscul de deteriorare sau variație între furnizori.
Dacă doriți să treceți de la întrebarea „Pot să o fabrice?” la „O pot fabrica în mod fiabil, la scară?”, Moldiecasting vă poate ajuta: contactați-ne pentru o gamă largă de aliaje și procese, suport tehnic, echipă internă de prelucrare, certificări recunoscute (ISO9001 și IATF16949) și capacități complete de postprocesare!







