
A usinagem posterior à fundição sob pressão, combinada ao próprio processo de fundição, produz peças acabadas e dimensionalmente precisas. Mas o verdadeiro desafio de produção não é fundição e usinagem de forma isolada; o objetivo é projetar as duas etapas para que funcionem em conjunto, mantendo ciclos curtos, baixo refugo e peças dentro dos parâmetros esperados.
Por que são necessárias operações CNC após a fundição sob pressão
Entre os motivos comuns para acrescentar operações CNC estão:
- Alcançar tolerâncias mais estreitas do que as possíveis na peça como fundida
- Criar furos de precisão, roscas e superfícies de vedação
- Remover marcas da linha de partição
- Abrir características que não podem ser fundidas
Operações CNC e tolerâncias no processo de fundição sob pressão
Até o melhor processo de fundição sob pressão tem limites quanto às tolerâncias e ao acabamento superficial que pode alcançar na condição como fundida. A usinagem CNC preenche essa lacuna, levando características críticas ao nível de precisão exigido para encaixe, função e aparência.
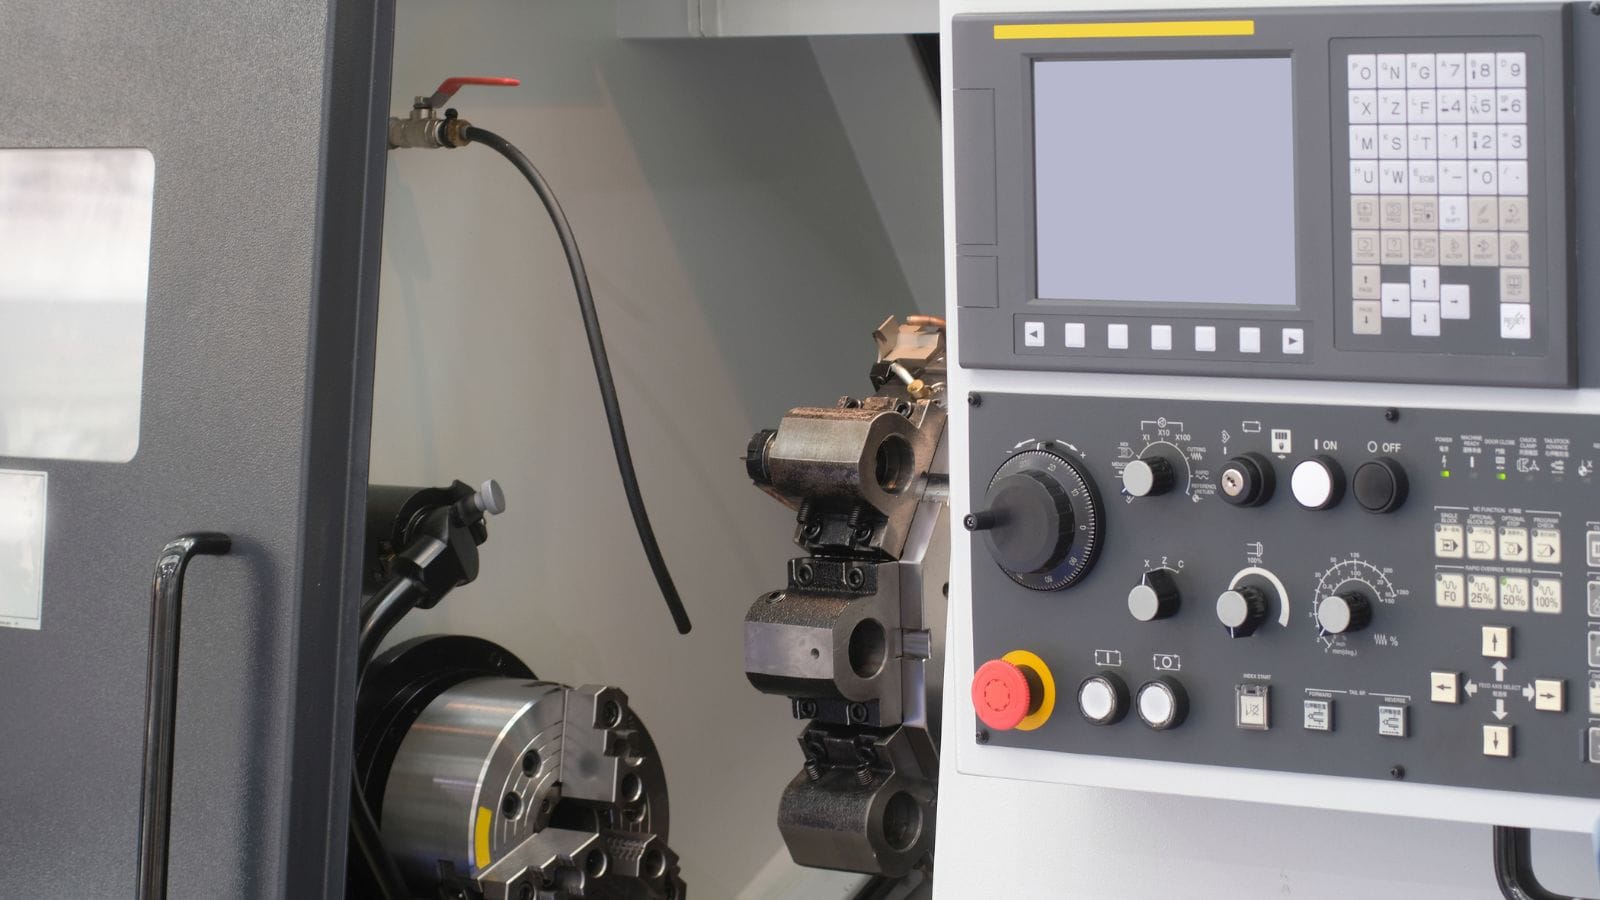
Etapas CNC para componentes fundidos sob pressão
As operações de usinagem mais comuns em peças fundidas sob pressão incluem:
- Fresamento: aplainar superfícies de contato, criar cavidades e usinar contornos complexos
- Furação e rosqueamento: produzir furos de precisão e características roscadas
- Torneamento: usinar características cilíndricas, normalmente com a peça fixada em um torno ou mesa rotativa
- Rebarbação: remover arestas agudas e rebarbas residuais de características fundidas e usinadas
- Retificação e polimento: obter acabamentos finos em áreas funcionais ou estéticas
Capacidade da peça como fundida vs. precisão usinada
A fundição sob pressão oferece boa precisão dimensional para os padrões de fundição, e algumas peças não precisam de usinagem. Ainda assim, há limites concretos, como mostra esta tabela:
| Parâmetro | Como fundida (típico) | Após usinagem CNC |
|---|---|---|
| Tolerância linear | ±0.1 mm a ±0.3 mm | ±0.01 mm a ±0.05 mm |
| Rugosidade superficial (Ra) | 1.6 a 6.3 µm | 0.4 a 1.6 µm |
| Planicidade | 0.1 a 0.3 mm em 100 mm | 0.02 mm ou melhor |
| Posição verdadeira (furos) | ±0.2 mm | ±0.05 mm ou melhor |
As tolerâncias da peça como fundida são definidas por normas como NADCA e ISO 8062. Características que cruzam a linha de partição ou envolvem machos móveis normalmente têm faixas de tolerância mais amplas.
Além disso, tratamentos superficiais como a anodização exigem uma composição específica da liga, e as metas de rugosidade da superfície usinada devem ser compatíveis com o método de acabamento.
Regras de projeto que reduzem o tempo de usinagem posterior
Um projeto inteligente do molde é a forma mais eficaz de reduzir o tempo e o custo de usinagem. As decisões sobre canais de injeção, ventilação, geometria das paredes e posicionamento das referências, tomadas durante o projeto do ferramental, controlam diretamente a qualidade, a consistência e a usinabilidade da peça como fundida.
Fundamentos do layout do molde, dos canais e da ventilação
Uma matriz de fundição sob pressão tem duas metades: a matriz fixa (de cobertura) e a matriz móvel (de extração). O encontro entre elas forma a linha de partição, que determina onde surgem rebarbas e influencia quais superfícies precisarão de usinagem posterior. Os sistemas de canais e de ventilação também afetam bastante a qualidade das peças e, consequentemente, a usinagem.
O sistema de canais inclui o canal de injeção, os canais de distribuição e os pontos de entrada que conduzem o metal fundido à cavidade. A posição e o tamanho dos pontos de entrada afetam o padrão de preenchimento, o risco de aprisionamento de ar e a localização das marcas na peça acabada. Um ponto de entrada mal posicionado pode provocar fluxo turbulento, juntas frias e porosidade em áreas que depois precisarão ser usinadas.
A ventilação permite que o ar e os gases aprisionados escapem durante a injeção. Os respiros são canais finos cortados na linha de partição ou posicionados nas últimas áreas a serem preenchidas. A ventilação insuficiente provoca aprisionamento de ar e porosidade, o que é especialmente prejudicial quando essas regiões exigem superfícies de vedação usinadas.
Ferramentas avançadas de projeto de moldes, incluindo softwares CAD/CAM/CAE e análise do fluxo no molde (tempo de preenchimento, distribuição de temperatura, pressão do ar e previsão de contração), ajudam os engenheiros a otimizar a posição dos pontos de entrada e dos respiros antes da usinagem do aço.
Geometria da peça para resistência, fluxo e extração
Diversas regras de projeto influenciam diretamente a capacidade de a peça fundida atender às metas dimensionais com o mínimo de usinagem:
- Ângulos de saída: todas as superfícies paralelas à direção de abertura da matriz precisam de inclinação para permitir uma ejeção limpa. O alumínio normalmente exige pelo menos 1:100 (0.6°); para o zinco, pode bastar 1:200 (0.3°).
- Filetes: substitua cantos internos agudos por raios para melhorar o fluxo do metal e reduzir concentrações de tensão. Isso também pode diminuir o desgaste prematuro do molde.
- Nervuras: acrescentam rigidez estrutural sem aumentar a espessura das paredes. Manter a espessura da nervura em cerca de 60–80% da parede adjacente pode evitar marcas de afundamento.
- Espessura uniforme das paredes: grandes variações na espessura das paredes podem causar resfriamento desigual, empenamento e porosidade interna. Sempre que possível, a seção mais espessa deve permanecer abaixo de 13 mm.
- Ressaltos: mantenha a espessura das paredes uniforme ao redor dos ressaltos de montagem para reduzir a porosidade por contração.
Planejamento das características usinadas e da estratégia de referências
As características que serão usinadas devem prever sobremetal adequado, normalmente de 0.5 mm a 1.0 mm, conforme o tamanho da peça e a liga. Sobremetal insuficiente pode fazer a ferramenta de corte atingir porosidade da peça como fundida; em excesso, aumenta o tempo de ciclo e o desgaste da ferramenta.
A estratégia de referências também é essencial. As superfícies de referência são os pontos usados para fixar a peça fundida na máquina CNC. Elas devem ser:
- Superfícies como fundidas com o mínimo de rebarba ou distorção
- Posicionadas de modo a permitir uma fixação estável em três pontos (3-2-1)
- Consistentes entre injeções para evitar variações de posição durante a usinagem
Engenheiros que planejam referências e dispositivos de fixação já na etapa de projeto do molde, em vez de fazê-lo após a fundição, economizam bastante tempo na preparação da usinagem e reduzem o refugo causado por características fora de posição.
Defeitos, inspeção e garantia da qualidade
Mesmo um processo de fundição sob pressão bem projetado produz peças que precisam ser verificadas antes do envio. Defeitos de fundição e de usinagem apresentam riscos diferentes; um sistema rigoroso de garantia da qualidade identifica problemas antes que cheguem à linha de montagem.
Defeitos comuns de fundição e usinagem
Os defeitos de fundição sob pressão incluem:
- Porosidade: pequenos vazios causados por gás aprisionado ou contração durante a solidificação
- Juntas frias: linhas visíveis onde duas frentes de fluxo se encontraram, mas não se fundiram completamente
- Rebarba: excesso de metal ao longo da linha de partição ou ao redor dos pinos dos machos
- Falhas de preenchimento: preenchimento incompleto da cavidade devido à temperatura ou pressão insuficiente do metal
- Bolhas superficiais: causadas por bolsas de gás subsuperficiais que se expandem durante o tratamento térmico ou a usinagem
Entre os defeitos relacionados à usinagem estão:
- Marcas da ferramenta ou vibração causadas por ferramentas de corte desgastadas ou mal ajustadas
- Características fora da tolerância devido a erros de fixação ou deslocamento das referências
- Porosidade exposta quando a usinagem remove a camada superficial densa da peça fundida
Como a porosidade e o aprisionamento de ar afetam as operações secundárias
A porosidade é o defeito mais comum que conecta a qualidade da fundição aos resultados da usinagem. A camada externa de uma peça fundida sob pressão, normalmente com 0.5 mm de espessura, é densa e relativamente livre de poros, pois solidifica rapidamente contra a parede da matriz. O interior pode conter porosidade gasosa ou vazios de contração.
Quando a usinagem remove essa camada densa, pode expor poros que comprometem a vedação, o acabamento superficial e a integridade estrutural. Por isso, o sobremetal, a posição dos pontos de entrada e a ventilação devem levar em conta o risco de porosidade nas regiões que serão usinadas.
A análise do fluxo no molde, em especial as simulações de pressão do ar e de vazios de contração, ajuda a prever onde a porosidade ocorrerá. Assim, os projetistas podem mudar a posição da característica, acrescentar ventilação ou ajustar os parâmetros do processo.
Métodos de inspeção para aprovação da produção
Um sistema de qualidade confiável emprega vários métodos de inspeção em diferentes etapas:
- Inspeção dimensional: máquinas de medição por coordenadas (CMM) verificam dimensões críticas em relação ao desenho da peça. Relatórios de inspeção da primeira peça são padrão para ferramental novo.
- Inspeção por raios X: ensaio não destrutivo que revela porosidade interna e inclusões sem cortar a peça. É essencial para fundidos estruturais e componentes estanques à pressão.
- Digitalização 3D: compara toda a superfície fundida ou usinada com o modelo CAD. É útil para detectar empenamento, deslocamentos e desvios de perfil.
- Ensaios de materiais: a análise por espectrômetro confirma a composição da liga. Ensaios de dureza e tração verificam as propriedades mecânicas.
- Inspeção visual: projetores de perfil e comparadores ópticos verificam a qualidade da superfície, resíduos de rebarba e defeitos estéticos.
Fornecedores certificados, por exemplo, pelas normas ISO 9001:2015 e IATF 16949 seguem planos de qualidade documentados que definem a frequência das inspeções, os equipamentos de medição, os procedimentos de ação corretiva e a rastreabilidade.
Aplicações e fatores de custo da usinagem de peças fundidas sob pressão
A usinagem de peças fundidas sob pressão atende a diversos mercados, e o custo total de uma peça acabada depende de muito mais do que o preço unitário da fundição. Uma decisão de fornecimento bem planejada começa por combinar a aplicação com a liga, o processo e o parceiro de fabricação adequados.
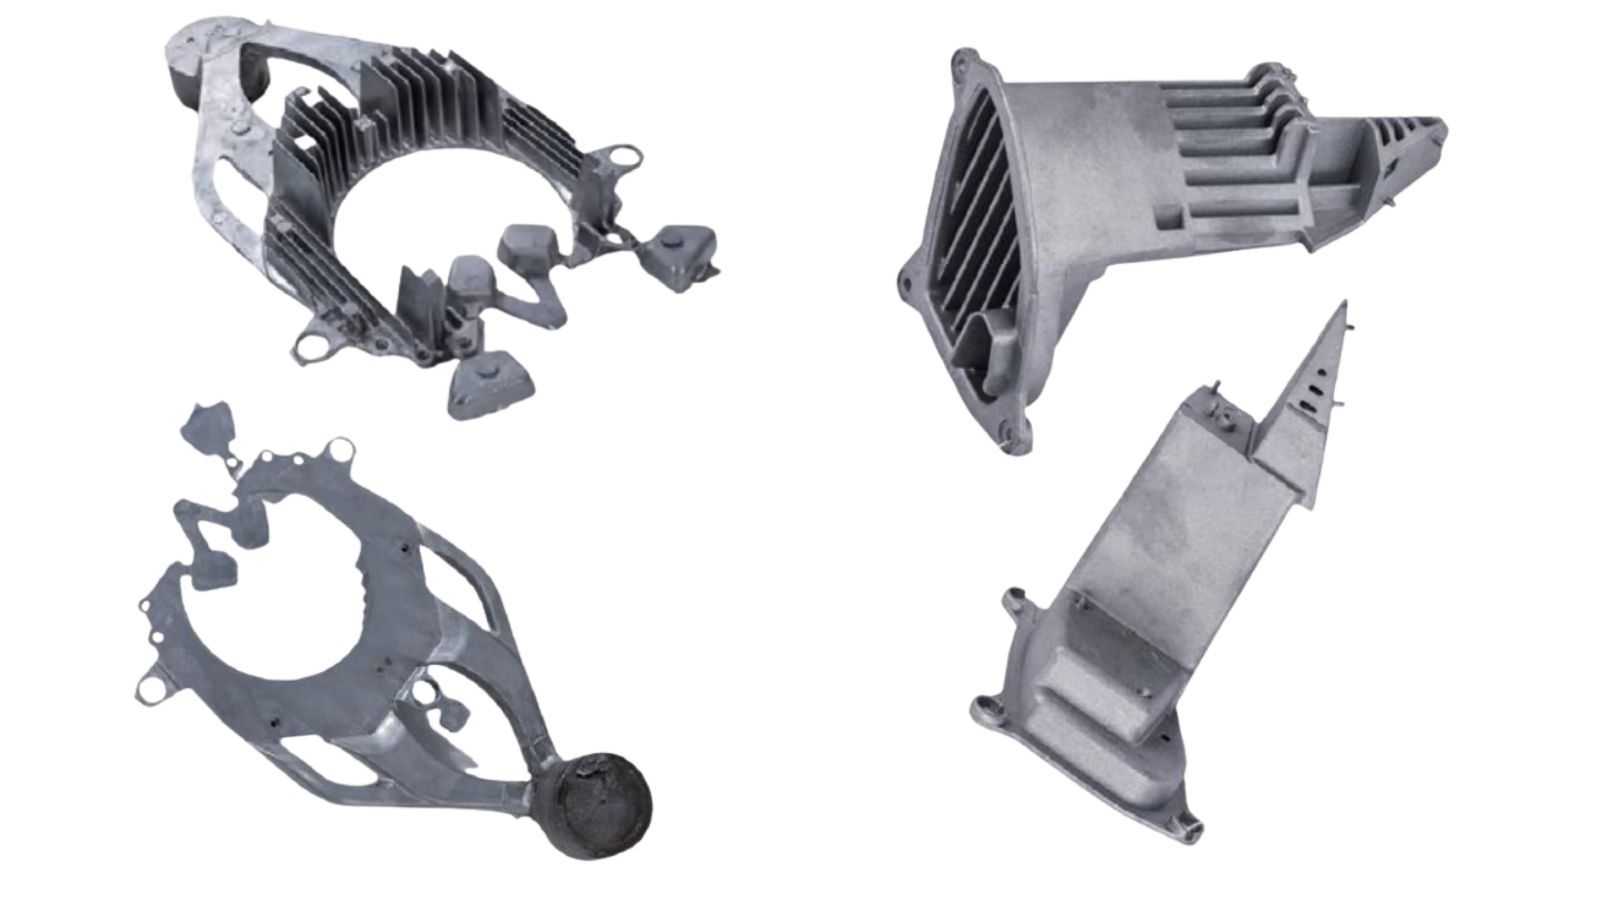
Setores mais adequados e tipos comuns de peças
Automotivo é o maior consumidor de peças fundidas sob pressão e usinadas. Blocos de motor, carcaças de transmissão, suportes estruturais e invólucros de baterias para veículos elétricos dependem de fundição de alumínio ou magnésio seguida de operações CNC de precisão.
Aeroespacial exige peças leves e de alta integridade. Peças fundidas de magnésio e alumínio são usinadas com tolerâncias estreitas e inspecionadas por raios X para verificar sua integridade interna.
Eletrônicos de consumo usa peças de zinco e alumínio fundidas sob pressão em carcaças de dispositivos, dissipadores de calor e corpos de conectores. A qualidade do acabamento superficial é essencial em produtos voltados ao consumidor.
Equipamentos industriais e médicos se beneficiam da repetibilidade da fundição sob pressão em carcaças de motores, corpos de válvulas e invólucros que precisam manter consistência dimensional em grandes lotes.
O que determina o custo da usinagem
A densidade das características e a complexidade do percurso da ferramenta determinam o tempo de ciclo. Roscas, furos de precisão, faces de vedação, cavidades profundas, furos que se cruzam e contornos complexos aumentam as trocas de ferramenta, prolongam os percursos de corte e exigem avanços menores para garantir estabilidade. O custo cresce rapidamente quando tolerâncias estreitas se combinam com acesso difícil da ferramenta ou ferramentas de longo alcance, pois controlar vibrações costuma exigir passes adicionais de semiacabamento e acabamento.
O número de preparações é o indicador mais confiável de aumento de custos. Cada nova fixação acrescenta movimentação, sondagem, risco de deslocamento das referências e, muitas vezes, exige um dispositivo dedicado. Mesmo quando o tempo de corte é semelhante, várias preparações reduzem a produtividade e aumentam a probabilidade de peças fora de tolerância. Assim, o custo efetivo passa a ser o “custo por peça conforme”, e não o “custo por ciclo”.
A variação na fundição se transforma em custos ocultos de usinagem. Quando a condição da peça como fundida varia, os fabricantes compensam com mais sondagens, sobremetais maiores, parâmetros mais lentos e, às vezes, retoques manuais. Essas medidas aumentam o tempo e o desgaste das ferramentas, além de elevar a probabilidade de ciclos de retrabalho caros que raramente aparecem nas cotações por peça.
A perda de rendimento é um fator de custo silencioso. Qualquer condição que leve à rejeição da peça após a usinagem — por desvio dimensional, falha de estanqueidade ou defeito estético — aumenta os custos, pois o tempo de usinagem já foi gasto.
Escolha um parceiro de serviço completo que proteja custo, qualidade e prazo
A forma mais rápida de reduzir os riscos na usinagem de peças fundidas sob pressão é tratar o ferramental, a fundição, a usinagem CNC, o acabamento e a inspeção como um processo integrado, e não como uma sequência de etapas transferidas entre fornecedores. Consolidar essas etapas com um único parceiro de serviço completo costuma encurtar os prazos, simplificar a responsabilização e reduzir a chance de danos ou variações entre fornecedores.
Se você quer ir além de “Eles conseguem fabricar?” e saber “Conseguem produzir em escala com confiabilidade?”, Moldiecasting pode ajudar. Fale conosco: oferecemos ampla cobertura de ligas e processos, suporte de engenharia, equipe própria de usinagem, certificações reconhecidas (ISO 9001 e IATF16949) e capacidade completa de pós-processamento!






