
A fabricação de ferramental é o que viabiliza uma fundição sob pressão estável e de grande volume. Para equipes OEM e ODM que compram componentes de alumínio, zinco ou magnésio, a questão central é saber se o fornecedor consegue projetar, fabricar, validar e dar suporte a um ferramental adequado ao produto final. Este guia explica como um molde passa do projeto à produção validada e como a Moldiecasting aplica simulação de fluxo, usinagem disciplinada e inspeção documentada para entregar moldes precisos e de alta qualidade.
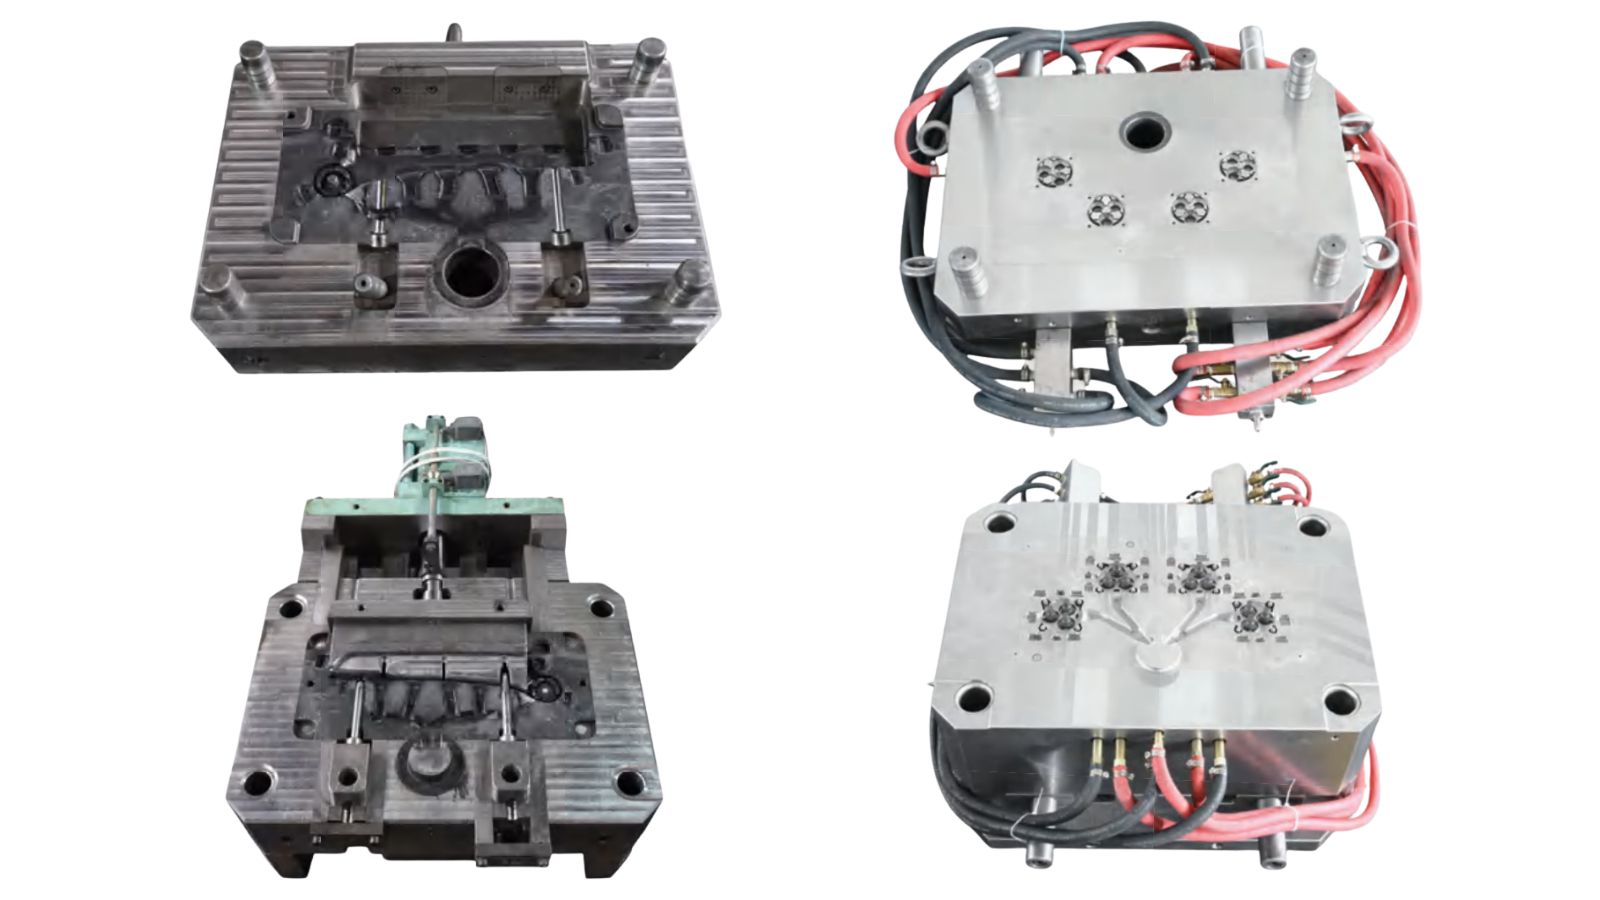
O processo de fabricação do ferramental para fundição sob pressão
Levar um molde da concepção à produção validada exige uma sequência de decisões de engenharia, materiais e usinagem. Cada etapa se baseia na anterior, e erros no início do processo se acumulam nas etapas seguintes.
Projeto do ferramental: análise DFM, CAD/CAM e simulação
O processo começa com uma comunicação clara e eficiente entre o cliente e o fabricante. Nesta etapa, devem ser acordados a geometria da peça, a liga, os requisitos estéticos, as tolerâncias críticas e o volume anual previsto.
Com base nos dados fornecidos, os engenheiros realizam uma análise DFM para confirmar os ângulos de saída, a espessura das paredes, as nervuras, as reentrâncias, a estratégia de partição e o sobremetal de usinagem; em seguida, definem os canais de injeção, a ventilação, a ejeção e o resfriamento do ferramental.
Com essas informações, a equipe de projeto desenvolve o CAD/CAM que define toda a estrutura do molde (cavidade e macho, canais de distribuição e injeção, canais de excesso e respiros, ejeção e resfriamento).
Para um controle de qualidade adicional, a simulação do fluxo no molde é usada para avaliar o padrão de preenchimento, o risco de aprisionamento de ar e o comportamento térmico. Assim, problemas como porosidade, falhas de preenchimento ou distorção podem ser tratados antes do início da usinagem.
Construção do molde: seleção do aço-ferramenta e técnicas de fabricação
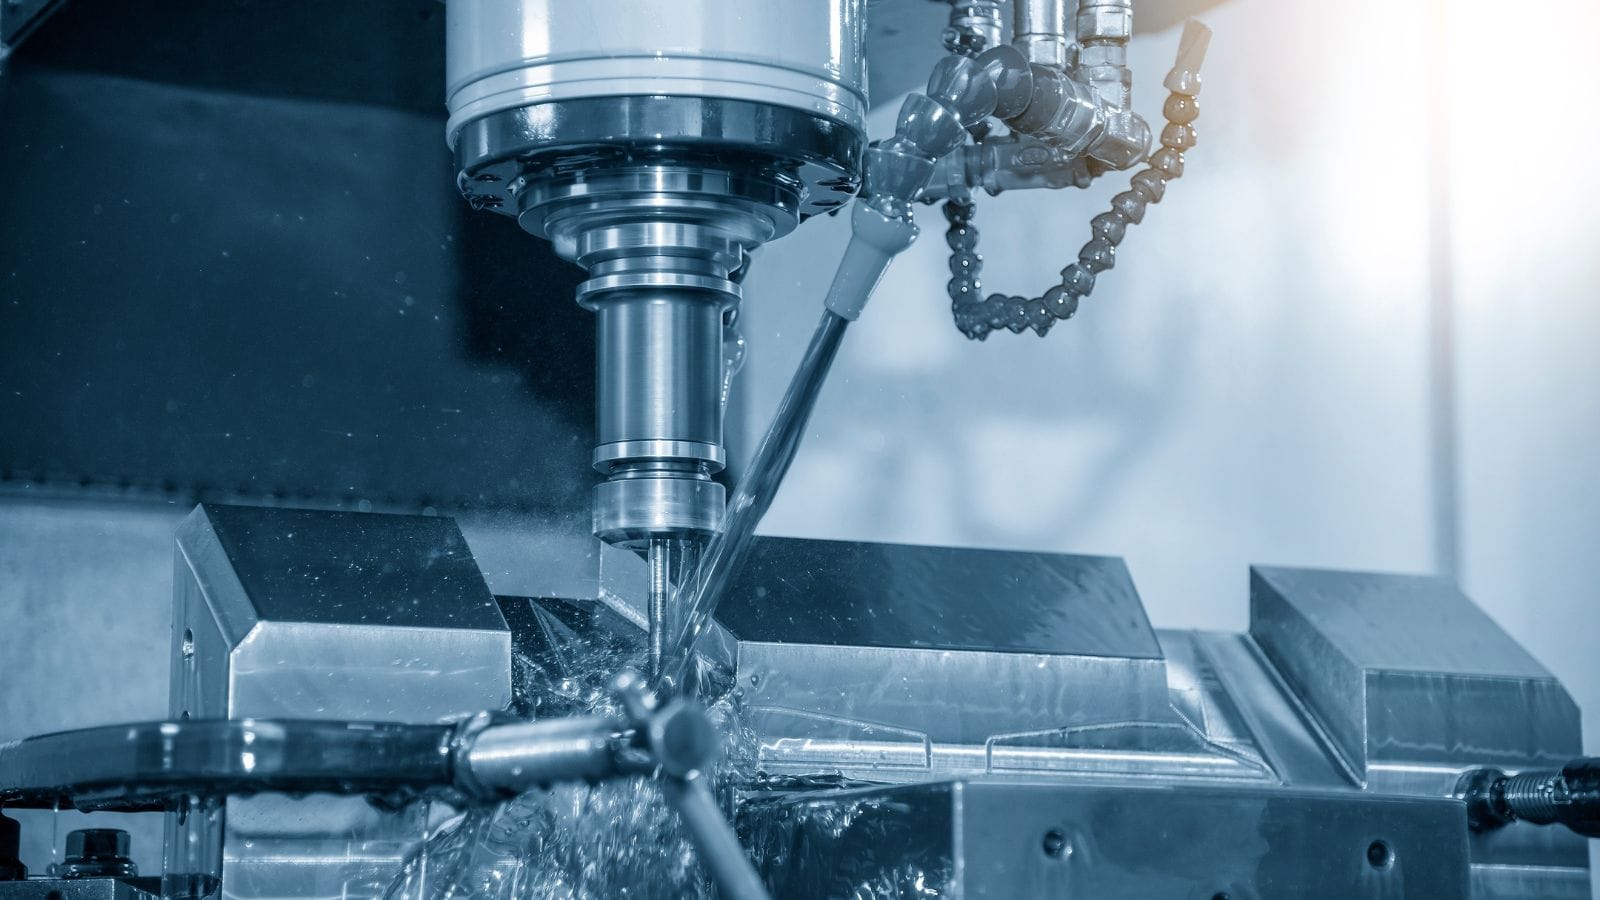
Concluída a preparação, os fabricantes passam à construção do molde, começando pela seleção do aço-ferramenta.
A seleção do material do ferramental é a parte mais importante do processo, pois depende das peças que o molde produzirá; por sua vez, o tipo de aço-ferramenta escolhido confere características distintas ao produto final. Na fundição sob pressão, são amplamente usados aços para trabalho a quente, como o H13, com tratamento térmico planejado para equilibrar dureza, tenacidade e resistência à fadiga térmica.
Com o projeto finalizado e os materiais adquiridos, a fabricação começa na ferramentaria. Tornos fazem a usinagem de desbaste inicial dos blocos de aço-ferramenta, removendo o material excedente com eficiência. Em seguida, centros de usinagem CNC executam passes precisos de desbaste e acabamento nos blocos, nas cavidades e nos machos, de modo a atingir as especificações finais.
Se o projeto incluir geometrias complexas que ferramentas de corte convencionais não conseguem produzir, a eletroerosão (EDM) pode ser usada para obter melhores resultados: a eletroerosão a fio corta perfis complexos, enquanto a eletroerosão por penetração cria cavidades complexas removendo material com um eletrodo moldado. Esses processos são essenciais para obter os detalhes finos e os raios pequenos comuns em moldes para fundição sob pressão.
Etapa final: montagem, tryout e validação do processo
Depois de montado, o molde passa por um tryout, uma operação de teste controlada na prensa de produção ou na máquina de fundição. São produzidas peças de amostra e suas medidas são comparadas às especificações do projeto.
A inspeção dimensional com máquinas de medição por coordenadas (CMM) confirma se as características críticas estão dentro das tolerâncias. Em moldes para fundição sob pressão, pode-se usar inspeção por raios X para verificar a porosidade interna.
Se forem encontradas divergências, o molde é ajustado e testado novamente. A aprovação ocorre somente quando as peças atendem consistentemente a todos os requisitos de qualidade. Essa validação é a última etapa antes do início da produção em escala.
Capacidades da Moldiecasting: moldes para fundição sob pressão e peças de produção
Nossas capacidades abrangem projeto de moldes, aquisição de materiais de alta qualidade, fabricação interna de ferramental, fundição, processamento secundário e inspeção. Na fabricação de ferramental para fundição sob pressão, a Moldiecasting é uma parceira única e responsável por todo o processo, do primeiro desenho às peças acabadas.
Uma ampla variedade de moldes para cada aplicação de fundição sob pressão
Com recursos internos de usinagem CNC de precisão e eletroerosão a fio e por penetração, projetamos e fabricamos moldes para diversas aplicações de fundição sob pressão, incluindo
- Moldes de cavidade única
- Moldes multicavidades
- Moldes família
- Moldes com mecanismos laterais complexos, como gavetas e extratores para características com reentrâncias
- E outros
Nossa ampla experiência no mercado global de fornecimento de moldes também garante que o ferramental atenda a diferentes normas regionais de qualidade, como HASCO e ASTM. Isso permite integrar facilmente os moldes às linhas de produção de peças de alumínio, zinco e magnésio, tanto em processos de câmara fria quanto de câmara quente.
Para projetos que exigem validação física antes do investimento no ferramental de produção, também oferecemos opções de ferramental rápido para produzir protótipos já nas fases iniciais do desenvolvimento.
Aquisição de materiais de marcas líderes em aço-ferramenta
O desempenho e a vida útil do molde começam pela seleção do material. A Moldiecasting adquire aços-ferramenta de fornecedores reconhecidos mundialmente, o que nos dá acesso a todas as classes necessárias para diferentes condições de fundição sob pressão e exigências de serviço.
Para ferramental de fundição sob pressão, as opções comuns incluem aços para trabalho a quente, como 8407, DIEVAR, SKD61 e DAC55.
Para moldes que exigem cavidades espelhadas, resistência à corrosão ou propriedades específicas de trabalho a frio, usamos a mesma rede de fornecedores para selecionar o material mais adequado a cada aplicação.
Um processo de produção rigoroso e totalmente documentado
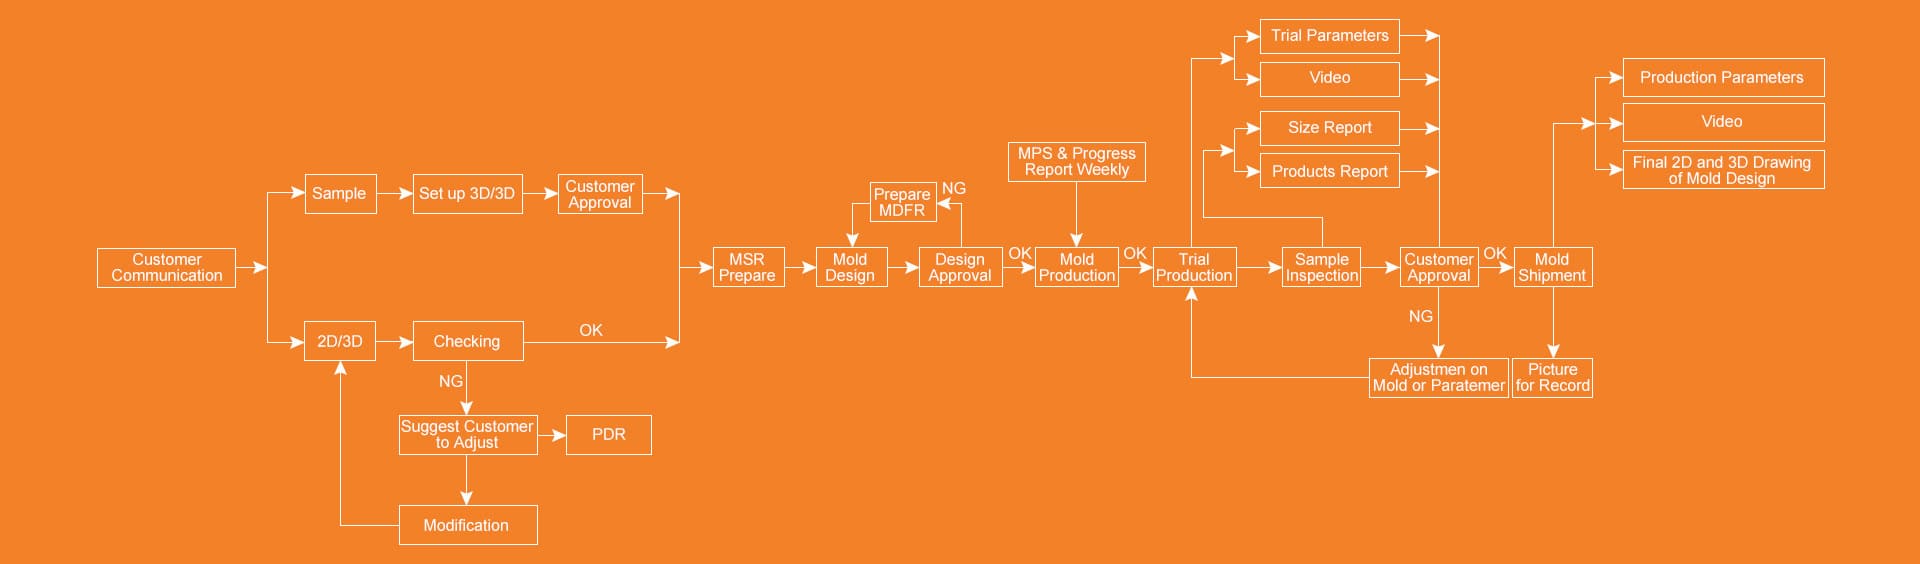
- Para arquivos 2D/3D, primeiro verificamos a geometria e sinalizamos possíveis problemas. Quando recomendamos alterações de projeto, conduzimos um ciclo de PDR (revisão do projeto da peça).
- Para amostras físicas, podemos realizar digitalização 3D para engenharia reversa. Após confirmar os dados de entrada, preparamos a MSR (revisão da estrutura do molde) antes de iniciar o projeto.
O projeto do molde passa por uma etapa formal de aprovação antes do início da produção. Durante a fabricação, enviamos relatórios semanais de progresso MPS para que você acompanhe claramente o status do ferramental.
Quando o ferramental fica pronto, realizamos uma produção experimental controlada e entregamos um pacote completo: parâmetros do tryout, vídeo da produção, relatório dimensional em tamanho real e relatório do produto.
Nas amostras, fazemos medições com CMM, inspeção por raios X da integridade interna quando necessária e digitalização 3D para verificação dimensional. Se a inspeção identificar problemas, ajustamos o molde ou os parâmetros e repetimos a inspeção antes de solicitar a aprovação.
O molde só é enviado após sua aprovação, acompanhado dos parâmetros de produção e dos desenhos finais 2D/3D, úteis como referência para a produção e a manutenção futuras.
Perguntas frequentes
Quais arquivos são necessários para cotar um molde para fundição sob pressão?
Para preparar uma cotação precisa, normalmente precisamos de um modelo 3D (STEP ou IGES), da liga especificada, do volume anual previsto, dos requisitos estéticos e das tolerâncias críticas. Se houver um desenho 2D, inclua-o para esclarecer as referências e os requisitos de inspeção.
Vocês fornecem relatórios de inspeção e validação após os tryouts?
Sim. Conforme os requisitos do projeto, podemos fornecer relatórios de medição CMM, relatórios de digitalização 3D e, quando necessário, inspeção por raios X da integridade interna. A validação é concluída por meio de testes e ajustes iterativos até que as peças atendam consistentemente às especificações acordadas.
Como vocês ajudam a determinar quais tolerâncias justificam o custo?
Nem todas as tolerâncias têm o mesmo impacto funcional. Trabalhamos com você para identificar quais dimensões são realmente críticas e quais admitem faixas mais amplas. Essa distinção normalmente reduz os custos de ferramental e usinagem, mantendo tolerâncias estreitas onde são necessárias.







