
Válvulas são usadas em sistemas industriais, comerciais e residenciais, mas diferentes componentes exigem rotas de fabricação distintas. Para componentes não ferrosos de grande volume, a fundição sob pressão de alta pressão costuma ser uma das opções mais econômicas graças aos ciclos curtos, às dimensões repetíveis e ao bom acabamento superficial. Para engenheiros e responsáveis por compras, há algumas perguntas importantes a considerar:
- Quando a fundição sob pressão deve ser usada na fabricação de válvulas (e quando não deve)?
- Quais materiais não ferrosos são mais usados em peças de válvulas fundidas sob pressão?
- Quais inspeções e testes são normalmente usados para controlar a qualidade?
Continue lendo para conhecer nossa experiência em fundição sob pressão e entender melhor esse processo aplicado a válvulas.
Métodos de fundição para válvulas e quando usar cada um
Nenhum método de fundição atende a todos os componentes de válvulas. A escolha depende da liga, da geometria da peça, das tolerâncias dimensionais, dos requisitos de acabamento superficial e do volume de produção. A seguir, apresentamos os métodos mais comuns e suas aplicações mais adequadas.
Fundição sob pressão: ideal para componentes de válvulas em grandes volumes
A fundição sob pressão injeta metal fundido sob alta pressão em uma matriz de aço reutilizável, proporcionando ciclos rápidos, excelente repetibilidade e bom acabamento superficial. Em geral, o processo se limita a ligas não ferrosas, como alumínio, zinco e magnésio, sendo mais indicado para componentes relacionados a válvulas.
Em programas OEM/ODM, a fundição sob pressão costuma oferecer um custo por peça competitivo em escala. Na maioria dos projetos, as interfaces funcionais críticas são obtidas combinando o controle do projeto para fundição sob pressão com usinagem CNC secundária, em vez de depender apenas da condição da peça como fundida.
No entanto, normalmente não se recomenda a fundição sob pressão para:
- Corpos principais de válvulas que exigem paredes espessas e integridade para contenção de pressão em ligas ferrosas (aço carbono, aço inoxidável ou ferro).
- Peças cuja geometria exija transições extremas entre seções espessas e finas, aumentando o risco de porosidade e distorção.
- Aplicações que exijam material totalmente denso em toda a peça, sem aceitar qualquer nível de porosidade — a menos que o projeto e o plano de validação permitam isso explicitamente e o fornecedor consiga comprovar a integridade por meio de testes.
Outros métodos comuns de fundição para válvulas
Se o projeto envolver corpos de válvulas de aço, aço inoxidável ou ferro, ou peças de contenção de pressão grandes e com paredes espessas, estes métodos são mais comuns:
- Fundição em areia : Indicada para corpos de válvulas grandes e pesados e volumes baixos a médios. Oferece flexibilidade quanto à liga e ao tamanho, mas geralmente exige mais usinagem devido à superfície mais áspera e às tolerâncias mais amplas.
- Microfusão (cera perdida): Indicada para peças complexas de pequeno a médio porte, com tolerâncias mais estreitas e superfícies mais lisas. O custo unitário é mais alto, mas pode ser compensado quando a precisão reduz a usinagem.
- Moldagem em casca: Uma opção intermediária entre a fundição em areia e a microfusão, com melhor acabamento superficial e tolerâncias mais estreitas que a fundição em areia para volumes médios.
- Fundição por gravidade em molde permanente: Usada principalmente para ligas não ferrosas e volumes moderados. Muitas vezes produz peças mais densas que a fundição em areia, mas costuma ser menos produtiva que a fundição sob pressão de alta pressão.
- Fundição centrífuga : Indicada para peças cilíndricas, como camisas e buchas, nas quais densidade e integridade são essenciais.
Materiais para componentes de válvulas fundidos sob pressão
Na fundição sob pressão de alta pressão, os materiais são escolhidos com base em propriedades como peso, resistência à corrosão e precisão dimensional.
As ligas de alumínio (por exemplo, A380, A360) são selecionadas com frequência quando se prioriza baixo peso e uma boa relação entre resistência e peso, além de tolerâncias estreitas em produções de grande volume.
Ligas de zinco e magnésio também podem ser consideradas para requisitos específicos, como precisão, redução de peso ou eficiência de produção, conforme a geometria da peça e as condições de serviço.
É importante observar que corpos de válvulas de aço carbono, aço-liga, aço inoxidável e ferro costumam ser produzidos por fundição em areia ou microfusão e não fazem parte da fundição sob pressão convencional de alta pressão, devido às temperaturas de fusão e às cargas térmicas impostas à matriz.
A escolha da liga para fundição sob pressão deve considerar o ambiente de trabalho (exposição a fluidos e risco de corrosão), a faixa de temperatura de operação, a carga mecânica, o acabamento superficial necessário e processos secundários, como usinagem CNC e tratamento de superfície.
Tipos de válvulas, aplicações e considerações de projeto
Os diferentes tipos de válvulas exigem geometrias, interfaces e configurações de montagem distintas. A fundição sob pressão de metais não ferrosos pode ser uma boa opção para determinados componentes de válvulas quando a repetibilidade, o acabamento superficial e a economia em escala são importantes.
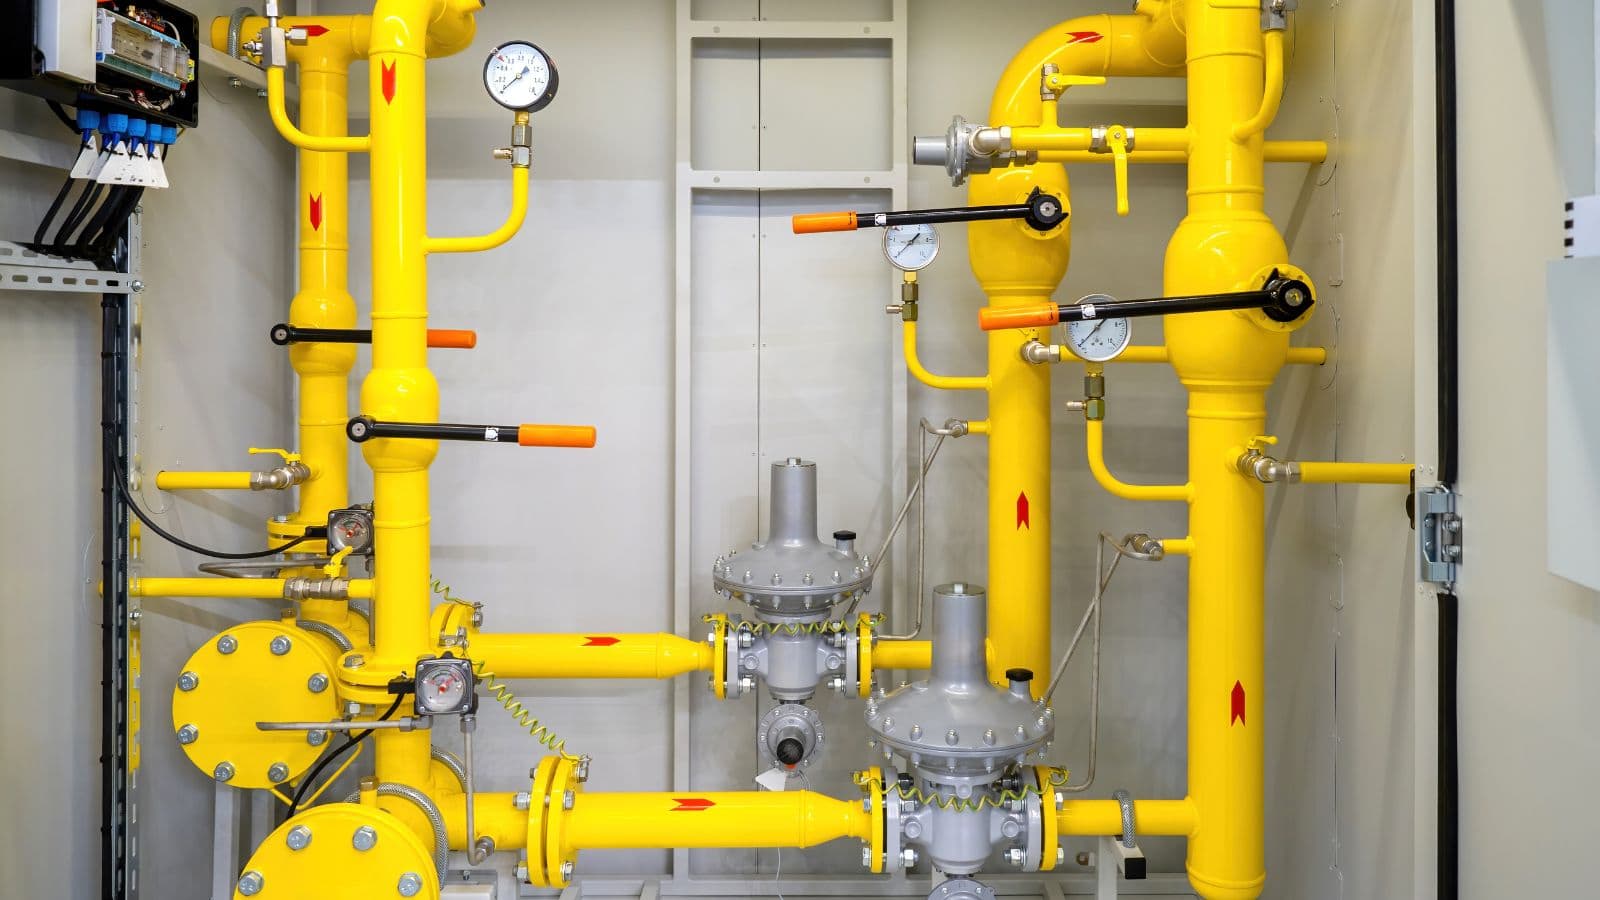
Válvulas gaveta, globo, de retenção e macho: componentes que podem ser fundidos sob pressão
Válvulas gaveta, globo, de retenção e macho frequentemente incluem componentes estruturais que não contêm pressão e peças de montagem que podem ser projetadas para fundição sob pressão de metais não ferrosos, como tampas, carcaças externas, suportes, articulações e pontos de fixação — sobretudo em programas de grande volume e controle dimensional consistente.
No projeto desses componentes, os principais aspectos a considerar são a uniformidade da espessura das paredes, a estratégia de ângulos de saída e filetes, o sobremetal de usinagem nas interfaces funcionais (roscas, furos e faces de contato) e a definição das áreas que exigirão usinagem CNC secundária, em vez de depender apenas do processo de fundição.
Conjuntos de válvulas borboleta e de controle: componentes adequados à produção em escala
Os conjuntos de válvulas borboleta são relativamente compactos e frequentemente incluem peças nas quais baixo peso e repetibilidade são vantajosos. Para carcaças não ferrosas menores, tampas e componentes ligados ao atuador produzidos em escala, a fundição sob pressão pode oferecer alta consistência e eficiência de custos quando o projeto é otimizado para o processo.
Válvulas de controle normalmente exigem tolerâncias estreitas e desempenho estável nas interfaces críticas. Em muitos projetos, as peças internas de controle de alta precisão ainda podem ser produzidas por usinagem ou outros métodos de precisão, enquanto componentes estruturais de suporte (carcaças, tampas, suportes e invólucros) podem ser avaliados para fundição sob pressão quando apropriado.
Requisitos da aplicação: como o ambiente determina a escolha do material e do acabamento
As aplicações de válvulas abrangem petróleo e gás, sistemas de água, processamento químico, geração de energia e indústria em geral — cada setor tem expectativas de confiabilidade e requisitos de conformidade próprios. Para componentes de válvulas fundidos sob pressão em metais não ferrosos, os fatores mais comuns de decisão são a exposição à corrosão, a faixa de temperatura, a carga mecânica e a durabilidade ou aparência superficial exigida.
Na prática, os compradores devem definir desde cedo o ambiente de operação e as necessidades de verificação. Em seguida, devem alinhar a escolha da liga (alumínio, zinco ou magnésio) e os tratamentos superficiais (por exemplo, revestimento, anodização ou galvanoplastia) às condições de serviço previstas. Os requisitos finais devem seguir o desenho, as especificações e o plano de validação do cliente.
Processo de fundição sob pressão para componentes de válvulas (alumínio e zinco)
Para componentes de válvulas não ferrosos, a fundição sob pressão de alta pressão é usada principalmente quando se exige alta repetibilidade, bom acabamento superficial e eficiência de custos em escala. Na maioria dos casos, a fundição produz uma peça próxima ao formato final, enquanto características funcionais críticas (roscas, furos e faces de contato ou vedação) são concluídas por usinagem CNC secundária para atender às tolerâncias e aos requisitos de montagem.
Um processo típico inclui:
- Análise DFM e viabilidade: confirmar a linha de partição, os ângulos de saída, a espessura das paredes, os canais de injeção e a ventilação, além das características que serão usinadas em CNC (roscas, furos e faces de vedação ou contato).
- Projeto e fabricação do ferramental: fabricação da matriz de aço, amostragens e definição da janela de processo.
- Fusão e controle da liga: preparação do metal fundido e verificação da liga conforme as especificações.
- Injeção de alta pressão e solidificação: controle dos parâmetros de injeção, resfriamento e ejeção.
- Rebarbação e remoção de rebarbas: remoção dos canais, dos excessos de material e das rebarbas.
- Usinagem CNC secundária (quando necessária): atender às tolerâncias do desenho nas interfaces críticas e referências.
- Acabamento superficial (quando necessário): revestimento, anodização (alumínio), galvanoplastia ou revestimento (zinco), além de mascaramento de áreas de vedação quando exigido.
- Inspeção, embalagem e rastreabilidade: inspeção dimensional e visual, documentação e embalagem conforme os requisitos de envio.
Controle de qualidade, testes e seleção de fornecedores
Para componentes de válvulas fundidos sob pressão em alumínio e zinco, o controle de qualidade normalmente se concentra na verificação da liga, na consistência dimensional após a usinagem e na prevenção de defeitos. As verificações comuns incluem análise do material por espectrometria, inspeção da primeira peça (FAI) e controle dimensional contínuo com máquina de medição por coordenadas (CMM), calibres e controle estatístico de processo (SPC) nas características críticas (faces de vedação ou contato, roscas, furos e superfícies de referência).
Entre os riscos típicos da fundição sob pressão estão porosidade, juntas frias, falhas de preenchimento, rebarbas, contração e bolhas superficiais (muitas vezes detectadas durante o acabamento). Um fornecedor competente deve explicar quais defeitos são mais prováveis para cada geometria e como são controlados por meio do projeto do molde (canais e ventilação), do controle da janela de processo e de inspeções direcionadas.
O escopo dos testes deve seguir o desenho e o plano de validação do cliente. Quando a integridade interna for crítica — ou quando as especificações exigirem — pode-se aplicar inspeção por raios X às áreas de maior risco indicadas. Na seleção de fornecedores, priorize parceiros que ofereçam fundição sob pressão estável com usinagem CNC interna, documentação clara de inspeção, rastreabilidade dos lotes e um sistema de qualidade como ISO 9001 (e IATF 16949, quando aplicável).
Como a Moldiecasting agrega valor à sua cadeia de fornecimento de componentes para válvulas
A Moldiecasting é especializada exclusivamente em fundição sob pressão de metais não ferrosos em grandes volumes e na fabricação de moldes de precisão. Nossa experiência nos torna uma parceira ideal para OEMs e ODMs que buscam componentes de válvulas de alumínio, zinco ou magnésio de alta qualidade.
Garantimos qualidade consistente em escala por meio de:
- Capacidade avançada de engenharia: Usamos projetos precisos em CAD/CAM/CAE e análises abrangentes do fluxo no molde para otimizar projetos e prevenir defeitos.
- Controle de qualidade interno: Com recursos de medição por CMM e testes de raios X, podemos realizar essas inspeções quando exigidas pelo desenho ou plano de validação, sem depender de laboratórios terceirizados.
- Suporte integrado de ponta a ponta: Da prototipagem rápida e fabricação do molde à fundição, usinagem CNC, acabamento e montagem, oferecemos uma solução completa em um só lugar. (Também é possível adquirir o ferramental acabado.)
- Padrões de fabricação certificados: Nossas operações contam com as certificações ISO 9001:2015 e IATF 16949, que asseguram uma gestão rigorosa da qualidade e do meio ambiente.
Se você compartilhar o desenho, o volume anual, a liga preferida e os requisitos de inspeção, poderemos avaliar a viabilidade de fabricação e propor um processo de produção estável para seus componentes não ferrosos de válvulas!
Perguntas frequentes
A fundição sob pressão pode ser usada em corpos de válvulas que contêm pressão?
Na maioria dos casos, corpos de válvulas que contêm pressão são produzidos por fundição em areia, microfusão, forjamento ou usinagem — sobretudo quando feitos de ligas ferrosas. A fundição sob pressão é usada mais frequentemente em componentes estruturais que não contêm pressão ou em carcaças e tampas não ferrosas, quando o projeto e o plano de validação permitem.
Peças fundidas sob pressão sempre precisam de usinagem CNC?
Muitos componentes de válvulas ainda precisam de usinagem CNC em interfaces críticas, como roscas, faces de vedação ou contato e furos de precisão. A fundição sob pressão produz uma peça próxima ao formato final com boa repetibilidade; a usinagem garante as tolerâncias funcionais e o desempenho na montagem.
Como controlar a porosidade na fundição sob pressão?
O controle da porosidade geralmente combina otimização DFM, canais de injeção e ventilação adequados, parâmetros de injeção estáveis e, quando necessário, inspeção por raios X em áreas de alto risco definidas. Os critérios de aceitação devem seguir o desenho e o plano de validação do cliente.







