
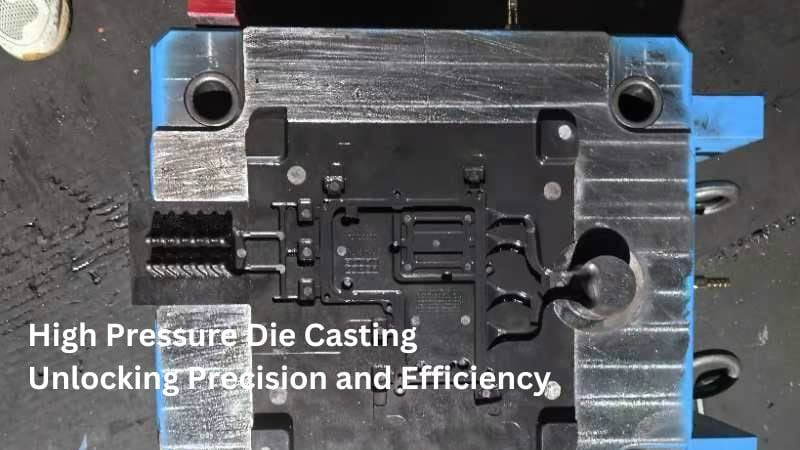
O que é fundição sob alta pressão?
A fundição sob alta pressão (HPDC, na sigla em inglês) é um processo de fabricação de peças metálicas por meio da injeção de metal líquido em um molde de aço, ou matriz, sob alta pressão. O processo é amplamente usado para produzir componentes complexos e precisos, com excelente acabamento superficial e precisão dimensional.
A fundição sob alta pressão é essencialmente sinônimo de fundição sob pressão tradicional, pois representa o método padrão de alta pressão usado no setor. As principais diferenças estão nas técnicas e variações específicas adotadas para atender a diferentes materiais e requisitos de produção.
No artigo anterior, apresentamos uma visão geral da fundição sob pressão. Neste artigo, vamos explorar o processo em mais detalhes para aprofundar sua compreensão das etapas e aplicações.
Como funciona o processo HPDC
O processo HPDC começa com a preparação cuidadosa da matriz. O molde é limpo, inspecionado para identificar defeitos e revestido com lubrificante para regular a temperatura e facilitar a extração da peça fundida.
Em seguida, a matriz é pré-aquecida para assegurar o fluxo e a solidificação adequados do metal. Durante a injeção, o metal líquido é colocado em uma câmara de injeção ligada à cavidade da matriz e forçado para dentro do molde sob alta pressão, normalmente entre 1,500 e 25,400 psi (10 a 175 MPa).
A injeção em alta pressão garante que o metal preencha o molde, inclusive em formas complexas e seções de paredes finas. Quando o metal se solidifica rapidamente ao entrar em contato com as superfícies frias da matriz, a pressão é mantida para minimizar a porosidade e assegurar a precisão dimensional.
Depois da solidificação, as metades da matriz são separadas e a peça é extraída com pinos extratores. Em seguida, ela passa por rebarbação para remover materiais excedentes, como canais de alimentação, canais de distribuição e rebarbas. Na etapa final de separação dos resíduos, qualquer sucata restante é separada da peça fundida, muitas vezes com uma matriz de rebarbação especial instalada em uma prensa. Essa sucata normalmente é reciclada por refusão.
Quais são os tipos de fundição sob alta pressão?
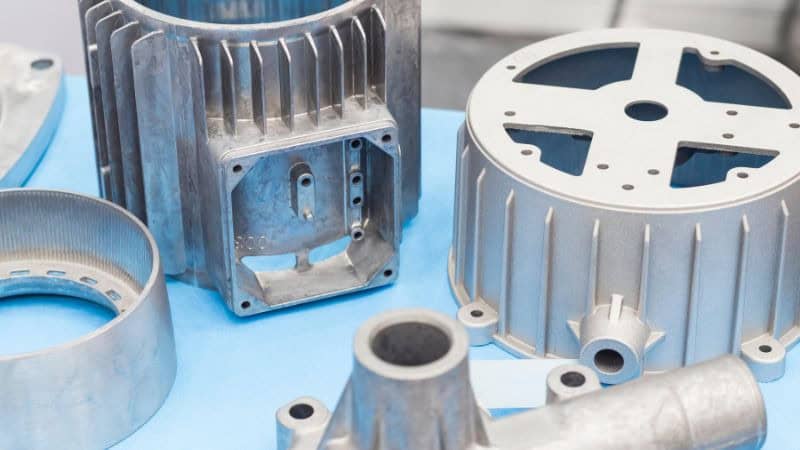
A fundição sob alta pressão (HPDC) pode ser dividida em diferentes tipos conforme o método de injeção do metal líquido na matriz. Os dois tipos principais são a fundição sob pressão em câmara quente e a fundição sob pressão em câmara fria.
Fundição sob pressão em câmara quente
Na fundição sob pressão em câmara quente, o metal é fundido em um forno integrado à máquina de fundição. Depois, um êmbolo e um mecanismo de pescoço de ganso injetam o metal líquido na cavidade da matriz. Esse método é eficiente para metais com baixo ponto de fusão.
É normalmente utilizado para ligas com temperaturas de fusão mais baixas, como zinco, magnésio e chumbo.
O processo é mais rápido porque o metal não precisa ser transferido de um forno externo, reduzindo o tempo de ciclo da fundição.
No entanto, ele não é adequado para metais com alto ponto de fusão, que podem danificar componentes da máquina, como o pescoço de ganso e o bico injetor.
Fundição sob pressão em câmara fria
Na fundição sob pressão em câmara fria, o metal é fundido em um forno separado e depois transferido com uma concha para a máquina de fundição. Um êmbolo injeta o metal líquido na cavidade da matriz.
Esse método é ideal para metais com pontos de fusão mais altos, como alumínio, latão e algumas ligas de magnésio.
Ele permite processar metais com alto ponto de fusão, inadequados aos processos em câmara quente.
A etapa adicional de transferir o metal líquido do forno para a máquina pode tornar o processo mais lento do que a fundição sob pressão em câmara quente.
Quais são as vantagens da fundição sob alta pressão?
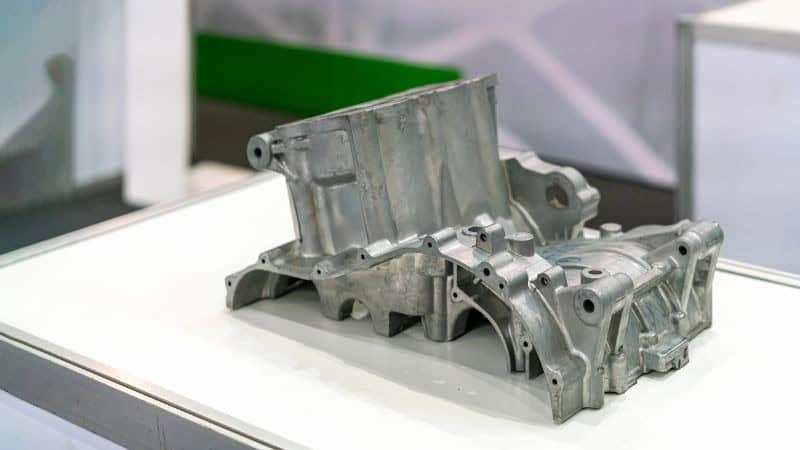
As vantagens da fundição sob alta pressão (HPDC) decorrem de sua capacidade de fabricar componentes metálicos complexos e de alta qualidade com eficiência.
Altas taxas de produção
- Velocidade do processo: a HPDC usa alta pressão para injetar o metal líquido na matriz, permitindo o preenchimento rápido e a solidificação acelerada. Essa velocidade é essencial para a produção em massa e permite fabricar grandes quantidades de peças em pouco tempo.
Precisão dimensional
- Processo controlado: a alta pressão garante que o metal líquido preencha todos os cantos do molde, resultando em peças com dimensões consistentes e alta precisão. Isso reduz a necessidade de usinagem ou acabamento adicionais e economiza tempo e custos.
Formas complexas e paredes finas
- Injeção em alta pressão: a injeção do metal sob alta pressão permite criar formas complexas e detalhes minuciosos que seriam difíceis de obter com outros métodos de fundição. Também possibilita fabricar componentes de paredes finas, de até 1 mm, contribuindo para reduzir o peso dos produtos finais.
Acabamento superficial liso
- Qualidade do molde e do processo: as peças saem do molde com acabamento superficial liso, ideal para aplicações que exigem boa aparência ou tratamentos de superfície adicionais, como galvanoplastia. Isso reduz a necessidade de etapas secundárias de acabamento.
Eficiência de materiais e redução de resíduos
- Perda mínima de material: a HPDC é um processo de formato quase final, ou seja, produz peças próximas às dimensões definitivas e minimiza o desperdício em comparação com a usinagem tradicional, que remove material excedente.
Versatilidade com metais não ferrosos
- Flexibilidade de materiais: a HPDC é compatível com diversos metais não ferrosos, incluindo alumínio, zinco e magnésio. Essa versatilidade permite escolher materiais conforme os requisitos da aplicação, como peso, resistência e resistência à corrosão.
Matrizes duráveis
- Longa vida útil: as matrizes usadas na HPDC são feitas de materiais duráveis e suportam as altas pressões e temperaturas do processo. Essa durabilidade permite reutilizá-las em vários ciclos de produção, reduzindo o custo por unidade ao longo do tempo.
Quais são as desvantagens da fundição sob alta pressão?
A fundição sob alta pressão (HPDC) apresenta algumas desvantagens que podem limitar sua adequação a certas aplicações. Veja os principais pontos:
Alto custo inicial do ferramental: os custos de preparação e ferramental da HPDC são elevados devido à necessidade de moldes complexos e precisos. Por isso, ela costuma ser economicamente viável principalmente em grandes lotes, nos quais o investimento inicial é diluído em muitas peças.
Problemas de porosidade: o resfriamento rápido e a injeção em alta pressão podem gerar porosidade nas peças fundidas. A presença de pequenas bolsas de ar ou vazios pode comprometer as propriedades mecânicas e a integridade estrutural dos componentes. É necessário controlar cuidadosamente o processo para minimizar defeitos.
Limitações de materiais: em geral, a HPDC se limita a metais não ferrosos, como alumínio, zinco e magnésio. Não é adequada para metais ferrosos, devido aos pontos de fusão mais altos e ao desgaste que provocam nos moldes.
Restrições de projeto: o processo impõe limitações de projeto, especialmente quanto a ângulos de saída, espessura das paredes e linhas de partição. Essas restrições podem exigir mais iterações de projeto e limitar a complexidade das peças produzidas.
Inadequada para pequenos volumes de produção: devido aos altos custos de ferramental e preparação, a HPDC não é econômica para pequenos lotes. O processo é mais indicado para produção em larga escala, na qual os custos podem ser distribuídos por muitas unidades.
Considerações ambientais: máquinas de alta pressão e fornos de fusão consomem muita energia e podem gerar emissões. Práticas sustentáveis, como reciclar sucata metálica e otimizar o consumo de energia, são essenciais para reduzir o impacto ambiental.
Considerações sobre o projeto de matrizes para HPDC
Ao projetar moldes para fundição sob alta pressão, é preciso considerar três aspectos principais: a configuração da cavidade e do macho, a eficiência dos sistemas de injeção e refrigeração e a escolha dos materiais adequados para o molde.
Cavidade e macho
A cavidade e o macho são as duas partes principais de uma matriz. A cavidade é o espaço oco no qual o metal líquido é injetado, enquanto o macho forma a geometria interna da peça fundida. É essencial projetar ambos para suportar altas pressões sem deformação.
Uma cavidade e um macho bem dimensionados são importantes para produzir peças precisas e complexas. Considere fatores como espessura das paredes, linhas de partição e ângulos de saída para facilitar a extração da peça final.
Sistemas de refrigeração
A refrigeração adequada é essencial para a eficiência e a qualidade da fundição sob pressão. Os sistemas de refrigeração aceleram a solidificação do metal líquido, reduzem os tempos de ciclo e aumentam a produtividade.
Canais de refrigeração são frequentemente integrados ao molde para controlar a temperatura. Sistemas eficientes reduzem as tensões térmicas e evitam defeitos no produto final. A manutenção regular dos canais é fundamental para evitar obstruções que prejudiquem o desempenho da refrigeração.
Materiais do molde
Escolher os materiais certos para o molde é essencial para sua vida útil e desempenho. O molde precisa suportar altas pressões, temperaturas elevadas e ciclos contínuos sem desgaste excessivo.
Normalmente, os moldes são feitos de aços de alta qualidade e resistentes ao calor. O material escolhido afeta o custo total, a durabilidade e a qualidade da fundição. Investir em materiais de alta qualidade pode reduzir paradas e custos de manutenção ao longo do tempo.
Quais são as aplicações da fundição sob alta pressão?
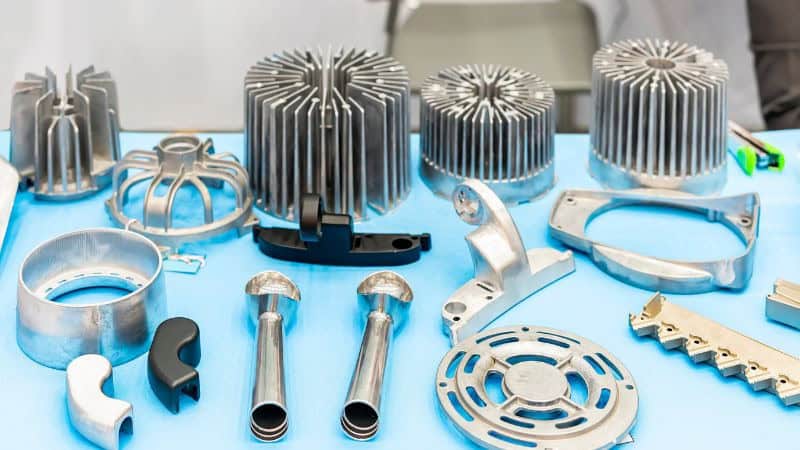
Setor automotivo: a HPDC é usada com frequência para fabricar componentes de motor, carcaças de transmissão e outras peças críticas, graças à alta precisão e confiabilidade.
Aeroespacial: o processo permite fabricar peças leves e duráveis para aeronaves, incluindo componentes estruturais e carcaças.
Eletrônicos: dissipadores de calor, invólucros e outras peças eletrônicas se beneficiam da alta precisão e do excelente acabamento superficial da HPDC.
Bens de consumo: carcaças de ferramentas elétricas e componentes de eletrodomésticos também são fabricados por fundição sob alta pressão para obter projetos detalhados e robustos.
Quais métodos inovadores de fundição existem além da HPDC?
Além dos métodos tradicionais de fundição sob alta pressão, surgiram técnicas inovadoras de fundição de metais para aprimorar o processo e solucionar desafios específicos. Entre elas estão a fundição sob pressão assistida por vácuo, a fundição por compressão e o processamento de metal semissólido.
Fundição sob pressão assistida por vácuo consiste em criar vácuo na cavidade da matriz antes de injetar o metal líquido. Esse método reduz o aprisionamento de gases e melhora as propriedades mecânicas e o acabamento superficial. É especialmente útil para produzir componentes de paredes finas e muito usado nos setores automotivo e aeroespacial.
Fundição por compressão é outro método avançado. O metal líquido é injetado na matriz sob alta pressão e recebe pressão adicional durante a solidificação. A técnica minimiza a porosidade e melhora as propriedades mecânicas do produto final, sendo adequada a componentes estruturais.
Processamento de metal semissólido (SSM) consiste em solidificar parcialmente o metal antes da injeção, criando uma consistência semelhante a uma pasta. Esse método permite controlar melhor o fluxo do metal, reduzir defeitos e melhorar as propriedades mecânicas da peça fundida. O SSM é especialmente útil para geometrias complexas e aplicações de alta resistência.
Perguntas frequentes
Quais metais são usados com frequência na HPDC?
Os metais mais usados na HPDC incluem:
- Ligas de alumínio: estão entre os metais mais usados na HPDC devido à excelente combinação de propriedades.
- Ligas de magnésio: cada vez mais populares pelo baixo peso, especialmente em aplicações automotivas.
- Ligas de zinco: usadas com frequência por sua boa fundibilidade e baixo ponto de fusão.
- Ligas de cobre: utilizadas em algumas aplicações, embora sejam menos comuns do que as de alumínio ou zinco.
Algumas ligas específicas e suas aplicações incluem:
- A380 (liga de alumínio): amplamente usada em blocos de motor, peças automotivas e carcaças.
- 383 (liga de alumínio): adequada para peças de paredes finas e projetos detalhados.
- B390 (liga de alumínio): usada em engrenagens, pistões e componentes de motor.
- A413 e 413 (ligas de alumínio): usadas em aplicações automotivas e aeroespaciais.
- AZ91D e AM60B (ligas de magnésio): comuns em aplicações automotivas, embora apresentem limitações de condutividade térmica em algumas aplicações modernas, como veículos elétricos.
Qual é a diferença entre fundição sob alta pressão e métodos de baixa pressão
A fundição sob alta pressão usa uma força maior para injetar o metal líquido nos moldes, o que resulta em produção mais rápida e melhor reprodução de detalhes. Os métodos de baixa pressão dependem da gravidade ou de uma força menor e, por isso, são mais lentos e menos precisos para peças complexas.
Qual é a faixa de pressão típica das máquinas de fundição sob alta pressão?
A pressão usada na fundição sob alta pressão geralmente varia de 1000 a 25,000 PSI (libras por polegada quadrada). O valor exato depende do tipo de metal e da complexidade da peça produzida.







