
A fundição sob pressão é um processo de fabricação que injeta metal não ferroso fundido em um molde de aço sob alta ou baixa pressão. Depois de resfriada, a peça é ejetada próxima ao formato final e fica pronta para uso ou acabamento adicional.
A principal vantagem é simples: produzir peças metálicas complexas em segundos, com qualidade consistente e desperdício mínimo. Para engenheiros e equipes de compras que avaliam opções de produção, essa combinação de velocidade e precisão costuma ser decisiva.
Ainda assim, o processo envolve compromissos. O custo inicial do ferramental é significativo, e nem toda liga ou geometria de peça é adequada. Este guia aborda as variações do processo, as opções de materiais, as aplicações comuns e os aspectos práticos para ajudar você a avaliar se a fundição sob pressão atende ao seu projeto.
Como funciona a fundição sob pressão
A fundição sob pressão usa um molde de aço de duas partes — uma metade fixa e outra móvel — instalado em uma máquina de fundição. A cavidade é usinada no formato desejado para a peça. O metal fundido é injetado sob pressão, mantido brevemente para solidificar e depois ejetado.
A máquina tem dois sistemas principais:
-
Sistema de injeção – injeta o metal fundido no molde
-
Sistema de fechamento – mantém as metades do molde fechadas sob alta pressão durante a injeção
Os ciclos são curtos — muitas vezes duram apenas alguns segundos entre a injeção e a ejeção —, o que torna o processo muito produtivo em volumes médios e altos.
Fundição sob alta pressão vs. fundição sob baixa pressão
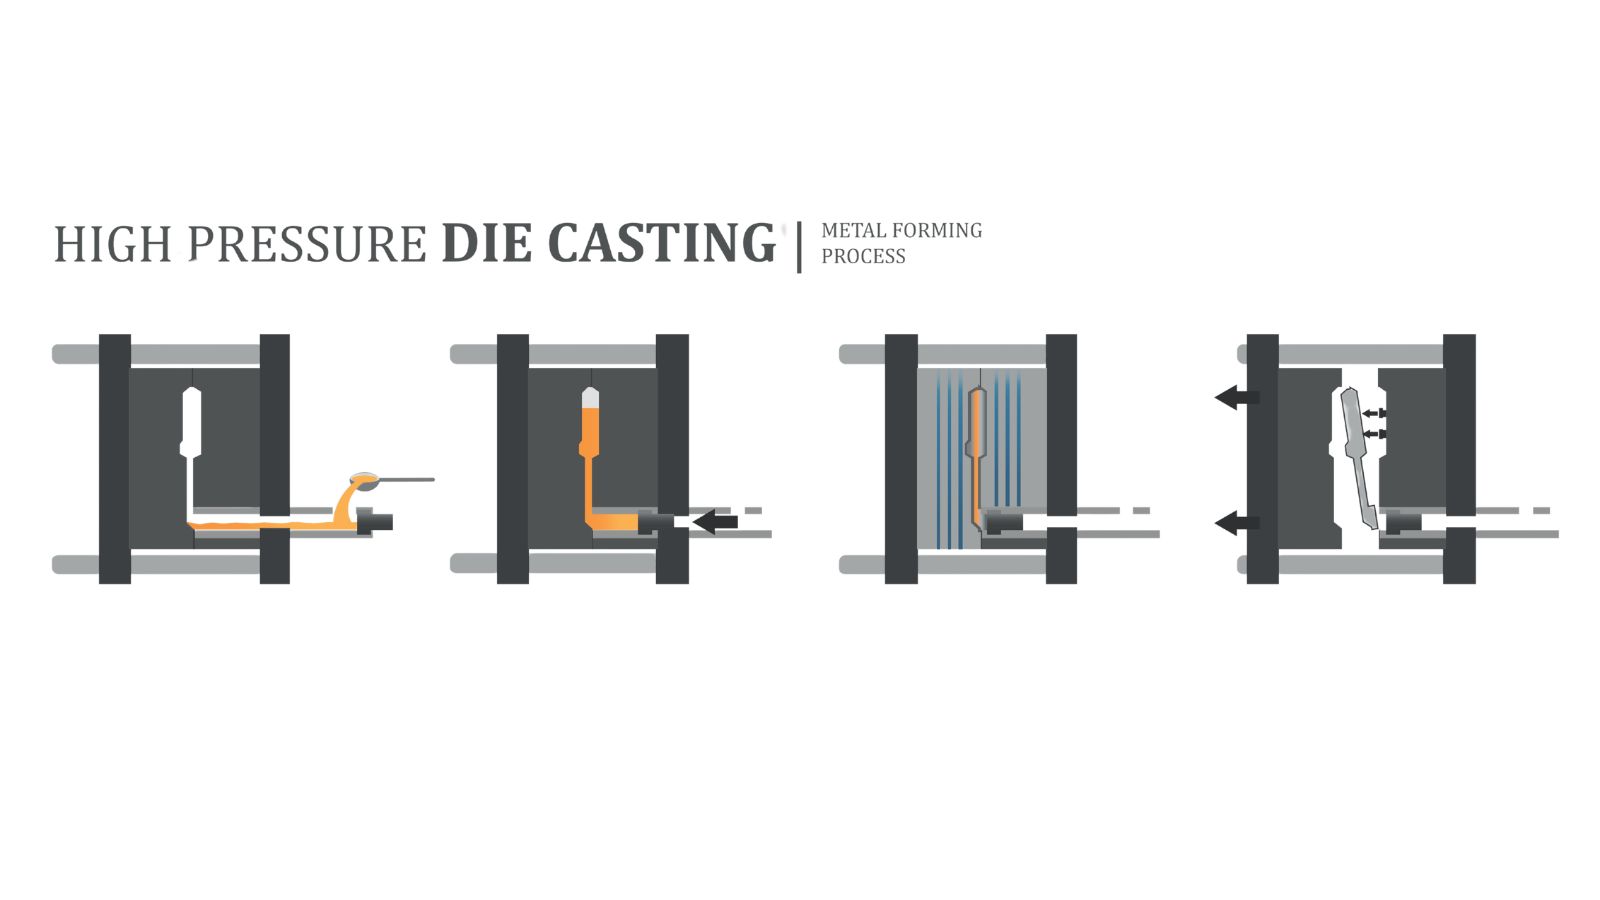
A fundição sob alta pressão (HPDC) opera entre 1,500–25,400 psi e preenche o molde em milissegundos. Oferece tolerâncias estreitas, superfícies lisas e ciclos rápidos, sendo a opção padrão para peças de alumínio, zinco e magnésio em grande volume. Sua principal desvantagem é o risco de aprisionamento de ar, que pode causar porosidade.
A fundição sob baixa pressão (LPDC) usa 2–15 psi para preencher o molde de forma mais lenta e suave. Isso reduz a turbulência e a porosidade, produzindo peças com melhor integridade interna. É frequentemente usada em componentes estruturais, como rodas automotivas, embora os ciclos sejam mais longos.
Fundição em câmara quente vs. fundição em câmara fria
A escolha entre máquinas de câmara quente e fria depende do ponto de fusão da liga:
-
Câmara quente – O mecanismo de injeção fica imerso no metal fundido. Os ciclos são rápidos e a oxidação é mínima. É adequada para zinco, magnésio e outras ligas de baixo ponto de fusão. Não é adequada para alumínio porque o alumínio ataca os componentes de aço.
-
Câmara fria – O metal é fundido em um forno separado e depois transferido para a câmara de injeção. Essa configuração permite trabalhar com alumínio, cobre e outras ligas de alto ponto de fusão. A etapa adicional de transferência aumenta o tempo, mas é o único método prático para esses materiais.
A maior parte da produção de alumínio por fundição sob pressão utiliza máquinas de câmara fria.
Materiais comuns no processo de fundição sob pressão
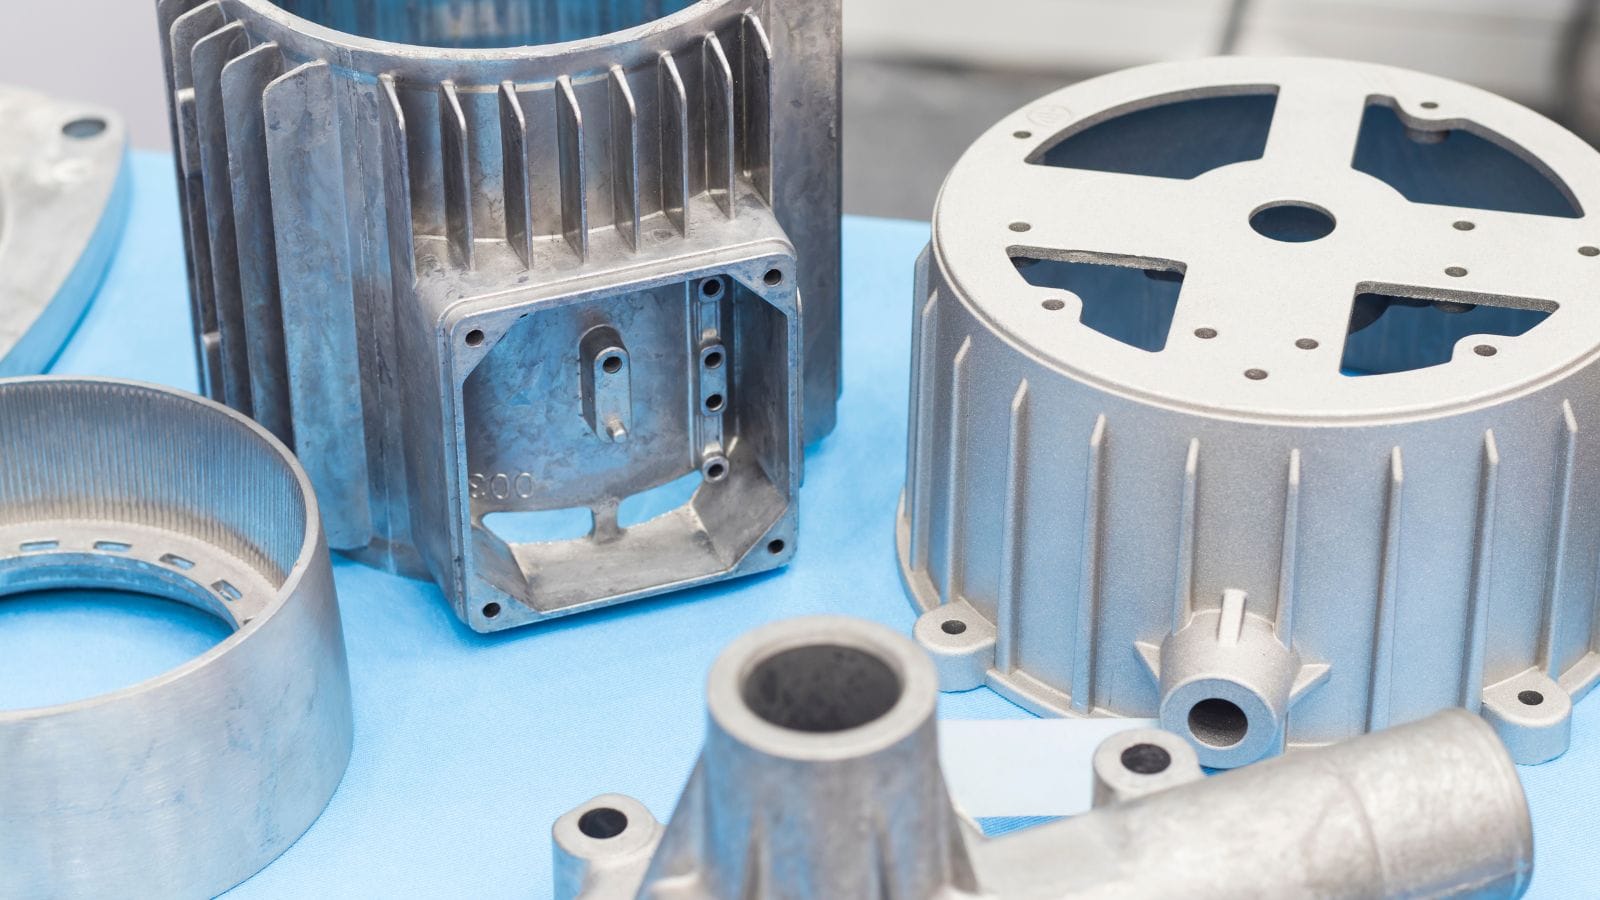
| Fundição sob pressão com diferentes materiais | Classes comuns | Características principais |
|---|---|---|
| Fundição de alumínio sob pressão | A380, ADC12, A360 | Leve, resistente à corrosão e com boa condutividade térmica |
| Fundição de zinco sob pressão | Zamak 3, Zamak 5 | Excelente reprodução de detalhes, acabamento liso e longa vida útil do ferramental |
| Fundição de magnésio sob pressão | AZ91D, AM60 | Maior relação resistência-peso, adequada a paredes finas |
A fundição de alumínio sob pressão é a técnica mais usada devido ao equilíbrio entre resistência, fundibilidade e custo. O zinco se destaca em peças pequenas e detalhadas, nas quais o acabamento superficial é importante, enquanto o magnésio é escolhido quando a redução de peso é prioridade.
Aplicações típicas da fundição sob pressão
| Setor | Peças comuns |
|---|---|
| Automotivo | Blocos de motor, carcaças de transmissão e suportes |
| Eletrônicos de consumo | Estruturas de dispositivos, dissipadores de calor e conectores |
| Aeroespacial | Suportes estruturais e carcaças |
| Industrial | Carcaças de bombas, corpos de válvulas e carcaças de motores |
| Geral | Ferragens, componentes de eletrodomésticos e peças decorativas |
Projeto e fundamentos do molde para fundição sob pressão
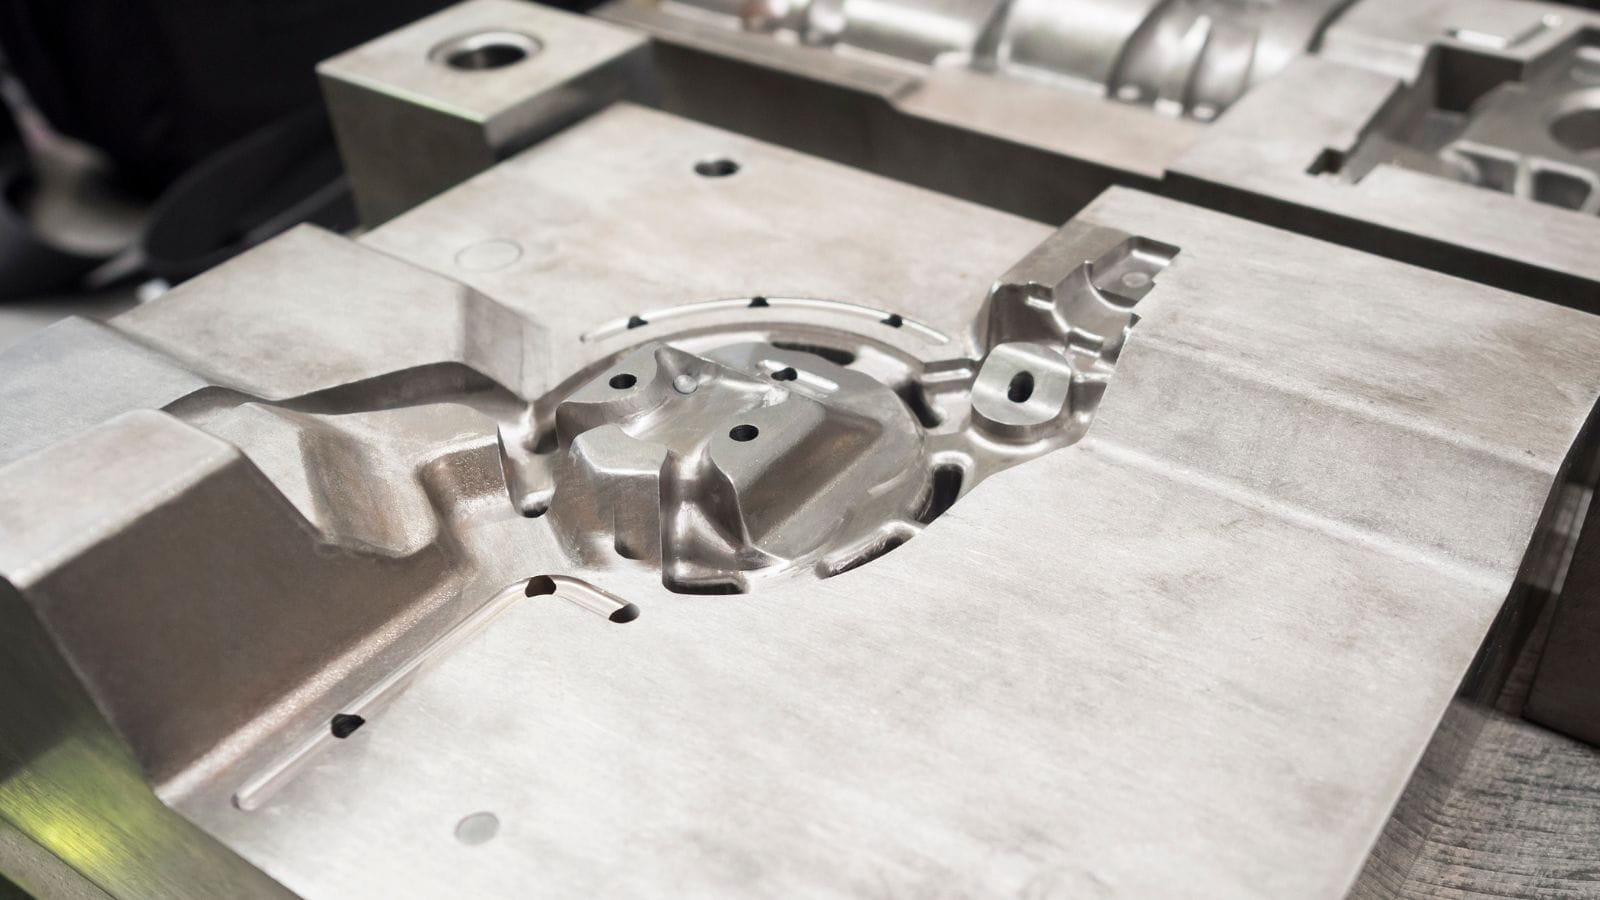
O molde (ou matriz) normalmente é usinado em aço-ferramenta H13. Vários fatores de projeto afetam a qualidade e o custo:
-
Espessura das paredes – O HPDC pode produzir paredes com apenas 1–2 mm. A espessura uniforme é importante para evitar contração e empenamento. Mudanças abruptas de espessura geram problemas de fluxo e resfriamento.
-
Canais de injeção e distribuição – Sistema que conduz o metal à cavidade. A posição e o tamanho do ponto de entrada controlam a velocidade e o padrão do fluxo. Canais mal projetados causam juntas frias e preenchimento incompleto.
-
Ventilação – O ar na cavidade precisa escapar. Canais de ventilação adequados evitam porosidade gasosa. Bolsões de transbordamento no final do percurso capturam o primeiro metal, que carrega a maior parte do ar aprisionado.
-
Ângulos de saída – Pequenas inclinações nas paredes verticais ajudam a ejetar a peça sem danos.
A simulação do fluxo no molde é usada durante o projeto para prever o preenchimento e identificar problemas antes da usinagem do aço.
Defeitos comuns e soluções na fundição sob pressão
| Defeito | Causa | Correção típica |
|---|---|---|
| Porosidade | Ar aprisionado ou solidificação desigual | Melhorar a ventilação e ajustar a taxa de resfriamento |
| Juntas frias | Frentes de metal se encontram sem se fundir | Aumentar a temperatura e modificar os canais de injeção |
| Falhas de preenchimento | O metal solidifica antes de preencher toda a cavidade | Elevar a temperatura de vazamento e ajustar a velocidade de preenchimento |
| Rebarba | O metal escapa pela linha de partição | Aumentar a força de fechamento e verificar o alinhamento do molde |
A maioria dos defeitos tem origem nos parâmetros do processo ou nas condições do ferramental e tende a se repetir a cada ciclo. Identificar rapidamente a causa raiz é essencial para manter baixo o índice de refugo.
Custos e economia de escala na fundição sob pressão
O ferramental para fundição sob pressão pode custar de vários milhares a dezenas de milhares de dólares, dependendo da complexidade da peça e do número de cavidades. Esse custo é fixo, independentemente da quantidade produzida.
Em volumes baixos, o custo de ferramental por peça é alto— a fundição em areia ou por gravidade pode ser mais econômica.
A partir de 5,000 peças por ano, o HPDC se torna competitivo.
A partir de 50,000 peças por ano, normalmente é a opção de menor custo para peças de alumínio e zinco com bons requisitos dimensionais.
Depois que o ferramental está pronto, o tempo de ciclo é o principal fator do custo unitário. Ciclos mais rápidos significam mais peças por turno. Matrizes multicavidades podem reduzir ainda mais o custo por peça, mas aumentam a complexidade do ferramental e o investimento inicial.
Perguntas para fazer a um fornecedor de fundição sob pressão
Antes de assumir o investimento em ferramental, considere perguntar:
-
Quais ferramentas de simulação do fluxo no molde vocês usam e podem compartilhar o relatório?
-
Qual classe de aço-ferramenta está especificada e qual vida útil da matriz vocês garantem?
-
Quais inspeções e relatórios vocês fornecem para a primeira peça e durante a produção?
-
As operações secundárias (usinagem, acabamento e montagem) são feitas internamente ou terceirizadas?
-
Qual é o prazo entre a aprovação do projeto e as primeiras peças de produção?
Fornecedores que gerenciam todo o processo — do projeto do molde às peças acabadas — geralmente oferecem mais consistência do que aqueles que apenas fazem a fundição e transferem o trabalho secundário a terceiros.
Quer saber se a fundição sob pressão atende ao seu projeto?
A fundição sob pressão oferece velocidade, precisão e eficiência de custos em escala. Permite produzir geometrias complexas em ligas de alumínio, zinco e magnésio, mas o custo inicial do ferramental e o controle do processo exigem planejamento cuidadoso.
Se sua aplicação exige volumes médios ou altos, tolerâncias estreitas e materiais não ferrosos, é difícil superar esse processo.
Envie sua solicitação de cotação à nossa equipe de engenharia. Analisaremos o projeto da peça, recomendaremos a liga e a variante do processo mais adequadas e forneceremos uma estimativa inicial do custo do ferramental, para que você possa decidir com conhecimento antes de comprometer o orçamento.







