
Escolher entre fundição por compressão e fundição sob pressão de alta pressão pode ser difícil, pois os dois processos parecem semelhantes à primeira vista. No entanto, a qualidade final da peça, o custo e até a possibilidade de tratamento térmico são muito diferentes.
Neste guia, comparamos os processos quanto à porosidade, resistência, tratamento térmico, custo e limites de projeto para ajudar você a escolher a opção certa para seu programa de produção.
Resumo rápido: qual processo escolher?
Escolha a fundição sob pressão (HPDC) se precisar de peças de paredes finas em grande volume (como carcaças, conectores e dissipadores de calor), com tolerâncias estéticas estreitas e sem necessidade de tratamento térmico T6.
Escolha a fundição por compressão se sua peça precisar suportar altas cargas de fadiga, passar em testes de estanqueidade à pressão ou exigir tratamento térmico T6, e você aceitar um ciclo mais longo em troca de propriedades mecânicas superiores.
Ainda está em dúvida? Continue lendo para saber mais.
Como funcionam os dois processos de fundição
A mecânica de cada processo determina os resultados das etapas seguintes, da qualidade interna ao tempo de ciclo. A fundição sob pressão de alta pressão preenche rapidamente a cavidade por injeção, enquanto a fundição por compressão mantém a pressão durante a solidificação do metal.
O que diferencia a fundição sob pressão de alta pressão
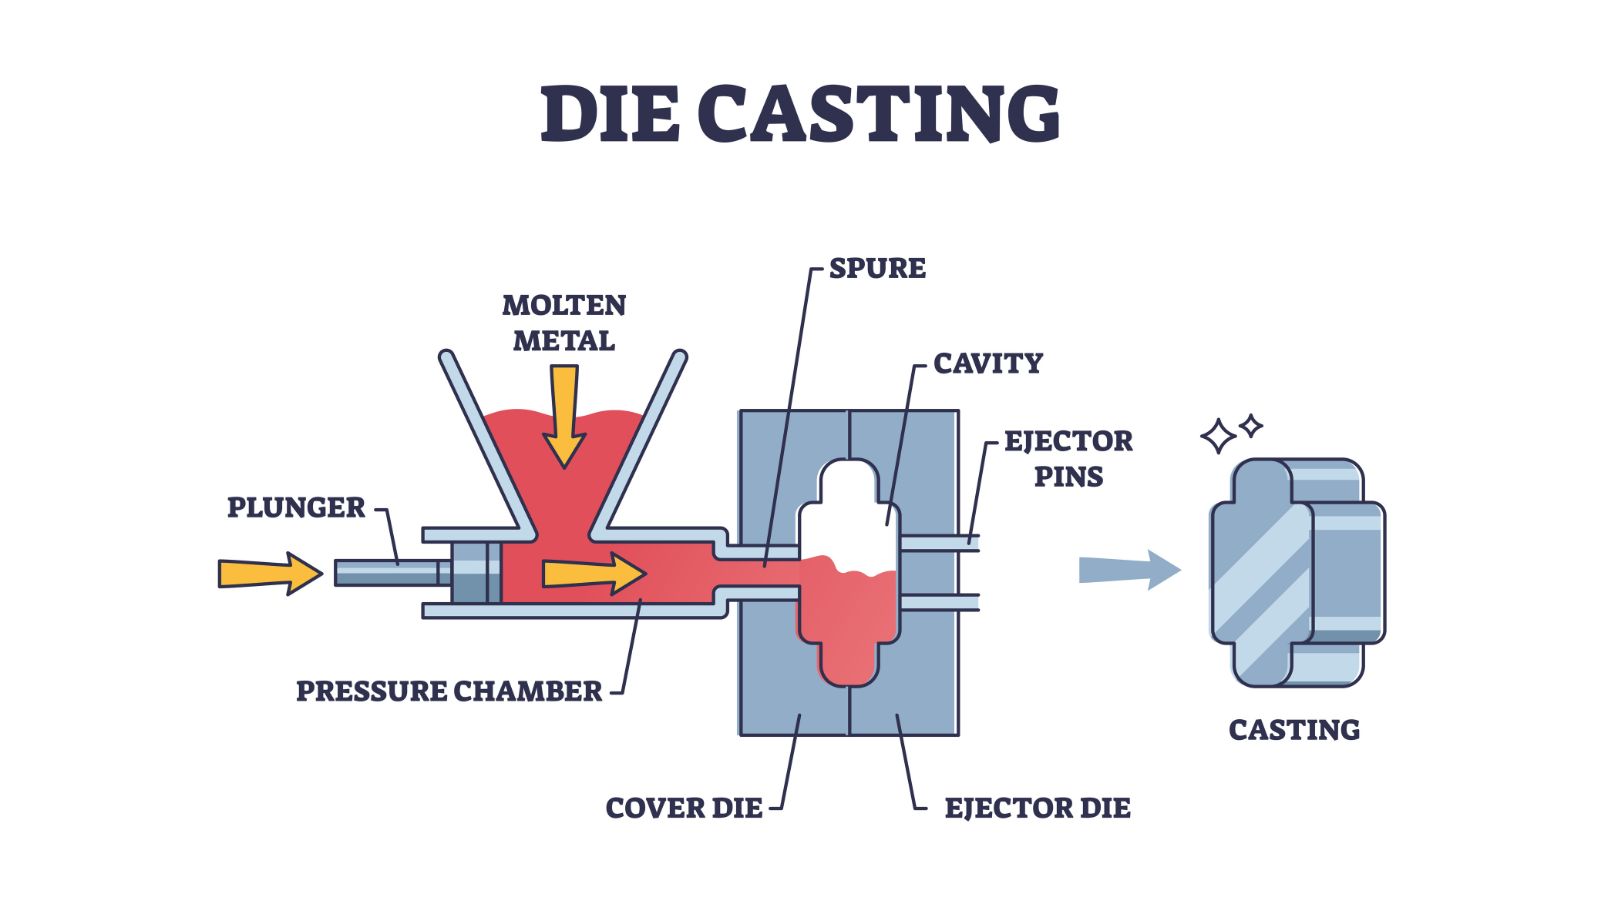
No processo de fundição sob pressão de alta pressãoo metal fundido é injetado em alta velocidade em um molde de aço por meio de uma câmara de injeção. A pressão normalmente varia de 10 a 175 MPa, conforme a liga e a geometria da peça. O metal preenche a cavidade em milissegundos, proporcionando excelente precisão dimensional e detalhes superficiais finos.
A contrapartida é que a injeção rápida favorece um fluxo turbulento. Ar e gases ficam aprisionados na cavidade e, após a solidificação, formam porosidade interna. A pressão é aplicada durante a injeção, mas não é mantida ao longo da solidificação de forma tão controlada quanto na fundição por compressão.
O que significa fundição por compressão na prática
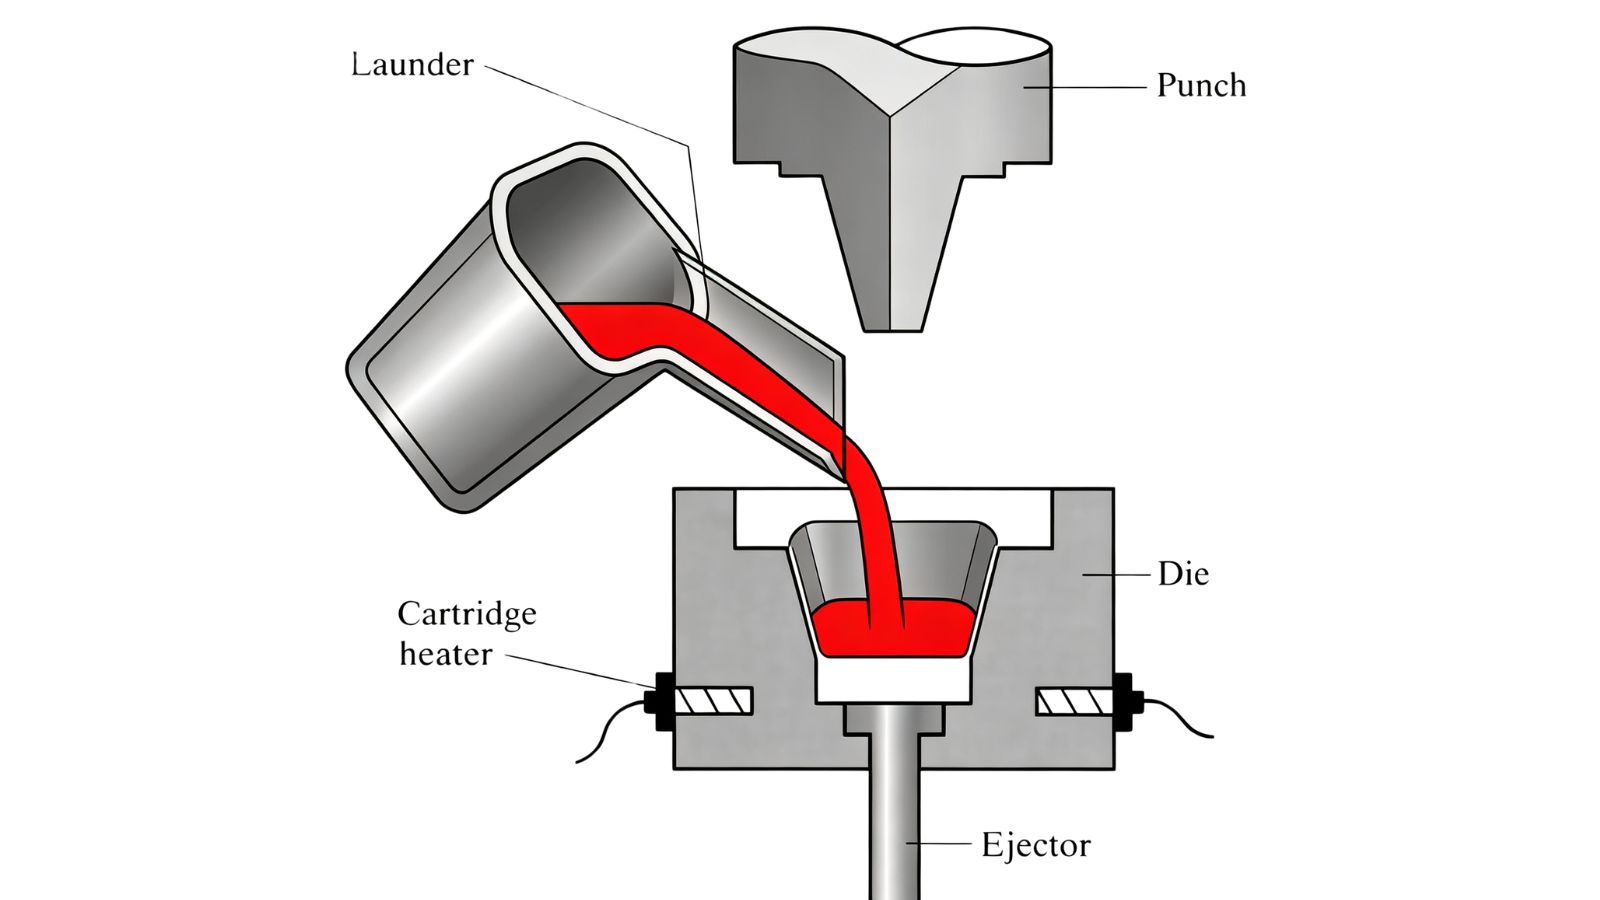
A fundição por compressão, às vezes chamada de forjamento de metal líquido, consiste em despejar metal fundido em uma matriz aberta e, em seguida, fechar uma prensa hidráulica para aplicar pressão durante a solidificação. Essa etapa de manutenção da pressão a diferencia da fundição sob pressão tradicional. A pressão contínua, muitas vezes entre 50 e 150 MPa, força o metal contra as paredes do molde enquanto ele se contrai, reduzindo a porosidade por contração e refinando a microestrutura.
O preenchimento mais lento e controlado produz fluxo laminar, em vez de uma injeção turbulenta. Menos ar fica aprisionado, e a peça resultante é mais densa e tem menos defeitos internos.
Comparação direta: fundição por compressão vs. fundição sob pressão de alta pressão
| Fator de comparação | Fundição sob pressão de alta pressão (HPDC) | Fundição por compressão (forjamento de metal líquido) |
|---|---|---|
| Velocidade de preenchimento | Injeção em alta velocidade (fluxo turbulento) | Preenchimento lento e controlado (fluxo laminar) |
| Duração da pressão | Pressão apenas durante a fase de injeção | Pressão contínua durante toda a solidificação |
| Porosidade interna | Maior porosidade gasosa e por contração | Porosidade quase nula (microestrutura densa) |
| Compatível com tratamento térmico T6? | Não (risco de formação de bolhas) | Sim (sem formação de bolhas) |
| Espessura típica das paredes | Permite paredes finas (< 2mm) | Exige seções mais espessas (> 5mm) |
| Melhor aplicação | Carcaças, suportes e invólucros em grande volume | Componentes estruturais, críticos para segurança ou hidráulicos |
Porosidade, desempenho e tratamento térmico
A integridade interna é uma das diferenças mais importantes entre os processos. O tipo, a distribuição e a gravidade da porosidade variam significativamente conforme o fluxo e a solidificação do metal.
Por que se forma porosidade na fundição sob pressão
Na fundição sob pressão de alta pressão, a injeção em alta velocidade cria fluxo turbulento dentro da cavidade do molde. Ar e gases se misturam ao fluxo metálico antes de conseguirem escapar. Quando o metal esfria, essas bolsas permanecem como porosidade gasosa, formando pequenos vazios distribuídos pela peça. A porosidade por contração também pode surgir em seções mais espessas que esfriam por último sem compensação adequada de pressão. O resultado é uma peça com poros internos mensuráveis que afetam a integridade estrutural e a resistência à pressão, mesmo que a aparência superficial seja boa.
Para saber mais sobre como detectamos e resolvemos esses problemas, leia nosso guia específico sobre detecção e prevenção da porosidade na fundição sob pressão.
Como a fundição por compressão resolve essa limitação
Na fundição por compressão, a pressão hidráulica mantida durante a solidificação fecha os vazios de contração enquanto eles se formam. O metal é pressionado continuamente contra a superfície da matriz, acelerando a transferência de calor e produzindo uma estrutura de grãos mais fina e uniforme. O preenchimento laminar mais lento também evita o aprisionamento de gases desde o início. O resultado é uma peça mais densa, com porosidade quase nula.
O que isso significa para sua peça
Em peças não estruturais ou estéticas, os níveis de porosidade da fundição sob pressão padrão costumam ser aceitáveis. Já em componentes que contêm pressão, estruturas sujeitas à fadiga ou peças que precisam passar por inspeção de raios X ou teste de vazamento, a integridade interna se torna crítica.
É nesse contexto que entra o tratamento térmico .
Peças fundidas sob pressão de alta pressão normalmente não podem receber tratamento térmico T6: o gás interno se expande durante o tratamento de solubilização e causa bolhas.
Peças fundidas por compressão, com porosidade reduzida, suportam o tratamento T6 sem formar bolhas e alcançam maior resistência após o tratamento.
Quando o desenho especifica propriedades mecânicas após tratamento térmico, a fundição por compressão é o processo de referência mais adequado.
Liberdade de projeto, geometria e aplicações típicas
Os dois processos impõem limitações diferentes à geometria, à espessura das paredes e à complexidade das características. A escolha depende das necessidades reais do projeto.
Paredes finas vs. seções estruturais espessas
A fundição sob pressão de alta pressão trabalha bem com peças de paredes finas. A alta velocidade e pressão de injeção empurram o metal para características delicadas e seções finas antes do início da solidificação. Em HPDC padrão, paredes com menos de 2 mm são viáveis.
A fundição por compressão é mais adequada a seções espessas nas quais a contração seria um problema. Paredes muito finas são mais difíceis de preencher com o ciclo mais lento e a pressão aplicada desse processo.
Geometrias complexas e potencial de formato próximo ao final
A fundição sob pressão de alta pressão se destaca na produção, próxima ao formato final, de peças geometricamente complexas com reentrâncias, machos e detalhes externos elaborados. A precisão da matriz e a velocidade de injeção reproduzem detalhes finos com consistência.
A fundição por compressão também produz peças próximas ao formato final, mas impõe mais limitações à complexidade das características internas.
Em comparação com a fundição em areia ou em molde permanente, ambos os processos reduzem a usinagem secundária, mas o HPDC normalmente oferece maior precisão dimensional inicial.
Aplicações comuns nos setores automotivo e industrial
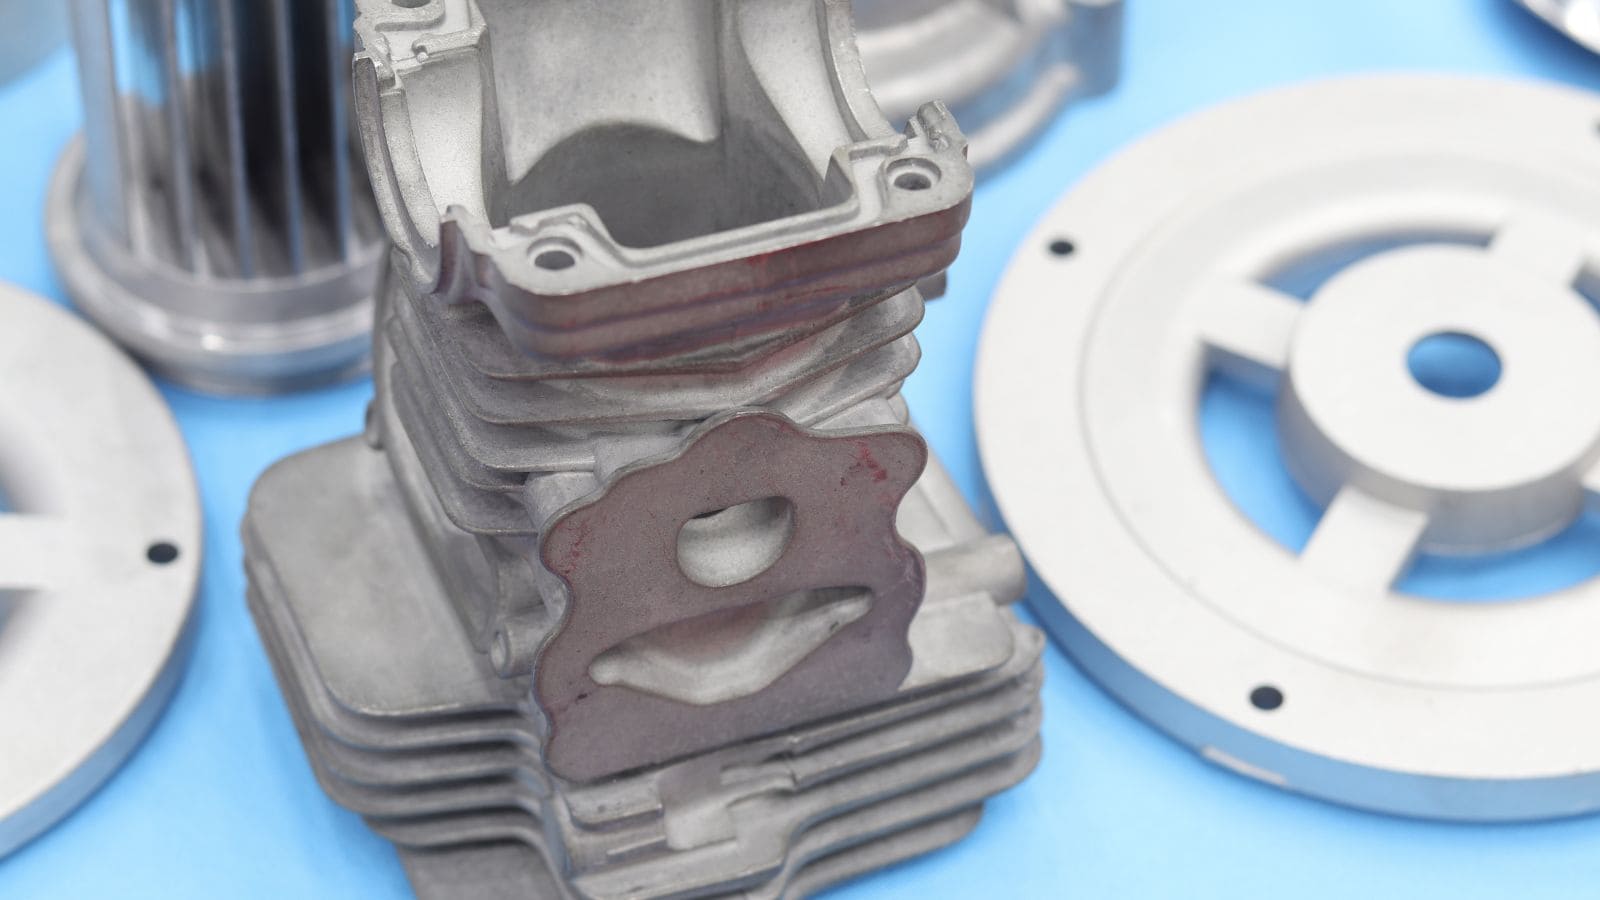
A fundição sob pressão de alta pressão é o processo padrão para dissipadores de calor, carcaças de motores, suportes, invólucros eletrônicos e carcaças de transmissão, quando acabamento superficial, precisão dimensional e volume são prioritários.
A fundição por compressão atende a aplicações nas quais a integridade mecânica é prioritária: pinças de freio, mangas de eixo, braços de controle e componentes hidráulicos. Componentes aeroespaciais de ligas de alumínio e magnésio também podem ser produzidos por compressão quando há requisitos de relação resistência-peso e resistência à fadiga.
Fatores de custo dos dois métodos de fundição
A escolha do processo raramente depende apenas da qualidade. O volume de produção, o investimento em ferramental e o tempo de ciclo afetam a viabilidade comercial.
O ferramental para fundição sob pressão de alta pressão geralmente tem custo inicial mais alto. Matrizes HPDC exigem aços-ferramenta premium e usinagem precisa dos canais de resfriamento para suportar altas pressões de injeção e longos lotes de produção.
As matrizes para fundição por compressão têm projeto mais simples e menor custo inicial, mas essa vantagem precisa ser comparada ao maior tempo de ciclo do processo.
O custo oculto: por que a fundição por compressão nem sempre é melhor
Alguns fornecedores apresentam a fundição por compressão como o processo “superior”. Mas há aspectos que nem sempre mencionam:
-
Ciclo mais longo: A fundição por compressão leva de 2 a 5 minutos por injeção, contra 30–120 segundos no HPDC. Em escala, isso significa muito menos peças por hora.
-
Maior desgaste do ferramental: A pressão hidráulica contínua impõe esforço extremo à matriz e reduz sua vida útil em comparação com o ferramental HPDC padrão.
-
Maior custo por peça: Para volumes anuais superiores a 50,000 peças, o ciclo mais lento frequentemente torna a fundição por compressão de 30% a 50% mais cara por peça do que o HPDC.
Nosso conselho direto: se sua peça tiver paredes finas, pesar menos de 2 kg e não exigir tratamento T6, a fundição sob pressão é a opção economicamente e tecnicamente superior. A Moldie é especializada em HPDC de grande volume e pode ajudar a avaliar se a fundição por compressão é excessiva para seu projeto.
Um guia prático para escolher
Para concluir, vamos retomar o resumo inicial com base no que vimos neste artigo e montar um guia prático completo para a seleção:
Escolha a fundição sob pressão de alta pressão (HPDC) se:
-
Seu volume anual de produção for alto (normalmente acima de 50,000 peças)
-
Sua peça tiver paredes finas (abaixo de 2 mm) ou características externas complexas
-
Você exigir tolerâncias dimensionais estreitas e acabamento superficial liso
-
Sua aplicação não exigir tratamento térmico T6
-
Você trabalhar com ligas de alumínio como A380 ou A383
-
Peças típicas: carcaças, tampas, suportes, invólucros eletrônicos e dissipadores de calor
O HPDC oferece ciclos rápidos, qualidade estética consistente e excelente eficiência de custos em escala. É difícil superá-lo comercialmente em programas OEM/ODM de grande volume.
Escolha a fundição por compressão se:
-
Sua peça precisar passar em testes de estanqueidade à pressão ou de vazamento
-
A aplicação envolver altas cargas cíclicas ou tensões de fadiga
-
Seu projeto exigir tratamento térmico T6 para alcançar as propriedades mecânicas máximas
-
Densidade interna e integridade estrutural forem indispensáveis
-
Seu volume anual for menor (abaixo de 50,000 peças), compensando os ciclos mais longos
-
Peças típicas: pinças de freio, mangas de eixo, braços de controle, corpos hidráulicos e componentes aeroespaciais
A fundição por compressão justifica o ciclo mais longo e o custo unitário maior quando a confiabilidade mecânica é a prioridade. Em algumas geometrias, peças de alumínio produzidas por compressão podem se aproximar da resistência à fadiga do forjamento.
Obtenha respostas baseadas em dados com a Moldie
Se ainda quiser consultar especialistas sobre seus projetos ou peças, a Moldie terá prazer em ajudar. Somos fabricantes especializados em fundição sob pressão de alta pressão para os setores automotivo, industrial, eletrônico e outros.
A Moldie combina simulação CAD/CAM/CAE com fabricação interna de moldes. Oferecemos inspeções por CMM e raios X em todos os programas. Envie seu arquivo 3D para solicitar uma cotação, e ajudaremos você a escolher o processo adequado à sua peça!







