
Choisir entre le moulage par compression et le moulage sous haute pression pour vos projets de fabrication peut être difficile, car ces deux procédés semblent similaires à première vue. Pourtant, la qualité finale de la pièce, le coût et même la possibilité d’appliquer un traitement thermique diffèrent radicalement.
Dans ce guide, nous comparons précisément ces procédés de fabrication en matière de porosité, de résistance, de traitement thermique, de coût et de limites de conception, afin de vous aider à faire le bon choix pour votre programme de production.
Verdict rapide : lequel choisir ?
Choisissez le moulage sous pression (HPDC) si vous avez besoin de pièces à parois minces produites en grande série (carters, connecteurs, dissipateurs thermiques, par exemple), avec des tolérances d’aspect serrées et sans besoin de traitement thermique T6.
Choisissez le moulage par compression si votre pièce doit résister à de fortes charges de fatigue, réussir des essais d’étanchéité sous pression ou recevoir un traitement thermique T6, et si vous acceptez un cycle plus long en échange de propriétés mécaniques supérieures.
Vous hésitez encore ? Poursuivez votre lecture pour en savoir plus.
Fonctionnement des deux procédés de moulage
Le fonctionnement de chaque procédé détermine les résultats en aval, de la qualité interne au temps de cycle. Le moulage sous haute pression remplit rapidement une empreinte sous la pression d’injection, tandis que le moulage par compression applique une pression maintenue pendant la solidification du métal.
Ce qui distingue le moulage sous haute pression
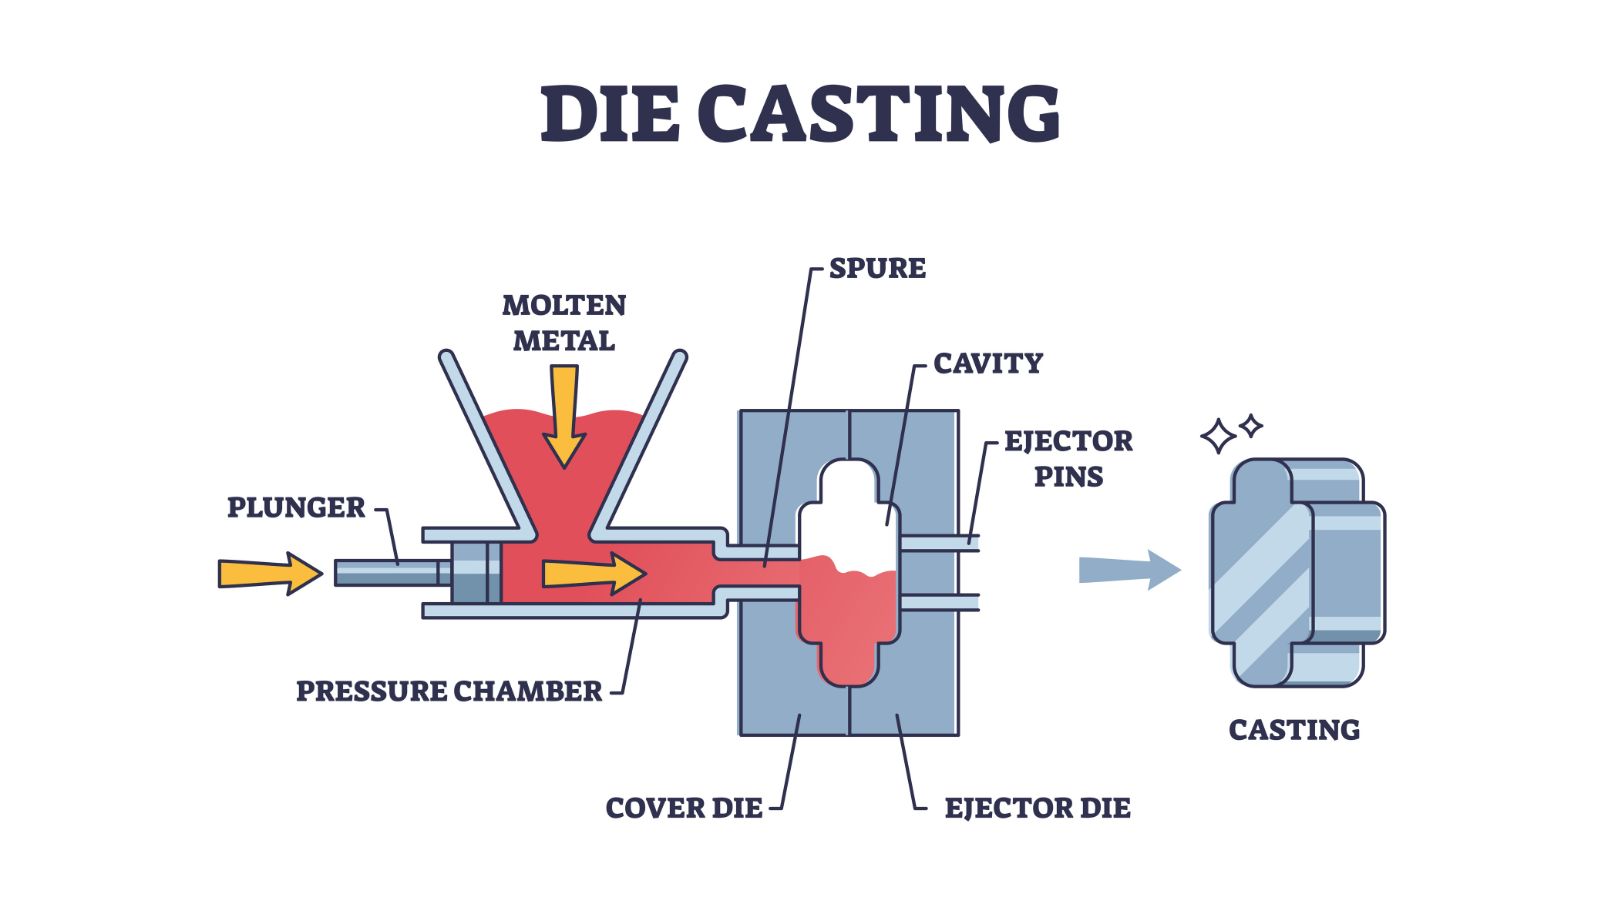
Dans le procédé de moulage sous haute pression, le métal en fusion est injecté à grande vitesse dans un moule en acier par un manchon d’injection. La pression d’injection se situe généralement entre 10 et 175 MPa, selon l’alliage et la géométrie de la pièce. Le métal remplit l’empreinte en quelques millisecondes, ce qui permet d’obtenir une excellente précision dimensionnelle et des détails de surface fins.
Le compromis est que l’injection rapide favorise les turbulences. De l’air et des gaz sont emprisonnés dans l’empreinte, puis forment une porosité interne lorsque le métal se solidifie. La pression est appliquée pendant l’injection, mais elle n’est pas maintenue pendant la solidification avec le même contrôle que dans le moulage par compression.
Ce que signifie concrètement le moulage par compression
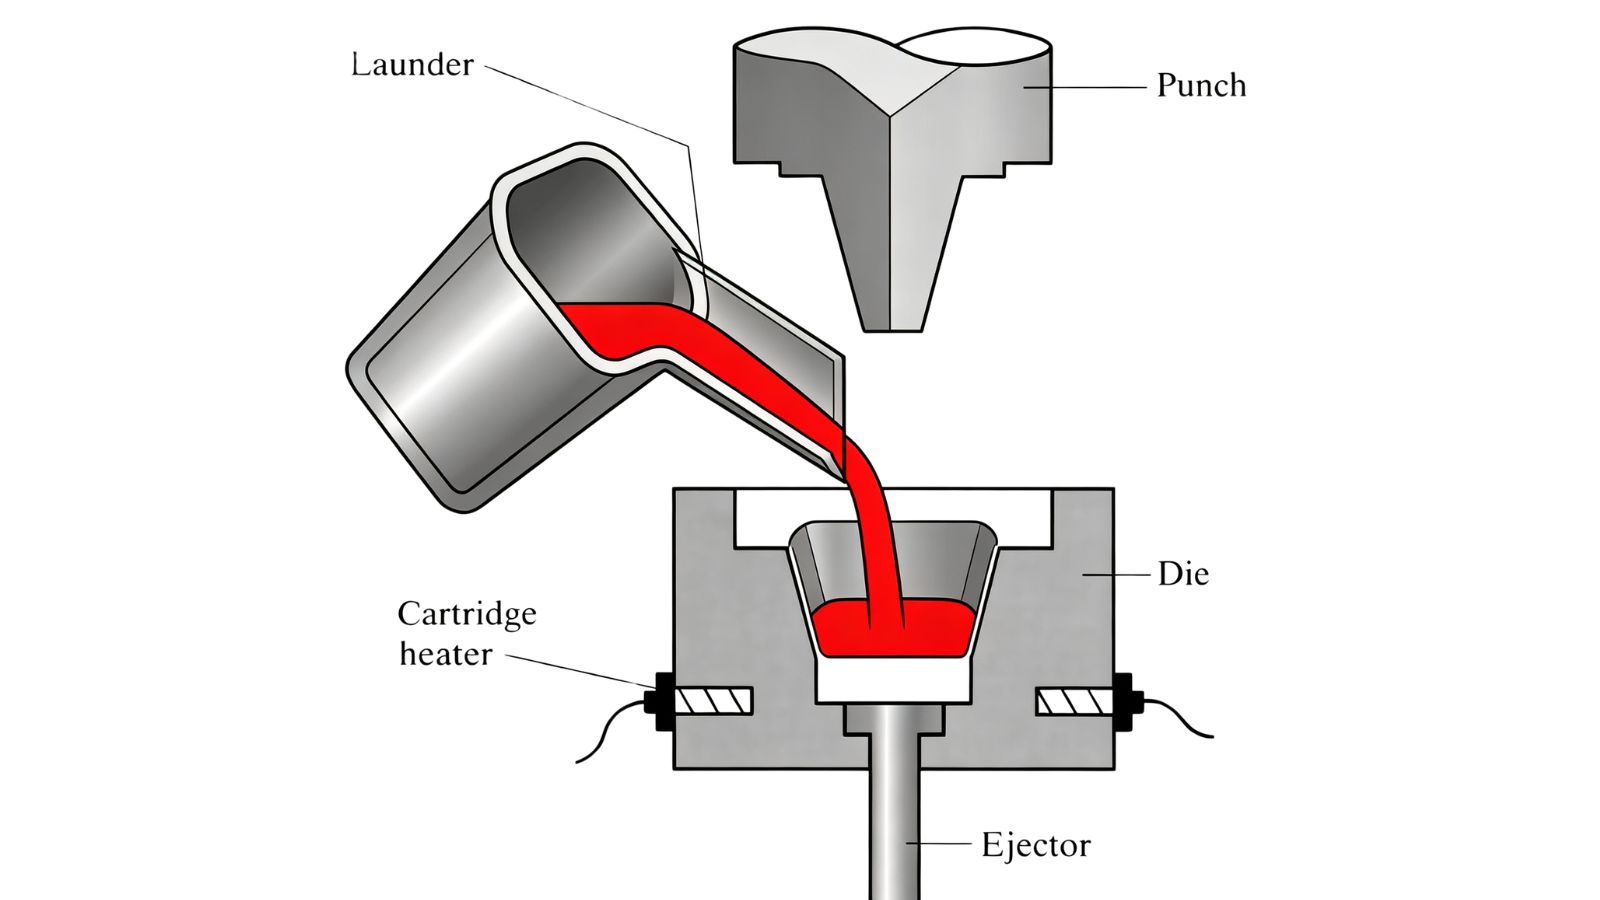
Le moulage par compression, parfois appelé forgeage de métal liquide, consiste à verser le métal en fusion dans un moule ouvert, puis à fermer une presse hydraulique pour appliquer une pression pendant la solidification. Cette phase de maintien sous pression le distingue du moulage sous pression traditionnel. La pression maintenue, souvent comprise entre 50 et 150 MPa, pousse le métal contre les parois du moule à mesure qu’il se contracte, réduisant la porosité de retrait et affinant la microstructure.
Le remplissage plus lent et contrôlé produit un écoulement laminaire plutôt qu’une injection turbulente. Il emprisonne moins d’air et donne une pièce moulée plus dense, avec moins de défauts internes.
Comparaison directe : moulage par compression et moulage sous haute pression
| Critère de comparaison | Moulage sous haute pression (HPDC) | Moulage par compression (forgeage de métal liquide) |
|---|---|---|
| Vitesse de remplissage | Injection à grande vitesse (écoulement turbulent) | Remplissage lent et contrôlé (écoulement laminaire) |
| Durée d’application de la pression | Pression appliquée uniquement pendant l’injection | Pression maintenue tout au long de la solidification |
| Porosité interne | Porosité gazeuse et de retrait plus élevée | Porosité quasi nulle (microstructure dense) |
| Compatible avec un traitement thermique T6 ? | NON (risque de cloquage) | OUI (sans cloquage) |
| Épaisseur de paroi typique | Parois minces possibles (< 2mm) | Sections plus épaisses requises (> 5mm) |
| Application la plus adaptée | Carteries, supports et boîtiers pour grandes séries | Composants structurels, critiques pour la sécurité ou hydrauliques |
Porosité, performances et traitement thermique
La compacité interne est l’une des différences les plus importantes entre les deux procédés. Le type, la répartition et la gravité de la porosité varient considérablement selon la manière dont le métal s’écoule et se solidifie.
Pourquoi la porosité se forme en moulage sous pression
En moulage sous haute pression, l’injection à grande vitesse crée un écoulement turbulent dans l’empreinte du moule. L’air et les gaz sont entraînés dans le flux métallique avant de pouvoir s’échapper. Au refroidissement du métal, ces poches subsistent sous forme de porosité gazeuse, c’est-à-dire de petits vides répartis dans la pièce. Une porosité de retrait peut également apparaître lorsque les sections épaisses refroidissent en dernier sans compensation de pression suffisante. On obtient alors une pièce présentant des pores internes mesurables qui affectent sa résistance structurelle et son étanchéité sous pression, même si son aspect est satisfaisant.
Pour découvrir plus en détail comment nous détectons et résolvons ces problèmes, consultez notre guide dédié à la détection et à la prévention de la porosité en moulage sous pression.
Comment le moulage par compression réduit la porosité
Dans le moulage par compression, la pression hydraulique maintenue pendant la solidification referme les vides de retrait au moment où ils se forment. Le métal est continuellement plaqué contre la surface du moule, ce qui accélère le transfert thermique et produit une structure granulaire plus fine et plus uniforme. Le remplissage laminaire plus lent empêche également l’emprisonnement de gaz dès le départ. Le résultat est une pièce plus dense, à porosité quasi nulle.
Conséquences pour votre pièce
Pour les pièces non structurelles ou décoratives, les niveaux de porosité du moulage sous pression standard sont souvent acceptables. Mais pour les composants contenant des fluides sous pression, les structures soumises à la fatigue ou les pièces devant réussir un contrôle radiographique ou un essai d’étanchéité, la compacité interne devient essentielle.
C’est aussi là qu’intervient le traitement thermique .
Les pièces moulées sous haute pression ne peuvent généralement pas subir de traitement thermique T6 : les gaz internes se dilatent pendant le traitement de mise en solution et provoquent un cloquage.
Les pièces moulées par compression, grâce à leur porosité réduite, tolèrent le traitement T6 sans cloquage et atteignent une résistance supérieure après traitement.
Lorsque votre plan spécifie des propriétés mécaniques après traitement thermique, le moulage par compression constitue le procédé de référence le plus adapté.
Liberté de conception, géométrie et applications types
Les deux procédés imposent des contraintes différentes en matière de géométrie, d’épaisseur des parois et de complexité des caractéristiques. Le bon choix dépend des exigences réelles de la conception.
Parois minces ou sections structurelles épaisses
Le moulage sous haute pression convient bien aux pièces à parois minces. La vitesse et la pression d’injection élevées poussent le métal dans les détails fins et les sections minces avant le début de la solidification. En HPDC standard, des épaisseurs inférieures à 2 mm sont réalisables.
Le moulage par compression convient mieux aux sections plus épaisses où le retrait poserait autrement problème. Le remplissage de parois très minces est plus difficile avec la séquence plus lente de compression sous pression.
Géométries complexes et potentiel de forme quasi définitive
Le moulage sous haute pression excelle dans la production à forme quasi définitive de pièces géométriquement complexes avec contre-dépouilles, noyaux et détails extérieurs élaborés. La précision du moule et la rapidité d’injection reproduisent les détails fins de façon régulière.
Le moulage par compression produit également des pièces à forme quasi définitive, mais la complexité des éléments internes est plus limitée.
Les deux procédés réduisent l’usinage secondaire par rapport au moulage en sable ou en moule permanent, mais le HPDC offre généralement une meilleure précision dimensionnelle initiale.
Applications courantes dans l’automobile et l’industrie
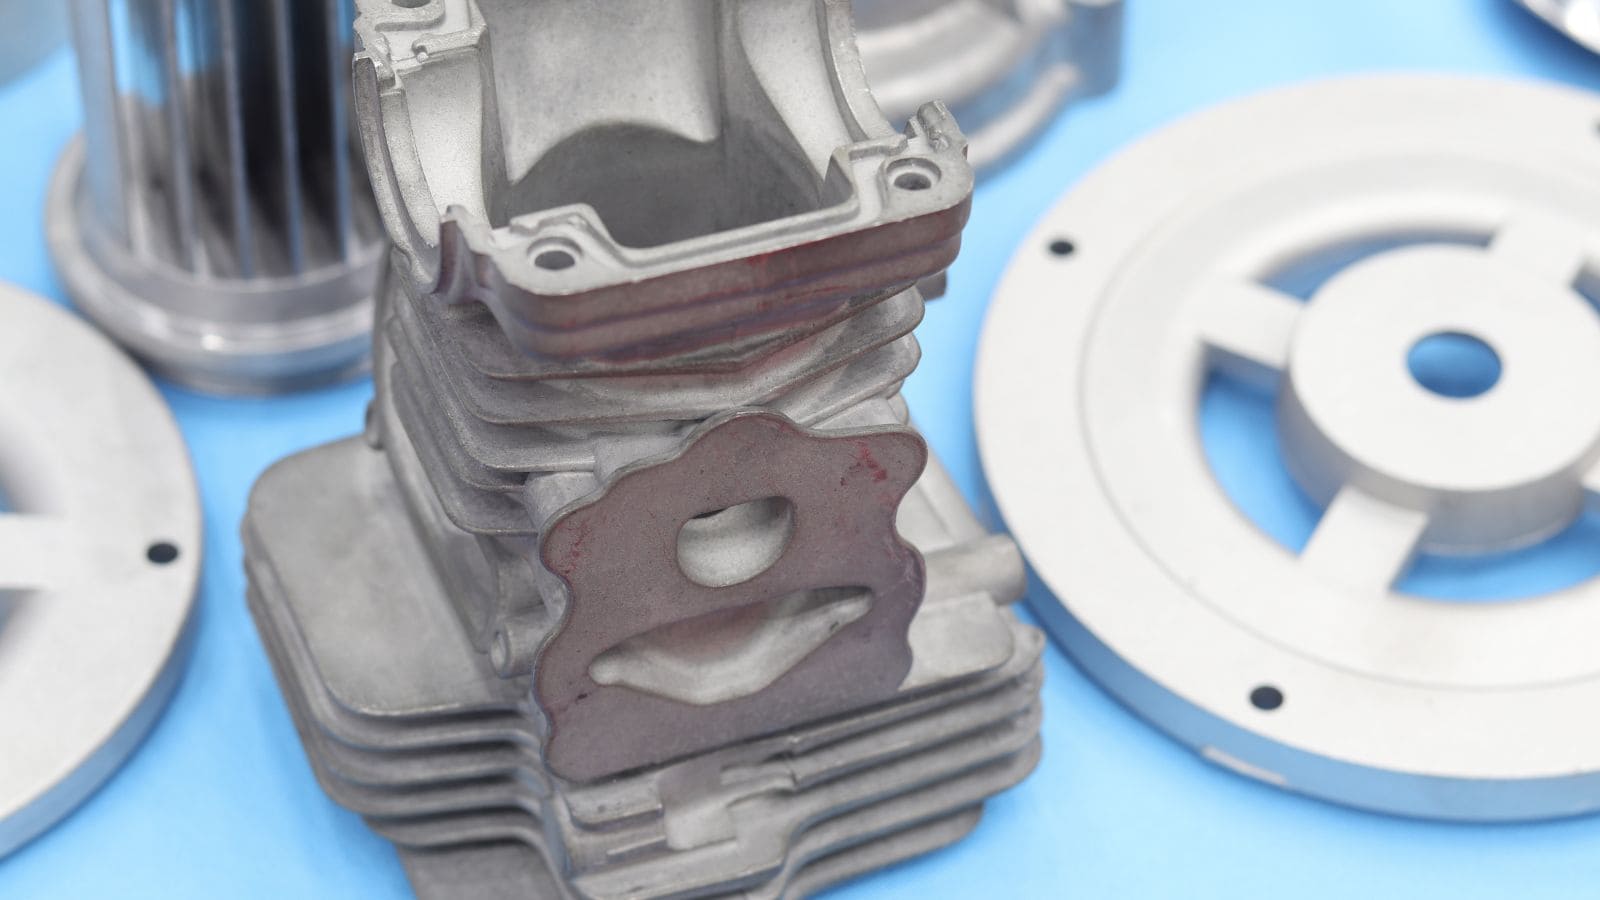
Le moulage sous haute pression est le procédé standard pour les dissipateurs thermiques, carters de moteurs, supports, boîtiers électroniques et carters de transmission, lorsque l’état de surface, la précision dimensionnelle et le volume sont les critères prioritaires.
Le moulage par compression vise les applications où l’intégrité mécanique est prioritaire : étriers de frein, porte-fusées, bras de suspension et composants hydrauliques. Les composants aéronautiques en alliages d’aluminium et de magnésium peuvent également être moulés par compression lorsque le rapport résistance/poids et la résistance à la fatigue sont spécifiés.
Facteurs de coût des deux méthodes de moulage
Le choix du procédé ne repose presque jamais uniquement sur la qualité. Le volume de production, l’investissement dans l’outillage et le temps de cycle influent tous sur la viabilité commerciale.
L’outillage de moulage sous haute pression est généralement plus coûteux au départ. Les moules HPDC nécessitent des aciers à outils haut de gamme et un usinage précis des canaux de refroidissement pour supporter les fortes pressions d’injection et les longues séries de production.
Les moules de moulage par compression ont une conception plus simple et un coût initial moindre, mais cet avantage doit être mis en balance avec le temps de cycle plus long du procédé.
Le coût caché : pourquoi le moulage par compression n’est PAS toujours meilleur
Certains fournisseurs présentent le moulage par compression comme le procédé « supérieur ». Voici toutefois ce qu’ils ne disent pas toujours :
-
Temps de cycle plus long : Le moulage par compression prend 2 à 5 minutes par injection, contre 30–120 secondes pour le HPDC. À grande échelle, cela signifie sensiblement moins de pièces par heure.
-
Usure plus importante de l’outillage : La pression hydraulique maintenue exerce des contraintes extrêmes sur le moule, ce qui réduit sa durée de vie par rapport à un outillage HPDC standard.
-
Coût unitaire plus élevé : Pour des volumes annuels supérieurs à 50 000 pièces, le cycle plus lent rend souvent le moulage par compression 30% à 50% plus cher par pièce que le HPDC.
Voici donc notre conseil franc : si votre pièce a des parois minces, pèse moins de 2 kg et ne nécessite pas de traitement T6, le moulage sous pression est le choix le plus avantageux économiquement et techniquement. Moldie est spécialisé dans le HPDC en grande série et peut vous aider à déterminer si le moulage par compression serait excessif pour votre conception.
Cadre pratique de sélection
Pour conclure cet article, reprenons le verdict rapide présenté au début et combinons-le aux éléments abordés afin d’établir un cadre de sélection pratique complet :
Choisissez le moulage sous haute pression (HPDC) si :
-
Votre volume de production annuel est élevé (généralement supérieur à 50 000 pièces)
-
Votre pièce a des parois minces (moins de 2 mm) ou des caractéristiques extérieures complexes
-
Vous exigez des tolérances dimensionnelles serrées et un état de surface lisse
-
Votre application ne nécessite pas de traitement thermique T6
-
Vous utilisez des alliages d’aluminium tels que l’A380 ou l’A383
-
Pièces typiques : carters, couvercles, supports, boîtiers électroniques, dissipateurs thermiques
Le HPDC offre des cycles rapides, une qualité d’aspect constante et une excellente rentabilité à grande échelle. Pour les programmes OEM/ODM à grande série, il est difficile à égaler sur le plan commercial.
Choisissez le moulage par compression si :
-
Votre pièce doit réussir des essais d’étanchéité sous pression ou des essais de fuite
-
L’application comporte des charges cycliques élevées ou des contraintes de fatigue
-
Votre conception exige un traitement thermique T6 pour atteindre les propriétés mécaniques maximales
-
La densité interne et l’intégrité structurelle sont impératives
-
Votre volume annuel est plus faible (moins de 50 000 pièces), ce qui compense les cycles plus longs
-
Pièces typiques : étriers de frein, porte-fusées, bras de suspension, corps hydrauliques, composants aéronautiques
Le moulage par compression justifie un cycle plus long et un coût unitaire supérieur lorsque la fiabilité mécanique est prioritaire. Pour certaines géométries, les pièces en aluminium moulées par compression peuvent approcher la résistance à la fatigue des pièces forgées.
Obtenez des réponses fondées sur les données auprès de Moldie
Si vous souhaitez encore consulter des experts au sujet de vos projets ou pièces spécifiques, Moldie se tient à votre disposition. Nous sommes un fabricant spécialisé dans le moulage sous haute pression et intervenons dans les secteurs automobile, industriel, électronique et autres.
Moldie associe la simulation CAO/FAO/IAO à la fabrication de moules en interne. Contrôle sur MMT et par radiographie pour chaque programme. Envoyez votre fichier 3D pour demander un devis, et laissez-nous vous aider à choisir le procédé adapté à votre pièce !







