
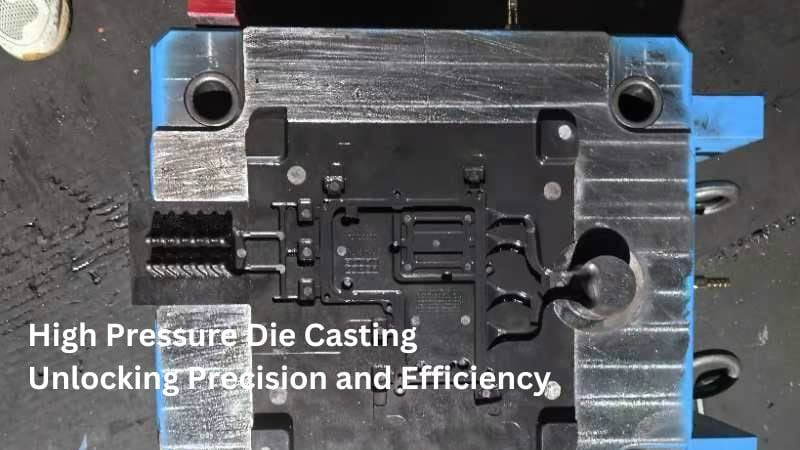
Qu’est-ce que le moulage sous haute pression ?
Le moulage sous haute pression (HPDC) est un procédé de fabrication de pièces métalliques qui consiste à injecter du métal en fusion dans un moule ou une matrice en acier, sous forte pression. Ce procédé est largement utilisé pour produire efficacement des composants complexes et précis, avec un excellent état de surface et une grande précision dimensionnelle. Le moulage sous pression emploie des alliages non ferreux, tels que l’aluminium, le zinc, le magnésium, l’étain, le cuivre et le plomb, qui offrent chacun des propriétés particulières en matière de résistance, de poids et de tenue à la corrosion.
Le moulage sous haute pression est essentiellement synonyme de moulage sous pression traditionnel, car il désigne la méthode standard à haute pression utilisée dans l’industrie. Les principales différences concernent les techniques et variantes particulières adaptées aux matériaux et aux exigences de production.
Dans l’article précédent, nous avons présenté brièvement le moulage sous pression. Nous allons ici examiner le procédé plus en détail afin de mieux en comprendre les subtilités et les applications.
Comment se déroule le procédé HPDC ?
Le procédé HPDC commence par une préparation minutieuse de la matrice : le moule est nettoyé, inspecté pour détecter d’éventuels défauts puis enduit d’un lubrifiant afin de réguler la température et de faciliter le démoulage.
La matrice est ensuite préchauffée pour assurer un bon écoulement et une bonne solidification du métal. Lors de l’injection, le métal en fusion est versé dans une chambre d’injection reliée à l’empreinte, puis poussé dans le moule à haute pression, généralement comprise entre 1 500 et 25 400 psi (10 et 175 MPa).
Cette injection sous haute pression garantit le remplissage du moule, même pour les formes complexes et les sections à parois minces. Au contact des surfaces plus froides de la matrice, le métal se solidifie rapidement ; la pression est maintenue pour limiter la porosité et assurer la précision dimensionnelle.
Une fois le métal solidifié, les deux parties de la matrice s’écartent et la pièce est éjectée à l’aide de broches d’éjection. Elle est ensuite ébavurée pour retirer les excédents, tels que les jets, les canaux d’alimentation et les bavures. Lors de l’étape finale de séparation des déchets, les chutes de métal restantes sont séparées de la pièce, souvent à l’aide d’une matrice d’ébavurage spéciale montée sur une presse. Ces déchets sont généralement recyclés par refusion.
Quels sont les types de moulage sous haute pression ?
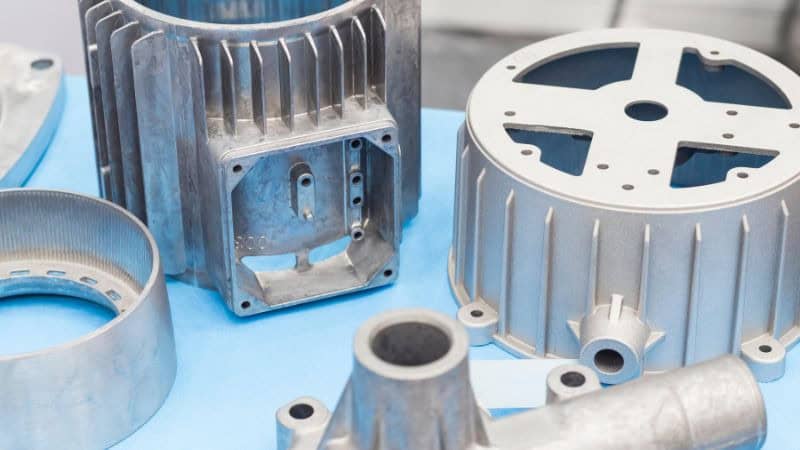
Le moulage sous haute pression (HPDC) se divise en plusieurs types selon la méthode d’injection du métal en fusion dans la matrice. Les deux principaux sont le moulage sous pression à chambre chaude et le moulage sous pression à chambre froide.
Moulage sous pression à chambre chaude
Dans le moulage sous pression à chambre chaude, le métal est fondu dans un four intégré à la machine de coulée. Le métal en fusion est ensuite injecté dans l’empreinte à l’aide d’un piston et d’un système à col de cygne. Cette méthode est efficace pour les métaux à bas point de fusion.
Elle est généralement utilisée avec des alliages dont la température de fusion est basse, comme le zinc, le magnésium et le plomb.
Le procédé est plus rapide, car le métal n’a pas besoin d’être transféré depuis un four externe, ce qui réduit les temps de cycle.
Il ne convient toutefois pas aux métaux dont le point de fusion est élevé, car ceux-ci peuvent endommager des éléments de la machine, comme le col de cygne et la buse.
Moulage sous pression à chambre froide
Dans le moulage sous pression à chambre froide, le métal est fondu dans un four séparé puis versé dans la machine de coulée. Un piston injecte ensuite le métal en fusion dans l’empreinte de la matrice.
Cette méthode convient aux métaux dont le point de fusion est plus élevé, comme l’aluminium, le laiton et certains alliages de magnésium.
Elle permet de travailler des métaux à point de fusion élevé, incompatibles avec les procédés à chambre chaude.
Le transfert du métal en fusion du four vers la machine constitue une étape supplémentaire qui peut ralentir le procédé par rapport au moulage sous pression à chambre chaude.
Quels sont les avantages du moulage sous haute pression ?
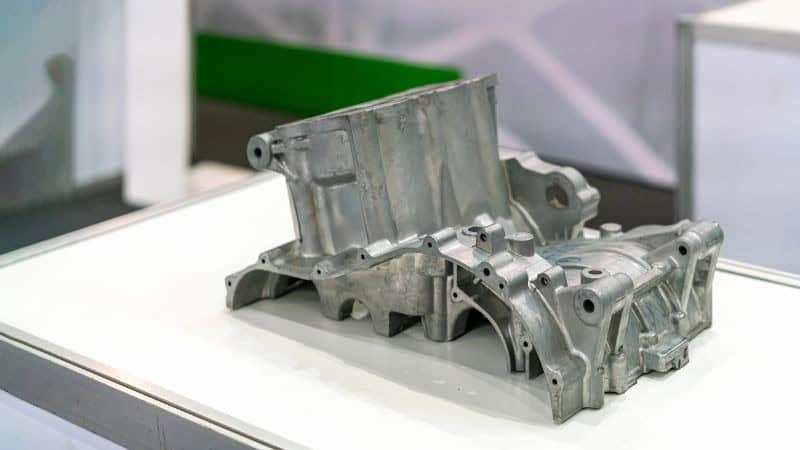
Les avantages du moulage sous haute pression (HPDC) découlent de sa capacité à produire efficacement des composants métalliques complexes et de grande qualité.
Cadences de production élevées
- Vitesse du procédé: la HPDC injecte le métal en fusion dans la matrice sous haute pression, ce qui permet un remplissage rapide et une solidification accélérée. Cette vitesse est essentielle à la production en série et permet de fabriquer de grandes quantités de pièces en peu de temps.
Précision et exactitude dimensionnelles
- Maîtrise du procédé: la haute pression garantit que le métal en fusion remplit chaque recoin du moule et produit ainsi des pièces aux dimensions régulières et très précises. Cela réduit les besoins d’usinage ou de finition supplémentaires, ce qui fait gagner du temps et réduit les coûts.
Formes complexes et parois minces
- Injection à haute pression: la possibilité d’injecter le métal à haute pression permet de créer des formes complexes et des détails fins, difficiles à obtenir avec d’autres procédés de fonderie. Elle permet également de fabriquer des composants à parois minces, jusqu’à 1 mm, contribuant ainsi à réduire le poids des produits finis.
État de surface lisse
- Qualité du moule et du procédé: le procédé produit directement dans le moule des composants à l’état de surface lisse, ce qui est idéal pour les applications esthétiques ou nécessitant un traitement de surface supplémentaire, comme la galvanoplastie. Le besoin de finitions secondaires est ainsi réduit.
Efficacité des matériaux et réduction des déchets
- Pertes de matière limitées: la HPDC est un procédé de mise en forme quasi nette. Les pièces sont proches de leurs dimensions finales, ce qui limite les déchets par rapport aux méthodes d’usinage traditionnelles qui enlèvent l’excédent de matière.
Polyvalence avec les métaux non ferreux
- Souplesse dans le choix des matériaux: la HPDC est compatible avec de nombreux métaux non ferreux, notamment l’aluminium, le zinc et le magnésium. Cette polyvalence permet de choisir le matériau selon les exigences de l’application, comme le poids, la résistance et la tenue à la corrosion.
Matrices durables
- Longue durée de vie: les matrices utilisées en HPDC sont fabriquées dans des matériaux durables capables de résister aux fortes pressions et températures du procédé. Elles peuvent ainsi être réutilisées sur de nombreux cycles de production, ce qui réduit le coût unitaire au fil du temps.
Quels sont les inconvénients du moulage sous haute pression ?
Le moulage sous haute pression (HPDC) présente plusieurs inconvénients susceptibles de le rendre inadapté à certaines applications. Les principales limites sont les suivantes :
Coûts initiaux élevés de l’outillage: la mise en place et l’outillage HPDC coûtent cher, car ils nécessitent des moules complexes et précis. Ce procédé est donc économiquement viable surtout pour les grandes séries, qui permettent de répartir l’investissement initial sur un grand nombre de pièces.
Problèmes de porosité: le refroidissement rapide et l’injection sous haute pression peuvent entraîner une porosité dans les pièces moulées. La présence de minuscules poches d’air ou de cavités peut compromettre les propriétés mécaniques et l’intégrité structurelle des composants. Une maîtrise rigoureuse du procédé est nécessaire pour limiter ces défauts.
Limites concernant les matériaux: la HPDC est généralement réservée aux métaux non ferreux, comme l’aluminium, le zinc et le magnésium. Elle convient mal aux métaux ferreux en raison de leurs points de fusion élevés et de l’usure qu’ils provoquent sur les moules.
Contraintes de conception: le procédé impose certaines limites de conception, notamment en ce qui concerne les angles de dépouille, l’épaisseur des parois et les plans de joint. Ces contraintes peuvent nécessiter plusieurs itérations de conception et limiter la complexité des pièces réalisables.
Inadapté aux faibles volumes de production: en raison du coût élevé de l’outillage et de la mise en place, la HPDC n’est pas rentable pour les petites séries. Elle convient mieux à la fabrication à grande échelle, qui permet d’amortir ces coûts sur de nombreuses unités.
Aspects environnementaux: les machines à haute pression et les fours de fusion consomment beaucoup d’énergie et peuvent générer des émissions. Le recyclage des chutes de métal et l’optimisation de la consommation énergétique sont essentiels pour réduire l’impact environnemental.
Considérations de conception des moules HPDC
La conception de moules pour le moulage sous haute pression doit tenir compte de trois aspects clés : la configuration de l’empreinte et du noyau, l’efficacité des systèmes de refroidissement et d’injection, et le choix de matériaux adaptés.
Empreinte et noyau
L’empreinte et le noyau sont les deux principales parties d’une matrice. L’empreinte est la cavité dans laquelle le métal en fusion est introduit, tandis que le noyau forme la géométrie intérieure de la pièce moulée. Il est essentiel de concevoir ces éléments pour qu’ils résistent aux hautes pressions sans se déformer.
Un équilibre soigneusement conçu entre l’empreinte et le noyau est important pour produire des pièces précises et complexes. Il faut tenir compte de l’épaisseur des parois, des plans de joint et des angles de dépouille afin de faciliter le démoulage de la pièce finie.
Systèmes de refroidissement
Un refroidissement adapté est essentiel à l’efficacité et à la qualité du procédé de moulage sous pression. Les systèmes de refroidissement accélèrent la solidification du métal en fusion, réduisent les temps de cycle et améliorent la productivité.
Des canaux de refroidissement sont souvent intégrés au moule pour en maîtriser la température. Un système efficace réduit les contraintes thermiques et prévient les défauts de la pièce finie. Il est essentiel d’entretenir régulièrement ces canaux afin d’éviter les obstructions susceptibles de nuire aux performances de refroidissement.
Matériaux du moule
Le choix des matériaux du moule est essentiel à sa durée de vie et à ses performances. Le moule doit résister aux hautes pressions, aux températures élevées et aux cycles répétés sans usure excessive.
Les moules sont généralement fabriqués dans des nuances d’acier haut de gamme résistantes à la chaleur. Le matériau choisi influe sur le coût global, la durabilité et la qualité de la pièce moulée. Investir dans des matériaux de qualité peut réduire les arrêts et les coûts de maintenance à long terme.
Quelles sont les applications du moulage sous haute pression ?
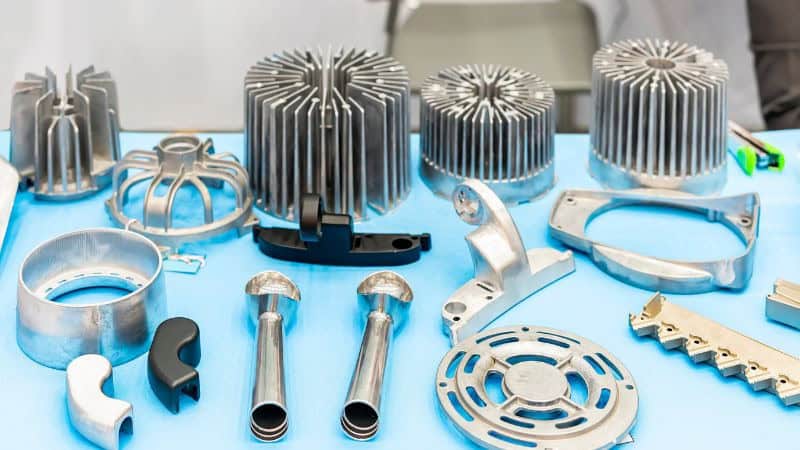
Industrie automobile: la HPDC sert souvent à fabriquer des composants de moteur, des carters de transmission et d’autres pièces essentielles grâce à sa précision et à sa fiabilité.Aéronautique: cette méthode permet de produire des pièces légères et durables pour les aéronefs, notamment des éléments structurels et des carters.Électronique: les dissipateurs thermiques, les boîtiers et d’autres composants électroniques bénéficient de la grande précision et de l’excellent état de surface offerts par la HPDC.Biens de consommation: les carters d’outils électriques et les composants d’appareils de cuisine sont également fabriqués par moulage sous haute pression pour obtenir des formes détaillées et robustes.
Quelles autres techniques de fonderie innovantes existe-t-il en dehors de la HPDC ?
Outre les méthodes traditionnelles de moulage sous haute pression, plusieurs techniques innovantes de fonderie des métaux ont été développées pour améliorer le procédé et répondre à des défis spécifiques. Elles comprennent le moulage sous pression assisté par le vide, le moulage par compression et la mise en forme des métaux semi-solides.
Moulage sous pression assisté par le vide consiste à créer un vide dans l’empreinte avant d’injecter le métal en fusion. Cette méthode réduit l’emprisonnement des gaz, améliorant ainsi les propriétés mécaniques et l’état de surface. Elle est particulièrement utile pour les composants à parois minces et est souvent utilisée dans l’automobile et l’aéronautique.
Moulage par compression est une autre méthode avancée : le métal en fusion est injecté dans la matrice à haute pression, puis une pression supplémentaire est appliquée pendant la solidification. Cette technique réduit la porosité et améliore les propriétés mécaniques du produit fini, ce qui la rend adaptée aux composants structurels.
Moulage des métaux semi-solides (SSM) consiste à solidifier partiellement le métal avant son injection, de sorte qu’il prenne une consistance de pâte. Cette méthode permet de mieux contrôler l’écoulement du métal, de réduire les défauts et d’améliorer les propriétés mécaniques de la pièce moulée. Le SSM est particulièrement utile pour les géométries complexes et les applications à haute résistance.
Foire aux questions
Quels métaux sont couramment utilisés en HPDC ?
Les métaux les plus fréquemment utilisés en HPDC sont :
- Alliages d’aluminium : parmi les métaux les plus utilisés en HPDC, ils offrent une excellente combinaison de propriétés.
- Alliages de magnésium : leur légèreté les rend de plus en plus populaires, notamment dans l’automobile.
- Alliages de zinc : souvent utilisés pour leur bonne aptitude au moulage et leur bas point de fusion.
- Alliages de cuivre : utilisés dans certaines applications, mais moins courants que l’aluminium ou le zinc.
Voici quelques alliages spécifiques et leurs applications :
- A380 (alliage d’aluminium) : largement utilisé dans les blocs-moteurs, les pièces automobiles et les carters.
- 383 (alliage d’aluminium) : adapté aux pièces à parois minces et aux géométries complexes.
- B390 (alliage d’aluminium) : utilisé pour les engrenages, les pistons et les composants de moteur.
- A413 et 413 (alliages d’aluminium) : utilisés dans l’automobile et l’aéronautique.
- AZ91D et AM60B (alliages de magnésium) : courants dans l’automobile, bien que leur conductivité thermique puisse limiter certaines applications modernes, comme les véhicules électriques.
Quelle est la différence entre le moulage sous haute pression et les procédés à basse pression ?
Le moulage sous haute pression utilise une force supérieure pour injecter le métal en fusion dans les moules, ce qui accélère la production et reproduit mieux les détails. Les procédés à basse pression s’appuient sur la gravité ou une force moindre ; ils sont plus lents et moins précis pour les pièces complexes.
Quelle plage de pression est généralement utilisée par les machines de moulage sous haute pression ?
La pression utilisée en moulage sous haute pression se situe généralement entre 1000 et 25 000 PSI (livres par pouce carré). La valeur exacte dépend du type de métal et de la complexité de la pièce fabriquée.







