
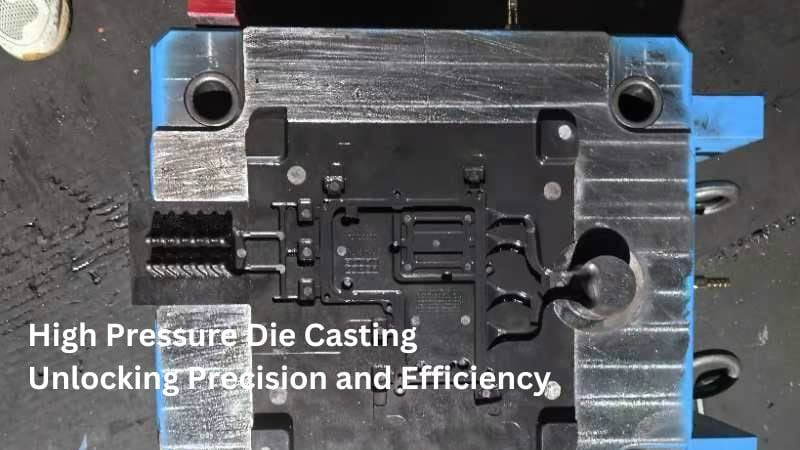
Czym jest odlewanie ciśnieniowe pod wysokim ciśnieniem?
Odlewanie ciśnieniowe pod wysokim ciśnieniem (HPDC – High Pressure Die Casting) to proces wytwórczy polegający na wtryskiwaniu płynnego metalu do stalowej formy pod wysokim ciśnieniem. Metoda ta jest powszechnie stosowana do produkcji złożonych i precyzyjnych elementów, charakteryzujących się doskonałą jakością powierzchni oraz dokładnością wymiarową.
Odlewanie ciśnieniowe pod wysokim ciśnieniem jest w zasadzie synonimemtradycyjnego odlewania ciśnieniowego, ponieważ stanowi standardową metodę wysokociśnieniową stosowaną w przemyśle. Kluczowe różnice wynikają ze specyficznych technik i wariantów procesu, dostosowanych do różnych materiałów i wymagań produkcyjnych.
W poprzednim artykule przedstawiliśmy ogólny zarys procesu odlewania ciśnieniowego. W niniejszym artykule omówimy ten proces bardziej szczegółowo, aby lepiej przybliżyć jego zawiłości i zastosowania.
Na czym polega proces HPDC?
Proces HPDC rozpoczyna się od starannego przygotowania formy: jest ona czyszczona, sprawdzana pod kątem ewentualnych wad oraz pokrywana środkiem smarnym, który reguluje temperaturę i ułatwia wyjmowanie gotowego odlewu.
Następnie forma jest wstępnie podgrzewana, aby zapewnić prawidłowy przepływ i krzepnięcie metalu. W fazie wtrysku płynny metal jest wprowadzany do tulei wtryskowej połączonej z gniazdem formy, a następnie wtłaczany do jej wnętrza pod wysokim ciśnieniem, wynoszącym zazwyczaj od 1,500 do 25,400 psi (od 10 do 175 MPa).
Wtrysk pod wysokim ciśnieniem gwarantuje dokładne wypełnienie formy metalem, nawet w przypadku skomplikowanych kształtów czy cienkich ścianek. Gdy metal gwałtownie krzepnie w kontakcie z chłodnymi powierzchniami formy, utrzymywane jest wysokie ciśnienie, co pozwala zminimalizować porowatość i zapewnić precyzję wymiarową.
Po zakrzepnięciu metalu połówki formy są rozdzielane, a odlew wypychany za pomocą wypychaczy. Następnie element poddawany jest obróbce wykańczającej (okrawaniu) w celu usunięcia nadmiaru materiału, takiego jak wlewy, kanały dolotowe i wypływki. W końcowym etapie oddzielania odlewu od układu wlewowego, wszelkie pozostałości materiału są oddzielane od właściwego odlewu – często przy użyciu specjalnego wykrojnika zamontowanego na prasie. Odpady te są zazwyczaj poddawane recyklingowi poprzez ponowne przetopienie.
Jakie są rodzaje wysokociśnieniowego odlewania ciśnieniowego?
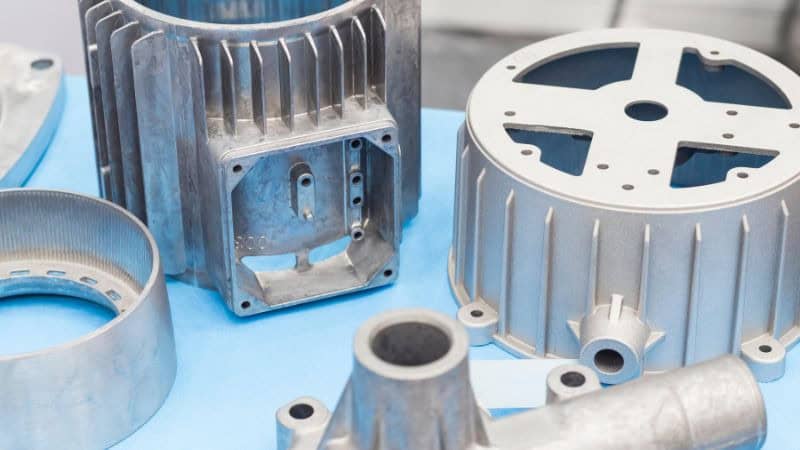
Ciśnieniowe odlewanie metali (HPDC) można podzielić na różne rodzaje w zależności od metody wtryskiwania ciekłego metalu do formy. Dwa główne rodzaje HPDC to: odlewanie ciśnieniowe w układzie z gorącą komorą oraz odlewanie ciśnieniowe w układzie z zimną komorą.
Odlewanie ciśnieniowe w układzie z gorącą komorą
W procesie tym metal jest topiony w piecu stanowiącym integralną część maszyny odlewniczej. Następnie ciekły metal jest wtryskiwany do gniazda formy za pomocą tłoka i układu wtryskowego typu „gęsia szyja”. Metoda ta jest wydajna w przypadku metali o niskiej temperaturze topnienia.
Stosuje się ją zazwyczaj do stopów o niższych temperaturach topnienia, takich jak stopy cynku, magnezu i ołowiu.
Proces ten przebiega szybciej, ponieważ nie ma konieczności transportowania metalu z zewnętrznego pieca, co skraca czas cyklu odlewniczego.
Nie nadaje się on jednak do metali o wysokiej temperaturze topnienia, gdyż mogą one uszkodzić elementy maszyny, takie jak „gęsia szyja” czy dysza.
Odlewanie ciśnieniowe w układzie z zimną komorą
W procesie tym metal jest topiony w oddzielnym piecu, a następnie przenoszony (np. za pomocą kadzi) do maszyny odlewniczej. Ciekły metal jest wtryskiwany do gniazda formy za pomocą tłoka.
Metoda ta jest idealna dla metali o wyższej temperaturze topnienia, takich jak aluminium, mosiądz i niektóre stopy magnezu.
Umożliwia ona pracę z metalami o wysokiej temperaturze topnienia, które nie nadają się do procesów z gorącą komorą. Dodatkowy etap transportu ciekłego metalu z pieca do maszyny może spowolnić proces w porównaniu do odlewania ciśnieniowego w systemie z komorą gorącą.
Jakie są zalety wysokociśnieniowego odlewania ciśnieniowego?
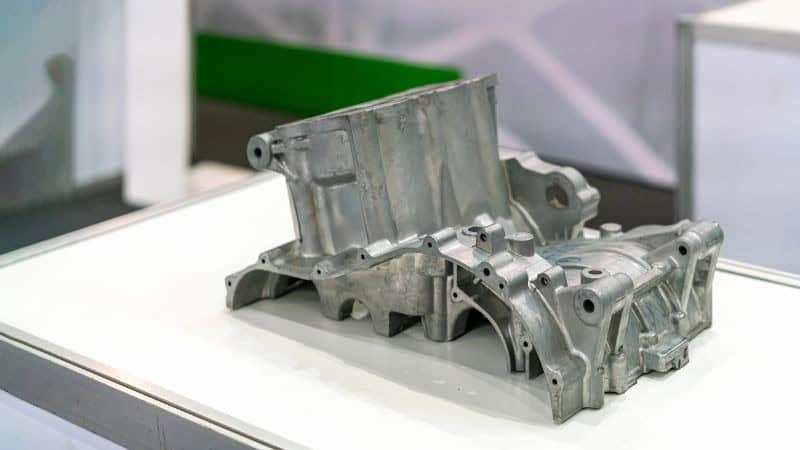
Zalety odlewania ciśnieniowego (HPDC) wynikają z możliwości wydajnego wytwarzania wysokiej jakości, złożonych elementów metalowych.
Wysoka wydajność produkcji
- Szybkość procesu: W procesie HPDC wykorzystuje się wysokie ciśnienie do wtryskiwania ciekłego metalu do formy, co zapewnia szybkie jej wypełnienie i błyskawiczne krzepnięcie materiału. Szybkość ta ma kluczowe znaczenie dla produkcji masowej, umożliwiając wytwarzanie dużych ilości części w krótkim czasie.
Dokładność wymiarowa i precyzja
- Kontrolowany proces: Wysokie ciśnienie zapewnia wypełnienie przez płynny metal każdego zakamarka formy, co skutkuje uzyskaniem elementów o powtarzalnych wymiarach i wysokiej precyzji. Ogranicza to konieczność dodatkowej obróbki mechanicznej lub wykończeniowej, pozwalając zaoszczędzić czas i obniżyć koszty.
Złożone kształty i cienkie ścianki
- Wtrysk pod wysokim ciśnieniem: Możliwość wtrysku metalu pod wysokim ciśnieniem pozwala na uzyskanie złożonych kształtów i skomplikowanych detali, trudnych do osiągnięcia przy zastosowaniu innych metod odlewania. Umożliwia również wytwarzanie elementów cienkościennych (o grubości nawet 1 mm), co przyczynia się do redukcji masy gotowych wyrobów.
Gładka powierzchnia
- Jakość formy i procesu: Proces pozwala uzyskać elementy o gładkiej powierzchni bezpośrednio po wyjęciu z formy, co jest idealnym rozwiązaniem w przypadku zastosowań wymagających estetycznego wyglądu lub poddawania detali dalszej obróbce powierzchniowej, takiej jak galwanizacja. Minimalizuje to potrzebę stosowania dodatkowych procesów wykończeniowych.
Efektywne wykorzystanie materiału i redukcja odpadów
- Minimalne straty materiału: HPDC to proces typu „near-net-shape” (kształt zbliżony do docelowego), co oznacza, że wytwarzane elementy mają wymiary zbliżone do finalnych. Pozwala to ograniczyć ilość odpadów materiałowych w porównaniu z tradycyjnymi metodami obróbki ubytkowej, polegającymi na usuwaniu nadmiaru materiału.
Wszechstronność w zakresie metali nieżelaznych
- Elastyczność materiałowa: Metoda HPDC jest kompatybilna z szeroką gamą metali nieżelaznych, w tym z aluminium, cynkiem i magnezem. Ta wszechstronność pozwala producentom dobierać materiały odpowiednio do wymagań konkretnego zastosowania, takich jak masa, wytrzymałość czy odporność na korozję.
Wytrzymałe formy
- Długa żywotność: Formy stosowane w procesie HPDC (ciśnieniowego odlewania metali) wykonane są z trwałych materiałów i wytrzymują wysokie ciśnienia oraz temperatury towarzyszące temu procesowi. Dzięki tej wytrzymałości formy mogą być używane wielokrotnie w kolejnych cyklach produkcyjnych, co z czasem obniża koszt jednostkowy wyrobu.
Jakie są wady wysokociśnieniowego odlewania ciśnieniowego (HPDC)?
Ciśnieniowe odlewanie metali (HPDC) ma kilka wad, które mogą wpływać na jego przydatność w określonych zastosowaniach. Oto główne z nich:
Wysokie początkowe koszty oprzyrządowania: Koszty przygotowania produkcji i oprzyrządowania w metodzie HPDC są znaczne ze względu na konieczność stosowania złożonych i precyzyjnych form. Sprawia to, że metoda ta jest opłacalna ekonomicznie głównie w przypadku produkcji wielkoseryjnej, gdyż początkowa inwestycja rozkłada się na dużą liczbę wyprodukowanych elementów.
Problemy z porowatością: Szybkie chłodzenie i wtrysk pod wysokim ciśnieniem mogą prowadzić do powstawania porowatości w odlewach. Porowatość, czyli obecność mikroskopijnych pęcherzyków powietrza lub pustych przestrzeni, może pogorszyć właściwości mechaniczne i integralność strukturalną elementów. Problem ten wymaga ścisłej kontroli procesu w celu zminimalizowania liczby wad.
Ograniczenia materiałowe: Metoda HPDC ogranicza się zazwyczaj do metali nieżelaznych, takich jak aluminium, cynk i magnez. Proces ten nie jest odpowiedni dla metali żelaznych ze względu na ich wyższe temperatury topnienia oraz szybsze zużycie form, jakie powodują.
Ograniczenia konstrukcyjne: Proces ten narzuca pewne ograniczenia konstrukcyjne, szczególnie w zakresie kątów pochylenia ścianek (kątów wyjęcia z formy), grubości ścianek oraz linii podziału formy. Ograniczenia te mogą wymagać dodatkowych iteracji projektu i wpływać na stopień złożoności możliwych do wytworzenia elementów.
Nieodpowiednie do produkcji niskoseryjnej: Ze względu na wysokie koszty związane z oprzyrządowaniem i przygotowaniem procesu, metoda HPDC (ciśnieniowego odlewania metali) nie jest opłacalna w przypadku produkcji niskoseryjnej. Proces ten najlepiej sprawdza się w produkcji wielkoseryjnej, gdzie koszty można rozłożyć na dużą liczbę wyrobów.
Aspekty środowiskowe: Wykorzystanie maszyn ciśnieniowych i pieców topialnych w procesie HPDC wiąże się ze znacznym zużyciem energii i może powodować emisję zanieczyszczeń. W celu ograniczenia negatywnego wpływu na środowisko kluczowe znaczenie mają praktyki proekologiczne, takie jak recykling złomu metalowego i optymalizacja zużycia energii.
Kwestie związane z projektowaniem form w procesie HPDC
Podczas projektowania form do ciśnieniowego odlewania metali należy uwzględnić trzy kluczowe aspekty: układ gniazda i rdzenia, wydajność układów chłodzenia oraz dobór odpowiednich materiałów na formę.
Gniazdo i rdzeń
Gniazdo i rdzeń to dwa główne elementy formy odlewniczej. Gniazdo to część wklęsła, do której wlewa się płynny metal, natomiast rdzeń kształtuje geometrię wewnętrzną odlewu. Kluczowe jest takie zaprojektowanie gniazda i rdzenia, aby wytrzymywały wysokie ciśnienie bez ulegania odkształceniom.
Odpowiednie zaprojektowanie gniazda i rdzenia ma istotne znaczenie dla wytwarzania precyzyjnych i złożonych elementów. Należy uwzględnić takie czynniki, jak grubość ścianek, linie podziału oraz kąty pochylenia ścian (kąty zbieżności), co ułatwi wyjmowanie gotowego odlewu.
Układy chłodzenia
Prawidłowe chłodzenie jest kluczowe dla wydajności i jakości procesu odlewania ciśnieniowego. Układy chłodzenia przyspieszają krzepnięcie płynnego metalu, co pozwala skrócić czas cyklu i zwiększyć wydajność produkcji.
W celu regulacji temperatury wewnątrz formy często integruje się kanały chłodzące. Wydajne układy chłodzenia pomagają ograniczyć naprężenia termiczne i zapobiegać powstawaniu wad w gotowym wyrobie. Kluczowa jest regularna konserwacja kanałów chłodzących, aby uniknąć zatorów, które mogłyby pogorszyć skuteczność chłodzenia.
Materiały na formy
Wybór odpowiednich materiałów na formę ma kluczowe znaczenie dla jej trwałości i funkcjonalności. Forma musi wytrzymywać wysokie ciśnienie, wysokie temperatury oraz ciągłe cykle pracy bez nadmiernego zużycia.
Zazwyczaj formy wykonuje się z wysokiej jakości gatunków stali żaroodpornej. Wybór materiału wpływa na całkowity koszt, trwałość oraz jakość odlewu. Inwestycja w materiały wysokiej klasy może w dłuższej perspektywie ograniczyć przestoje i koszty konserwacji.
Jakie są zastosowania wysokociśnieniowego odlewania ciśnieniowego?
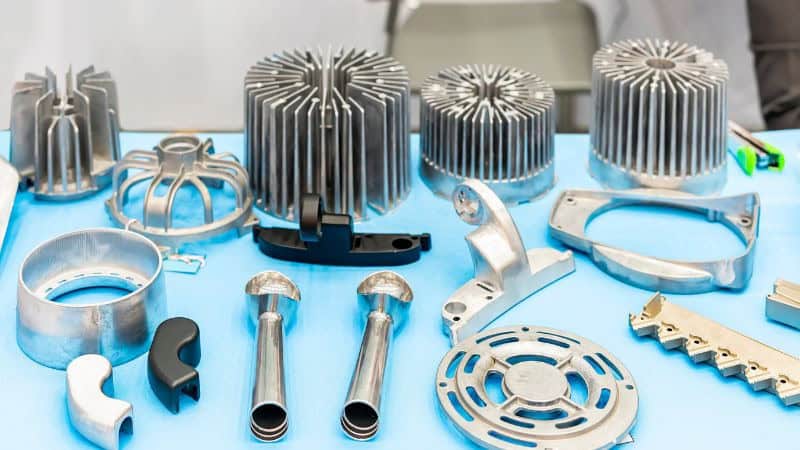 Przemysł motoryzacyjny: Metoda HPDC (wysokociśnieniowego odlewania ciśnieniowego) jest często stosowana do produkcji podzespołów silnika, obudów skrzyń biegów i innych kluczowych części ze względu na wysoką precyzję i niezawodność.
Przemysł lotniczy i kosmiczny: Tą metodą można wytwarzać lekkie i wytrzymałe części do statków powietrznych, w tym elementy konstrukcyjne i obudowy.
Elektronika: Radiatory, obudowy i inne podzespoły elektroniczne zyskują dzięki wysokiej precyzji i doskonałej jakości powierzchni, jakie zapewnia HPDC.
Artykuły konsumpcyjne: Produkty takie jak obudowy elektronarzędzi czy części urządzeń kuchennych są również wytwarzane metodą wysokociśnieniowego odlewania ciśnieniowego, co pozwala uzyskać złożone kształty i wysoką wytrzymałość.
Jakie są innowacyjne metody odlewania inne niż HPDC?
Oprócz tradycyjnych metod wysokociśnieniowego odlewania ciśnieniowego pojawiło się kilka innowacyjnych technik odlewania metali, mających na celu usprawnienie procesu i rozwiązanie specyficznych problemów technicznych. Do rozwiązań tych należą: odlewanie ciśnieniowe wspomagane próżnią, odlewanie wyciskowe (squeeze casting) oraz obróbka metali w stanie półstałym.
Odlewanie ciśnieniowe wspomagane próżnią polega na wytworzeniu próżni wewnątrz wnęki formy przed wtryśnięciem ciekłego metalu. Metoda ta ogranicza zamykanie się gazów w odlewie, co przekłada się na lepsze właściwości mechaniczne i wyższą jakość powierzchni. Jest ona szczególnie korzystna przy produkcji elementów cienkościennych i często stosowana w przemyśle motoryzacyjnym oraz lotniczym.
Odlewanie wyciskowe (squeeze casting) to kolejna zaawansowana metoda, w której ciekły metal jest wtryskiwany do formy pod wysokim ciśnieniem, a podczas krzepnięcia wywierany jest dodatkowy nacisk. Technika ta minimalizuje porowatość i poprawia właściwości mechaniczne gotowego wyrobu, dzięki czemu nadaje się on do zastosowań w elementach konstrukcyjnych.
Obróbka metali w stanie półstałym (SSM) Proces ten polega na częściowym zestaleniu metalu przed wtryskiem, co nadaje mu konsystencję zbliżoną do zawiesiny. Metoda ta zapewnia lepszą kontrolę nad przepływem metalu, ograniczając liczbę wad i poprawiając właściwości mechaniczne odlewu. Technologia SSM sprawdza się szczególnie dobrze w przypadku elementów o złożonych kształtach oraz zastosowań wymagających wysokiej wytrzymałości.
Często zadawane pytania
Jakie metale są najczęściej stosowane w procesie HPDC?
Do metali najczęściej wykorzystywanych w procesie HPDC należą:
- Stopy aluminium: Należą do najczęściej stosowanych metali w procesie wysokociśnieniowego odlewania ciśnieniowego (HPDC) ze względu na doskonałe połączenie właściwości.
- Stopy magnezu: Zyskują na popularności dzięki swojej lekkości, zwłaszcza w zastosowaniach motoryzacyjnych.
- Stopy cynku: Często stosowane ze względu na dobre właściwości odlewnicze i niską temperaturę topnienia.
- Stopy miedzi: Znajdują zastosowanie w niektórych przypadkach, choć są rzadziej używane niż stopy aluminium czy cynku.
Przykłady konkretnych stopów i ich zastosowań:
- A380 (stop aluminium): Szeroko stosowany, m.in. w blokach silników, częściach samochodowych i obudowach.
- 383 (stop aluminium): Odpowiedni do elementów cienkościennych i o skomplikowanych kształtach.
- B390 (stop aluminium): Stosowany do produkcji kół zębatych, tłoków i podzespołów silnika.
- A413 i 413 (stopy aluminium): Stosowane w przemyśle motoryzacyjnym i lotniczym.
- AZ91D i AM60B (stopy magnezu): Powszechne w motoryzacji, choć wykazują ograniczenia w zakresie przewodności cieplnej, co jest istotne w przypadku nowoczesnych zastosowań, takich jak pojazdy elektryczne.
Czym różni się wysokociśnieniowe odlewanie ciśnieniowe od metod niskociśnieniowych?
W procesie wysokociśnieniowego odlewania ciśnieniowego do wtryskiwania płynnego metalu do formy wykorzystuje się większą siłę, co pozwala na szybszą produkcję i lepsze odwzorowanie detali. Metody niskociśnieniowe opierają się na grawitacji lub mniejszej sile nacisku, przez co są wolniejsze i mniej precyzyjne w przypadku złożonych elementów.
Jaki jest typowy zakres ciśnienia stosowany w maszynach do wysokociśnieniowego odlewania ciśnieniowego?
Zakres ciśnienia w procesie wysokociśnieniowego odlewania ciśnieniowego mieści się zazwyczaj w granicach od 1000 do 25,000 PSI (funtów na cal kwadratowy). Dokładna wartość ciśnienia zależy od rodzaju metalu oraz stopnia skomplikowania wytwarzanego elementu.







