

Ce este turnarea sub presiune de înaltă presiune?
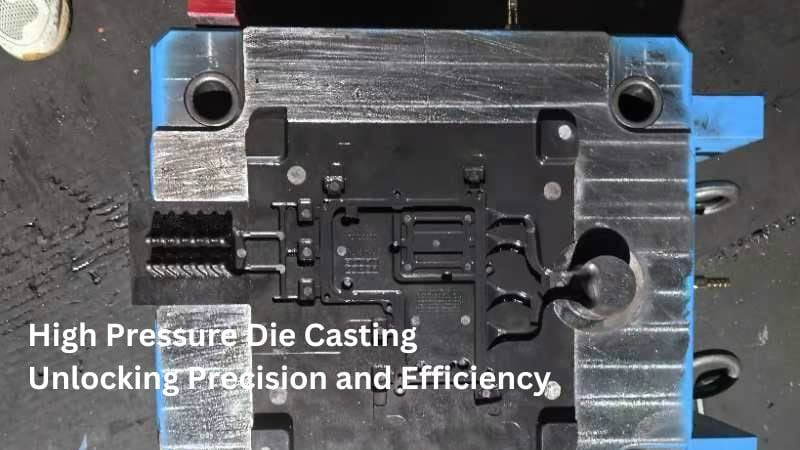
Turnarea sub presiune înaltă (HPDC) este un proces de fabricație utilizat pentru producerea de piese metalice prin injectarea de metal topit într-o matriță de oțel, sau matriță, sub presiune ridicată. Acest proces este utilizat pe scară largă pentru crearea de componente complexe și precise, cu finisaje de suprafață excelente și precizie dimensională.
Turnarea sub presiune la înaltă presiune este în esență sinonimă cu turnare sub presiune tradițională, deoarece reprezintă metoda standard de înaltă presiune utilizată în industrie. Diferențele cheie constau în tehnicile și variațiile specifice utilizate pentru a se adapta diferitelor materiale și cerințe de producție.
În articolul precedent, am oferit o scurtă prezentare generală a turnării sub presiune. În acest articol, vom explora procesul în detaliu, îmbunătățindu-vă înțelegerea complexității și aplicațiilor sale.
Ce este procesul HPDC
Procesul de HPDC începe cu o pregătire meticuloasă a matriței, unde matrița este curățată, inspectată pentru defecte și acoperită cu un lubrifiant pentru a regla temperatura și a facilita scoaterea piesei turnate.
Matrița este apoi preîncălzită pentru a asigura o curgere și solidificare corespunzătoare a metalului. În timpul fazei de injecție, metalul topit este turnat într-un manșon de injecție conectat la cavitatea matriței și introdus forțat în matriță sub presiune ridicată, de obicei între 1,500 și 25,400 psi (10 până la 175 MPa).
Această injecție la presiune înaltă asigură umplerea matriței de către metal, chiar și în forme complexe sau secțiuni cu pereți subțiri. Pe măsură ce metalul se solidifică rapid la contactul cu suprafețele reci ale matriței, presiunea este menținută pentru a minimiza porozitatea și a asigura precizia dimensională.
Odată solidificate, jumătățile matriței sunt separate, iar piesa turnată este ejectată folosind știfturile de ejecție. Piesa este apoi supusă unei operațiuni de tăiere pentru a îndepărta excesul de material, cum ar fi canalele de presare, canalele de tăiere și bavurile. În etapa finală de scoatere, orice rest metalic rămas este separat de piesa turnată, adesea folosind o matriță specială de tăiere într-o presă. Aceste resturi sunt de obicei reciclate prin retopire.
Care sunt tipurile de turnare sub presiune înaltă?
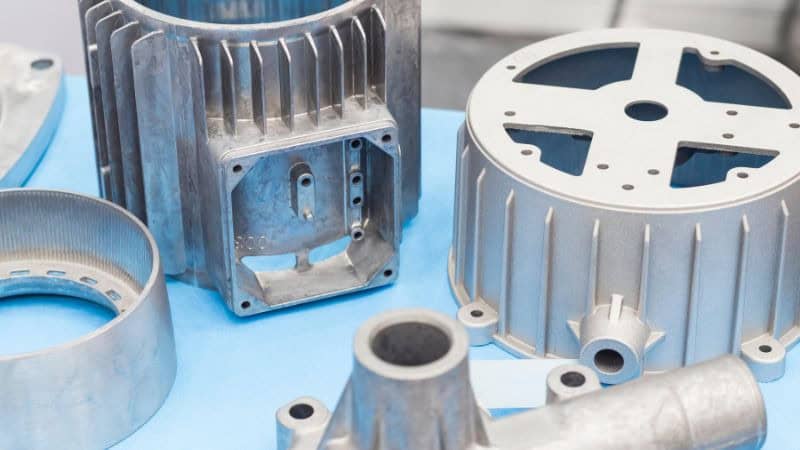
Turnarea sub presiune înaltă (HPDC) poate fi clasificată în diferite tipuri în funcție de metoda de injectare a metalului topit în matriță. Cele două tipuri principale de HPDC sunt turnare sub presiune cu camera fierbinte și turnare sub presiune cu camera rece.
Hot Cast casting sub presiune
În turnarea sub presiune în cameră caldă, metalul este topit într-un cuptor care face parte din mașina de turnare. Metalul topit este apoi injectat în cavitatea matriței folosind un mecanism cu piston și gât de lebădă. Această metodă este eficientă pentru metalele cu puncte de topire scăzute.
Se utilizează de obicei pentru aliaje cu temperaturi de topire mai scăzute, cum ar fi zincul, magneziul și plumbul.
Procesul este mai rapid deoarece metalul nu trebuie transferat dintr-un cuptor extern, reducând timpii ciclului de turnare.
Totuși, nu este potrivit pentru metale cu puncte de topire ridicate, deoarece acestea pot deteriora componentele mașinii, cum ar fi gâtul de lebădă și duza.
Turnare sub presiune în cameră rece
În turnarea sub presiune în cameră rece, metalul este topit într-un cuptor separat și apoi introdus în mașina de turnare. Metalul topit este injectat în cavitatea matriței cu ajutorul unui piston.
Această metodă este ideală pentru metale cu puncte de topire mai ridicate, cum ar fi aluminiul, alama și unele aliaje de magneziu.
Poate manipula metale cu punct de topire ridicat, care nu sunt potrivite pentru procesele în cameră caldă.
Etapa suplimentară de transfer al metalului topit din cuptor în mașină poate încetini procesul în comparație cu turnarea sub presiune în cameră caldă.
Care sunt avantajele turnării sub presiune înaltă?
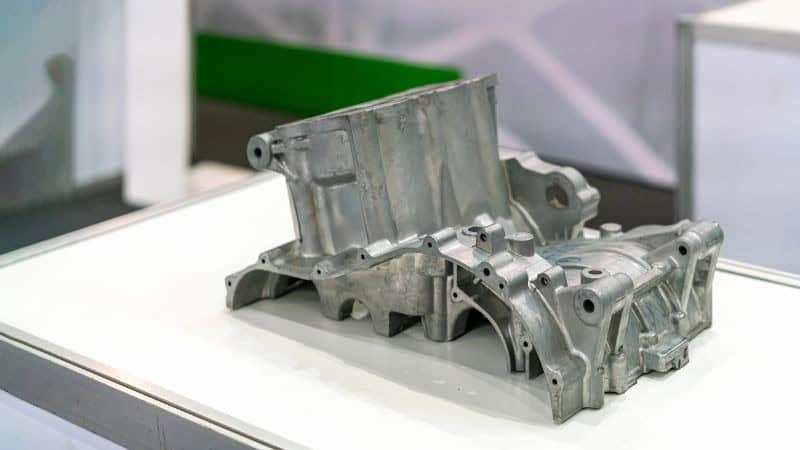
Avantajele turnării sub presiune înaltă (HPDC) rezidă în capacitatea sa de a produce eficient componente metalice complexe de înaltă calitate.
Rata de producție ridicată
- Viteza procesuluiHPDC utilizează presiune ridicată pentru a injecta metal topit în matriță, ceea ce permite umplerea rapidă și solidificarea rapidă. Această viteză este crucială pentru producția de masă, permițând producătorilor să producă cantități mari de piese într-un interval de timp scurt.
Acuratețe și precizie dimensională
- Proces controlatPresiunea ridicată asigură că metalul topit umple fiecare crăpătură a matriței, rezultând piese cu dimensiuni constante și precizie ridicată. Acest lucru reduce necesitatea prelucrărilor suplimentare sau a finisărilor, economisind atât timp, cât și costuri.
Forme complexe și pereți subțiri
- Injecție de înaltă presiuneCapacitatea de a injecta metal la presiune ridicată permite crearea de forme complexe și detalii complicate care ar fi dificil de realizat cu alte metode de turnare. În plus, permite producerea de componente cu pereți subțiri, care pot avea o grosime de până la 1 mm, contribuind la reducerea greutății produselor finale.
Finisare netedă a suprafeței
- Calitatea matriței și a procesuluiProcesul produce componente cu un finisaj neted al suprafeței direct din matriță, ceea ce este ideal pentru aplicații care necesită aspect estetic sau tratamente suplimentare de suprafață, cum ar fi galvanizarea. Acest lucru minimizează necesitatea proceselor secundare de finisare.
Eficiența materialelor și reducerea deșeurilor
- Pierdere de material minimăHPDC este un proces cu formă aproape netă, ceea ce înseamnă că produce piese aproape de dimensiunile lor finale, reducând astfel la minimum risipa de material în comparație cu metodele tradiționale de prelucrare care implică îndepărtarea excesului de materiale.
Versatilitate cu metale neferoase
- Flexibilitatea materialuluiHPDC este compatibil cu o gamă largă de metale neferoase, inclusiv aluminiu, zinc și magneziu. Această versatilitate permite producătorilor să aleagă materialele în funcție de cerințele specifice ale aplicației, cum ar fi greutatea, rezistența și rezistența la coroziune.
Matrițe durabile
- Durată lungă de viațăMatrițele utilizate în HPDC sunt fabricate din materiale durabile și pot rezista la presiunile și temperaturile ridicate implicate în proces. Această durabilitate permite reutilizarea matrițelor pentru mai multe cicluri de producție, reducând costul per unitate în timp.
Care sunt dezavantajele turnării sub presiune înaltă?
Turnarea sub presiune înaltă (HPDC) are mai multe dezavantaje care pot afecta adecvarea sa pentru anumite aplicații. Iată principalele dezavantaje:
Costuri inițiale ridicate de sculeCosturile de instalare și scule pentru HPDC sunt semnificative datorită necesității unor matrițe complexe și precise. Acest lucru o face viabilă din punct de vedere economic, în principal pentru producția de volum mare, deoarece investiția inițială este distribuită pe un număr mare de piese.
Probleme de porozitateRăcirea rapidă și injecția la presiune înaltă pot duce la porozitatea pieselor turnate. Porozitatea, adică prezența unor mici pungi de aer sau goluri, poate compromite proprietățile mecanice și integritatea structurală a componentelor. Această problemă necesită un control atent al procesului pentru a minimiza defectele.
Limitări materialeHPDC este în general limitată la metale neferoase, cum ar fi aluminiul, zincul și magneziul. Procesul nu este potrivit pentru metalele feroase din cauza punctelor lor de topire mai ridicate și a uzurii pe care o provoacă matrițelor.
Constrângeri de proiectareProcesul impune anumite limitări de proiectare, în special în ceea ce privește unghiurile de deformare, grosimea peretelui și liniile de separare. Aceste constrângeri pot necesita iterații suplimentare de proiectare și pot limita complexitatea pieselor care pot fi produse.
Nu este potrivit pentru producția de volum redusDatorită costurilor ridicate asociate cu sculele și configurarea, HPDC nu este rentabil pentru producția de volum mic. Procesul este cel mai potrivit pentru producția la scară largă, unde costurile pot fi amortizate pe un număr mare de unități.
Considerații de mediuUtilizarea utilajelor de înaltă presiune și a cuptoarelor de topire în HPDC consumă o energie semnificativă și poate produce emisii. Practicile durabile, cum ar fi reciclarea fierului vechi și optimizarea utilizării energiei, sunt esențiale pentru atenuarea impactului asupra mediului.
Considerații privind proiectarea matrițelor în HPDC
La proiectarea matrițelor pentru turnarea sub presiune înaltă, există trei aspecte cheie de care trebuie să se țină cont: amplasarea cavității și a miezului, eficiența sistemelor de injecție cu răcire și selectarea materialelor adecvate pentru matriță.
Cavitatea și miezul
Cavitatea și miezul sunt cele două secțiuni principale ale unei matrițe. Cavitatea este partea goală în care se toarnă metalul topit, în timp ce miezul formează geometria internă a piesei turnate. Este esențial să se asigure că cavitatea și miezul sunt proiectate să reziste la presiuni ridicate fără a se deforma.
Proiectarea unei cavități și a unui miez bine echilibrate este importantă pentru producerea de piese precise și complexe. Va trebui să luați în considerare factori precum grosimea peretelui, liniile de separare și unghiurile de deformare pentru a facilita îndepărtarea ușoară a piesei turnate finale.
Sisteme de răcire
Răcirea adecvată este esențială pentru eficiența și calitatea procesului de turnare sub presiune. Sistemele de răcire ajută la solidificarea rapidă a metalului topit, reducând astfel timpii de ciclu și îmbunătățind productivitatea.
Canalele de răcire sunt adesea integrate în matriță pentru a controla temperatura. Sistemele eficiente de răcire ajută la reducerea stresului termic și la prevenirea defectelor produsului final. Întreținerea regulată a canalelor de răcire este crucială pentru a evita orice blocaje care ar putea afecta performanța de răcire.
Materiale pentru mucegai
Alegerea materialelor potrivite pentru matriță este crucială pentru longevitatea și performanța acesteia. Matrița trebuie să poată rezista la presiuni ridicate, temperaturi ridicate și cicluri continue fără uzură semnificativă.
De obicei, matrițele sunt fabricate din oțeluri premium, rezistente la căldură. Alegerea materialului matriței influențează costul general, durabilitatea și calitatea piesei turnate. Investiția în materiale de înaltă calitate poate reduce timpii de nefuncționare și costurile de întreținere în timp.
Care sunt aplicațiile turnării sub presiune înaltă?
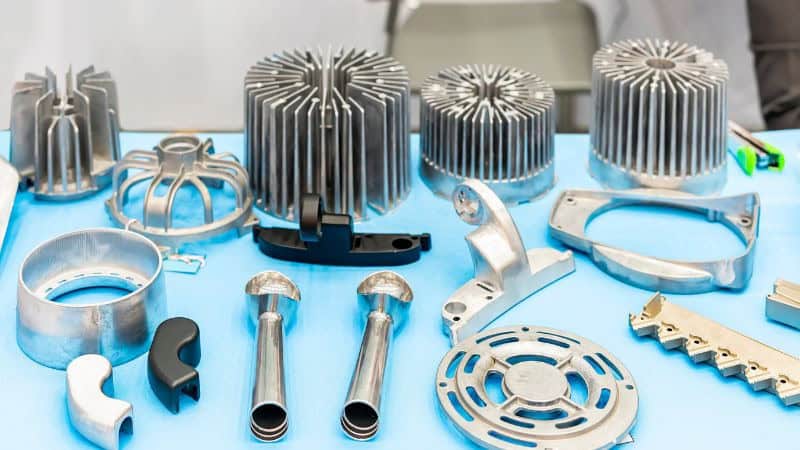
Industria Auto:HPDC este frecvent utilizat pentru a produce componente de motor, carcase de transmisie și alte piese critice datorită preciziei și fiabilității sale ridicate.
Industria aerospațialăPiese ușoare și durabile pentru aeronave, inclusiv componente structurale și carcase, pot fi fabricate folosind această metodă.
Componente electroniceRadiatoarele, carcasele și alte componente electronice beneficiază de precizia ridicată și finisajul excelent al suprafeței oferite de HPDC.
Bunuri de larg consumArticole precum carcasele sculelor electrice și piesele aparatelor de bucătărie sunt, de asemenea, fabricate prin turnare sub presiune înaltă pentru a obține modele detaliate și robuste.
Care sunt metodele inovatoare de turnare altele decât HPDC?
Pe lângă metodele tradiționale de turnare sub presiune înaltă, au apărut mai multe tehnici inovatoare de turnare a metalelor pentru a îmbunătăți procesul și a aborda provocări specifice. Aceste progrese includ turnarea sub presiune asistată în vid, turnarea prin presare și prelucrarea metalelor semisolide.
Turnare sub presiune asistată de vid implică crearea unui vid în cavitatea matriței înainte de injectarea metalului topit. Această metodă reduce captarea gazelor, ducând la îmbunătățirea proprietăților mecanice și a calității suprafeței. Este deosebit de benefică pentru producerea de componente cu pereți subțiri și este adesea utilizată în industria auto și aerospațială.
Strângeți turnarea este o altă metodă avansată în care metalul topit este injectat în matriță la presiune ridicată, iar în timpul solidificării se aplică o presiune suplimentară. Această tehnică minimizează porozitatea și îmbunătățește proprietățile mecanice ale produsului final, făcându-l potrivit pentru componente structurale.
Prelucrarea metalelor semisolide (SSM) implică solidificarea parțială a metalului înainte de injecție, rezultând o consistență asemănătoare suspensiei. Această metodă oferă un control mai bun asupra curgerii metalului, reducând defectele și îmbunătățind proprietățile mecanice ale piesei turnate. SSM este utilă în special pentru geometrii complexe și aplicații cu rezistență ridicată.
Întrebări frecvente
Ce metale sunt adesea folosite în HPDC?
Metalele cel mai des utilizate în HPDC includ:
- Aliaje de aluminiu: Acestea se numără printre cele mai utilizate metale în HPDC datorită combinației excelente de proprietăți.
- Aliaje de magneziu: Din ce în ce mai populare pentru proprietățile lor ușoare, în special în aplicațiile auto.
- Aliaje de zinc: Adesea utilizate pentru turnabilitatea lor bună și punctul de topire scăzut.
- Aliaje de cupru: Acestea sunt utilizate în unele aplicații, deși sunt mai puțin frecvente decât aluminiul sau zincul.
Câteva aliaje specifice și aplicațiile lor includ:
- A380 (aliaj de aluminiu): Utilizat pe scară largă, cum ar fi blocurile de motor, piesele auto și carcase.
- 383 (aliaj de aluminiu): Potrivit pentru piese cu pereți subțiri și modele complexe.
- B390 (aliaj de aluminiu): Folosit pentru angrenaje, pistoane și componente ale motorului.
- A413 și 413 (aliaje de aluminiu): utilizate în aplicații auto și aerospațiale.
- AZ91D și AM60B (aliaje de magneziu): comune în aplicațiile auto, deși au limitări în ceea ce privește conductivitatea termică pentru unele aplicații moderne, cum ar fi vehiculele electrice.
Cum diferă turnarea sub presiune înaltă de metodele de joasă presiune
Turnarea sub presiune înaltă folosește o forță mai mare pentru a injecta metalul topit în matrițe, rezultând o producție mai rapidă și o reproducere mai bună a detaliilor. Metodele de joasă presiune se bazează pe gravitație sau pe o forță mai mică, ceea ce le face mai lente și mai puțin precise pentru piesele complexe.
Care este intervalul de presiune tipic utilizat în mașinile de turnare sub presiune de înaltă presiune?
Intervalul de presiune pentru turnarea sub presiune înaltă se încadrează de obicei între 1000 și 25,000 PSI (livre pe inch pătrat). Presiunea exactă depinde de tipul de metal și de complexitatea piesei produse.