
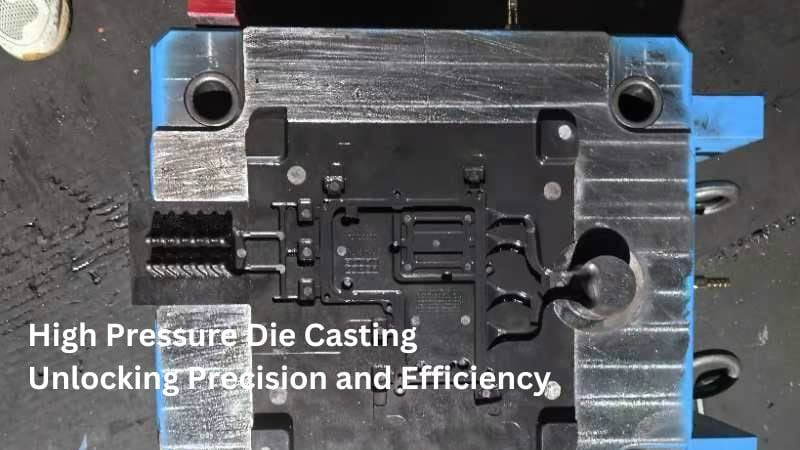
高圧ダイカストとは?
高圧ダイカスト(HPDC)は、溶融金属を高圧で鋼製の金型(ダイ)に射出して金属部品を製造する方法です。複雑で精密な部品を、優れた表面仕上げと寸法精度で製造できるため、幅広く利用されています。
高圧ダイカストは基本的に 従来型のダイカストと同義で、業界で標準的に用いられる高圧鋳造法を指します。主な違いは、材料や生産要件に応じて用いる具体的な技術や方式にあります。
前回の記事では、ダイカストの概要を紹介しました。この記事では工程をさらに詳しく掘り下げ、その仕組みと用途への理解を深めます。
HPDCの工程とは
HPDCは、金型の入念な準備から始まります。金型を洗浄して欠陥の有無を点検し、温度を調整して鋳造品を取り出しやすくするため、潤滑剤を塗布します。
続いて、金属の流動と凝固を適切にするため金型を予熱します。射出工程では、溶融金属を金型キャビティにつながる射出スリーブに注ぎ、高圧で金型内へ押し込みます。圧力は通常1 500~25 400 psi(10~175 MPa)です。
高圧で射出することにより、複雑な形状や薄肉部にも金属が行き渡ります。金属が冷たい金型表面に触れて急速に凝固する間も圧力を維持し、気孔を抑えて寸法精度を確保します。
凝固後、金型を開いてエジェクタピンで鋳造品を取り出します。次に、湯口、ランナー、バリなどの余分な材料をトリミングします。最後のショットブラスト工程では、残ったスクラップを鋳造品から分離します。多くの場合、プレス内の専用トリム金型を使います。分離したスクラップは通常、再溶解してリサイクルします。
高圧ダイカストの種類
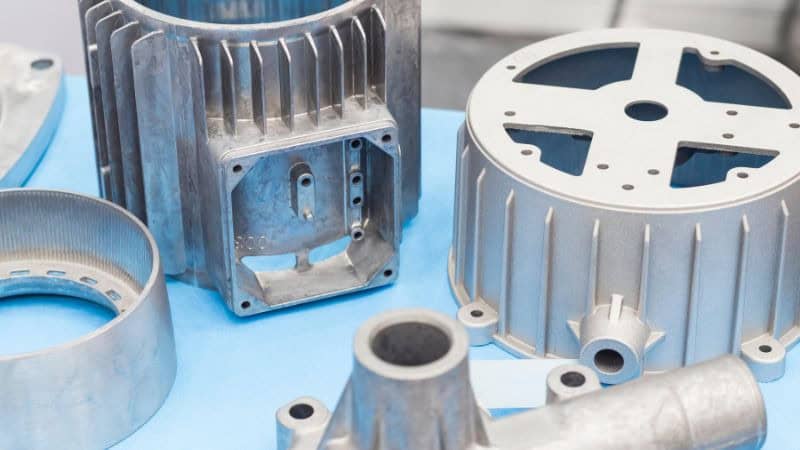
高圧ダイカスト(HPDC)は、溶融金属を金型に射出する方法によって分類できます。主な方式は次の2種類です。 ホットチャンバーダイカスト と コールドチャンバーダイカストです。
ホットチャンバーダイカスト
ホットチャンバーダイカストでは、鋳造機と一体化した炉で金属を溶解します。溶融金属はプランジャーとグースネック機構を使って金型キャビティに射出されます。融点の低い金属に効率的な方法です。
亜鉛、マグネシウム、鉛など、比較的融点の低い合金に一般的に使用されます。
溶融金属を外部炉から移送する必要がないため、工程が速く、鋳造サイクルを短縮できます。
ただし、融点の高い金属には適しません。グースネックやノズルなど、機械部品を損傷するおそれがあるためです。
コールドチャンバーダイカスト
コールドチャンバーダイカストでは、金属を別の炉で溶解してから鋳造機に汲み入れ、プランジャーで金型キャビティへ射出します。
アルミニウム、真鍮、一部のマグネシウム合金など、融点の高い金属に適しています。
ホットチャンバー方式では扱えない高融点金属を加工できます。
一方、溶融金属を炉から機械へ移す工程が加わるため、ホットチャンバーダイカストより生産速度が遅くなることがあります。
高圧ダイカストの利点とは?
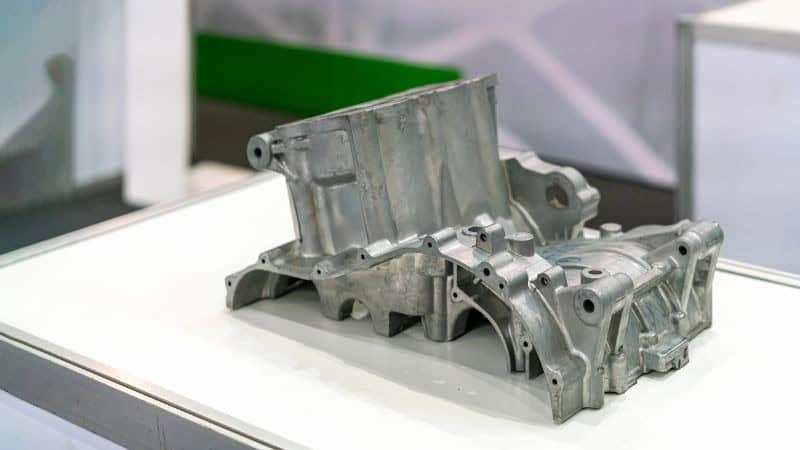
高圧ダイカスト(HPDC)の利点は、複雑で高品質な金属部品を効率よく製造できることにあります。
高い生産性
- 工程の速さ:HPDCでは高圧で溶融金属を金型に射出するため、金型への充填と凝固が速く進みます。この速度は大量生産で重要で、短時間に多くの部品を製造できます。
寸法精度と高い精密性
- 工程の制御性:高圧により溶融金属が金型の隅々まで充填され、寸法が安定した高精度の部品を製造できます。追加の機械加工や仕上げ加工を減らし、時間とコストを節約できます。
複雑な形状と薄肉部
- 高圧射出:高圧で金属を射出することで、他の鋳造法では実現が難しい複雑な形状や精緻な細部を作れます。また、最終製品の軽量化につながる、厚さ1 mmの薄肉部品も製造できます。
滑らかな表面仕上げ
- 金型と工程の品質:金型から取り出した時点で表面が滑らかな部品を製造できます。意匠性や電気めっきなどの表面処理が求められる用途に適し、二次仕上げ工程を減らせます。
材料効率と廃棄物の削減
- 材料ロスの最小化:HPDCはニアネットシェイプ加工で、最終寸法に近い部品を製造します。余分な材料を切削する従来の機械加工法と比べて、材料の無駄を抑えられます。
非鉄金属への幅広い対応
- 材料選択の柔軟性:HPDCはアルミニウム、亜鉛、マグネシウムなど幅広い非鉄金属に対応します。重量、強度、耐食性など、用途ごとの要件に応じた材料選択が可能です。
耐久性に優れた金型
- 長い寿命:HPDCで使う金型は耐久性のある材料で作られ、工程で生じる高圧と高温に耐えられます。金型を複数の生産サイクルで再使用できるため、長期的に部品当たりのコストを抑えられます。
高圧ダイカストの欠点とは?
高圧ダイカスト(HPDC)には、用途によって適性を左右するいくつかの欠点があります。主な課題は次のとおりです。
初期の金型・工具費が高い:複雑で精密な金型が必要となるため、HPDCでは設備準備と金型関連の費用が高額です。初期投資を多数の部品に分散できる大量生産で、主に経済性が成り立ちます。
気孔の発生:急速な冷却と高圧射出により、鋳造品に気孔が生じることがあります。微小な空気だまりや空隙である気孔は、部品の機械的特性や構造健全性を損なうおそれがあります。欠陥を抑えるには、工程を慎重に管理する必要があります。
材料の制約:HPDCで一般的に使えるのは、アルミニウム、亜鉛、マグネシウムなどの非鉄金属です。鉄系金属は融点が高く、金型の摩耗も大きいため、この工程には適しません。
設計上の制約:抜き勾配、肉厚、パーティングラインなどに設計上の制約があります。そのため設計の修正が追加で必要になったり、製造できる部品形状が限られたりする場合があります。
少量生産には不向き:金型製作と段取りの費用が高いため、HPDCは少量生産では費用対効果が得にくい方法です。多数の製品にコストを分散できる大規模生産に最も適しています。
環境への配慮:HPDCでは高圧機械や溶解炉を使うため、多くのエネルギーを消費し、排出物が発生することがあります。スクラップのリサイクルやエネルギー使用の最適化など、環境負荷を抑える持続可能な取り組みが不可欠です。
HPDCにおける金型設計上の検討事項
高圧ダイカスト用金型の設計では、キャビティとコアの配置、冷却・射出システムの効率、適切な金型材料の選定という3つの重要な点を考慮します。
キャビティとコア
キャビティとコアは、金型を構成する主な2つの部分です。キャビティは溶融金属を注入する空間で、コアは鋳造品の内部形状を形成します。変形を防ぐため、キャビティとコアが高圧に耐える設計であることが重要です。
精密で複雑な部品を製造するには、バランスの取れたキャビティとコアの設計が欠かせません。鋳造品を容易に取り出せるよう、肉厚、パーティングライン、抜き勾配などを考慮する必要があります。
冷却システム
適切な冷却は、ダイカスト工程の効率と品質に不可欠です。冷却システムによって溶融金属を速やかに凝固させ、サイクル時間を短縮して生産性を高めます。
温度を制御するため、冷却回路を金型内部に組み込むことがよくあります。効率的な冷却システムは熱応力を抑え、完成品の欠陥を防ぎます。冷却性能に影響する詰まりを防ぐため、冷却回路の定期的な保守が重要です。
金型材料
金型の寿命と性能を確保するには、適切な材料を選ぶことが重要です。金型は著しい摩耗や損傷を起こすことなく、高圧、高温、連続する生産サイクルに耐えなければなりません。
一般に、金型には高品質で耐熱性に優れた鋼材を使用します。材料の選択は、鋳造品の総コスト、耐久性、品質に影響します。高品質な材料への投資により、長期的に停止時間と保守コストを削減できます。
高圧ダイカストの用途
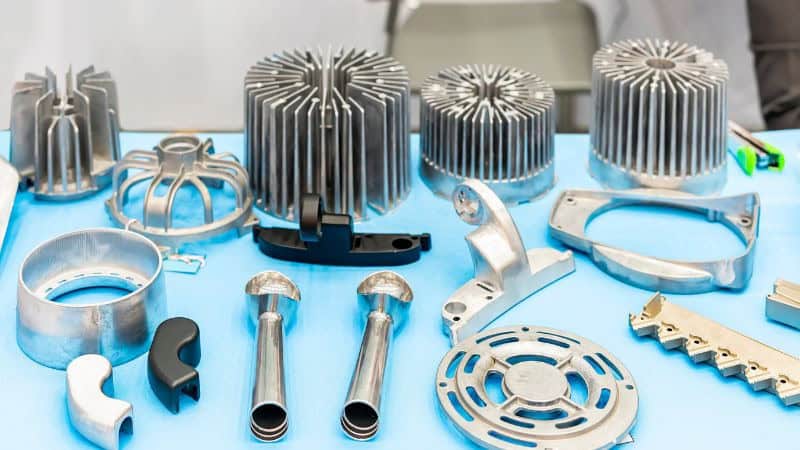
自動車産業:高精度で信頼性の高いHPDCは、エンジン部品、トランスミッションケースなどの重要部品の製造に広く使われています。
航空宇宙:この方法で、航空機の構造部品やハウジングなど、軽量で耐久性に優れた部品を製造できます。
電子機器:HPDCが実現する高い精度と優れた表面仕上げは、ヒートシンク、筐体、その他の電子部品に生かされています。
消費財:電動工具のハウジングや家電部品も、高圧ダイカストで細部まで精密で堅牢な形状に製造できます。
HPDC以外の先進的な鋳造法
従来の高圧ダイカストに加えて、工程の性能向上や特定の課題への対応を目的とした、新しい金属鋳造技術が登場しています。真空ダイカスト、スクイズ鋳造、半溶融金属加工などが挙げられます。
真空ダイカスト では、溶融金属を射出する前に金型キャビティ内を真空にします。ガスの巻き込みを抑え、機械的特性と表面品質を向上させる方法です。薄肉部品の製造に特に有効で、自動車や航空宇宙産業でよく使われます。
スクイズ鋳造 も先進的な方法の一つです。溶融金属を高圧で金型に射出し、凝固中にも圧力を加えます。気孔を抑えて完成品の機械的特性を高められるため、構造部品に適しています。
半溶融金属加工(SSM) では、金属を部分的に凝固させてスラリー状にしてから射出します。金属の流れをより適切に制御でき、欠陥を抑えながら鋳造品の機械的特性を向上させます。SSMは、複雑な形状や高強度が求められる用途に特に有効です。
よくある質問
HPDCでよく使われる金属は何ですか?
HPDCでよく使われる金属は次のとおりです。
- アルミニウム合金:特性のバランスに優れ、HPDCで最も広く使われている金属の一つです。
- マグネシウム合金:軽量性が評価され、特に自動車用途で採用が広がっています。
- 亜鉛合金:鋳造性に優れ、融点が低いためよく使われます。
- 銅合金:一部の用途で使われますが、アルミニウムや亜鉛ほど一般的ではありません。
代表的な合金と用途には、次のものがあります。
- A380(アルミニウム合金):エンジンブロック、自動車部品、ハウジングなどに広く使われます。
- 383(アルミニウム合金):薄肉部品や複雑な設計に適しています。
- B390(アルミニウム合金):歯車、ピストン、エンジン部品に使われます。
- A413および413(アルミニウム合金):自動車や航空宇宙分野で使われます。
- AZ91DおよびAM60B(マグネシウム合金):自動車用途で一般的ですが、電気自動車など一部の新しい用途では熱伝導性に制約があります。
高圧ダイカストは低圧方式とどう違いますか?
高圧ダイカストでは、より大きな力で溶融金属を金型に射出するため、生産が速く、細部も精密に再現できます。低圧方式は重力または低い圧力を利用するため、複雑な部品では生産速度が遅く、精度も低くなります。
高圧ダイカストマシンで一般的に使われる圧力範囲はどのくらいですか?
高圧ダイカストの圧力範囲は通常1,000~25 000 PSI(ポンド毎平方インチ)です。正確な圧力は金属の種類と製造する部品の複雑さによって異なります。







