
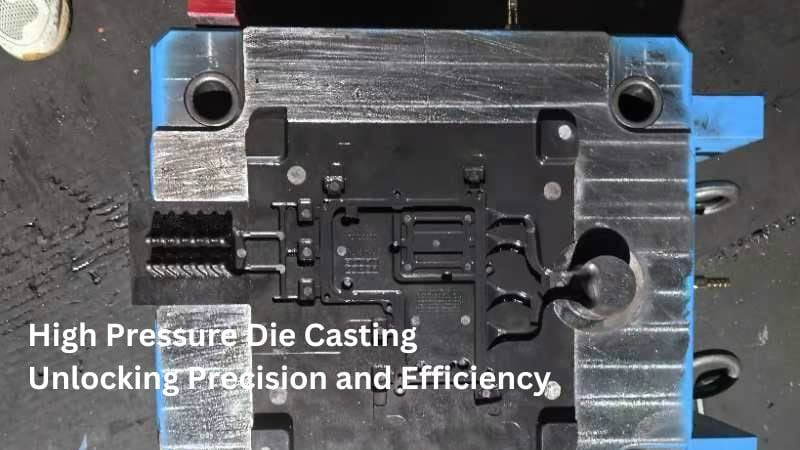
Che cos’è la pressofusione ad alta pressione?
La pressofusione ad alta pressione (HPDC) è un processo produttivo che realizza componenti metallici iniettando metallo fuso in uno stampo di acciaio ad alta pressione. È ampiamente utilizzata per creare componenti complessi e precisi, con ottima finitura superficiale e accuratezza dimensionale.
La pressofusione ad alta pressione è sostanzialmente sinonimo di pressofusione tradizionale, poiché rappresenta il metodo standard ad alta pressione del settore. Le differenze principali riguardano le tecniche specifiche e le varianti utilizzate per adattarsi ai diversi materiali e requisiti produttivi.
Nel precedente articolo abbiamo fornito una breve panoramica sulla pressofusione. Qui ne approfondiremo il processo, per comprenderne meglio le caratteristiche e le applicazioni.
Come funziona il processo HPDC
Il processo HPDC inizia con un’attenta preparazione dello stampo: lo stampo viene pulito, controllato per individuare eventuali difetti e rivestito con un lubrificante che regola la temperatura e facilita l’estrazione del getto.
Lo stampo viene quindi preriscaldato per garantire un flusso e una solidificazione corretti del metallo. Durante l’iniezione, il metallo fuso viene versato in una camera di iniezione collegata alla cavità e spinto nello stampo ad alta pressione, in genere da 1.500 a 25.400 psi (10 to 175 MPa).
L’iniezione ad alta pressione fa sì che il metallo riempia lo stampo anche in presenza di forme complesse o pareti sottili. Quando il metallo solidifica rapidamente a contatto con le superfici fredde dello stampo, la pressione viene mantenuta per ridurre al minimo la porosità e garantire l’accuratezza dimensionale.
Una volta solidificato il metallo, le due metà dello stampo vengono separate e il getto viene espulso mediante perni. Il componente viene poi rifilato per rimuovere il materiale in eccesso, come materozze, canali e bave. Nella fase finale, i residui metallici vengono separati dal getto, spesso mediante uno stampo di rifilatura installato in una pressa. Questi scarti vengono generalmente riciclati rifondendoli.
Quali sono i tipi di pressofusione ad alta pressione?
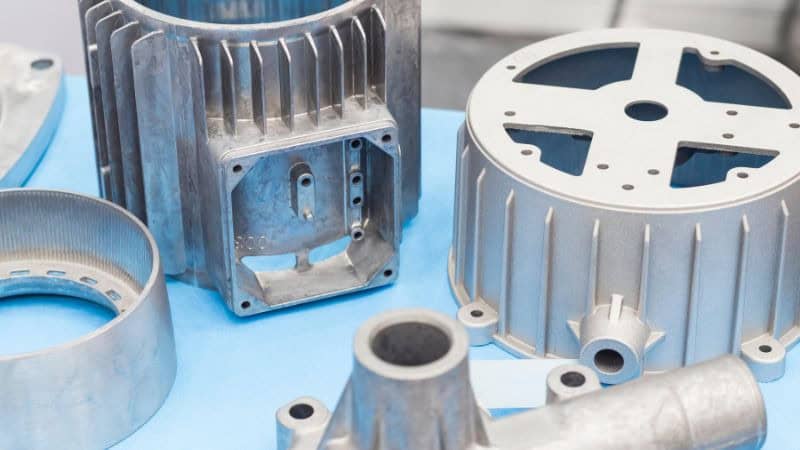
La pressofusione ad alta pressione (HPDC) si suddivide in diversi tipi in base al metodo di iniezione del metallo fuso nello stampo. Le due tipologie principali sono la pressofusione a camera calda e la pressofusione a camera fredda.
Pressofusione a camera calda
Nella pressofusione a camera calda, il metallo viene fuso in un forno integrato nella macchina. Il metallo liquido viene poi iniettato nella cavità dello stampo mediante un pistone e un sistema a collo di cigno. Questo metodo è efficiente per i metalli con basso punto di fusione.
Viene utilizzato soprattutto per leghe con temperature di fusione più basse, come zinco, magnesio e piombo.
Il processo è più rapido perché non occorre trasferire il metallo da un forno esterno, riducendo i tempi ciclo.
Non è però adatto ai metalli con punti di fusione elevati, che possono danneggiare componenti della macchina come il collo di cigno e l’ugello.
Pressofusione a camera fredda
Nella pressofusione a camera fredda, il metallo viene fuso in un forno separato e poi trasferito con una siviera nella macchina. Un pistone inietta il metallo fuso nella cavità dello stampo.
Il metodo è ideale per metalli con punti di fusione più elevati, come alluminio, ottone e alcune leghe di magnesio.
Può lavorare metalli ad alto punto di fusione, non adatti ai processi a camera calda.
Il trasferimento del metallo fuso dal forno alla macchina aggiunge una fase e può rallentare il processo rispetto alla pressofusione a camera calda.
Quali sono i vantaggi della pressofusione ad alta pressione?
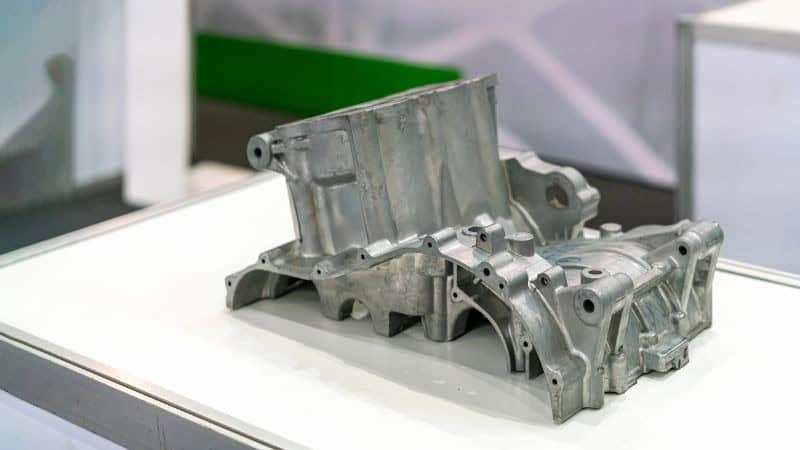
I vantaggi della pressofusione ad alta pressione (HPDC) derivano dalla capacità di produrre in modo efficiente componenti metallici complessi e di alta qualità.
Elevati ritmi produttivi
- Velocità del processo: l’HPDC inietta il metallo fuso nello stampo ad alta pressione, consentendo un riempimento rapido e una solidificazione veloce. Questa rapidità è fondamentale per la produzione in serie e permette di realizzare grandi quantità di componenti in poco tempo.
Accuratezza e precisione dimensionale
- Processo controllato: l’alta pressione assicura che il metallo fuso riempia ogni cavità dello stampo, ottenendo componenti dalle dimensioni costanti e molto precisi. Si riduce così la necessità di ulteriori lavorazioni o finiture, con un risparmio di tempo e costi.
Forme complesse e pareti sottili
- Iniezione ad alta pressione: la possibilità di iniettare il metallo ad alta pressione permette di realizzare forme complesse e dettagli minuti, difficili da ottenere con altri metodi. Consente inoltre di produrre componenti con pareti sottili fino a 1 mm, riducendo il peso del prodotto finale.
Finitura superficiale liscia
- Qualità dello stampo e del processo: il processo produce componenti con superfici lisce direttamente dallo stampo, ideali quando è importante l’estetica o si prevedono trattamenti come la galvanizzazione. Si riduce al minimo la necessità di finiture secondarie.
Efficienza dei materiali e riduzione degli scarti
- Perdita minima di materiale: l’HPDC è un processo near-net-shape, cioè produce componenti vicini alle dimensioni finali e riduce gli scarti rispetto alle lavorazioni meccaniche tradizionali, che asportano materiale in eccesso.
Versatilità con i metalli non ferrosi
- Flessibilità dei materiali: l’HPDC è compatibile con numerosi metalli non ferrosi, tra cui alluminio, zinco e magnesio. I produttori possono scegliere il materiale in base ai requisiti specifici, come peso, resistenza e resistenza alla corrosione.
Stampi durevoli
- Lunga durata: gli stampi HPDC sono realizzati con materiali robusti e resistono alle alte pressioni e temperature del processo. Possono essere riutilizzati per numerosi cicli produttivi, riducendo il costo per unità nel tempo.
Quali sono gli svantaggi della pressofusione ad alta pressione?
La pressofusione ad alta pressione (HPDC) presenta alcuni svantaggi che possono limitarne l’idoneità per determinate applicazioni. Ecco i principali:
Elevati costi iniziali degli stampi: i costi di attrezzaggio e avviamento sono significativi, poiché servono stampi complessi e precisi. Il processo è quindi conveniente soprattutto per grandi volumi, che permettono di ripartire l’investimento su molti componenti.
Problemi di porosità: il raffreddamento rapido e l’iniezione ad alta pressione possono causare porosità nei getti. Piccole cavità o inclusioni d’aria possono compromettere le proprietà meccaniche e l’integrità strutturale dei componenti. È necessario controllare attentamente il processo per ridurre i difetti.
Limiti dei materiali: l’HPDC è generalmente limitata ai metalli non ferrosi, come alluminio, zinco e magnesio. Non è adatta ai metalli ferrosi, che hanno punti di fusione più elevati e causano maggiore usura degli stampi.
Vincoli di progettazione: il processo impone limiti progettuali, soprattutto per angoli di sformo, spessore delle pareti e linee di divisione. Potrebbero essere necessarie ulteriori iterazioni di progetto e la complessità dei componenti ottenibili può risultare limitata.
Non adatta a produzioni a basso volume: gli elevati costi degli stampi e di avviamento rendono l’HPDC poco conveniente per piccoli lotti. È più adatta alla produzione su larga scala, che consente di ammortizzare i costi su molte unità.
Considerazioni ambientali: i macchinari ad alta pressione e i forni di fusione consumano molta energia e possono generare emissioni. Per ridurre l’impatto ambientale sono essenziali pratiche sostenibili, come il riciclo degli scarti e l’ottimizzazione dei consumi energetici.
Aspetti da considerare nella progettazione degli stampi HPDC
Nella progettazione degli stampi per la pressofusione ad alta pressione occorre considerare tre aspetti: disposizione della cavità e dell’anima, efficienza dei sistemi di raffreddamento e scelta dei materiali dello stampo.
Cavità e anima
La cavità e l’anima sono le due sezioni principali dello stampo. La cavità è lo spazio in cui viene iniettato il metallo fuso, mentre l’anima definisce la geometria interna del getto. Entrambe devono essere progettate per resistere alle alte pressioni senza deformarsi.
Una progettazione equilibrata di cavità e anima è importante per ottenere componenti precisi e complessi. Occorre considerare spessore delle pareti, linee di divisione e angoli di sformo, così da facilitare l’estrazione del pezzo finito.
Sistemi di raffreddamento
Un raffreddamento adeguato è essenziale per l’efficienza e la qualità della pressofusione. I sistemi di raffreddamento solidificano rapidamente il metallo fuso, riducendo i tempi ciclo e aumentando la produttività.
I canali di raffreddamento sono spesso integrati nello stampo per controllarne la temperatura. Sistemi efficienti riducono le sollecitazioni termiche e prevengono difetti nel prodotto finito. È importante sottoporre i canali a manutenzione regolare per evitare ostruzioni che ne compromettano le prestazioni.
Materiali dello stampo
La scelta del materiale corretto è fondamentale per la durata e le prestazioni dello stampo. Il materiale deve resistere ad alte pressioni, temperature elevate e cicli continui senza usura significativa.
Gli stampi sono solitamente realizzati con acciai di alta qualità e resistenti al calore. Il materiale scelto incide sui costi complessivi, sulla durata e sulla qualità dei getti. Investire in materiali di qualità può ridurre nel tempo fermi macchina e costi di manutenzione.
Quali sono le applicazioni della pressofusione ad alta pressione?
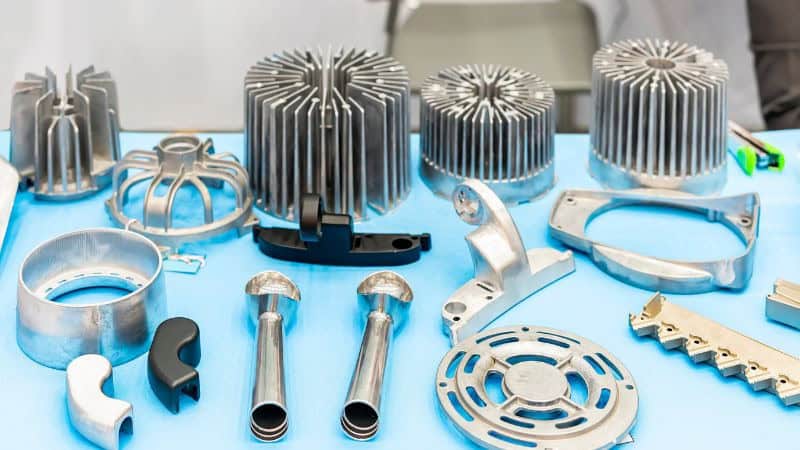
Settore automobilistico: l’HPDC viene spesso utilizzata per produrre componenti del motore, scatole del cambio e altre parti essenziali grazie all’elevata precisione e affidabilità.
Aerospaziale: consente di realizzare componenti aeronautici leggeri e durevoli, comprese parti strutturali e alloggiamenti.
Elettronica: dissipatori, involucri e altri componenti elettronici beneficiano dell’elevata precisione e dell’ottima finitura superficiale dell’HPDC.
Beni di consumo: alloggiamenti per utensili elettrici e componenti di elettrodomestici da cucina sono prodotti mediante pressofusione ad alta pressione per ottenere design dettagliati e robusti.
Quali tecniche innovative esistono oltre all’HPDC?
Oltre ai metodi tradizionali di pressofusione ad alta pressione, sono state sviluppate tecniche innovative per migliorare il processo e affrontare sfide specifiche. Tra queste figurano la pressofusione assistita dal vuoto, la fusione con compressione e la lavorazione dei metalli semisolidi.
Pressofusione assistita dal vuoto prevede la creazione di un vuoto nella cavità prima di iniettare il metallo fuso. Riduce l’intrappolamento di gas, migliorando le proprietà meccaniche e la qualità superficiale. È particolarmente utile per componenti a parete sottile ed è spesso impiegata nei settori automobilistico e aerospaziale.
Fusione con compressione è un altro metodo avanzato: il metallo fuso viene iniettato nello stampo ad alta pressione e durante la solidificazione viene applicata un’ulteriore pressione. La tecnica riduce al minimo la porosità e migliora le proprietà meccaniche del prodotto finale, risultando adatta a componenti strutturali.
Lavorazione di metalli semisolidi (SSM) prevede la solidificazione parziale del metallo prima dell’iniezione, ottenendo una consistenza simile a un impasto. Il metodo offre un migliore controllo del flusso, riduce i difetti e migliora le proprietà meccaniche del getto. L’SSM è particolarmente utile per geometrie complesse e applicazioni ad alta resistenza.
Domande frequenti
Quali metalli vengono spesso utilizzati nell’HPDC?
I metalli più comuni nell’HPDC includono:
- Leghe di alluminio: tra i metalli più utilizzati nell’HPDC grazie all’eccellente combinazione di proprietà.
- Leghe di magnesio: sempre più diffuse per la leggerezza, soprattutto nelle applicazioni automobilistiche.
- Leghe di zinco: spesso utilizzate per la buona colabilità e il basso punto di fusione.
- Leghe di rame: impiegate in alcune applicazioni, anche se meno comuni di quelle di alluminio o zinco.
Alcune leghe specifiche e le relative applicazioni includono:
- A380 (lega di alluminio): ampiamente utilizzata per blocchi motore, componenti automobilistici e alloggiamenti.
- 383 (lega di alluminio): adatta a componenti a parete sottile e design complessi.
- B390 (lega di alluminio): utilizzata per ingranaggi, pistoni e componenti del motore.
- A413 e 413 (leghe di alluminio): utilizzate nelle applicazioni automobilistiche e aerospaziali.
- AZ91D e AM60B (leghe di magnesio): comuni nel settore automobilistico, sebbene la loro conducibilità termica possa limitarne l’uso in alcune applicazioni moderne, come i veicoli elettrici.
In cosa differisce la pressofusione ad alta pressione dai metodi a bassa pressione?
La pressofusione ad alta pressione inietta il metallo fuso nello stampo con una forza maggiore, consentendo una produzione più rapida e una migliore riproduzione dei dettagli. I metodi a bassa pressione si basano sulla gravità o su forze inferiori e risultano più lenti e meno precisi per componenti complessi.
Qual è l’intervallo di pressione tipico delle macchine per pressofusione ad alta pressione?
L’intervallo tipico va da 1000 a 25.000 PSI (libbre per pollice quadrato). Il valore preciso dipende dal tipo di metallo e dalla complessità del componente prodotto.







