
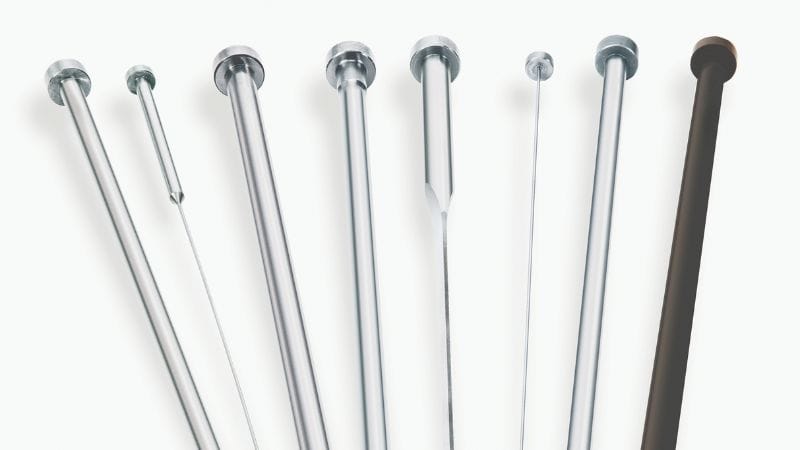
Cosa sono i perni di espulsione?
I perni di espulsione sono componenti fondamentali nella progettazione degli stampi a iniezione e sono concepiti per estrarre senza problemi i pezzi dalla cavità. Durante l’espulsione applicano una forza controllata; la spinta dei perni è sincronizzata con precisione per rilasciare i pezzi finiti senza danneggiarli. Tra i tipi più comuni vi sono perni cilindrici standard, lame di espulsione per geometrie a parete sottile e perni a gradino per componenti complessi.
Ogni spinta deve bilanciare la pressione di mantenimento e la geometria del componente: il perno va collocato in zone rinforzate, come nervature o bossoli, per ridurre al minimo i segni visibili. Una progettazione avanzata della forma ottimizza il sistema di espulsione, posizionando le teste dei perni lontano dalle superfici estetiche e preservando l’integrità strutturale. Nella produzione mediante stampaggio a iniezione, il perno può anche integrarsi con i canali di raffreddamento o fungere da sfiato, aumentando l’efficienza.
Tipi di perni di espulsione
Esistono diversi tipi di perni per svolgere il lavoro:
- Perni di espulsione temprati in tutta la sezione: progettati per offrire resistenza, sono temprati in tutto il corpo e resistono all’usura.
- Perni di espulsione neri: presentano un rivestimento in nitruro nero che migliora la lubrificazione e la resistenza alla corrosione.
- Perni di espulsione a lama: per componenti con zone piatte e sottili sono ideali grazie alla forma appiattita.
Considerazioni progettuali per i perni di espulsione
Nella pressofusione e nello stampaggio a iniezione, posizione, dimensioni, forma e materiale dei perni vanno scelti con attenzione per evitare difetti e prolungare la durata dello stampo.
Posizionamento dei perni di espulsione
Nella pressofusione, la posizione migliore è in zone non visibili e strutturalmente rinforzate, così da ridurre i segni e garantire un’espulsione efficace.
- Superfici non visibili: collocare i perni su zone nascoste o non estetiche (per esempio presso attacchi o zone di troppo pieno) per evitare segni sul prodotto finito. Ad esempio, posizionarli sugli anelli di troppo pieno evita segni sulle superfici visibili dei gomiti.
- Caratteristiche strutturali: collocare i perni su nervature, bossoli o inserti metallici per distribuire uniformemente la forza e ridurre i difetti dovuti alle sollecitazioni.
- Superfici piane e perpendicolari: evitare pendenze e superfici curve; i perni richiedono piazzole piane, perpendicolari alla direzione di espulsione, per evitare slittamenti o danni al componente.
- Area di contatto adeguata: garantire una superficie di contatto sufficiente per evitare deformazioni, soprattutto con leghe morbide. Se necessario, aggiungere piazzole di espulsione (per esempio su componenti nervati).
- Zone soggette a bava: posizionare i perni in punti in cui eventuali residui di bava hanno meno probabilità di compromettere funzionalità o aspetto.
Scelta delle dimensioni e della forma corrette
Le dimensioni devono corrispondere all’area superficiale del componente per spingerlo fuori efficacemente senza lasciare segni. La forma del perno deve essere compatibile con l’sformo previsto nel progetto dello stampo: ciò aiuta a espellere il componente senza resistenza. In genere sono disponibili diverse forme di perno:
- Rotondi: adatti all’uso generale, offrono una buona superficie di contatto.
- Quadrati o rettangolari: utilizzati quando servono una forza o una superficie di contatto maggiori.
Scelta del materiale dei perni
Sono ideali materiali con elevata durezza e resistenza alla corrosione, come l’acciaio temprato. Per resine morbide potrebbe non essere necessario un materiale molto duro. Con resine abrasive, invece, è opportuno scegliere perni con rivestimenti resistenti all’usura e alla corrosione, come l’acciaio nitrurato.
- Acciaio temprato: offre un equilibrio tra resistenza e resistenza alla corrosione per la maggior parte delle applicazioni.
- Acciaio nitrurato: ideale per stampi che richiedono maggiore tenacità e resistenza all’usura.
Ottimizzare l’espulsione per efficienza e qualità
Bilanciamento di forza e movimento
Una forza eccessiva può danneggiare il pezzo stampato o la metà dello stampo; una forza insufficiente può farlo aderire o impedirne l’espulsione completa.
Occorre trovare un equilibrio in cui i perni applichino una forza uniforme sulla superficie del componente, evitando deformazioni.
- Allineamento corretto: assicurarsi che i perni siano allineati con la geometria del componente.
- Precisione della piastra di espulsione: regolare la piastra per ottenere un movimento uniforme e scorrevole, riducendo il rischio di segni o difetti indesiderati.
Sincronizzazione tra raffreddamento e sistema di espulsione
È importante che il sistema di raffreddamento sia sincronizzato con quello di espulsione. Un sistema ben coordinato assicura che i componenti si raffreddino a sufficienza e vengano espulsi agevolmente, riducendo così i difetti.
- Tempistiche: sincronizzare raffreddamento ed espulsione per rilasciare efficacemente il componente.
- Raffreddamento uniforme: assicurare un raffreddamento omogeneo in tutto il componente per evitare deformazioni durante l’espulsione.
- Ottimizzazione dei canali di colata: progettare il sistema di alimentazione in modo che funzioni al meglio con il sistema di espulsione.
Risoluzione dei problemi comuni dei perni di espulsione
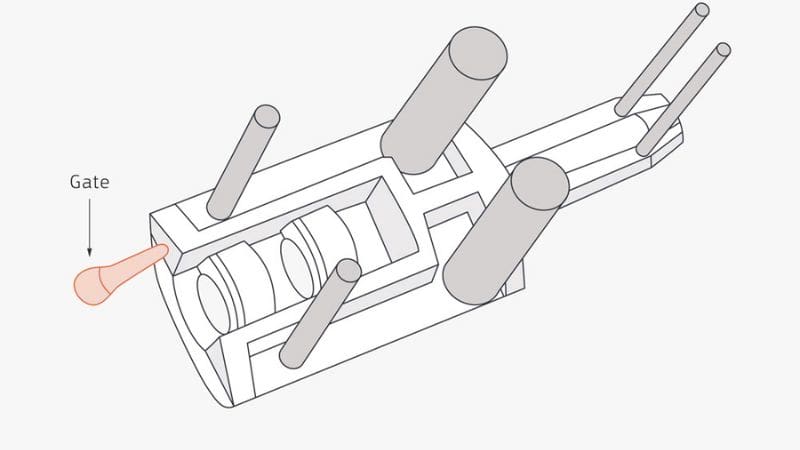
Come gestire i segni dei perni di espulsione
I segni dei perni di espulsione sono piccole imperfezioni o rientranze che restano sulla superficie di un pezzo in plastica durante l’espulsione. Per ridurli:
- Assicurare il corretto posizionamento dei perni: distribuirli in modo da bilanciare la forza di espulsione ed evitare le zone soggette a sollecitazioni.
- Scegliere il tipo di perno adatto: forme e dimensioni diverse si adattano ad applicazioni diverse. Usare perni più lisci e arrotondati per ottenere un’espulsione pulita e ridurre i segni.
- Regolare i parametri di processo: quando necessario, ridurre la pressione di iniezione e il tempo di mantenimento per diminuire le sollecitazioni sul componente.
- Installare sfiati nello stampo: consentono all’aria di fuoriuscire ed evitano il vuoto che potrebbe aumentare la forza esercitata sui perni.
Prevenire danni e usura dei perni
Con il tempo i perni possono danneggiarsi, compromettendo la qualità dei componenti e causando interruzioni della produzione. Per prevenire usura e guasti:
- Eseguire regolari controlli di manutenzione: cercare segni di danni come piegature, rotture o usura eccessiva.
- Utilizzare una lubrificazione costante: un sistema ben lubrificato assicura un movimento più fluido dei perni e riduce l’attrito.
- Esaminare la posizione degli attacchi e l’espulsione del componente: garantire un flusso e un’espulsione corretti può ridurre le sollecitazioni sui perni.
Tecnologie avanzate per i perni di espulsione
Nello stampaggio a iniezione, due importanti sviluppi stanno trasformando le prestazioni dei perni: i rivestimenti e trattamenti specializzati e i design innovativi. Questi miglioramenti sono fondamentali per perfezionare la fase di espulsione.
Innovazioni nei rivestimenti e nei trattamenti dei perni
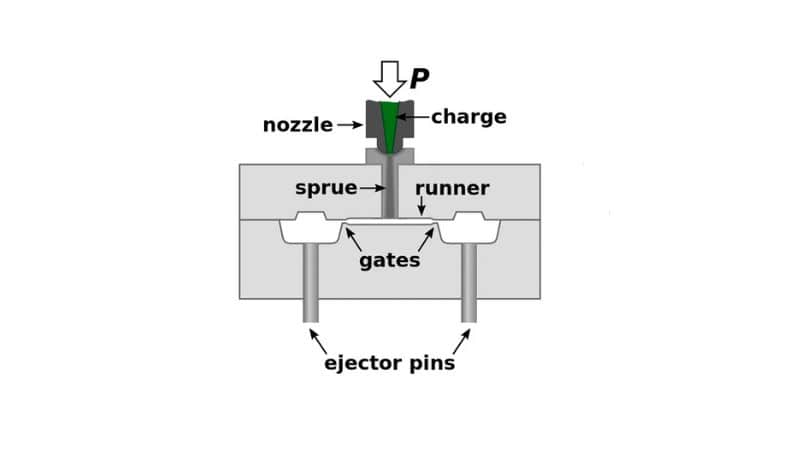
Oggi i perni di espulsione sono disponibili con diversi rivestimenti che ne migliorano le prestazioni. Carbonio simile al diamante (DLC) è un esempio significativo: può ridurre notevolmente attrito e usura, favorendo il distacco del componente e prolungando la durata dei perni.
Ecco una breve panoramica:
- Attrito ridotto: i rivestimenti DLC riducono la resistenza tra il perno di espulsione e il prodotto.
- Durata maggiore: una minore usura riduce la frequenza di sostituzione dei perni.
Un altro trattamento da considerare è l’impiego dell’acciaio H13 nitrurato per i perni di espulsione. Il trattamento ne aumenta la durezza e li rende adatti ai cicli frequenti di espulsione ad alta pressione delle macchine per stampaggio a iniezione.
- Elevata resistenza: i perni di espulsione in H13 nitrurato resistono alle condizioni intense all’interno della macchina.
- Lunga durata: grazie alla durezza, mantengono forma e funzionalità più a lungo.
Tendenze emergenti nella progettazione dei perni
I produttori cercano continuamente di perfezionare il design dei perni per soddisfare le esigenze complesse dei moderni processi produttivi. Una tendenza importante consiste nell’ottimizzare blocchi e perni di espulsione affinché funzionino perfettamente con texture complesse delle resine. In questo modo il componente viene espulso agevolmente senza danneggiare la superficie o la qualità della texture.
Ecco gli aspetti da considerare:
- Forme specifiche: i perni vengono progettati per adattarsi alle diverse geometrie dei prodotti.
- Precisione progettuale: perni progettati per forme specifiche possono migliorare l’efficienza complessiva del processo produttivo.
Pressofusione con Moldiecasting
Con Moldiecasting siamo esperti nell’ottenere un’espulsione fluida dei componenti grazie alla progettazione specializzata dei perni.
Allineando le specifiche delle attrezzature ai parametri delle macchine per stampaggio, Moldiecasting offre soluzioni di precisione che eliminano i difetti e massimizzano la produttività. La nostra esperienza trasforma il prodotto stampato a iniezione, dall’idea al risultato: progettazione intelligente della forma e prestazioni di espulsione impeccabili.
Integrando l’ottimizzazione dei perni nelle prime consulenze progettuali, evitiamo revisioni costose e realizziamo componenti con finiture impeccabili. Scegliete le nostre soluzioni di pressofusione: il design intelligente dei perni e una qualità rigorosa trasformano geometrie complesse in risultati privi di difetti.







