
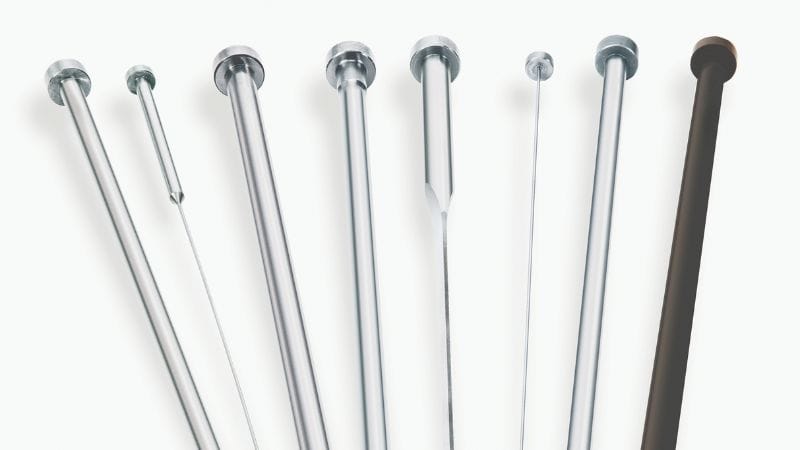
Que sont les broches d’éjection ?
Les broches d’éjection sont des composants essentiels des moules de moulage par injection. Elles assurent l’éjection régulière des pièces moulées hors de l’empreinte. Pendant cette phase, elles appliquent une force contrôlée et leur mouvement est soigneusement synchronisé pour libérer les pièces finies sans les endommager. Les types courants comprennent les broches cylindriques standard, les lames d’éjection pour les géométries à parois minces et les broches étagées pour les conceptions complexes.
Chaque poussée doit trouver un équilibre entre la pression de maintien et la géométrie de la pièce. Les broches sont positionnées dans des zones renforcées, comme les nervures ou les bossages, afin de limiter les marques visibles. Une conception avancée du moule optimise le système d’éjection et place les têtes des broches à l’écart des surfaces esthétiques, tout en préservant l’intégrité structurelle. En production par injection, les broches peuvent également intégrer des canaux de refroidissement ou servir d’évents, ce qui améliore l’efficacité.
Différents types de broches d’éjection
Il existe plusieurs types de broches d’éjection adaptés à différents besoins :
- Broches d’éjection trempées à cœur: conçues pour résister, elles sont trempées sur toute leur section afin d’améliorer leur résistance à l’usure.
- Broches d’éjection noires: leur revêtement en nitrure noir améliore la lubrification et la résistance à la corrosion.
- Broches d’éjection à lame: leur forme plate les rend idéales pour les pièces présentant des zones planes et minces.
Considérations de conception des broches d’éjection
Dans le moulage sous pression et le moulage par injection, l’emplacement, la taille, la forme et le matériau des broches doivent être soigneusement choisis afin d’éviter les défauts et de prolonger la durée de vie du moule.
Positionnement des broches d’éjection
Pour le moulage sous pression, il est préférable de placer les broches dans des zones non visibles et renforcées, afin de limiter les marques et d’assurer une éjection efficace.
- Surfaces non visibles: placer les broches sur des zones cachées ou non esthétiques (par ex. les zones d’attaque ou de trop-plein) pour éviter les marques visibles sur le produit fini. Par exemple, les positionner sur les demi-anneaux de trop-plein évite les marques sur les surfaces visibles des coudes.
- Caractéristiques structurelles: placer les broches sur des nervures, des bossages ou des inserts métalliques pour répartir la force uniformément et réduire les défauts liés aux contraintes.
- Surfaces planes et perpendiculaires: éviter les pentes et les courbes ; les broches doivent reposer sur des surfaces planes perpendiculaires au sens d’éjection pour éviter le glissement ou l’endommagement de la pièce.
- Surface de contact suffisante: prévoir une zone de contact assez grande pour éviter les déformations, notamment avec les alliages tendres. Ajouter des plots d’éjection si nécessaire (par ex. sur les pièces nervurées).
- Zones sujettes aux bavures: placer les broches là où les bavures résiduelles risquent le moins d’affecter la fonctionnalité ou l’esthétique.
Choisir la bonne taille et la bonne forme
La taille doit être adaptée à la surface de la pièce pour l’éjecter efficacement sans laisser de marques. La forme de la broche doit être compatible avec l’ angle de dépouille du moule, afin que la pièce puisse être éjectée sans résistance. Les broches se présentent généralement sous différentes formes :
- Rondes : adaptées à un usage général et offrant une bonne surface de contact.
- Carrées ou rectangulaires : utilisées lorsqu’une force ou une surface de contact plus importante est nécessaire.
Choix du matériau des broches
Les matériaux à grande dureté et présentant une bonne résistance à la corrosion sont idéaux, comme l’acier trempé. Pour une résine souple, des broches moins dures peuvent suffire. Avec des résines abrasives, choisissez des broches revêtues qui résistent à l’usure et à la corrosion, comme l’acier nitruré.
- Acier trempé : offre un bon équilibre entre résistance mécanique et résistance à la corrosion pour la plupart des applications.
- Acier nitruré : convient particulièrement aux moules qui exigent une résistance accrue à l’usure.
Optimiser l’éjection pour gagner en efficacité et en qualité
Équilibrer la force et le mouvement
Une force excessive risque d’endommager la pièce moulée ou la moitié du moule ; une force insuffisante peut faire coller la pièce ou empêcher son éjection complète.
Il faut trouver un équilibre et répartir la force des broches sur toute la surface de la pièce afin d’éviter sa déformation.
- Bon alignement: vérifier que les broches d’éjection sont alignées avec la géométrie de la pièce.
- Précision de la plaque d’éjection: régler la plaque pour obtenir un mouvement régulier et fluide, tout en réduisant le risque de marques ou de défauts.
Synchronisation du refroidissement et du système d’éjection
Le système de refroidissement doit fonctionner de manière synchronisée avec le système d’éjection. Une bonne coordination garantit un refroidissement suffisant et une éjection régulière, ce qui réduit les défauts.
- Synchronisation: synchroniser le refroidissement et l’éjection pour libérer efficacement les pièces.
- Refroidissement uniforme: assurer un refroidissement régulier de toute la pièce pour éviter les déformations lors de l’éjection.
- Optimisation du système de canaux: concevoir le système de canaux pour qu’il fonctionne efficacement avec le dispositif d’éjection.
Résoudre les problèmes courants des broches d’éjection
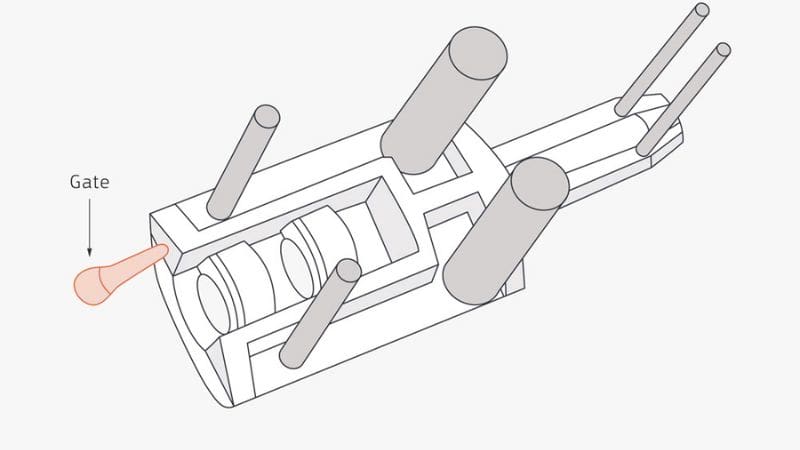
Réduire les marques de broches d’éjection
Les marques de broches sont de petites imperfections ou indentations laissées sur la surface d’une pièce en plastique pendant l’éjection. Pour les réduire :
- Vérifier le bon positionnement des broches: répartir la force d’éjection sur la pièce et éviter les zones soumises aux contraintes.
- Choisir le type de broche d’éjection adapté: les formes et tailles varient selon les applications. Des broches lisses et arrondies favorisent une éjection propre et limitent les marques.
- Ajuster les paramètres du procédé: réduire si nécessaire la pression d’injection et le temps de maintien pour diminuer les contraintes exercées sur la pièce.
- Installer des évents dans le moule: l’air peut ainsi s’échapper, ce qui évite la formation d’un vide susceptible d’augmenter la force exercée sur les broches.
Prévenir les dommages et l’usure des broches
Les broches d’éjection peuvent s’endommager avec le temps, ce qui affecte la qualité des pièces et peut interrompre la production. Pour éviter l’usure :
- Effectuer des contrôles de maintenance réguliers: rechercher les signes de dommage, comme les broches pliées ou cassées et l’usure excessive.
- Utiliser une lubrification régulière: un système bien lubrifié assure un mouvement fluide des broches et réduit les frottements.
- Vérifier les emplacements des attaques et l’éjection des pièces: un écoulement et une éjection adaptés réduisent les contraintes sur les broches.
Technologies avancées pour les broches d’éjection
Dans le domaine du moulage par injection, deux avancées importantes transforment les performances des broches : les revêtements et traitements spécialisés, ainsi que les conceptions innovantes. Ces progrès contribuent à optimiser la phase d’éjection.
Innovations dans les revêtements et les traitements
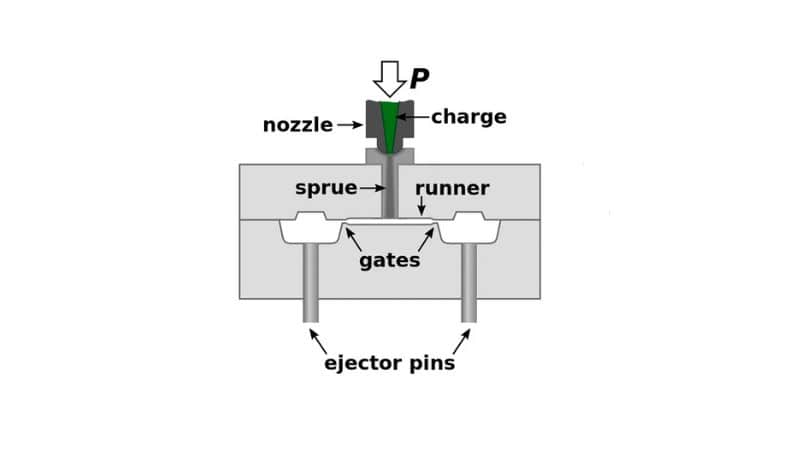
Les broches d’éjection bénéficient aujourd’hui de différents revêtements qui améliorent leur fonctionnement. Le carbone amorphe (DLC)est une innovation notable. Les revêtements DLC réduisent fortement les frottements et l’usure, facilitent le démoulage et prolongent la durée de vie des broches.
Voici leurs principaux avantages :
- Frottements réduits : les revêtements DLC diminuent la résistance entre la broche et le produit.
- Durabilité accrue : une usure réduite signifie que les broches doivent être remplacées moins souvent.
Un autre traitement intéressant consiste à utiliser de l’acier H13 nitruré pour les broches d’éjection. Ce traitement augmente leur dureté et les rend adaptées aux cycles d’éjection fréquents et à haute pression d’une machine de moulage par injection.
- Résistance élevée : les broches H13 nitrurées supportent les conditions intenses à l’intérieur de la machine.
- Longévité : grâce à leur dureté, elles conservent plus longtemps leur forme et leurs fonctionnalités.
Tendances émergentes dans la conception des broches
Les fabricants cherchent constamment à perfectionner la conception des broches d’éjection pour répondre aux exigences complexes des procédés modernes. L’une des principales tendances consiste à optimiser les blocs et les broches d’éjection pour qu’ils s’adaptent aux textures complexes des résines. La pièce peut ainsi être éjectée sans détériorer sa surface ni la qualité de sa texture.
Points à surveiller :
- Formes adaptées : les broches sont désormais conçues pour correspondre aux différentes géométries des produits.
- Précision de conception : des broches conçues pour un moule spécifique peuvent améliorer l’efficacité globale du procédé de fabrication.
Moulage sous pression avec Moldiecasting
Chez Moldiecasting, nous maîtrisons l’éjection fluide des pièces grâce à notre expertise en conception de broches d’éjection.
En faisant correspondre les spécifications de l’outillage aux paramètres de la machine, Moldiecasting propose des solutions de précision qui éliminent les défauts et maximisent la cadence. Notre expertise transforme votre produit moulé par injection, de la conception à la réalisation : une conception intelligente du moule associée à une éjection irréprochable.
En optimisant les broches dès les premières consultations de conception, nous évitons les révisions coûteuses et livrons des composants parfaitement finis. Choisissez nos solutions de moulage sous pression : la conception intelligente des broches et notre exigence de qualité transforment les géométries complexes en pièces sans défaut.







