
Le moulage sous pression est un procédé de mise en forme des métaux qui produit des pièces précises et détaillées en injectant du métal en fusion dans des moules réutilisables.
Il offre une excellente précision dimensionnelle, des surfaces lisses et des formes complexes difficiles à obtenir par d’autres techniques.
Le procédé commence par la préparation d’un moule en acier appelé matrice. Celui-ci est constitué de deux parties qui se rejoignent pour former une empreinte ayant la forme de la pièce finale.
Au démarrage du procédé, les deux parties de la matrice sont serrées avec une force considérable.
Le métal en fusion est ensuite injecté dans la matrice à haute pression. Il remplit très rapidement toute l’empreinte, ce qui permet de créer des pièces détaillées à parois minces.
Une fois le métal solidifié, la matrice s’ouvre et la pièce est éjectée. Le cycle peut se répéter rapidement et produire des centaines de pièces identiques par heure.
Qu’est-ce que la porosité en moulage sous pression ?
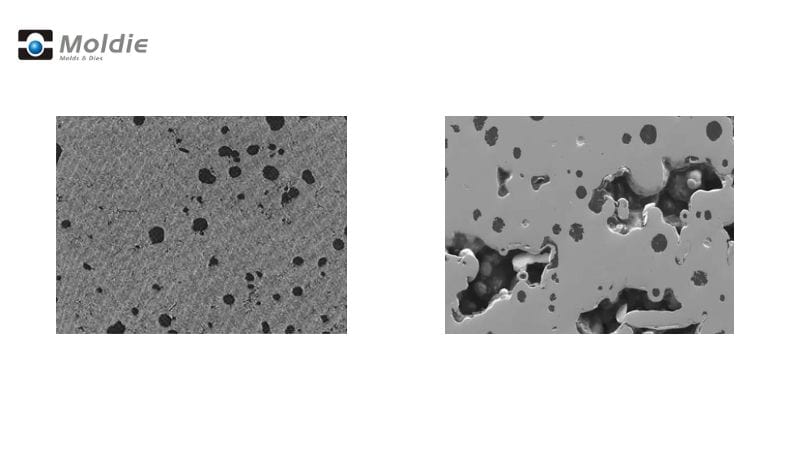
La rapidité du moulage sous pression rend presque inévitable la présence d’une certaine porosité.
La porosité désigne les trous, les cavités ou les poches d’air qui se forment à l’intérieur ou à la surface d’une pièce moulée sous pression. Ces défauts vont de minuscules pores microscopiques à des cavités plus grandes et visibles.
Ils peuvent se présenter sous forme de petites marques en surface ou être découverts à l’intérieur lors des contrôles.
On peut considérer la porosité comme la présence d’espaces indésirables dans un métal qui devrait être solide. Ces cavités peuvent apparaître sous différentes formes :
- Porosité de surface: visible à l’extérieur des pièces
- Porosité interne: cachée dans la structure de la pièce
- Porosité gazeuse: provoquée par des gaz emprisonnés
- Porosité de retrait: créée lorsque le métal refroidit et se contracte
La porosité est en réalité fréquente en moulage sous pression. La plupart des fabricants acceptent un certain niveau de porosité interne, mais une porosité excessive ou présente en surface peut rendre les pièces inutilisables.
Causes de la porosité en moulage sous pression
Plusieurs facteurs contribuent à la porosité. Le principal est l’air ou le gaz emprisonné pendant l’injection du métal. Lorsque le métal en fusion pénètre très rapidement dans la matrice, il peut piéger de l’air qui ne trouve aucune issue.
Une mauvaise maîtrise de la température provoque également de la porosité. Si la température de coulée n’est pas uniforme, le métal se solidifie à des vitesses différentes et des cavités se forment.
Les autres causes courantes sont :
- Une ventilation insuffisante dans la conception de la matrice
- Une quantité excessive de lubrifiant sur les surfaces de la matrice
- Des systèmes d’attaque ou de canaux d’alimentation inadaptés
- Une vitesse d’injection du métal incorrecte
- Des turbulences du métal pendant le remplissage
Comment prévenir la porosité
Considérations de conception
Commencez par concevoir une matrice qui favorise un écoulement régulier du métal. Évitez les angles vifs et les changements brusques d’épaisseur, susceptibles de piéger l’air ou de provoquer des turbulences.
Prévoyez des puits de trop-plein et des évents correctement dimensionnés dans la conception du moule. Ils permettent aux gaz de s’échapper pendant la coulée et réduisent ainsi les bulles d’air emprisonnées.
Envisagez d’ajouter une assistance par le vide au système de moulage sous pression. Elle aide à évacuer l’air de l’empreinte avant l’arrivée du métal en fusion et réduit considérablement la porosité gazeuse.
Veillez à ce que le système d’alimentation dirige le flux de métal vers les évents pour évacuer les gaz plutôt que de les piéger.
Sélection des matériaux
Choisissez si possible des alliages d’aluminium qui absorbent moins de gaz. Certains alliages résistent naturellement à l’absorption d’hydrogène, ce qui réduit le risque de porosité gazeuse.
Assurez-vous que le métal est correctement dégazé avant la coulée.
Veillez également à stocker les matériaux dans un environnement contrôlé afin d’éviter l’absorption d’humidité. L’humidité peut introduire de l’hydrogène dans les alliages pendant la fusion.
Vous pouvez aussi utiliser des traitements au flux pour éliminer les impuretés susceptibles de provoquer de la porosité. Un métal propre donne des pièces plus propres et moins défectueuses.
Maîtrise des paramètres du procédé
Réglez correctement la température du métal et celle de la matrice. Une température trop élevée favorise l’expansion des gaz ; une température trop basse entraîne la solidification du métal avant que les gaz ne puissent s’échapper.
Maintenez une pression de maintien constante pendant la solidification. Elle aide à prévenir la porosité de retrait en poussant du métal supplémentaire dans les zones où des cavités risqueraient de se former.
Surveillez les temps de cycle et les vitesses de refroidissement. Un refroidissement maîtrisé donne aux gaz le temps de s’échapper avant la solidification complète du métal.
Détection et mesure de la porosité
Il existe plusieurs méthodes pour détecter ces cavités cachées, du simple contrôle visuel aux technologies d’imagerie avancées.
Méthodes de contrôle non destructif
L’inspection par rayons X est l’une des méthodes les plus courantes pour détecter la porosité sans endommager les pièces. Les images obtenues font apparaître les cavités internes sous forme de zones plus sombres sur le fond métallique.
Il est ainsi possible d’examiner rapidement plusieurs pièces et de détecter les problèmes sans en découper aucune.La tomodensitométrie (scanner CT) fournit une vue 3D plus détaillée des structures internes. Cette technique avancée permet de localiser précisément la porosité dans la pièce et d’en mesurer le volume.
Le scanner CT est particulièrement utile pour les pièces complexes, lorsque l’emplacement de la porosité est important.Le contrôle par ultrasons utilise des ondes sonores pour détecter les discontinuités à l’intérieur des pièces métalliques. Lorsqu’elles rencontrent une cavité, les ondes sont réfléchies différemment.
Cette méthode permet de repérer efficacement les amas de porosité de grande taille.
Évaluation quantitative de la porosité
La mesure du niveau de porosité permet de vérifier si une pièce respecte les normes de qualité. La méthode d’Archimède compare le poids de la pièce dans l’air à son poids dans un liquide afin de calculer les différences de densité dues aux cavités internes.
Cette méthode simple fournit un pourcentage global de porosité.
La métallographie consiste à découper un échantillon, à polir sa surface et à l’examiner au microscope. Elle permet de mesurer la taille et la répartition des pores sur la surface coupée.
Cette méthode fournit des informations détaillées sur des zones spécifiques, mais elle détruit l’échantillon.
Un logiciel d’analyse d’images peut quantifier la porosité à partir de données de radiographie ou de scanner CT. Il calcule automatiquement le pourcentage, la taille et la répartition des cavités.
Traitement des problèmes de porosité
Remédiation des pièces moulées poreuses
Examinez vos pièces à un grossissement de 5-10x pour repérer correctement les problèmes de porosité. Vous pourrez ainsi déterminer s’il s’agit de porosité gazeuse (bulles arrondies) ou de porosité de retrait (cavités irrégulières).
Pour les problèmes mineurs, l’imprégnation est efficace. Elle consiste à remplir les cavités avec un produit d’étanchéité afin de rendre les pièces étanches à la pression. Cette méthode est couramment utilisée pour les pièces devant contenir des liquides ou des gaz.
Des opérations secondaires, comme le pressage isostatique à chaud (HIP), peuvent traiter la porosité interne. Ce procédé utilise une pression et une température élevées pour comprimer et éliminer les cavités internes.
Choisissez Moldiecasting pour votre prochain projet
Vous rencontrez des problèmes de porosité sur vos pièces moulées sous pression ? La porosité gazeuse, la porosité de retrait et les cavités dues à l’air emprisonné ou à une solidification irrégulière peuvent compromettre l’intégrité structurelle de vos pièces, réduire leurs performances mécaniques et entraîner des risques de corrosion. Chez Moldiecasting, nous sommes spécialisés dans les solutions avancées de moulage sous pression qui maîtrisent la porosité et garantissent des résultats irréprochables.
Notre expertise dans l’optimisation de l’écoulement du métal en fusion, de l’injection haute pression et des paramètres de précision des machines permet de réduire au minimum la porosité de retrait et d’éliminer l’air emprisonné pendant la coulée. En adaptant l’épaisseur des parois, le choix des alliages (notamment de zinc et de magnésium) et la maîtrise de la solidification, nous traitons les causes de la porosité à chaque étape. Pour les applications critiques, nous proposons l’imprégnation sous vide ou des techniques d’application d’une pression d’air positive pour sceller les pores et améliorer la durabilité, y compris après les opérations d’usinage.
Pourquoi accepter des défauts ? Faites équipe avec nous pour bénéficier d’une fonderie métallique rentable et de grande qualité, où le contrôle qualité et les performances des pièces sont prioritaires. Contactez-nous dès aujourd’hui à l’adresse moldiecasting pour découvrir comment nous pouvons renforcer la fiabilité de votre prochain projet grâce à l’imprégnation, et garantir que chaque pièce moulée respecte les normes les plus strictes de précision et de fiabilité. Transformons vos problèmes de porosité en solutions optimales !
Foire aux questions
Quels sont les types de porosité courants dans les pièces métalliques moulées ?
Les pièces moulées sous pression présentent généralement trois grands types de porosité. La porosité gazeuse se produit lorsque des gaz restent piégés dans le métal pendant la solidification et forment de petites cavités arrondies.
La porosité de retrait apparaît lorsque le métal refroidit de manière inégale et se contracte, créant des cavités de forme irrégulière dans les sections épaisses.
La porosité interdendritique se forme entre les structures dendritiques pendant la cristallisation du métal, souvent dans les zones où le refroidissement est plus lent.
Quels sont les niveaux de porosité définis par la norme ASTM E505 pour les pièces moulées ?
La norme ASTM E505 utilise des radiographies de référence pour classer les niveaux de porosité sur une échelle de 1 à 7. Le niveau 1 indique une porosité minime, tandis que le niveau 7 correspond à une porosité sévère.







