
Turnarea sub presiune este un proces de formare a metalului care produce piese precise și detaliate prin injectarea metalului topit în forme reutilizabile.
Oferă o precizie dimensională excelentă, suprafețe netede și forme complexe, greu de obținut prin alte tehnici.
Turnarea sub presiune începe cu pregătirea unei forme din oțel, numită matriță. Matrița are două jumătăți care se unesc pentru a forma o cavitate cu forma piesei finale.
La pornirea procesului, matrița este închisă cu o forță foarte mare.
Metalul topit este apoi injectat în matriță la presiune ridicată. Umple rapid toate spațiile cavității, ceea ce permite realizarea unor piese detaliate și cu pereți subțiri.
După solidificarea metalului, matrița se deschide și piesa este ejectată. Procesul se poate repeta rapid, producând sute de piese identice pe oră.
Ce este porozitatea la turnarea sub presiune?
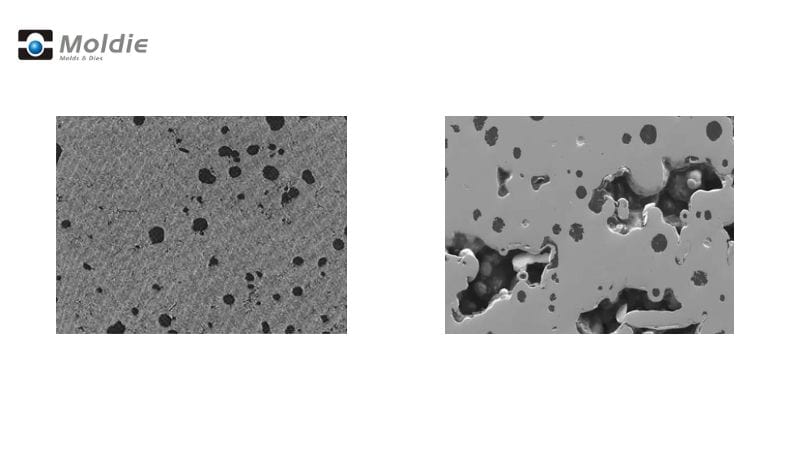
Viteza ridicată a turnării sub presiune face ca un anumit nivel de porozitate să fie aproape inevitabil.
Porozitatea se referă la găurile, golurile sau pungile de aer care se formează în interiorul ori la suprafața unei piese turnate sub presiune. Defectele variază de la pori microscopici minusculi la goluri mai mari, vizibile.
Uneori, porozitatea apare sub forma unor mici adâncituri la suprafață sau este descoperită în interior în timpul testării.
Gândiți-vă la porozitate ca la niște spații nedorite într-un metal care ar trebui să fie solid. Aceste goluri pot apărea în mai multe forme:
- Porozitate de suprafață: Vizibilă la exteriorul pieselor
- Porozitate internă: Ascunsă în structura piesei
- Porozitate gazoasă: Formată de gazele captive
- Porozitate de contracție: Creată pe măsură ce metalul se răcește și se contractă
Porozitatea este, de fapt, frecventă în turnarea sub presiune. Majoritatea producătorilor acceptă un anumit nivel de porozitate internă, însă porozitatea excesivă sau cea de suprafață poate face piesele inutilizabile.
Cauzele porozității la turnarea sub presiune
Mai mulți factori contribuie la porozitatea în turnarea sub presiune. Principala cauză este aerul sau gazul captiv în timpul injectării metalului. Când metalul topit intră cu viteză mare în matriță, poate prinde aerul care nu are pe unde să iasă.
Controlul slab al temperaturii provoacă și el porozitate. Dacă temperatura de turnare este neuniformă, metalul se solidifică cu viteze diferite, formând goluri.
Alte cauze frecvente includ:
- Aerisire insuficientă în proiectarea matriței
- Prea mult lubrifiant pe suprafețele matriței
- Sisteme de alimentare sau canale necorespunzătoare
- Viteză incorectă de injectare a metalului
- Curgere turbulentă a metalului în timpul umplerii
Cum se poate preveni formarea excesivă a porozității?
Considerații de proiectare
Începeți cu o matriță proiectată pentru a favoriza curgerea lină a metalului. Evitați colțurile ascuțite și schimbările bruște de grosime, care pot capta aerul sau provoca turbulențe.
Includeți puțuri de preaplin și aerisiri dimensionate corect în proiectarea matriței. Aceste elemente oferă gazelor o cale de evacuare în timpul turnării și reduc bulele de aer captive.
Luați în considerare adăugarea asistenței cu vid la sistemul de turnare sub presiune. Aceasta elimină aerul din cavitatea matriței înainte de pătrunderea metalului topit, reducând semnificativ porozitatea gazoasă.
Asigurați-vă că sistemul de alimentare direcționează metalul astfel încât gazele să fie împinse spre aerisiri, nu captate.
Selectarea materialului
Alegeți aliaje de aluminiu cu o absorbție mai redusă a gazelor, atunci când este posibil. Unele aliaje rezistă în mod natural la absorbția hidrogenului, reducând riscul porozității gazoase.
Asigurați-vă că metalul este degazat corespunzător înainte de turnare.
Depozitați materialele în medii controlate pentru a preveni absorbția umezelii. Umiditatea poate introduce hidrogen în aliaje în timpul topirii.
Se pot folosi și tratamente cu flux pentru îndepărtarea impurităților care pot provoca porozitate. Metalul curat produce piese turnate mai curate și cu mai puține defecte.
Controlul parametrilor procesului
Stabiliți temperatura potrivită atât pentru metal, cât și pentru matriță. Dacă temperatura este prea ridicată, gazele se dilată; dacă este prea scăzută, metalul se solidifică înainte ca gazele să poată ieși.
Mențineți o presiune constantă de menținere în timpul solidificării. Astfel se previne porozitatea de contracție prin împingerea unei cantități suplimentare de metal în zonele în care s-ar putea forma goluri.
Urmăriți durata ciclurilor și vitezele de răcire. Răcirea controlată oferă gazelor timp să iasă înainte de solidificarea completă a metalului.
Detectarea și măsurarea porozității
Există mai multe metode de detectare a acestor goluri ascunse, de la inspecții vizuale simple la tehnologii avansate de imagistică.
Metode de control nedistructiv
Inspecția cu raze X este una dintre cele mai răspândite metode de identificare a porozității fără deteriorarea pieselor. Imaginile rezultate arată golurile interne ca pete mai întunecate pe fundalul metalic.
Se pot examina rapid mai multe piese și identifica problemele fără a secționa vreuna.
Tomografia computerizată (CT) oferă o imagine 3D mai detaliată a structurilor interne. Această tehnică avansată arată exact unde apare porozitatea în piesă și permite măsurarea precisă a volumului acesteia.
Scanarea CT este deosebit de utilă pentru piesele complexe, la care contează localizarea porozității.
Controlul ultrasonic folosește unde sonore pentru a detecta discontinuitățile din interiorul pieselor metalice. Când undele sonore întâlnesc un gol, ele se reflectă în mod diferit.
Metoda funcționează bine pentru identificarea grupurilor mai mari de pori.
Evaluarea cantitativă a porozității
Măsurarea cantității de porozitate ajută la determinarea conformității piesei cu standardele de calitate. Metoda Arhimede compară masa piesei în aer cu masa ei în lichid pentru a calcula diferențele de densitate cauzate de golurile interne.
Această metodă simplă oferă procentul total de porozitate.
Metalografia presupune secționarea unei probe, lustruirea suprafeței și examinarea acesteia la microscop. Se pot măsura dimensiunea și distribuția porilor pe suprafața secționată.
Metoda oferă informații detaliate despre anumite zone, dar necesită distrugerea probei.
Software-ul de analiză a imaginilor poate cuantifica porozitatea pe baza datelor de la raze X sau CT. Acesta calculează automat procentele, dimensiunile și distribuția golurilor.
Remedierea problemelor de porozitate
Remedierea pieselor turnate poroase
Inspectați piesele turnate cu o mărire de 5–10x pentru a identifica corect problemele de porozitate. Astfel puteți determina dacă este vorba despre porozitate gazoasă (bule rotunde) sau porozitate de contracție (cavități neregulate).
Pentru porozitatea minoră, impregnarea este eficientă. Procesul umple golurile cu un material de etanșare, făcând piesele etanșe la presiune. Este utilizat frecvent pentru piese care trebuie să rețină fluide sau gaze.
Operații secundare precum presarea izostatică la cald (HIP) pot remedia porozitatea internă. Procesul folosește presiune și temperatură ridicate pentru a comprima și elimina golurile interne.
Alegeți Moldiecasting pentru următorul proiect
Aveți probleme cu porozitatea componentelor turnate sub presiune? Porozitatea gazoasă, porozitatea de contracție și golurile cauzate de aerul captiv sau de solidificarea neuniformă pot compromite integritatea structurală a pieselor, le pot afecta performanța mecanică și pot crea riscuri de coroziune. La Moldiecasting, suntem specializați în soluții avansate de turnare sub presiune pentru controlul porozității și obținerea unor rezultate fără defecte.
Expertiza noastră în optimizarea curgerii metalului topit, a injectării la presiune ridicată și a parametrilor mașinii de precizie asigură porozitate minimă de contracție și elimină aerul captiv în timpul turnării. Prin adaptarea grosimii pereților, selectarea aliajului (inclusiv zinc și magneziu) și controlul solidificării, abordăm cauzele porozității în fiecare etapă. Pentru aplicațiile critice oferim impregnare cu vid sau tehnici cu presiune pozitivă a aerului pentru etanșarea porilor și creșterea durabilității, inclusiv după prelucrarea mecanică.
De ce să acceptați defecte? Colaborați cu noi pentru turnare metalică rentabilă și de înaltă calitate, care prioritizează controlul calității și maximizează performanța pieselor. Contactați-ne astăzi la moldiecasting pentru a discuta cum putem asigura încrederea în următorul proiect prin impregnare, astfel încât fiecare piesă turnată să respecte cele mai înalte standarde de precizie și fiabilitate. Să transformăm provocările legate de porozitate în soluții perfecte!
Întrebări frecvente
Care sunt tipurile obișnuite de porozitate întâlnite la piesele turnate din metal?
Piesele turnate sub presiune prezintă de obicei trei tipuri principale de porozitate. Porozitatea gazoasă apare când gazele rămân captive în metal în timpul solidificării, formând goluri mici și rotunjite.
Porozitatea de contracție se formează când metalul se răcește neuniform și se contractă, creând goluri cu formă neregulată în secțiunile mai groase.
Porozitatea interdendritică apare între structurile dendritice pe măsură ce metalul cristalizează, adesea în zone cu răcire mai lentă.
Care sunt nivelurile de porozitate pentru piese turnate prevăzute de standardul ASTM E505?
Standardul ASTM E505 utilizează radiografii de referință pentru clasificarea nivelurilor de porozitate pe o scară de la 1 la 7. Nivelul 1 indică porozitate minimă, iar nivelul 7 indică porozitate severă.







