
A nyomásos öntés olvadt fém újrafelhasználható szerszámba fecskendezésével készít pontos, részletes alkatrészeket.
Kiváló méretpontosságot, sima felületet és más módszerekkel nehezen elérhető összetett formákat biztosít.
Az eljárás két félből álló acélszerszámmal kezdődik, amelynek ürege a kész alkatrész alakját adja.
A szerszámot nagy erővel zárják össze.
Az olvadt fémet nagy nyomással fecskendezik be. Gyorsan kitölti az üreget, így részletes, vékony falú alkatrészek készülnek.
Megszilárdulás után a szerszám nyílik és kidobja az alkatrészt. A ciklus gyorsan ismételhető, óránként több száz egyforma alkatrésszel.
Mi a nyomásos öntvények porozitása?
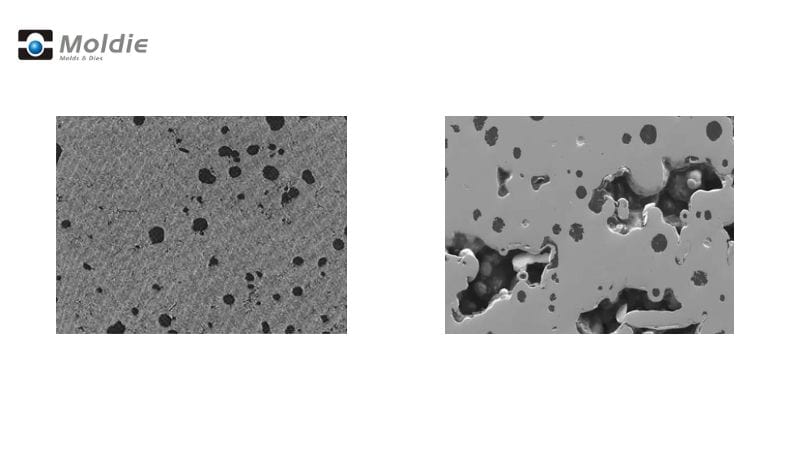
A nagy sebességű öntésben bizonyos porozitás szinte elkerülhetetlen.
A porozitás az öntvényben vagy felületén kialakuló lyukakat, üregeket és légzárványokat jelenti, az apró mikropórusoktól a nagy látható üregekig.
Felületi bemélyedésként is jelentkezhet, vagy belső vizsgálattal fedezhető fel.
Ezek nem kívánt üres terek az egyébként tömör fémben. Különféle formáik:
- Felületi porozitás: Az alkatrész külső felületén látható
- Belső porozitás: Az alkatrész szerkezetén belül rejtett
- Gázporozitás: Bezárt gázok hozzák létre
- Zsugorodási porozitás: A fém lehűlése és összehúzódása során alakul ki
A porozitás gyakori a nyomásos öntésben. A gyártók bizonyos belső porozitást elfogadnak, de a túlzott vagy felületi porozitás használhatatlanná teheti az alkatrészt.
A porozitás okai a nyomásos öntésben
Több tényező járul hozzá a porozitáshoz. Fő ok a befecskendezés során bezárt levegő vagy gáz. A gyorsan beáramló olvadék csapdába ejtheti a távozási út nélküli levegőt.
A nem megfelelő hőmérséklet-szabályozás is okozhat porozitást: egyenetlen hőmérsékletnél eltérő megszilárdulási sebességek üregeket hoznak létre.
További gyakori okok:
- Elégtelen légtelenítés a szerszámban
- Túl sok kenőanyag a szerszámfelületen
- Nem megfelelő beömlő- vagy elosztócsatorna-rendszer
- Hibás befecskendezési sebesség
- Turbulens fémáramlás kitöltés közben
A túlzott porozitás megelőzése
Tervezési szempontok
Egyenletes fémáramlást támogató szerszámmal kezdjen. Kerülje az éles sarkokat és hirtelen vastagságváltozásokat, amelyek levegőt zárhatnak be vagy turbulenciát okozhatnak.
Megfelelő méretű túlfolyókat és légtelenítőket építsen a szerszámtervbe. Ezek távozási utat biztosítanak a gázoknak és csökkentik a bezárt légbuborékokat.
Fontolja meg a vákuummal segített öntést, amely az olvadék beérkezése előtt eltávolítja az üreg levegőjét, jelentősen csökkentve a gázporozitást.
A beömlőrendszer a gázokat a légtelenítőkhöz terelje a bezárás helyett.
Anyagválasztás
Lehetőség szerint válasszon alacsonyabb gázfelvételű alumíniumötvözeteket . Egyes ötvözetek kevésbé veszik fel a hidrogént, csökkentve a gázporozitás esélyét.
Öntés előtt megfelelő gáztalanítást végezzen.
Az anyagokat szabályozott környezetben tárolja a nedvességfelvétel elkerülésére, mert olvasztáskor a nedvesség hidrogént juttathat az ötvözetbe.
Fluxkezeléssel is eltávolíthatók a porozitást okozó szennyeződések. A tiszta fém tisztább, kevesebb hibájú öntvényt ad.
Folyamatparaméterek szabályozása
Állítsa be a fém és szerszám megfelelő hőmérsékletét. Túl nagy hőmérsékleten a gázok kitágulnak, túl alacsonynál a fém a gázok távozása előtt megszilárdul.
Megszilárdulás közben tartson egyenletes utónyomást, hogy pótlólagos fémet juttasson az üregképződésre hajlamos helyekre, csökkentve a zsugorodási porozitást.
Figyelje a ciklusidőt és hűlési sebességet. A hűtés biztosítson időt a gázok távozására a teljes megszilárdulás előtt.
Porozitás kimutatása és mérése
A rejtett üregek egyszerű szemrevételezéstől korszerű képalkotó eljárásokig több módszerrel kimutathatók.
Roncsolásmentes vizsgálatok
A röntgenvizsgálat az egyik leggyakoribb roncsolásmentes módszer. Képein a belső üregek sötétebb foltokként láthatók a fémháttér előtt.
Gyorsan több alkatrész vizsgálható felvágás nélkül.
A CT (számítógépes tomográfia) részletesebb 3D képet ad a belső szerkezetről, megmutatva a porozitás pontos helyét és térfogatát.
Különösen hasznos összetett alkatrészeknél, ahol a porozitás helye fontos.
Az ultrahangos vizsgálat hanghullámokkal érzékeli a fém belső folytonossági hiányait. Üregnél a hullámok másképp verődnek vissza.
Nagyobb póruscsoportok kimutatására jól használható.
A porozitás mennyiségi értékelése
A porozitás mennyiségének mérése segít a minőségi megfelelés ellenőrzésében. Az Arkhimédész-módszer az alkatrész levegőben és folyadékban mért tömegét hasonlítja össze a belső üregek okozta sűrűségkülönbség számítására.
Ez egyszerűen adja meg a teljes porozitási százalékot.
A metallográfia mintavágást, felületpolírozást és mikroszkópos vizsgálatot jelent. A metszeten mérhető a pórusok mérete és eloszlása.
Részletes helyi adatokat biztosít, de a minta roncsolásával jár.
Képelemző szoftver röntgen- vagy CT adatokból automatikusan számszerűsíti az üregek arányát, méretét és eloszlását.
Porozitási problémák kezelése
Porózus öntvények javítása
Vizsgálja az öntvényt 5-10x nagyítással, hogy megkülönböztesse a gázporozitást (kerek buborékok) és zsugorodási porozitást (szabálytalan üregek).
Kisebb hibáknál az impregnálás hatékony: tömítőanyaggal kitölti az üregeket és nyomástömörré teszi az alkatrészt. Folyadékot vagy gázt tartó termékeknél gyakori.
A meleg izosztatikus sajtolás (HIP) nagy nyomással és hőmérséklettel tömörítheti és megszüntetheti a belső üregeket.
Válassza a Moldiecasting csapatát következő projektjéhez
Porozitási problémákkal küzd? A gázporozitás, zsugorodási üregek, bezárt levegő és egyenetlen megszilárdulás károsíthatja az öntvény szerkezeti épségét, mechanikai teljesítményét és korróziós kockázatot okozhat. A Moldiecasting korszerű nyomásos öntési megoldásokra szakosodott a porozitás szabályozásához és kiváló eredményhez.
Fémáramlás-optimalizálásunk, nagynyomású befecskendezésünk és pontos gépbeállításaink minimalizálják a zsugorodási porozitást és megszüntetik a bezárt levegőt. A falvastagság, ötvözetválasztás – köztük cink és magnézium – és megszilárdulás szabályozásával minden szakaszban kezeljük az okokat. Kritikus alkalmazásokhoz vákuumimpregnálással vagy pozitív légnyomásos módszerekkel tömítjük a pórusokat és növeljük a tartósságot, megmunkálás után is.
Miért fogadna el hibákat? Dolgozzon velünk költséghatékony, kiváló minőségű fémöntésért, szigorú ellenőrzéssel és maximális alkatrészteljesítménnyel. Keresse a moldiecasting csapatát következő projektjével; minden öntvényt a magas pontossági és megbízhatósági követelményekhez igazítunk. Alakítsuk porozitási kihívásait kiváló megoldásokká!
Gyakori kérdések
Melyek az öntött fémek gyakori porozitástípusai?
Három fő típus jellemző. A gázporozitás megszilárdulás közben bezárt gázokból kicsi, kerek üregeket képez.
A zsugorodási porozitás egyenetlen lehűléskor, a vastagabb részek összehúzódásával szabálytalan üregeket ad.
Az interdendrites porozitás a kristályosodó fém dendritjei között, gyakran lassabban hűlő területeken jelenik meg.
Melyek az ASTM E505 porozitási szintjei?
Az ASTM E505 referencia-röntgenképekkel 1 és 7 közötti skálán osztályozza a porozitást. Az 1 szint minimális, a 7 szint súlyos porozitást jelöl.







