
Nyomásos öntés, a komplex fémalkatrészek előállítására széles körben alkalmazott gyártási eljárás során gyakran lépnek fel olyan hibák, amelyek veszélyeztethetik a termékek minőségét és funkcionalitását. A hibák kezelése magában foglalja azok okainak megértését, a hatékony megoldások alkalmazását és a megelőző intézkedések bevezetését.
Porozitás
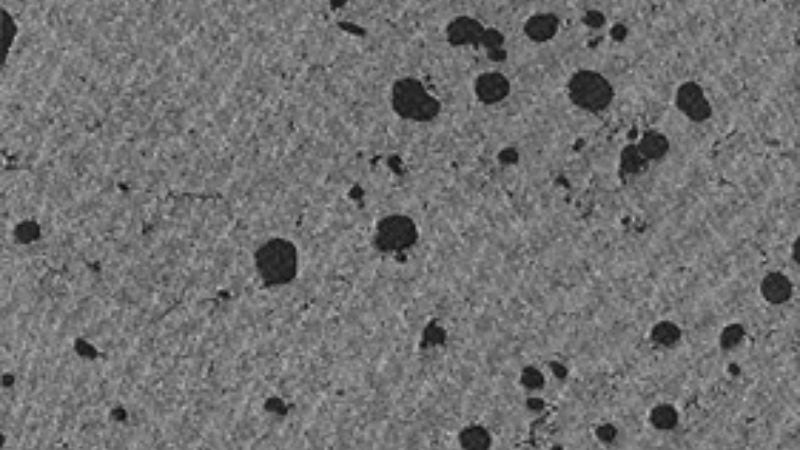
Meghatározás:
A porozitás olyan hiba, amely során apró üregek vagy buborékok keletkeznek az öntvény belsejében a bezárult gázok vagy a nem megfelelő dermedés miatt. Ez gyengíti az öntvény szerkezeti integritását, így az alkalmatlanná válik olyan alkalmazásokra, amelyek szilárdságot vagy légmentes zárást igényelnek.
Okok:
- Bezárult levegő vagy gázok: A befecskendezés során az olvadékba kerülő levegő üregeket okoz, mivel a dermedés alatt nem tud távozni.
- Nem megfelelő légtelenítés: A szerszámban lévő elégtelen légtelenítő nyílások megakadályozzák a gázok távozását, ami növeli a porozitást.
- Turbulens fémáramlás: Az olvadék instabil vagy kaotikus áramlása levegőbezáródáshoz vezet.
- Gázbezáródás: A formaleválasztó szerek vagy kenőanyagok túlzott használata gázképződést okozhat az öntőüregben.
Megoldások:
- Légtelenítő rendszer optimalizálása: A megfelelő légtelenítés lehetővé teszi a bezárult gázok távozását a dermedés előtt. Segíthet a túlfolyók és a légtelenítő csatornák alkalmazása.
- Befecskendezési sebesség szabályozása: Lassítsa a befecskendezést a turbulencia csökkentése és a fém rendezett áramlásának biztosítása érdekében.
- Fémhőmérséklet szabályozása: Tartsa fenn az egyenletes és optimális fémhőmérsékletet a zavartalan kitöltés érdekében.
- Vákuumrendszerek alkalmazása: Használjon vákuumrásegítéses eljárást a levegő és a szennyeződések eltávolítására az öntvényből.
Megelőzés:
- Megfelelő túlfolyórendszerek tervezése: Alakítson ki túlfolyócsatornákat a gázok elvezetésére és a fém zavartalan áramlásának biztosítására.
- Állandó fémhőmérséklet fenntartása: Kerülje a túlhevítést vagy a hirtelen lehűlést a gázbezáródás csökkentése érdekében.
- Szerszám rendszeres karbantartása: Tartsa a szerszámot tisztán és szennyeződésmentesen a gázfelhalmozódás megelőzése érdekében.
- Megfelelő beömlő és elosztócsatorna tervezése: Gondoskodjon arról, hogy a beömlők és az elosztócsatornák elég nagyok legyenek a forma teljes kitöltésének elősegítéséhez, minimális turbulencia mellett.
Hidegfolyás (összefolyási hiba)
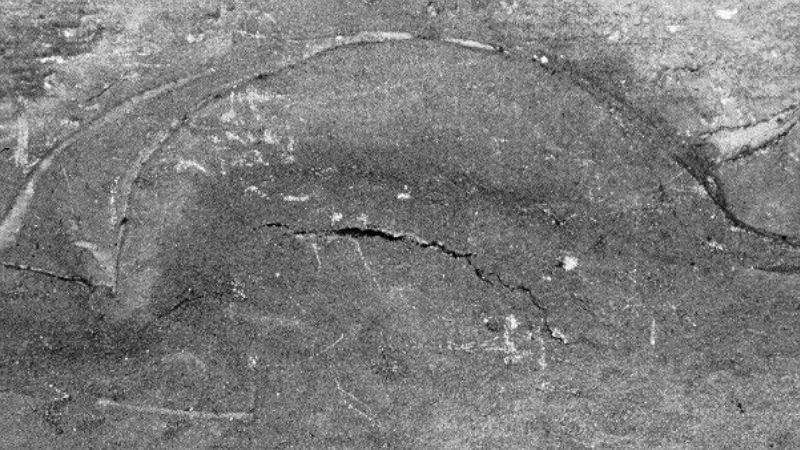
Meghatározás:
Hidegfolyási hiba (cold shut) akkor keletkezik, amikor az olvadék két árama találkozik, de nem olvad össze megfelelően, így látható varrat vagy gyenge kötés marad vissza. Ez a hiba befolyásolja az öntvény megjelenését és szilárdságát egyaránt.
Okok:
- Alacsony fémhőmérséklet: Az elégtelen hőmérséklet az olvadék idő előtti megszilárdulását okozza.
- Lassú befecskendezési sebesség: A fémáramlás késlekedése részleges lehűlést eredményez az összeolvadás előtt.
- Rossz fémáramlás: A nem megfelelő beömlő-kialakítás miatti szabálytalan fémáramlás hozzájárul a hiányos összeolvadáshoz.
- Nem megfelelő légtelenítés: A bent rekedt levegő akadályozhatja az olvadékáramok egyesülését.
Megoldások:
- Fémhőmérséklet növelése: Emelje meg a hőmérsékletet az olvadék megfelelő áramlásának és összeolvadásának biztosítása érdekében.
- Befecskendezési sebesség optimalizálása: Állítsa be a sebességet a zavartalan és folyamatos fémáramlás elérése érdekében.
- Beömlő-kialakítás javítása: Ügyeljen arra, hogy a beömlők úgy legyenek elhelyezve, hogy hatékonyan irányítsák az áramlást.
- Jobb légtelenítési elrendezés: Helyezzen el légtelenítő nyílásokat a kritikus pontokon a bent rekedt levegő távozásának biztosítására.
Megelőzés:
- Fémhőmérséklet folyamatos ellenőrzése: Biztosítsa az olvadék egyenletes melegítését a teljes folyamat során.
- Szerszámhőmérséklet rendszeres ellenőrzése: Tartsa fenn az optimális szerszámhőmérsékletet az idő előtti lehűlés megakadályozása érdekében.
- Megfelelő beömlő-elhelyezés tervezése: Helyezze el stratégiailag a beömlőket a fémáramlás javítása és a turbulencia csökkentése érdekében.
- Optimális befecskendezési sebesség fenntartása: A sebességet úgy kell kiegyensúlyozni, hogy elkerüljük a lehűlést, és közben egyenletes legyen a formaüreg kitöltése.
Forró pontok
Meghatározás:
A forró pontok a szerszámon belüli helyi túlmelegedési zónák, amelyek egyenetlen hűlést és olyan hibákat okoznak az öntvényben, mint a vetemedés vagy a méretpontatlanság.
Okok:
- Egyenetlen szerszámhőmérséklet: Az egyenetlen hűtés túlzott hőfelhalmozódással járó zónákat hoz létre.
- Nem megfelelő hűtési kialakítás: A hatékony hűtőcsatornák hiánya a szerszámban helyi forró pontokat okoz.
- Nem megfelelő kenés: A kenőanyag elégtelen vagy egyenetlen felvitele súlyosbíthatja a hőkezelési problémákat.
- Fémfelhalmozódás: Bizonyos területeken a felesleges fémmennyiség hosszabb ideig megtarthatja a hőt.
Megoldások:
- Hűtőcsatornák kiegyensúlyozása: Tervezzen optimalizált hűtőcsatorna-hálózatot a hő egyenletes elvezetésére.
- Szerszámhőmérséklet szabályozása: A gyártás során szorosan kövesse nyomon és szabályozza a szerszám hőmérsékletét.
- Kenés optimalizálása: Biztosítsa a kiváló minőségű kenőanyagok egyenletes és megfelelő felvitelét.
- Alkatrészterv módosítása: Szüntesse meg a hőmegtartásra hajlamos vastag falú részeket.
Megelőzés:
- Hűtőrendszer rendszeres karbantartása: Tisztítsa meg a hűtőcsatornákat, és ellenőrizze, nincsenek-e dugulások vagy hatékonysági problémák.
- Megfelelő szerszámhőmérséklet-szabályozás: Használjon fejlett hőmérséklet-ellenőrző rendszereket az egyenletes hűtés biztosítása érdekében.
- Egyenletes kenés: Alkalmazzon automatizált kenőrendszereket az egyenletes mennyiségű kenőanyag felviteléhez.
- Hőeloszlás ellenőrzése: Használjon hőkamerás vizsgálatot a hőkoncentrációs pontok azonosítására a gyártás során.
Hiányos kitöltés (misrun/short shot)
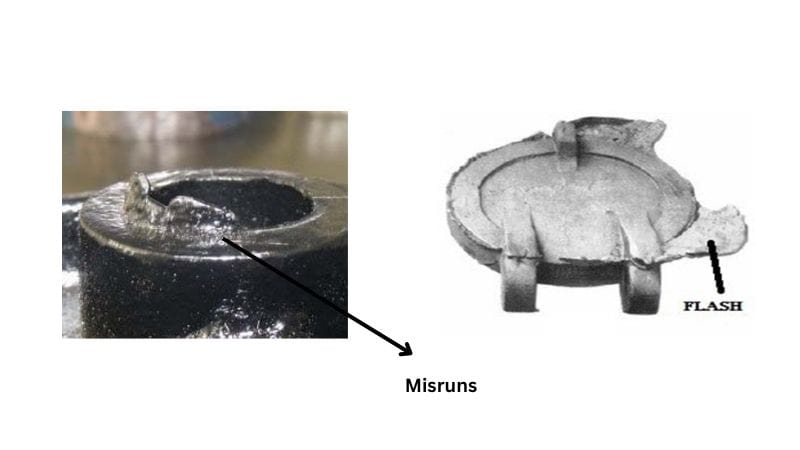
Meghatározás:
Hiányos kitöltés akkor fordul elő, amikor az olvadék nem tölti ki teljesen a szerszámüreget, ami a kiöntött darab hiányos vagy hiányzó részeit eredményezi.
Okok:
- Elégtelen fémmennyiség: Az olvadék mennyisége nem elegendő az üreg kitöltéséhez.
- Alacsony befecskendezési nyomás: Az elégtelen nyomás megakadályozza a fém teljes szétterülését.
- Rossz fémáramlás: Akadályok vagy nem megfelelő kapuzás-kialakítás gátolja a megfelelő áramlást.
- Hideg szerszámhőmérséklet: A hideg szerszám az olvadék idő előtti megszilárdulását okozza.
Megoldások:
- Fémmennyiség növelése: Biztosítsa a megfelelő mennyiségű fémet lövetenként.
- Befecskendezési nyomás módosítása: Növelje a nyomást, hogy a fém teljesen kitöltse a formát.
- Kapu elhelyezésének optimalizálása: Úgy helyezze el a kapukat, hogy azok elősegítsék az egyenletes kitöltést és a zavartalan áramlást.
- Szerszám megfelelő melegítése: Melegítse elő a szerszámot az idő előtti megszilárdulás megelőzése érdekében.
Megelőzés:
- Lövetmennyiség rendszeres ellenőrzése: Győződjön meg arról, hogy minden lövet a megfelelő mennyiségű olvadékot tartalmazza.
- Állandó szerszámhőmérséklet fenntartása: Használjon szerszámfűtőket vagy hőmérséklet-szabályozókat.
- Megfelelő öntvénycsatorna-kialakítás: Úgy tervezze meg az öntvénycsatornákat, hogy azok elősegítsék a fém könnyű és teljes körű áramlását.
- Fröccsöntési paraméterek ellenőrzése: Rendszeresen ellenőrizze és finomhangolja a nyomást, a sebességet és az időzítést.
Sorja
Meghatározás:
A sorja egy vékony, felesleges fémréteg, amely az öntvény szélein keletkezik, amikor a fém kiszivárog a szerszám osztósíkjai közötti réseken.
Okok:
- Túl nagy befecskendezési nyomás: A nagy nyomás kiszorítja a fémet a szerszámüregből.
- Kopott szerszámfelületek: Idővel rések keletkeznek a kopott szerszámélek miatt.
- Nem megfelelő záróerő: A gyenge zárás lehetővé teszi a fém kiszivárgását.
- Rosszul illeszkedő szerszámok: A nem megfelelő illesztés teret enged a fém kiszivárgásának.
Megoldások:
- Fröccsöntési nyomás beállítása: Csökkentse a túlzott nyomást a túlcsordulás megelőzése érdekében.
- Kopott szerszámok javítása/cseréje: Állítsa helyre a szerszáméleket, vagy cserélje ki az elhasználódott szerszámokat.
- Záróerő növelése: Biztosítson elegendő erőt az osztósíkok tömítéséhez.
- Megfelelő szerszámillesztés: Rendszeresen ellenőrizze és állítsa be az illesztést a rések megszüntetése érdekében.
Megelőzés:
- Rendszeres szerszámkarbantartás: Gyakran ellenőrizze az osztóvonalakat és a tömítőfelületeket.
- Záróerő ellenőrzése: Győződjön meg arról, hogy a szerszám biztonságosan rögzítve van a gyártás során.
- Ellenőrizze rendszeresen a szerszám beállítását: Ütemezze be az időszakos beállítási korrekciókat.
- Megfelelő osztósík-kialakítás: Úgy tervezze meg az osztósíkot, hogy minimalizálja az esetleges szivárgási útvonalakat.
Zsugorodás
Meghatározás:
A zsugorodás olyan hiba, amelynél üregek vagy hézagok keletkeznek az öntvény belsejében vagy felületén a hűlés közbeni egyenetlen megszilárdulás miatt.
Okok:
- Egyenetlen falvastagság, amely nem egyenletes hűlést okoz.
- Az olvadék nem megfelelő utánpótlása a megszilárdulás során.
- Nem megfelelő szerszámhűtés-kialakítás.
- Alacsony befecskendezési nyomás vagy túl rövid nyomástartási idő.
Megoldások:
- Optimalizálja az alkatrész kialakítását az egyenletes falvastagság biztosítása érdekében.
- Használjon táplálókat vagy felöntőfejeket (risereket) az anyagpótlásra a megszilárdulás során.
- Javítsa a szerszámhűtést az ellenőrzött megszilárdulás biztosítása érdekében.
- Növelje a befecskendezési nyomást, és hosszabbítsa meg a nyomástartási időt.
Megelőzés:
- Tervezzen egyenletes falvastagságú öntvényeket.
- Végezzen megfelelő szerszámhűtési elemzést a forró pontok elkerülése érdekében.
- Rendszeresen ellenőrizze és állítsa be a folyamatparamétereket, például a befecskendezési nyomást és az időt.
Zárványok
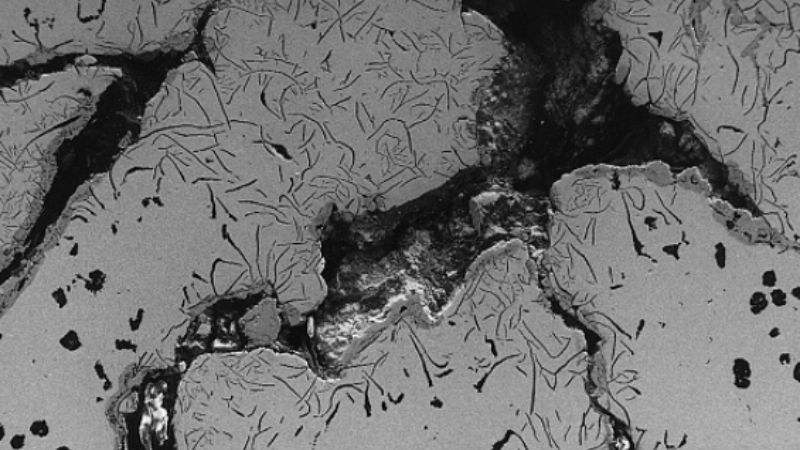
Meghatározás:
A zárványok szabálytalan alakú idegen anyagok – például salak vagy oxidok –, amelyek a kiöntött darabba (öntvénybe) kerülve belső gyengeségeket vagy felületi hibákat okoznak.
Okok:
- Szennyezett vagy tisztátalan olvadék.
- Az öntőkanálba kerüléskor el nem távolított salak vagy egyéb szennyeződés.
- Az öntőforma-üreg vagy a szerszámok nem megfelelő tisztítása.
- Az olvadék nem megfelelő keverése.
Megoldások:
- Használjon nagy tisztaságú kemence-alapanyagot, és alaposan tisztítsa meg az öntőkanalakat és a szerszámokat.
- Öntés előtt távolítsa el (szedje le) a salakot és a szennyeződéseket az olvadék felszínéről.
- Minden gyártási ciklus előtt tisztítsa meg az öntőformát és az öntőüreget.
- Fejlessze tovább a fém tisztítási folyamatát (pl. gáztalanítás vagy szűrés alkalmazásával).
Megelőzés:
- Biztosítson tiszta és ellenőrzött olvasztási folyamatot.
- Használjon olyan formaleválasztó szereket, amelyek csökkentik a szennyeződés kockázatát.
- Rendszeresen ellenőrizze és tisztítsa meg az öntőüreget és a berendezéseket.
Repedések
Meghatározás:
A repedések az öntvény felületén vagy belsejében keletkező vonalas vagy szabálytalan törések, amelyek a dermedés során vagy azt követően, húzófeszültségek hatására alakulhatnak ki.
Okok:
- Egyenetlen dermedés a nem megfelelő szerszámhőmérséklet-szabályozás miatt.
- Nem egyenletes falvastagság okozta rendellenes zsugorodás.
- Túlzott belső feszültség vagy kiegyensúlyozatlanság a kitolás során.
- Nem megfelelő ötvözet-összetétel, túl sok káros elemmel.
Megoldások:
- Optimalizálja a szerszámhőmérsékletet az ajánlott tartományon (180°C–280°C) belül.
- A zsugorodási feszültségek elkerülése érdekében tervezze az öntvényeket egyenletes falvastagsággal.
- Egyensúlyozza ki a kitolási erőket a kitolócsapok beállításával vagy számuk módosításával.
- Biztosítsa a megfelelő ötvözet-összetételt az olyan káros elemek, mint például a vas (Fe) szintjének szabályozásával.
Megelőzés:
- Használjon szimulációs eszközöket a kiegyensúlyozott szerkezetek tervezéséhez.
- Megfelelő fűtőrendszerekkel biztosítsa a szerszám hőmérsékletének állandóságát.
- Olvasztás közben rendszeresen ellenőrizze az ötvözet összetételét.
Húzásnyomok és ráhegedés (soldering)
Meghatározás:
A húzásnyomok a kivetés során keletkező sérülés vagy súrlódás okozta csíkszerű karcolások; a ráhegedés pedig akkor fordul elő, amikor az olvadt fém rendellenes módon a szerszámhoz tapad, és anyaglerakódást hagy maga után.
Okok:
- Nem megfelelő kiemelési szögek vagy alámetszések az öntvényen.
- Sérült vagy érdes szerszámüreg-felületek.
- Túlhevült olvadt fém vagy túl magas szerszámhőmérséklet.
- Rossz minőségű formaleválasztó szer vagy nem megfelelő kenés.
Megoldások:
- Növelje a kiemelési szögeket, és szüntesse meg az alámetszéseket.
- Javítsa ki és polírozza a szerszámüreget a felületi érdesség javítása érdekében.
- Állítsa be az olvadt fém és a szerszám hőmérsékletét az optimális tartományba.
- Használjon kiváló minőségű formaleválasztó szereket, és megfelelően kenje a szerszámokat.
Megelőzés:
- Optimalizálja az alkatrésztervet megfelelő kiemelési szögek alkalmazásával.
- Végezzen rendszeres szerszámkarbantartást és -polírozást.
- Ellenőrizze és szabályozza a hőmérsékletet a túlhevülés megelőzése érdekében.
Felületi hólyagosodás
Meghatározás:
A felületi hólyagosodás olyan kidudorodás vagy kiemelkedés az öntvény felületén, amelyet a dermedés során a felület alatt rekedt gázok tágulása okoz.
Okok:
- Nem megfelelő szellőzőrendszer-kialakítás a szerszámban.
- Formaleválasztó szerek vagy kenőanyagok túlzott használata.
- Az olvadék nem megfelelő gáztalanítása.
- A szerszám túl magas hőmérséklete, ami csökkent szilárdságot eredményez.
Megoldások:
- A szellőzőrendszer fejlesztése szellőző- és túlfolyócsatornák hozzáadásával.
- A formaleválasztó szerek mennyiségének optimalizálása és a túlzott használat csökkentése.
- Megfelelő gáztalanítási eljárás alkalmazása az olvasztás során.
- A szerszám hőmérsékletének csökkentése a problémás területeken a gáztágulás minimalizálása érdekében.
Megelőzés:
- Hatékony szellőző- és túlfolyórendszerek biztosítása a szerszámban.
- A szerszám és az olvadék hőmérsékletének állandó szinten tartása.
- Kiváló minőségű és megfelelően alkalmazott formaleválasztó szerek használata.
Alakváltozás
Meghatározás:
Alakváltozás akkor következik be, amikor az öntvény belső feszültségek vagy nem megfelelő hűtés miatt eltér a tervezett alakjától.
Okok:
- Egyenetlen falvastagság, amely egyenetlen dermedést okoz.
- Kiegyensúlyozatlan kilökőerők.
- Túlzott belső feszültség kialakulása.
- Nem megfelelő szerszámhűtési kialakítás.
Megoldások:
- Kiegyensúlyozott falvastagságú öntvények tervezése.
- A kilökőrendszerek optimalizálása az egyenletes kilökés biztosítása érdekében.
- Szabályozott hűtőrendszerek alkalmazása az egyenletes dermedés érdekében.
- Belső feszültség csökkentése a folyamatparaméterek optimalizálásával.
Megelőzés:
- Szimulációk végzése a zsugorodási mintázatok előrejelzésére és korrigálására.
- A kilökőmechanizmus rendszeres ellenőrzése és beállítása.
- A hűtőrendszerek működésének folyamatos ellenőrzése.
Áramlási nyomok
Meghatározás:
Az áramlási nyomok olyan hullámos felületi vonalak vagy elszíneződések, amelyeket az öntőforma kitöltése során fellépő szabálytalan fémolvadék-áramlás okoz.
Okok:
- Alacsony befecskendezési sebesség vagy nyomás.
- Alacsony fémolvadék-hőmérséklet.
- Nem megfelelő szerszámhőmérséklet-szabályozás.
- Nem megfelelő beömlőrendszer-kialakítás.
Megoldások:
- A befecskendezési sebesség és nyomás növelése az egyenletes áramlás biztosítása érdekében.
- A fémolvadék és a szerszám hőmérsékletének emelése az ajánlott szintre.
- A szerszámhőmérséklet optimalizálása az egyenletes kitöltés fenntartása érdekében.
- Tervezze át a beömlőrendszert a jobb fémáramlás érdekében.
Megelőzés:
- Öntés közben ellenőrizze és tartsa fenn a megfelelő hőmérsékletet.
- Rendszeresen ellenőrizze és állítsa be a befecskendezési paramétereket.
- Szimulálja az áramlási mintázatokat a beömlőrendszer kialakításának optimalizálása érdekében.
Rétegződés
Meghatározás:
A rétegződés olyan réteges szerkezetű hiba, amely akkor keletkezik, amikor az olvadt fém nem olvad össze megfelelően, gyenge, réteges zónákat hozva létre.
Okok:
- Nem megfelelő beömlőnyílás-elhelyezés, amely megzavarja a fém egyenletes áramlását.
- Szennyeződések az olvadt fémben.
- Hideg olvadék vagy alacsony szerszámhőmérséklet.
Megoldások:
- Tervezze át a beömlő- és elosztórendszert az áramlási megszakadások csökkentése érdekében.
- Használjon tiszta, kiváló minőségű és szennyeződésmentes olvadékot.
- Növelje az olvadék és a szerszám hőmérsékletét a teljes összeolvadás érdekében.
Megelőzés:
- Rendszeresen tisztítsa meg a szerszámüreget.
- Optimalizálja a beömlő- és befecskendező rendszert.
- Folyamatosan ellenőrizze és szabályozza a hőmérsékletet.
Behúzódások
Meghatározás:
A behúzódások olyan mélyedések vagy bemélyedések az öntvény felületén, amelyeket a zsugorodás közbeni elégtelen anyagutánpótlás okoz.
Okok:
- Egyenetlen falvastagság, amely helyi zsugorodáshoz vezet.
- Elégtelen dermedési nyomás.
- Nem megfelelő légtelenítés, amely akadályozza a megfelelő anyagutánpótlást.
Megoldások:
- Tervezze az öntvényeket egyenletes falvastagsággal az egyenetlen zsugorodás elkerülése érdekében.
- Növelje az utónyomást a dermedés során.
- Javítsa a légtelenítést az anyagutánpótlás elősegítése érdekében.
Megelőzés:
- Végezzen hőtechnikai elemzést a szerszámtervezés során a forró pontok elkerülése érdekében.
- Ellenőrizze a befecskendezési paramétereket és a nyomás állandóságát.
Gyakran ismételt kérdések
Melyek a nyomásos öntés különböző típusai?
A nyomásos öntés (die casting) fémalkatrészek előállítására szolgáló gyártási eljárás; különféle típusai az adott anyaghoz, kialakításhoz és felhasználási területhez igazodnak. A nagy- és kisnyomású öntést gyakran alkalmazzák nagy pontosságot igénylő alkatrészeknél, míg a gravitációs és vákuumos öntés minimalizálja az olyan hibákat, mint például a porozitás.
Az olyan fejlett módszerek, mint a présöntés (squeeze casting) és a hibrid additív gyártás, fokozott szilárdságot, kevesebb hibát és nagyobb tervezési rugalmasságot biztosítanak a speciális alkalmazásokhoz.
Elmagyarázná a nyomásos öntés folyamatát?
A nyomásos öntés folyamata magában foglalja a fém megolvasztását, annak nagy nyomáson történő befecskendezését egy újrafelhasználható acélformába, a lehűtést a forma megszilárdítása érdekében, majd a kész alkatrész kivételét.
Az eljárás gyors és pontos; kiváló minőségű, részletgazdag kialakítású alkatrészeket eredményez, amelyeknél gyakran csak minimális utómunkálatokra van szükség.







