
A nyomásos öntés olyan fémöntési eljárás, amelynek során az olvadt fémet nagy nyomáson préselik be egy adott projekthez tervezett acélöntőformába. Pontos, összetett, sima felületű és szűk tűréshatárú alkatrészeket állít elő, ezért széles körben alkalmazzák megismételhető, nagy volumenű gyártásnál.
A legtöbb nyomásos öntvény színesfémekből – például alumíniumból, cinkből vagy magnéziumból – készül. A gyakorlatban a döntő tényező gyakran nem is maga az ötvözet, hanem a szerszámrendszer, amely szabályozza az öntőforma kitöltését, a légtelenítést, a hűtést és a darabkivetést több ezer ciklus során.
Új nyomásos öntési projekt tervezésekor érdemes a szerszámból kiindulni: a szempontok közé tartozik az osztósík kialakítása, a beömlő- és légtelenítőrendszer tervezése, valamint a hőegyensúly biztosítása. Ezek a döntések nagymértékben meghatározzák a porozitás kockázatát, a sorjaképződést, a méreteltérést és a hosszú távú stabilitást.
Miért érdemes a nyomásos öntést választani? (És miért kulcsfontosságú a szerszám?)
A nyomásos öntés széles körben elterjedt eljárás, mivel kiváló egyensúlyt teremt a teljesítmény, az állandó minőség és a költséghatékonyság között nagy volumenű gyártás esetén.
- Nagy pontosság: A szűk tűréshatárok csökkenthetik az utólagos megmunkálás szükségességét.
- Gyors gyártás: A rövid ciklusidők ideálisak a nagy sorozatú gyártáshoz.
- Vékonyfalú kialakítás lehetősége: Lehetővé teszi összetett geometriájú, könnyű szerkezetek gyártását.
- Sima felület: Megfelelő felület-előkészítés után gyakran alkalmas bevonatolásra vagy galvanizálásra.
- Alacsony darabköltség nagy volumen esetén: A szerszámköltség nagyszámú alkatrész között oszlik meg (amortizálódik).
Ezek az előnyök azonban csak akkor érvényesülnek megbízhatóan, ha a szerszám tervezése és kivitelezése megfelelő. A szerszám minősége és a tervezési döntések (pl. a beömlőrendszer, a légtelenítés, a hűtés és a kidobás kialakítása) jelentős hatással vannak a ciklusidőre, a selejtarányra, valamint arra, hogy az öntvény nyomásálló, hegeszthető vagy további megmunkálásra alkalmas lesz-e.
Szerszámprojektet tervez? Küldje el rajzát a megvalósíthatósági egyeztetés és a szerszámterv felülvizsgálata érdekében nyomásos öntőszerszám-gyártási szolgáltatásunkon keresztül.
Nyomásos öntési folyamat: mi történik az egyes ciklusok során?
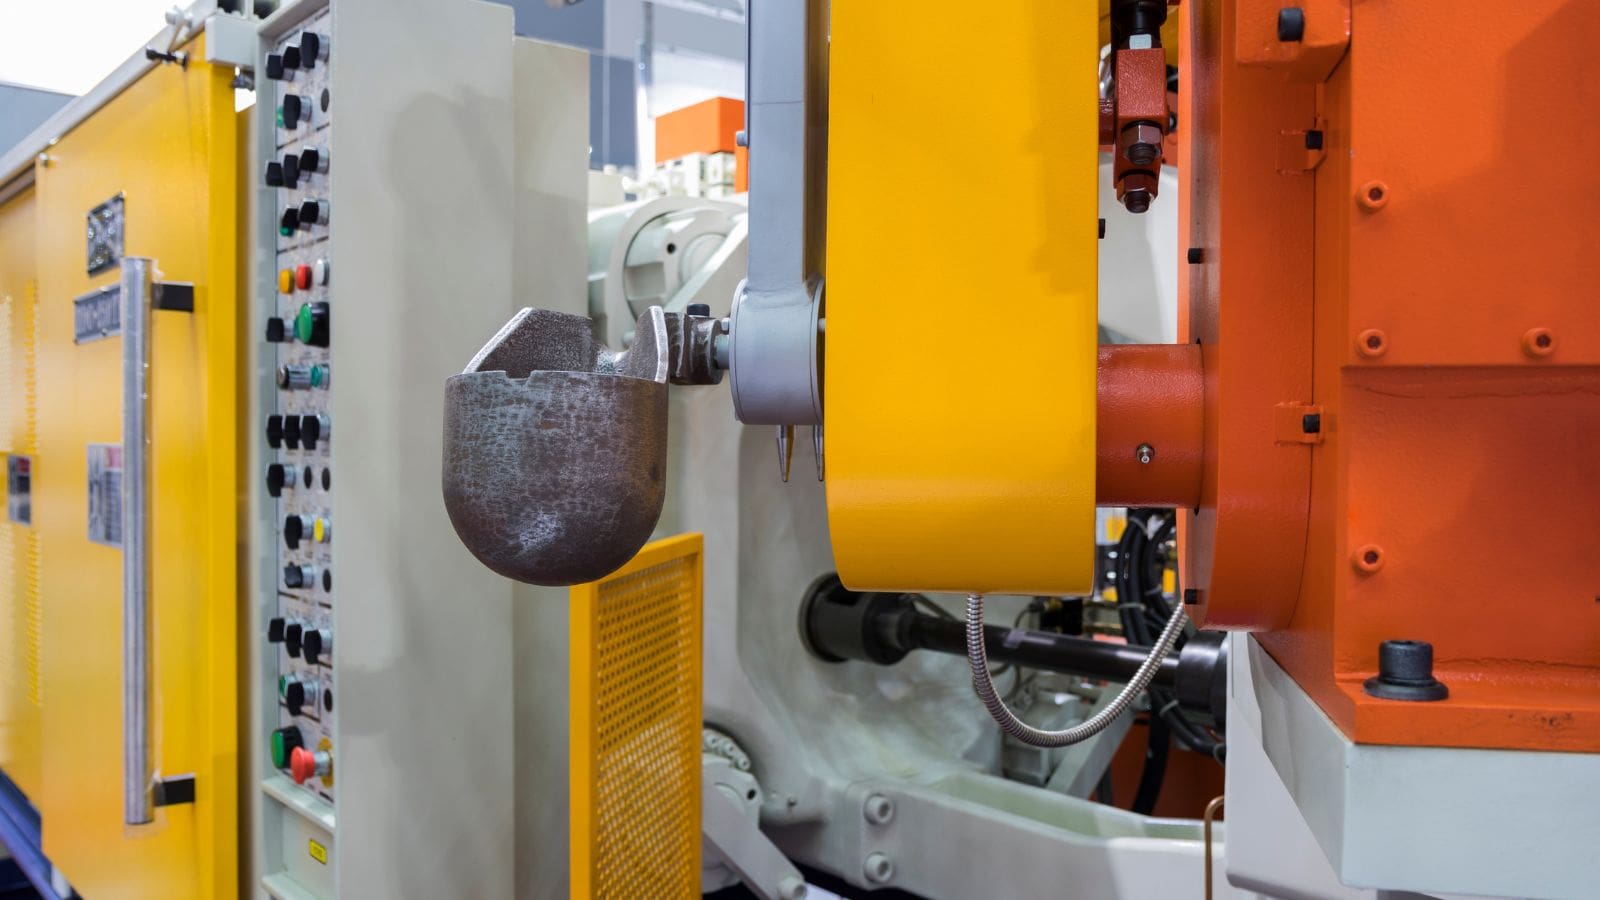
Általánosságban véve a nyomásos öntési ciklus a következő lépésekből áll: szerszám-előkészítés, befecskendezés/kitöltés, dermedés, kidobás és sorjázás. A gyártás során a legfontosabb részletek azok, amelyek meghatározzák, hogyan szabályozza a szerszám a fém áramlását, a levegő távozását, valamint a hőelvonást— mivel ezek határozzák meg az ismételhetőséget.
- Szerszám-előkészítés: A szerszámot bezárják és rögzítik; szükség esetén kenő- vagy formaleválasztó anyagot visznek fel rá.
- Kitöltés (befecskendezés): Az olvadt ötvözet az öntőcsatorna- és kapurendszeren keresztül jut be az üregbe.
- Dermedés és hűtés: A hűtőcsatornák és a hőegyensúly határozzák meg a zsugorodási viselkedést és a méretstabilitást.
- Kidobás: A kidobórendszer kiadja az öntvényt; a kidobók elrendezése befolyásolja a nyomokat és a deformáció kockázatát.
- Sorjázás és utómegmunkálás: Eltávolítják az öntőcsatornákat, a túlfolyókat és a sorját; ezt követheti forgácsolás vagy egyéb felületmegmunkálás.
Mivel a hibák ciklusról ciklusra ismétlődnek, a megbízható szerszámprecizitás és folyamatszabályozás elengedhetetlen a stabil sorozatgyártáshoz.
Nyomásos öntési típusok: melegkamrás és hidegkamrás eljárás
A nagynyomású öntőgépek két leggyakoribb típusa a melegkamrás és a hidegkamrás kivitel. Sok esetben az alkalmazott ötvözet típusa határozza meg, melyik eljárást használják.
| Típus | Tipikus alkalmazás | Főbb jellemzők |
|---|---|---|
| Melegkamrás nyomásos öntés | Alacsonyabb olvadáspontú ötvözeteknél (gyakran cink, illetve bizonyos magnéziumötvözeteknél) elterjedt | Gyors ciklusidők; a szerszám- és gépalkatrészeknek ellen kell állniuk az olvadt fém okozta igénybevételnek. |
| Hidegkamrás nyomásos öntés | Magasabb olvadáspontú ötvözeteknél (gyakran alumíniumnál) elterjedt | Az olvadt fémet egy adagolóhüvelybe (öntőkamrába) öntik; általában lassabb, mint a melegkamrás eljárás, de alkalmas alumíniumöntvények gyártására. |
Akár meleg-, akár hidegkamrás eljárásról van szó, a szerszámkialakítás (beömlők, légtelenítők, hűtés, kidobórendszer) teszi lehetővé az egyenletes kitöltést és a stabil gyártási minőséget.
Főbb nyomásos öntési módszerek: HPDC, vákuumos eljárások, LPDC és gravitációs öntés
A „nyomásos öntés” kifejezést gyakran a nagynyomású öntésre (HPDC) értik, ám a megrendelők – a belső minőségi elvárások és a további feldolgozási igények függvényében – megfontolhatják az alacsony nyomású vagy a gravitációs öntési eljárásokat is.
Nagynyomású öntés (HPDC)
Nagynyomású öntés Ez a legelterjedtebb ipari eljárás alumínium-, cink- és magnéziumalkatrészek nagy ismételhetőségű gyártására. Mivel az öntőforma kitöltése gyors és turbulens lehet, a porozitás csökkentése és a méretstabilitás biztosítása érdekében kulcsfontosságú a megfelelő légtelenítés, a túlfolyók kialakítása és a hőmérséklet-szabályozás.
Vákuumtámogatott öntés (HPDC-változat)
Vákuumos öntés Az eljárás az öntés előtt vagy közben eltávolítja a levegőt az üregből. Ez csökkenti a gázbezáródást és a porozitást, javítva a belső minőséget olyan alkalmazásoknál, ahol követelmény a nyomásállóság, a hegeszthetőség vagy a magas színvonalú felületmegmunkálás. A vákuumtechnológia alkalmazása elsősorban szerszámtervezési kérdés: a tömítési stratégiát, a légtelenítő csatornákat, valamint a szelepek és nyílások elhelyezését már a szerszám tervezésekor ki kell alakítani.
Kisnyomású öntés (LPDC)
Kisnyomású öntés Az eljárás során az öntőforma kitöltése szabályozott módon, alacsony gáznyomással történik. Gyakran akkor választják, ha a belső szerkezeti integritás fontosabb a maximális gyártási sebességnél – különösen bizonyos szerkezeti vagy hőkezelési követelmények esetén.
Gravitációs öntés (állandó öntőformás eljárás)
Gravitációs öntés állandó formában (amelyet a beszerzési tárgyalásokon gyakran a „nyomásos öntés” kategóriájába sorolnak) során a forma kitöltése nem befecskendezési nyomással, hanem gravitációs úton történik. Kisebb darabszámok esetén, illetve akkor érdemes fontolóra venni, ha a technológia kiválasztását hőkezelési igények és a belső minőséggel kapcsolatos célkitűzések határozzák meg. A választás nagymértékben függ az alkatrész geometriájától, az ötvözet típusától és a teljesítménykövetelményektől.
Nyomásos öntőszerszámok: A szerszám felépítése
A nyomásos öntőszerszám egy olyan komplex rendszer, amely kialakítja az alkatrész alakját, valamint szabályozza a fém áramlását, a légtelenítést, a hűtést és a darabkivetést. A tipikus szerszámrendszerek az alábbiakat tartalmazzák:
- Mag és fészek (betétek) amelyek kialakítják az alkatrész geometriáját
- Öntőcsatorna- és beömlőrendszer az olvadt fém bevezetésére az öntőfészekbe
- Légtelenítő és túlfolyó csatornák a levegő elvezetésére, valamint az oxidok és szennyeződések felfogására
- Hűtőcsatornák a szerszámhőmérséklet és a ciklusidő szabályozására
- Kidobórendszer az öntvény megbízható kiemelésére
- Csúszkák/emelők (ha alámetszések vagy oldalsó geometriai elemek szükségessé teszik őket)
A Moldie-nál a szerszámtervezést és -gyártást CNC-megmunkálás, szikraforgácsolás (EDM), precíziós mérés és olyan szimulációs eszközök támogatják, amelyekkel optimalizálható a beömlés, a hűtés és a kidobás az egyenletes eredmények érdekében. Tudjon meg többet képességeinkről a nyomásos öntőszerszámok oldalon.
Kulcsfontosságú szerszámtervezési döntések (és hatásuk a minőségre)
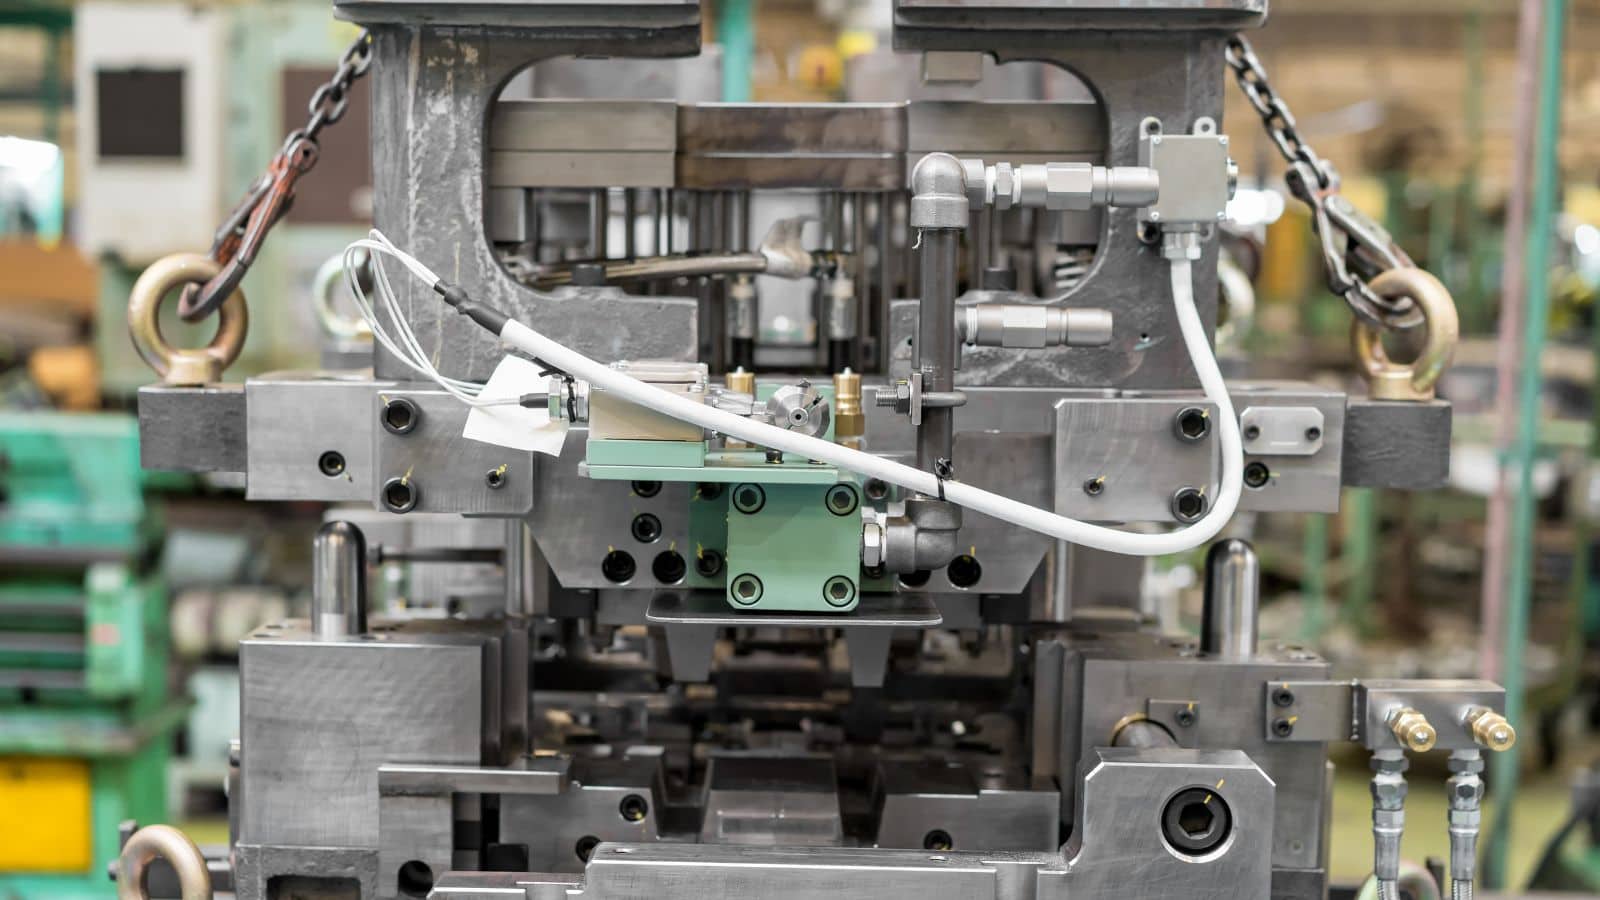
Osztósík-stratégia
Az osztósík kiválasztása befolyásolja a sorjaképződés kockázatát, a felület esztétikáját, a megmunkálási bázispontok stratégiáját és a kidobónyomok megjelenését. A megfelelő osztósík-kialakítás csökkentheti az utómunkálatok szükségességét és javíthatja a stabilitást hosszú sorozatok gyártása során.
Elosztócsatornák, beömlők és töltési egyensúly
Az elosztócsatorna és a beömlő kialakítása határozza meg az üreg kitöltésének módját. A kiegyensúlyozott töltés csökkenti a hidegfolyás és a hiányos kitöltés kockázatát, valamint mérsékelheti a turbulencia okozta porozitást. A beömlő elhelyezkedése szintén hatással van az esztétikai minőségre és az utómunkálatok igényére.
Légtelenítés, túlfolyók és vákuumos öntés lehetősége
A levegő távozásának akadályozottsága a porozitás és a felületi hibák egyik leggyakoribb kiváltó oka. A megfelelő légtelenítő csatornák és túlfolyók alkalmazása segíti a rekedt gázok és szennyeződések eltávolítását. Ha vákuumrásegítéses öntésre van szükség, a szerszámot már a tervezés kezdeti szakaszában úgy kell kialakítani, hogy biztosított legyen a tömítés és a vákuumcsatlakozó elhelyezése.
Hűtés és hőegyensúly
A hűtés kialakítása határozza meg a dermedés idejét, a zsugorodási viselkedést, a vetemedés kockázatát és a ciklusidőt. A hőegyensúlyban lévő szerszám segít csökkenteni a méretbeli eltéréseket a hosszú gyártási sorozatok során.
Kidobórendszer kialakítása
A kidobócsapok elhelyezése és sorrendje befolyásolja a kiemelés stabilitását, a kidobási nyomok megjelenését és a deformáció kockázatát – különösen vékony falak vagy esztétikai szempontból fontos felületek esetén.
Anyagválasztás (a szerszámozásra gyakorolt hatással együtt)
Az anyagválasztás hatással van a szerszám élettartamára, a ciklusidőre, a költségekre és a kész alkatrész tulajdonságaira. Emellett meghatározza a szerszám áramlási, légtelenítési és hőelvezetési kialakítását is.
Alumínium öntvényötvözetek
Az alumínium széles körben elterjedt, mivel kiválóan ötvözi a szilárdságot, a kis tömeget és a korrózióállóságot. A legtöbb alumíniumöntési projektben – a magasabb olvadáspont miatt – hidegkamrás gépeket alkalmaznak.
- A380 / ADC12: Általános rendeltetésű, kiváló önthetőséggel rendelkező ötvözetek.
- A360: Gyakran választják, ha jobb korrózióállóságra és alakíthatóságra van szükség.
- A383: Gyakran alkalmazzák vékony falú és összetett geometriájú alkatrészeknél.
Ha alumíniumalapú projektről van szó, tekintse meg alumíniumöntvény alkatrészekkel kapcsolatos gyártási képességeink áttekintését.
Cink öntvényötvözetek
Cink nyomásos öntés Gyakran alkalmazzák finom részletekkel és kiváló felületi minőséggel rendelkező kis alkatrészek esetében. A cinköntési folyamatoknál előnyt jelent a gyors ciklusidő és a szerszám hosszú élettartama, amennyiben a szerszám tervezése és karbantartása megfelelő.
Magnézium öntvényötvözetek
A magnézium a legkönnyebb, széles körben használt szerkezeti öntvényfém; gyakran alkalmazzák olyan esetekben, ahol a súlycsökkentés kiemelt fontosságú.
Tudjon meg többet magnézium öntvényalkatrészeinkről és gyártási képességeinkről.
Minőségellenőrzés, gyakori hibák és utómunkálatok
A nyomásos öntésnél elengedhetetlen a minőségellenőrzés, mivel a hibák ciklusról ciklusra ismétlődhetnek. Gyakori problémák közé tartozik a porozitás, a hidegfolyás (hideg zárvány), a sorja és a méreteltérés.
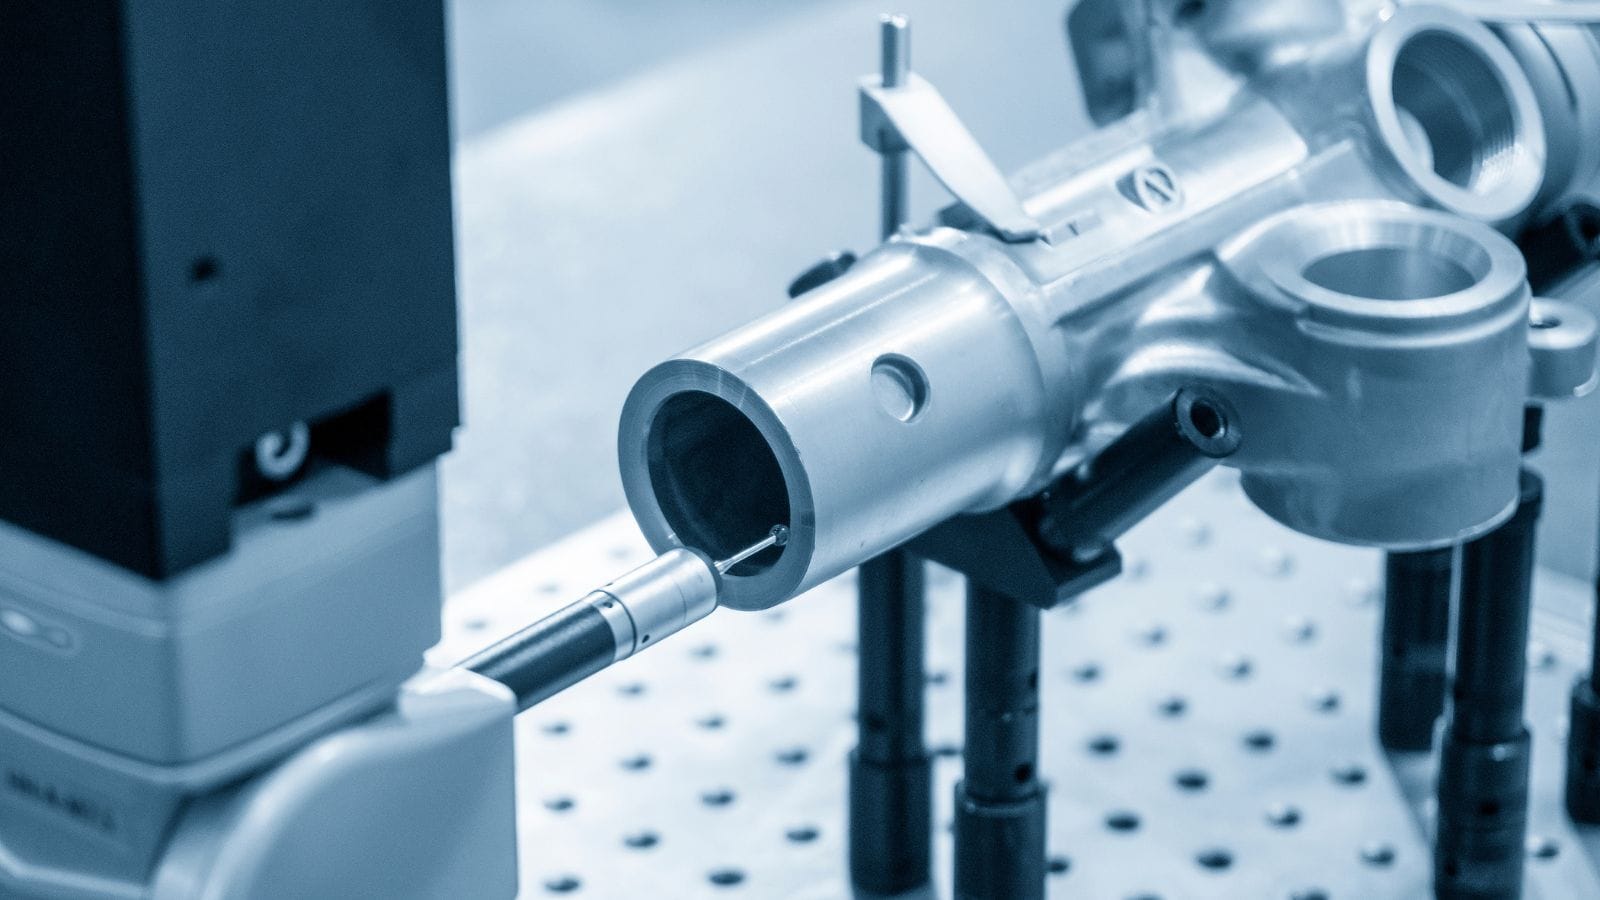
Gyakori hibák és tipikus kiváltó okok
- Porozitás: Gyakran levegőzárványokhoz, nem megfelelő légtelenítéshez/túlfolyóhoz vagy instabil folyamatparaméterekhez köthető.
- Hidegfolyás / hiányos kitöltés: Gyakran a töltési egyensúlyhoz, a beömlő kialakításához, a hőmérséklethez vagy a löketprofilhoz kapcsolódó problémák okozzák.
- Sorja: Gyakran az osztósík illeszkedéséhez, a záróerőhöz, a kopáshoz vagy a szerszám deformációjához/hőegyensúly-problémáihoz köthető.
- Méreteltérés: Gyakran a szerszámhőmérséklet ingadozásához, a kopáshoz vagy az inkonzisztens folyamatszabályozáshoz köthető.
Ellenőrzési módszerek
A koordináta-mérőgépes (CMM) ellenőrzés a kritikus méreteket vizsgálja, míg a röntgenvizsgálat a belső porozitás feltárásában segít. A 3D szkennelés szintén hasznos az első minta összehasonlításához és a szerszámok validálásához.
Felületkezelés és megmunkálás
Számos nyomásos öntéssel készült alkatrész további megmunkálást igényel a végső felhasználás előtt. A CNC-megmunkálás és a felületkezelés segít teljesíteni a tűrésre, megjelenésre és korrózióállóságra vonatkozó követelményeket.
Költségek: Mikor érdemes a nyomásos öntést választani? (A szerszámozást előtérbe helyező szemlélet)
A nyomásos öntés akkor költséghatékony, ha a gyártási mennyiség elég nagy ahhoz, hogy a szerszámköltségek nagyszámú alkatrészre oszlanak el. A szerszámozás kezdeti beruházási költsége magasabb, mint az egyszerűbb eljárásoknál, de nagy sorozatszámnál – a ciklusidő és a selejtarány megfelelő szabályozása mellett – az egységköltség lényegesen alacsonyabb lehet.
A szerszámköltségeket meghatározó fő tényezők
- Az alkatrész összetettsége (mélyen fekvő részletek, vékony falak, esztétikai követelmények)
- Csúszkák/emelők (az alámetszések és az oldalirányú mozgást igénylő elemek növelik a szerszám összetettségét)
- Beömlőrendszer, légtelenítés és vákuumigények
- A hűtés összetettsége és a hőegyensúlyra vonatkozó követelmények
- Várható gyártási mennyiség és tartóssági célkitűzések (a szerszám élettartamának tervezése)
Mit érdemes megkérdezni a szerszámgyártótól?
- Vállalják-e a szerszámterv optimalizálását a beömlés, a hűtés és a kidobás tekintetében (szükség esetén szimulációval)?
- Hogyan történik a szerszám validálása (próbagyártási terv, ellenőrzési módszer és stabilitásvizsgálat)?
- Biztosítanak-e további szolgáltatásokat – például megmunkálást és felületkezelést – egy komplex, teljes körű megoldás részeként?
Ha szeretné felmérni a szerszámozási megoldásokat és költségeket, lépjen kapcsolatba a Moldie-val nyomásos öntőszerszám-gyártási szolgáltatásunkon keresztül, és ossza meg velünk a műszaki rajzot, az ötvözetre vonatkozó igényeit, valamint a tervezett éves darabszámot.
GYIK
A nyomásos öntésnél a gépen vagy a szerszámon van a hangsúly?
Mindkettő fontos, de az állandó minőség szempontjából gyakran a szerszám a döntő tényező. A beömlő, a légtelenítés, a hűtés és a kidobás kialakítása határozza meg az üreg kitöltését, a levegő távozását és a hőelvezetést több ezer ciklus során.
Melegkamrás vagy hidegkamrás eljárás: melyiket válasszam?
Sok esetben ezt nagyrészt az ötvözet típusa határozza meg. A melegkamrás eljárás az alacsonyabb olvadáspontú ötvözeteknél (gyakran cinknél) elterjedt, míg a hidegkamrás eljárást a magasabb olvadáspontú ötvözeteknél (gyakran alumíniumnál) alkalmazzák. A végső döntést az alkatrész geometriája, a minőségi követelmények és a gyártási célok alapján kell meghozni.
Hogyan csökkenthető a porozitás nyomásos öntésnél?
A porozitás csökkentése jellemzően jobb légtelenítési és túlfolyó-kialakítást, stabil öntési profilt és hőmérsékletet, valamint bizonyos esetekben vákuumrásegítéses öntést igényel. E fejlesztések közül sok már a szerszámtervezés szakaszában megkezdődik.
Mikor gazdaságos a nyomásos öntés?
A nyomásos öntés akkor válik vonzóvá, ha a darabszám elég magas a szerszámköltségek megtérüléséhez, és ha az ismételhetőség révén csökken az utómunka és a selejt mennyisége. A megtérülési pont a geometriától, az ötvözettől, a minőségi követelményektől és a ciklusidő-célkitűzésektől függ.
Igényelnek-e forgácsolást vagy felületkezelést a nyomásos öntéssel készült alkatrészek?
Sok esetben igen. A forgácsolást gyakran alkalmazzák kritikus illesztéseknél, meneteknél és tömítőfelületeknél, míg a felületkezelés segít megfelelni az esztétikai és korrózióállósági követelményeknek. Tekintse meg felületkezelési lehetőségeinket a tipikus utómunka-igények kielégítésére.
Vállalja a Moldie alumínium, cink és magnézium öntéséhez szükséges szerszámok gyártását?
Igen. A Moldie alumínium-, cink- és magnéziumötvözetekhez való öntőszerszámok gyártására specializálódott, és a teljes folyamatot támogatja az alkatrésztervezéstől és prototípus-készítéstől kezdve a szerszámgyártáson át egészen a sorozatgyártás támogatásáig. Részletek: öntőszerszámok szolgáltatási oldalunkon.







