
Öntés minőségellenőrzés az a folyamat, amely biztosítja, hogy az öntött termékek megfeleljenek az alakra, méretre, szilárdságra és felületi minőségre vonatkozó előírásoknak. Ez a lépés elengedhetetlen a hibák kiszűréséhez és azon alkatrészek kiszállításának megelőzéséhez, amelyek később problémákat okozhatnának. A gyártók gondos mérésekre, ellenőrzésekre és vizsgálatokra támaszkodnak a gyártási folyamat során.
A gondos minőségellenőrzés garantálja, hogy a termékek biztonságosak, megbízhatóak és tartósak legyenek. Enélkül az öntési folyamat során elkövetett legkisebb hiba is költséges meghibásodásokhoz vezethet. A Moldie-nál most megismerheti, milyen technikákat alkalmaznak a minőség megőrzése érdekében, és miért olyan fontosak ezek.
Az öntvények minőségellenőrzésének fő szempontjai
Az öntvények minőségellenőrzése biztosítja, hogy a termékek megfeleljenek a méretre, szilárdságra és megbízhatóságra vonatkozó szigorú követelményeknek. Számos módszer együttes alkalmazása szolgál a hibák azonosítására és megelőzésére, a méretek ellenőrzésére, valamint az öntési folyamat minden szakaszának felügyeletére.
Alapvető minőségellenőrzési intézkedések
Az öntvények minőségbiztosítása a nyersanyagok ellenőrzésével kezdődik, és a gyártás minden lépésén keresztül folytatódik. A dolgozók nyomon követik az anyagösszetételt, az öntési hőmérsékletet és az öntőforma minőségét. A szemrevételezés segít feltárni az olyan felületi hibákat, mint a repedések, pórusok vagy salakzárványok.
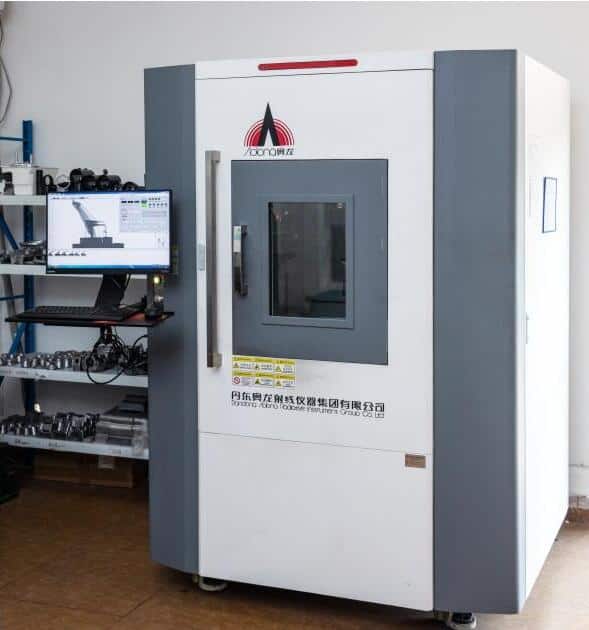
Az anyagmintákat kémiai és mechanikai vizsgálatoknak vethetik alá a szilárdság és az összetétel ellenőrzése érdekében. A roncsolásmentes vizsgálati módszerek – például a röntgen- vagy ultrahangos vizsgálat – képesek feltárni a rejtett hibákat. Minden egyes lépés növeli azon öntvények minőségét, amelyeknek a gyakorlati használat során megbízhatóan kell működniük.
Méretellenőrzés és pontosság
A pontos méretellenőrzés garantálja, hogy a termékek megfelelően illeszkedjenek és működjenek. A gyakran használt eszközök közé tartoznak a tolómérők, a mikrométerek és a koordináta-mérőgépek (CMM). A koordináta-mérőgépek rendkívül pontosak, és lehetővé teszik az összetett alkatrészek automatizált ellenőrzését.
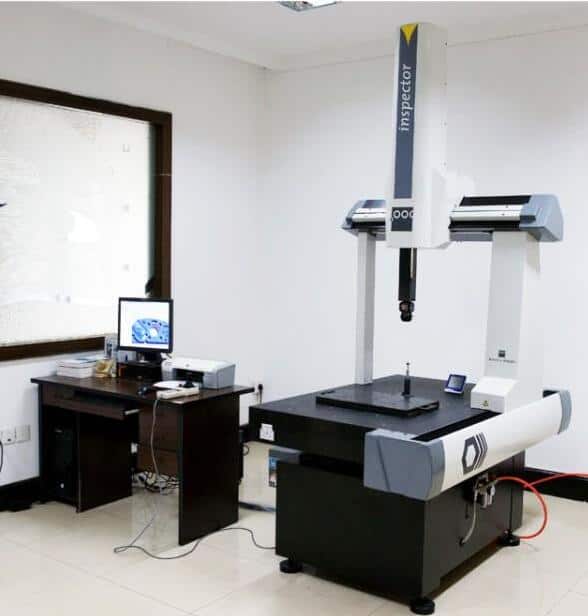
Az ellenőrök olyan jellemzőket mérnek, mint a menetemelkedés, a furatméret és az egyenesség. A mért értékeket tűréstáblázatok segítségével vetik össze a tervrajzokkal. A zsugorodási arány és a szerszámkopás nyomon követése segít a méretek elfogadható határokon belüli tartásában.
Folyamatirányítás és -felügyelet
A folyamatirányítás célja a hibák megelőzése az olyan kulcsfontosságú változók felügyelete révén, mint a hőmérséklet, az időzítés és az anyagáramlás. A modern öntödék gyakran gyártásvégrehajtási rendszereket (MES) alkalmaznak az egyes tételek és folyamatparaméterek nyomon követésére.
Az olyan lépések szabályozásával, mint az öntőforma előkészítése és a hűtési sebesség, a gyártók csökkentik a zsugorodás, a repedések és egyéb öntési hibák kockázatát. A folyamatok rendszeres felülvizsgálata és a berendezések karbantartása segít a stabilitás és az egyenletes minőség biztosításában.
Az öntés és a megmunkálás összekapcsolása: precizitás az integráció révén
Bár a fent említett méretellenőrzések garantálják az öntvény minőségét, a legtöbb öntvény nem tekinthető készterméknek. További CNC-megmunkálásra– marásra, esztergálásra, fúrásra vagy menetvágásra – van szükség ahhoz, hogy elérjék a végleges tervben meghatározott pontos tűréshatárokat, sima felületeket és menetes kialakításokat.
A gyártó házon belüli CNC-megmunkálási képességei lehetővé teszik:
-
a teljes munkafolyamat irányítását a nyers öntvénytől a kész alkatrészig, kiküszöbölve a koordinációs nehézségeket és a különböző beszállítók közötti minőségbeli eltéréseket.
-
a végleges méretek ellenőrzését a megmunkált felületeken CMM (koordináta-mérőgép) berendezésünkkel, biztosítva, hogy minden jellemző megfeleljen a műszaki rajzoknak.
-
Csökkentse az átfutási időt azáltal, hogy az öntvényeket szállítási késedelem nélkül, zökkenőmentesen továbbítjuk az öntödéből a megmunkáló üzembe.
Ez az integrált megközelítés azt jelenti, hogy Ön használatra kész alkatrészt kap, nem csupán egy olyan öntvényt, amely további megmunkálást igényel.
Öntvényellenőrzési és -vizsgálati módszerek
Hatékony öntvényellenőrzés nélkülözhetetlen a belső és külső hibák azonosításához, a méretek ellenőrzéséhez, valamint annak biztosításához, hogy minden alkatrész megfeleljen a minőségi előírásoknak.
Szemrevételezés
A szemrevételezés az öntvényellenőrzés legalapvetőbb módszere. Ennek során az öntvény felületét szabad szemmel vagy nagyítóeszközökkel vizsgálják meg a nyilvánvaló hibák azonosítása érdekében. A gyakran észlelt problémák közé tartoznak a felületi repedések, a lyukacsosodás, a vetemedés és a hiányos kitöltés.
Ez a módszer gyors és költséghatékony, így a minőségellenőrzés első lépése. Az ellenőrök a sorja, a felületi érdesség vagy a látható zárványok jeleit keresik. A megvilágítás és a betekintési szög fontos a kisebb felületi hibák észleléséhez. A nem egyértelmű eredményt mutató területeket megjelölhetik további, részletesebb vizsgálat céljából.
A szemrevételezést gyakran egyszerű mérőeszközök használatával egészítik ki. Az egyenesvonalzók, tolómérők és idomszerek segítségével ellenőrizhetők a méretek. Bár a módszer nem képes feltárni az öntvény belsejében rejlő hibákat, továbbra is elengedhetetlen az egyes termékek külső minőségének biztosításához, mielőtt fejlettebb technikákat alkalmaznának.
Előnyök:
- Gyors és egyszerű
- Nem igényel speciális berendezést
- Segít a nyilvánvaló felületi hibák megtalálásában
Hátrányok:
- Nem mutatja ki a belső hibákat
- Előfordulhat, hogy nem észleli a kis repedéseket
Roncsolásmentes vizsgálat
A roncsolásmentes vizsgálati (NDT) módszerek lehetővé teszik az öntödék számára, hogy károsodás nélkül vizsgálják meg az öntvényeket rejtett hibák után kutatva. Ezek a technikák mind a felületi, mind a belső problémákat feltárhatják, így kulcsfontosságú szerepet játszanak a kritikus alkatrészek minőségbiztosításában.
A legfontosabb NDT-módszerek közé tartoznak:
- Folyadékbehatolásos vizsgálat (DPI): Színes vagy fluoreszkáló festéket visznek fel a felületre, amely beszivárog a repedésekbe. A felesleges festék eltávolítása után a vizsgáló személyzet ellenőrzi, vannak-e hibára utaló nyomok.
- Radiográfiai vizsgálat (RT): Röntgen- vagy gamma-sugarakat vezetnek át az öntvényen; az így keletkező képek megmutatják a belső üregeket vagy zárványokat.
- Ultrahangos vizsgálat (UT): Nagyfrekvenciás hanghullámokat bocsátanak az öntvénybe, amelyek visszaverődnek a belső határfelületekről (például üregekről), így olyan jeleket hoznak létre, amelyek felfedik a rejtett hibákat.
Az NDT-módszereket az öntvény mérete, anyaga és az elvárt hibafelismerési szint alapján választják ki. Részletes képet nyújtanak, amely támogatja az alkatrész elfogadásával vagy elutasításával kapcsolatos döntéshozatalt. Bár költségesebbek a szemrevételezésnél, az NDT-módszerek növelik a megbízhatóságot, különösen olyan esetekben, ahol a biztonság és a teljesítmény kritikus jelentőségű.
Mágneses repedésvizsgálat
A mágneses repedésvizsgálatot (MPI) ferromágneses öntvények felületi és felületközeli hibáinak felderítésére alkalmazzák. Az öntvényt először elektromos árammal vagy erős mágnessel mágnesezik fel. A mágnesezés ideje alatt finom vasrészecskéket – száraz por vagy folyadékban szuszpendált állapot formájában – szórnak a felületre.
Repedések vagy anyagfolytonossági hiányok jelenléte esetén a mágneses tér ezeken a pontokon hirtelen megváltozik, a hibához vonzza a részecskéket, és látható jelzést hoz létre. Ez teszi az MPI-t értékessé az olyan nagyon vékony vagy szűk repedések kimutatásában, amelyeket más módszerek esetleg nem észlelnek.
Az MPI-t gyakran vizuális ellenőrzés után alkalmazzák, de használata kizárólag mágnesezhető anyagokra – például vasra vagy acélötvözetekre – korlátozódik. Rendkívül érzékeny a felületre nyíló hibák kimutatására, és gyakran alkalmazzák autóipari, repülőgépipari, valamint szerkezeti alkatrészek vizsgálatánál. Az eredmények kiértékelése képzett szakembereket igényel, mivel szennyezett vagy érdes felület esetén téves jelzések keletkezhetnek.
Előnyök:
- Kimutatja a felületi és felületközeli hibákat
- Gyors és megbízható vasalapú anyagoknál
Hátrányok:
- Csak ferromágneses fémeknél alkalmazható
- Felület-előkészítésre lehet szükség
Ultrahangos vizsgálat
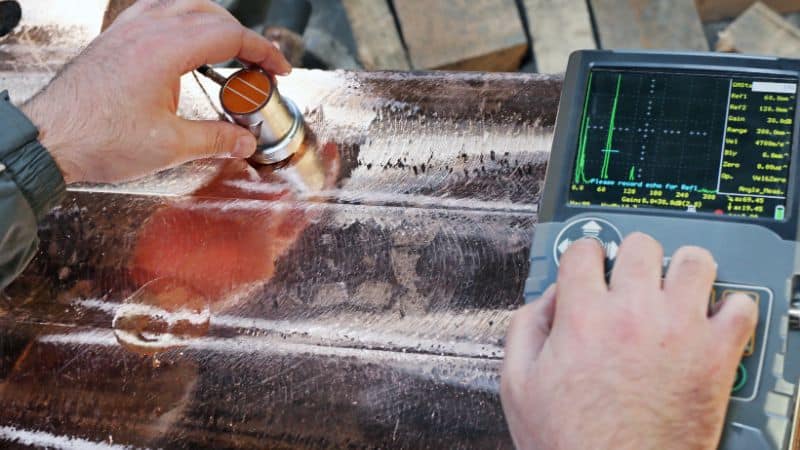
Az ultrahangos vizsgálat (UT) kulcsfontosságú roncsolásmentes vizsgálati (NDT) módszer a fémöntvények belső hibáinak felderítésére. A módszer az öntvény felületére helyezett vizsgálófej által keltett nagyfrekvenciás hanghullámokat alkalmazza. Ezek a hullámok áthaladnak az anyagon, és visszaverődnek az öntvényen belüli határfelületekről vagy hibákról.
A visszavert jelek idejének és erősségének mérésével a vizsgáló szakemberek meghatározhatják az olyan belső hibák jelenlétét, méretét és elhelyezkedését, mint például az üregek, zárványok vagy zsugorodási üregek. Az UT vastag vagy nagy sűrűségű öntvények esetében is hatékony, így alkalmas motorblokkok, fogaskerekek és szerkezeti elemek vizsgálatára.
A módszer tiszta, és nem károsítja az öntvényt. A képzett technikusok digitális kijelzők vagy diagramok segítségével értelmezik az ultrahangos jeleket. Korlátozó tényező, hogy a felületi érdesség vagy az összetett forma csökkentheti a pontosságot, ezért elengedhetetlen a megfelelő felületi érintkezés.
Előnyök:
- Érzékeny a kis méretű, rejtett hibákra
- Számos méretű és anyagú öntvénynél alkalmazható
- Azonnali, digitális formátumú eredményeket szolgáltat
Korlátok:
- Képzett kezelőket igényel
- A felületnek hozzáférhetőnek és viszonylag simának kell lennie
Roncsolásos vizsgálat és tanúsítás
A roncsolásos vizsgálatok feltárják, hogyan viselkednek az öntvények valós igénybevétel, hőhatás és ütések során. Ezek a vizsgálatok – az iparági tanúsítással együtt – segítenek igazolni a mechanikai tulajdonságokat, és biztosítják, hogy a termékek megfeleljenek az előírt szabványoknak.
Szakítóvizsgálat
A szakítóvizsgálat azt méri, mennyire nyújtható az öntvény, illetve mekkora ellenállást fejt ki a töréssel szemben húzóerő hatására. A folyamat során az öntvényből vett mintát egy erre szolgáló, szabályozott működésű berendezésben széthúzzák.
A gyűjtött főbb adatok közé tartoznak:
| Tulajdonság | Leírás |
|---|---|
| Szakítószilárdság | A törés előtti maximális erő |
| Folyáshatár | Az az erő, amelynél maradandó alakváltozás lép fel |
| Nyúlás | A minta megnyúlásának mértéke |
Ezen eredmények elemzésével az öntödék ellenőrizhetik, hogy a fém képes-e elviselni az előírt terhelést. Ez segíti a termékek biztonságos üzemi határértékeinek meghatározását.
A szakítóvizsgálat elengedhetetlen azon alkatrészek esetében, amelyek használat közben súlyt tartanak, hajlításnak vagy húzásnak vannak kitéve. Az eredmények emellett segítik a mérnököket az ötvözetek kiválasztásában és a minőségi követelmények meghatározásában.
Keménységvizsgálat
A keménységvizsgálat azt mutatja meg, mennyire ellenálló az öntvény felülete a karcolással, benyomódással vagy kopással szemben. A vizsgálat során egy kemény hegyet nyomnak a fémbe, és mérik a keletkező nyom mélységét vagy méretét.
Gyakori módszerek:
- Brinell-féle keménységvizsgálat
- Rockwell-féle keménységvizsgálat
- Vickers-féle keménységvizsgálat
Mindegyik módszer eltérő skálát és technikát alkalmaz, de mindegyik segít megállapítani, hogy az öntvény elég erős-e ahhoz, hogy ellenálljon a horpadásoknak vagy a felületi kopásnak.
A megfelelő keménység hosszabb élettartamot és a szerszámok vagy mozgó alkatrészek okozta sérülésekkel szembeni ellenállást biztosít. A vizsgálat gyors, és a pontos eredmények érdekében gyakran egyetlen öntvény több pontján is elvégzik.
Ütésvizsgálat
Az ütésvizsgálat során azt határozzák meg, mekkora erőt képes elviselni egy öntvény törés nélkül hirtelen ütés hatására. A leggyakrabban alkalmazott eljárás a Charpy-féle ütővizsgálat, amelynél egy bevágással ellátott próbatestet érnek ütés egy lengő kalapáccsal.
A törésig elnyelt energia pontosan jelzi az anyag szívósságát.
Az eredmények megmutatják, hogy az öntvény képes-e ellenállni ütéseknek, leejtésnek vagy ütközésnek anélkül, hogy darabokra törne. Az ütőmunka-állóság különösen fontos olyan alkatrészek esetében, amelyeket véletlenszerű ütések vagy szélsőséges körülmények érhetnek.
Az alacsony ütőmunka-állóság veszélyes meghibásodásokhoz vezethet, ezért ez a vizsgálat elengedhetetlen a biztonsági szempontból kritikus öntvényeknél.
Tanúsítás és szabványok
A tanúsítás összekapcsolja a vizsgálati eredményeket az ipari szabványokkal. Az olyan szervezetek, mint az ASTM, az ISO és mások, minimális értékeket határoznak meg a mechanikai tulajdonságokra vonatkozóan, biztosítva ezzel az öntvények megfelelő teljesítményét.
Az öntödék minden egyes gyártási tételről nyilvántartást vezetnek a vizsgálatokról, az anyagminőségekről és a nyomonkövethetőségről. A nyomonkövethetőség összekapcsolja a készterméket az alapanyagokkal, a megmunkálási lépésekkel és a minőségellenőrzésekkel.
Auditok során ellenőrizhetik, hogy elvégezték-e a megfelelő roncsolásos vizsgálatot . A tanúsítás bizalmat épít az ügyfelekben, és a helyi vagy globális követelmények teljesítése révén segíti a termékek áramlását az ellátási láncban.
Gyakran ismételt kérdések
Az öntvény minősége egyértelmű szabványokon alapul, szigorú folyamatok és pontos nyilvántartások. Mindez segíti a gyártókat a fémalkatrészekkel kapcsolatos esetleges problémák feltárásában és kezelésében.
Hogyan történik az öntvények minőségi szintjének besorolása és mérése?
Az öntvényeket olyan tényezők alapján osztályozzák, mint a méret, az alak, a felületi kidolgozás, az anyag szilárdsága és az esetleges hibák megléte. A mérőeszközök közé tartozhatnak idomszerek, keménységmérők és digitális képalkotó rendszerek.
Az eredményeket iparági vagy vevői szabványokhoz hasonlítják. A gyakori osztályozási rendszerek kódokat vagy számokat használnak az esetleges hibák típusának és súlyosságának jelzésére.
Melyek az öntési folyamat legkritikusabb lépései a minőség biztosítása szempontjából?
Fontos az öntőforma előkészítése, mivel az itt felmerülő problémák felületi vagy alaki hibákat okozhatnak. Az olvasztást és az öntést megfelelő hőmérsékleten kell végezni a gyenge pontok vagy a porozitás elkerülése érdekében.
Kulcsfontosságú lépés a hűtés és a dermedés szabályozása is. Az egyenetlen hűtés repedésekhez vagy vetemedéshez vezethet. Az öntés utáni ellenőrzés segít kiszűrni az esetlegesen fennmaradó problémákat a szállítás előtt.
Milyen dokumentációra van általában szükség az öntvények minőségellenőrzéséhez?
A gyártók minden öntvénytételről folyamatleírásokat, ellenőrzési jegyzőkönyveket és vizsgálati feljegyzéseket vezetnek. Ezek a dokumentumok tartalmazhatják a méréseket, a vizsgálati eredményeket és a szemrevételezés során tett megjegyzéseket.
A nyomon követhetőséget gyakran tételszámok vagy vonalkódok biztosítják. A dokumentáció megőrzése segít igazolni, hogy az alkatrészek megfelelnek az előírt szabványoknak, és megkönnyíti az esetleges minőségi problémák megoldását.







