
Döküm kalite kontrolü , döküm ürünlerin şekil, boyut, dayanım ve yüzey kalitesi bakımından belirli standartları karşılamasını sağlamak için kullanılan süreçtir. Bu adım, kusurları tespit etmek ve ileride sorun yaratabilecek parçaların teslim edilmesini önlemek için gereklidir. Her üretici, üretim sırasında dikkatli ölçüm, muayene ve testlere güvenir.
Dikkatli kalite kontrol, ürünlerin güvenli, güvenilir ve uzun ömürlü olmasını sağlar. Bu kontrol olmadan döküm sürecindeki en küçük bir hata bile maliyetli arızalara yol açabilir. Moldie’de bugün kaliteyi korumak için hangi tekniklerin kullanıldığını ve bunların neden önemli olduğunu öğrenebilirsiniz.
Döküm Kalite Kontrolünün Temel Unsurları
Döküm kalite kontrolü, ürünlerin boyut, dayanım ve güvenilirlik bakımından katı gereksinimleri karşılamasına yardımcı olur. Kusurları belirlemek ve önlemek, ölçümleri kontrol etmek ve döküm sürecinin her aşamasını denetlemek için çeşitli yöntemler birlikte çalışır.
Temel Kalite Kontrol Önlemleri
Dökümde kalite güvencesi ham maddelerin kontrol edilmesiyle başlar ve üretimin her adımında sürer. Çalışanlar malzeme bileşimini, döküm sıcaklığını ve kalıp kalitesini izler. Görsel muayene çatlak, gözenek veya cüruf gibi yüzey kusurlarının bulunmasına yardımcı olur.
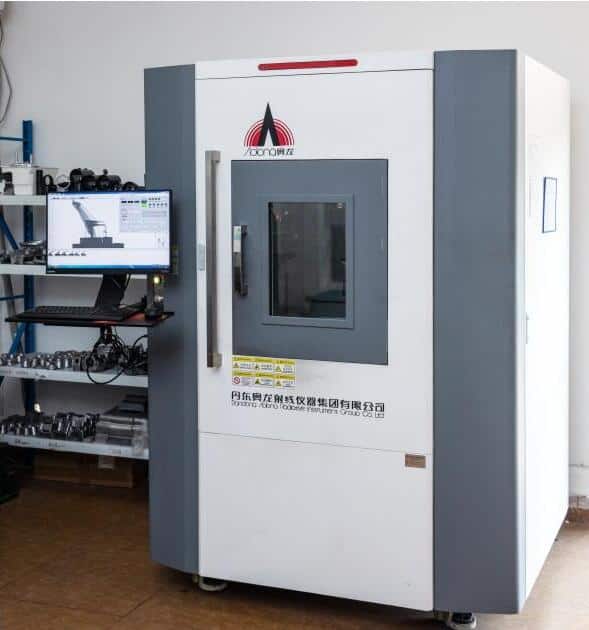
Dayanım ve bileşimi doğrulamak için malzeme numunelerine kimyasal ve mekanik testler uygulanabilir. X-ışını veya ultrasonik muayene gibi tahribatsız test yöntemleri gizli kusurları ortaya çıkarabilir. Her adım, gerçek kullanımda güvenilir olması gereken dökümlerin kalitesini güçlendirir.
Boyutsal Muayene ve Doğruluk
Doğru boyutsal muayene, ürünlerin düzgün biçimde yerine oturmasını ve çalışmasını sağlar. Yaygın araçlar arasında kumpaslar, mikrometreler ve koordinat ölçüm makineleri (CMM) bulunur. CMM’ler son derece hassastır ve karmaşık parçaların otomatik olarak kontrol edilmesini sağlar.
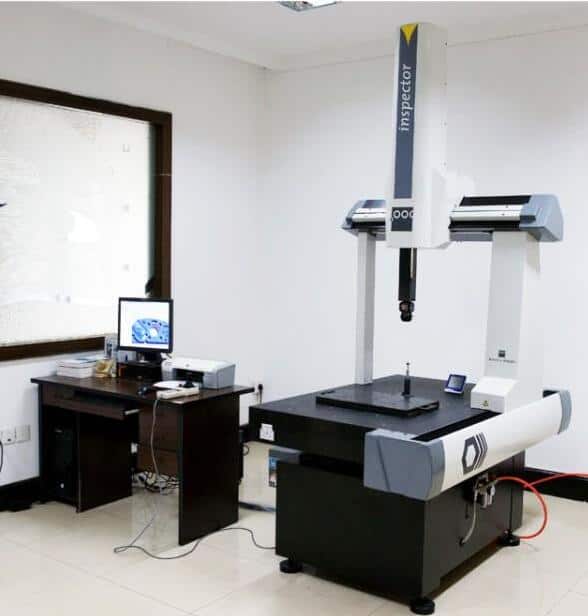
Muayene görevlileri diş adımı, delik boyutu ve doğruluk gibi özellikleri ölçer. Ölçümler tolerans tabloları kullanılarak tasarım çizimleriyle karşılaştırılır. Çekme oranının ve takım aşınmasının izlenmesi, boyutların kabul edilebilir sınırlar içinde tutulmasına yardımcı olur.
Süreç Kontrolü ve İzleme
Süreç kontrolü; sıcaklık, zamanlama ve malzeme akışı gibi temel değişkenleri denetleyerek kusurları önlemeyi amaçlar. Modern dökümhaneler çoğu zaman her partiyi ve süreç parametresini izlemek için Üretim Yürütme Sistemleri (MES) kullanır.
Üreticiler kalıp hazırlama ve soğuma hızları gibi adımları kontrol ederek çekinti, çatlak ve diğer döküm kusurlarının riskini azaltır. Düzenli süreç incelemeleri ve ekipman bakımı kararlılık ile tutarlı sonuçların sağlanmasına yardımcı olur.
Döküm ile Talaşlı İmalatı Birleştirme: Entegrasyonla Hassasiyet
Yukarıdaki boyutsal kontroller dökümden çıkan parçanın kalitesini doğrulasa da dökümlerin çoğu nihai ürün değildir. Nihai tasarımda belirtilen hassas toleranslara, pürüzsüz yüzey kalitesine ve dişli özelliklere ulaşmak için sonrasında CNC ile talaşlı işleme—frezeleme, tornalama, delik delme veya kılavuz çekme—gerekir.
Bir üreticinin kendi bünyesindeki CNC talaşlı işleme olanakları şunları kapsar:
-
Tüm iş akışını kontrol edin: Ham dökümden bitmiş parçaya kadar sürecin tamamını yöneterek farklı tedarikçiler arasındaki koordinasyon sorunlarını ve kalite boşluklarını ortadan kaldırın.
-
Nihai boyutları doğrulayın: Her özelliğin mühendislik çizimlerinize uymasını sağlamak için işlenmiş yüzeyleri CMM ekipmanımızla kontrol edin.
-
Tedarik sürelerini kısaltın: Dökümleri nakliye gecikmesi olmadan dökümhanemizden makine atölyemize aktarın.
Bu entegre yaklaşım, yalnızca ikincil işlem gerektiren bir döküm değil, kullanıma hazır bir bileşen teslim almanız anlamına gelir.
Döküm Muayene ve Test Yöntemleri
Etkili döküm muayenesi; iç ve dış kusurları belirlemek, boyutları doğrulamak ve her parçanın kalite standartlarını karşılamasını sağlamak için gereklidir.
Görsel Muayene
Görsel muayene, döküm kontrollerinde kullanılan en temel yöntemdir. Dökümün yüzeyini çıplak gözle veya büyütme araçlarıyla inceleyerek belirgin kusurları tespit etmeyi içerir. Sık görülen sorunlar arasında yüzey çatlakları, çukurlar, çarpılma ve eksik dolum bulunur.
Bu yöntem hızlı ve düşük maliyetlidir; bu nedenle kalite kontrolünün ilk adımıdır. Muayene görevlileri fazla çapak, pürüzlülük veya görünür kalıntı belirtilerini arar. Küçük yüzey kusurlarını bulmak için aydınlatma ve bakış açıları önemlidir. Sonuçların net olmadığı alanlar daha ayrıntılı testler için işaretlenebilir.
Görsel muayene çoğu zaman basit ölçüm araçlarıyla birlikte uygulanır. Düz kenar mastarları, kumpaslar ve ölçüm mastarları boyutları doğrulayabilir. Dökümün içindeki gizli kusurları bulamasa da daha gelişmiş tekniklere geçmeden önce her ürünün dış kalitesini sağlamada temel bir rol oynar.
Avantajları:
- Hızlı ve kolaydır
- Özel ekipman gerektirmez
- Belirgin yüzey kusurlarını bulmaya yardımcı olur
Dezavantajları:
- İç sorunları bulamaz
- Küçük çatlakları gözden kaçırabilir
Tahribatsız Test
Tahribatsız test (NDT) yöntemleri, dökümhanelerin dökümlere zarar vermeden gizli kusurları incelemesini sağlar. Bu teknikler hem yüzey hem de iç sorunları ortaya çıkarabilir; bu nedenle kritik parçaların kalite güvencesi açısından önemlidir.
Temel NDT yöntemleri şunlardır:
- Sıvı Penetrant Muayenesi (DPI): Yüzeye renkli veya floresan bir boya uygulanır ve boya çatlaklara sızar. Fazla boya temizlendikten sonra muayene görevlisi kusurları gösteren izleri kontrol eder.
- Radyografik Muayene (RT): X-ışınları veya gama ışınları dökümün içinden geçirilir; oluşan görüntüler iç boşlukları ya da kalıntıları gösterir.
- Ultrasonik Muayene (UT): Döküme yüksek frekanslı ses dalgaları gönderilir. Boşluklar gibi iç ara yüzeylerden geri yansıyan dalgalar, gizli kusurları ortaya çıkaran sinyaller üretir.
NDT yöntemleri dökümün boyutuna, malzemesine ve gereken kusur tespit düzeyine göre seçilir. Parçanın kabul veya reddiyle ilgili kararları destekleyen ayrıntılı bir görünüm sağlarlar. Görsel kontrollere göre daha maliyetli olsalar da özellikle güvenlik ve performansın kritik olduğu durumlarda güvenilirliği artırırlar.
Manyetik Parçacık Muayenesi
Manyetik Parçacık Muayenesi (MPI), ferromanyetik dökümlerde yüzey ve yüzeye yakın kusurları bulmak için kullanılır. Önce döküm bir elektrik akımı veya güçlü bir mıknatısla manyetize edilir. Manyetizasyon sürerken yüzeye kuru veya sıvı içinde süspanse edilmiş ince demir parçacıkları yayılır.
Çatlak veya süreksizlik varsa bu noktalardaki manyetik alan hızla değişir ve parçacıkları kusura çekerek görünür bir belirti oluşturur. Bu özellik MPI’yi diğer yöntemlerin gözden kaçırabileceği çok ince veya dar çatlakların tespitinde değerli kılar.
MPI çoğu zaman görsel kontrollerden sonra kullanılır; ancak yalnızca demir veya çelik alaşımları gibi manyetize edilebilen malzemelerle sınırlıdır. Yüzeye açılan kusurları bulmada çok hassastır ve otomotiv, havacılık ve yapısal bileşenlerde sıkça kullanılır. Yüzey kirli veya pürüzlüyse yanlış belirtiler oluşabileceğinden sonuçların yorumlanması eğitimli operatör gerektirir.
Güçlü yönleri:
- Yüzey ve yüzeye yakın kusurları tespit eder
- Demir içeren malzemelerde hızlı ve güvenilirdir
Zayıf yönleri:
- Yalnızca ferromanyetik metallerde kullanılır
- Yüzey hazırlığı gerekebilir
Ultrasonik Muayene
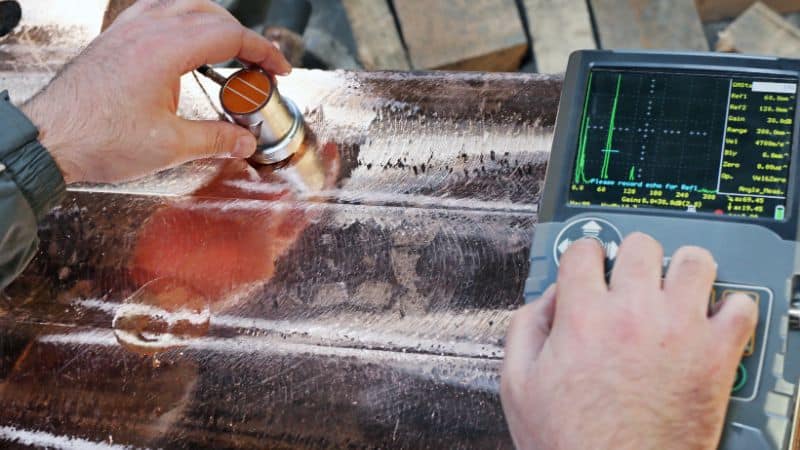
Ultrasonik Muayene (UT), metal dökümlerdeki iç kusurları bulmak için kullanılan temel NDT yöntemlerinden biridir. Döküm yüzeyine yerleştirilen bir prob tarafından üretilen yüksek frekanslı ses dalgalarından yararlanır. Bu dalgalar malzemenin içinde ilerler ve döküm içindeki sınır veya kusurlardan geri yansır.
Muayene görevlileri geri dönen sinyallerin süresini ve şiddetini ölçerek boşluk, kalıntı veya çekinti boşluğu gibi iç kusurların varlığını, boyutunu ve konumunu belirleyebilir. UT kalın veya yoğun dökümlerde bile etkilidir; bu nedenle motor blokları, dişliler ve yapısal bileşenler için uygundur.
Yöntem temizdir ve döküme zarar vermez. Deneyimli teknisyenler ultrasonik sinyalleri dijital ekranlar veya grafikler aracılığıyla yorumlayabilir. Yüzey pürüzlülüğü veya karmaşık şekiller doğruluğu azaltabileceğinden iyi yüzey teması gerekir.
Avantajları:
- Küçük ve gizli kusurlara duyarlıdır
- Birçok döküm boyutu ve malzemesinde çalışır
- Dijital biçimde anında sonuç verir
Sınırlamaları:
- Eğitimli operatör gerektirir
- Yüzeye erişilebilmeli ve yüzey nispeten pürüzsüz olmalıdır
Tahribatlı Test ve Sertifikasyon
Tahribatlı test, dökümlerin gerçek gerilim, ısı ve darbe altındaki performansını gösterir. Bu testler ve endüstri sertifikasyonu, mekanik özelliklerin doğrulanmasına ve ürünlerin belirlenmiş standartları karşılamasına yardımcı olur.
Çekme Testi
Çekme testi, bir dökümün çekildiğinde ne kadar uzayabildiğini veya kopmaya ne kadar direnebildiğini ölçer. Bu süreçte dökümden alınan bir numune kontrollü bir makinede çekilerek koparılır.
Toplanan temel veriler şunlardır:
| Özellik | Açıklama |
|---|---|
| Çekme dayanımı | Kopmadan önce uygulanan en yüksek kuvvet |
| Akma dayanımı | Kalıcı değişimin başladığı kuvvet |
| Uzama | Numunenin ne kadar uzadığı |
Dökümhaneler bu sonuçları inceleyerek metalin gereken yükleri taşıyıp taşıyamayacağını kontrol eder. Bu, ürünler için güvenli çalışma sınırlarının belirlenmesine yardımcı olur.
Çekme testi, kullanım sırasında ağırlık taşıyacak, bükülecek veya çekilecek parçalar için gereklidir. Sonuçlar ayrıca mühendislerin alaşım seçmesine ve kalite ölçütleri belirlemesine yardımcı olur.
Sertlik Testi
Sertlik testi, döküm yüzeyinin çizilmeye, bastırılmaya veya aşınmaya ne ölçüde direndiğini gösterir. Bir cihaz sert bir ucu metale bastırır ve izin derinliğini veya boyutunu ölçer.
Yaygın yöntemler:
- Brinell Sertlik Testi
- Rockwell Sertlik Testi
- Vickers Sertlik Testi
Her yöntem farklı bir ölçek ve teknik kullanır; ancak hepsi dökümün göçük veya yüzey aşınmasını önleyecek kadar güçlü olup olmadığını belirlemeye yardımcı olur.
İyi sertlik, parçanın daha uzun süre dayanması ve takımlardan ya da hareketli parçalardan kaynaklanan hasara direnmesi demektir. Test hızlıdır ve doğru sonuçlar için çoğu zaman tek bir dökümün birkaç noktasında yapılır.
Darbe Testi
Darbe testi, bir dökümün ani bir darbeyle kırılmadan önce ne kadar kuvvete dayanabildiğini ölçer. En yaygın test, çentikli numuneye sallanan bir çekicin vurduğu Charpy darbe testidir.
Numune kırılmadan önce soğurulan enerji, tokluğun açık bir ölçüsünü verir.
Sonuçlar, dökümün kırılmadan darbelere, düşmelere veya çarpışmalara dayanıp dayanamayacağını gösterir. Darbe dayanımı, kazara darbe veya aşırı koşullarla karşılaşabilecek parçalarda önemlidir.
Düşük darbe dayanımı tehlikeli arızalara yol açabilir; bu nedenle bu test güvenlik açısından kritik dökümler için gereklidir.
Sertifikasyon ve Standartlar
Sertifikasyon, test sonuçlarını endüstri standartlarıyla ilişkilendirir. ASTM, ISO ve diğer kuruluşlar dökümlerin gerektiği gibi performans göstermesi için mekanik özelliklerde asgari değerler belirler.
Dökümhaneler her parti için test, malzeme kalitesi ve izlenebilirlik kayıtlarını tutar. İzlenebilirlik, bitmiş ürünü ham maddelerine, işleme adımlarına ve kalite kontrollerine bağlar.
Denetimlerde uygun tahribatlı testlerin yapılıp yapılmadığı doğrulanabilir. Sertifikasyon müşterilerle güven oluşturur ve ürünlerin yerel veya küresel gereklilikleri karşılayarak tedarik zincirlerinde ilerlemesine yardımcı olur.
Sık Sorulan Sorular
Döküm kalitesi açık standartlara, sıkı süreçlere ve doğru kayıtlara bağlıdır. Her unsur üreticilerin metal parçalardaki olası sorunları bulup kontrol etmesine yardımcı olur.
Döküm kalite düzeyi nasıl sınıflandırılır ve ölçülür?
Dökümler; boyut, şekil, yüzey kalitesi, malzeme dayanımı ve kusurların varlığı gibi etkenlere göre sınıflandırılır. Ölçüm araçları arasında mastarlar, sertlik test cihazları ve dijital görüntüleme sistemleri bulunabilir.
Sonuçlar endüstri veya müşteri standartlarıyla karşılaştırılır. Yaygın sınıflandırma sistemlerinde kusurların türünü ve ciddiyetini göstermek için kodlar veya sayılar kullanılabilir.
Kalitenin sağlanması için döküm sürecindeki en kritik adımlar nelerdir?
Kalıp hazırlığı önemlidir; çünkü bu aşamadaki sorunlar yüzey veya şekil kusurlarına yol açabilir. Zayıf bölgeleri veya gözenekliliği önlemek için eritme ve döküm doğru sıcaklıkta yapılmalıdır.
Soğutma ve katılaşmanın kontrolü de temel adımlardır. Düzensiz soğuma çatlaklara veya çarpılmaya yol açabilir. Döküm sonrasındaki muayene, sevkiyattan önce kalan sorunların belirlenmesine yardımcı olur.
Döküm kalite kontrolünde genellikle hangi belgeler gerekir?
Üreticiler her döküm partisi için süreç föylerini, muayene raporlarını ve test kayıtlarını saklar. Bu kayıtlarda ölçümler, test sonuçları ve görsel kontrollere ilişkin notlar bulunabilir.
İzlenebilirlik çoğu zaman parti numaraları veya barkodlarla desteklenir. Bu belgelerin tutulması, parçaların gerekli standartları karşıladığını kanıtlamaya ve kalite sorunlarını çözmeye yardımcı olur.







