
鋳造 品質管理 とは、鋳造製品が形状、寸法、強度、表面仕上げに関する特定の基準を満たしていることを確認する工程です。 この工程は、欠陥を見つけ、後に問題を引き起こす可能性のある部品の出荷を防ぐために不可欠です。すべてのメーカーが、生産中の慎重な測定、検査、試験に取り組んでいます。
適切な品質管理により、製品の安全性、信頼性、耐久性を確保できます。品質管理がなければ、鋳造工程のごく小さなミスでも高額な損失につながるおそれがあります。Moldieでは、品質を維持するための技術と、その重要性を本記事で解説します。
鋳造品質管理の主な要素
鋳造品質管理は、製品が寸法、強度、信頼性に関する厳しい要件を満たすよう支えます。複数の方法を組み合わせ、欠陥の特定・防止、寸法確認、鋳造工程の全段階の管理を行います。
基本的な品質管理対策
鋳造の品質保証は原材料の検査から始まり、生産の各工程で継続します。作業者は材料組成、注湯温度、 金型の品質を監視します。目視検査では、割れ、気孔、スラグなどの表面欠陥を見つけます。
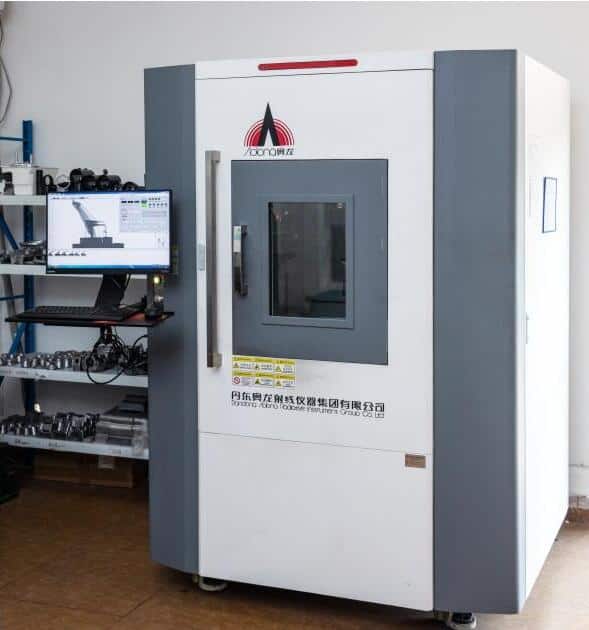
材料サンプルには、強度や組成を確認するため、化学試験や機械試験を行う場合があります。X線検査や超音波検査などの非破壊検査では、内部の隠れた欠陥を発見できます。実使用で信頼性が求められる鋳物の品質を、各工程で支えます。
寸法検査と精度
正確な寸法検査により、製品が適切に組み合わさり、正しく機能することを確認できます。一般的な測定器には、ノギス、マイクロメーター、 三次元測定機(CMM)があります。CMMは精度が非常に高く、複雑な部品の自動検査にも対応します。
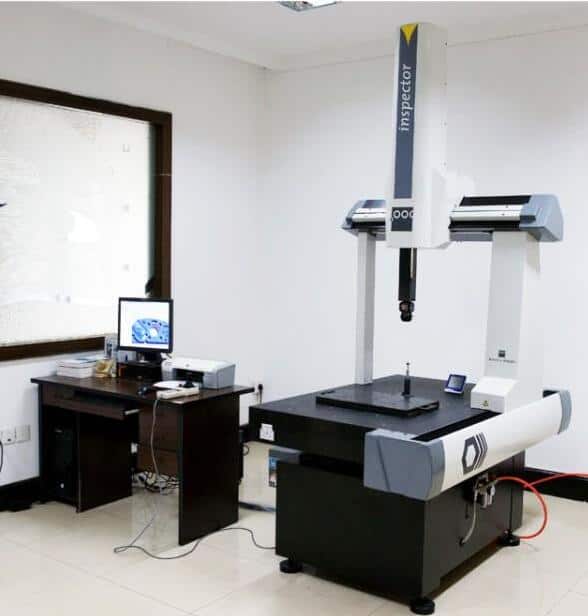
検査員はねじのピッチ、穴径、真直度などを測定します。測定値は公差表を用いて設計図面と照合します。収縮率や金型の摩耗を監視すると、寸法を許容範囲内に維持しやすくなります。
工程管理と監視
工程管理では、温度、時間、材料の流れなどの主要変数を監視し、欠陥を防止します。現代の鋳造工場では、製造実行システム(MES)を使い、各ロットと工程パラメーターを追跡することがよくあります。 金型の準備 や冷却速度などを制御することで、収縮、割れ、その他の鋳造欠陥のリスクを抑えます。定期的な工程レビューと設備保全も、安定した一貫性のある生産に役立ちます。
鋳造と機械加工をつなぐ:工程統合による精度向上
ここまでの寸法検査で鋳放し部品の品質を確認できますが、鋳物の多くはそのまま最終製品にはなりません。最終設計で指定された厳しい公差、滑らかな表面仕上げ、ねじ形状を実現するため、後工程で CNC機械加工(フライス加工、旋削、穴あけ、タップ加工)が必要です。
メーカーの
メーカーの 社内CNC加工能力には、次のようなものがあります:
-
鋳造素材から完成部品まで、全工程を管理 し、複数のサプライヤー間の調整負担や品質のばらつきをなくします。
-
最終寸法を検証 し、CMM設備を用いて加工面を測定することで、すべての形状が設計図面を満たすようにします。
-
リードタイムを短縮 し、鋳物を鋳造工場から機械加工工場へ円滑に移動することで、輸送による遅延をなくします。
この一貫体制により、二次加工が必要な鋳物ではなく、そのまま使用できる部品をお届けします。
鋳造品の検査と試験方法
効果的な 鋳造品検査 は、内部・外部の欠陥を特定し、寸法を確認し、各部品が品質基準を満たしていることを確かめるために必要です。
目視検査
目視検査は、鋳造品の検査で最も基本的な方法です。肉眼や拡大鏡などを使って表面を調べ、明らかな欠陥を見つけます。代表的な問題には、表面割れ、ピット、反り、充填不足があります。
この方法は迅速で低コストなため、品質管理の第一段階として実施されます。検査員は過剰なバリ、粗さ、目に見える介在物などを確認します。小さな表面欠陥を見つけるには照明や見る角度も重要です。判定が難しい箇所は、より詳細な検査のために記録します。
目視検査は、簡単な測定器具と組み合わせることもよくあります。直定規、ノギス、ゲージを使って寸法を確認できます。鋳物内部の隠れた欠陥は見つけられませんが、高度な検査を行う前に製品の外観品質を確認するために欠かせません。
利点:
- 迅速で簡単
- 特別な設備が不要
- 明らかな表面欠陥の発見に役立つ
欠点:
- 内部の問題は発見できない
- 小さな割れを見逃すことがある
非破壊検査
非破壊検査(NDT)では、鋳造品に損傷を与えることなく、鋳造工場で隠れた欠陥を調べられます。表面と内部の両方の問題を発見できるため、重要部品の品質保証に不可欠です。
主なNDT方法:
- 浸透探傷検査(DPI): 着色または蛍光浸透液を表面に塗布すると、割れに浸透します。余分な浸透液を除去した後、検査員が欠陥を示す痕跡を確認します。
- 放射線透過試験(RT): X線またはガンマ線を鋳物に透過させ、内部の空洞や介在物を示す画像を作成します。
- 超音波探傷試験(UT): 高周波音波を鋳物に送り、空洞などの内部境界から反射した信号を調べて、隠れた欠陥を検出します。
NDT方法は、鋳物の寸法、材料、必要な欠陥検出レベルに応じて選択します。部品の合否判断に役立つ詳細な情報が得られます。目視検査より高コストですが、安全性と性能が重要な用途で信頼性を高めます。
磁粉探傷検査
磁粉探傷検査(MPI)は、強磁性鋳物の表面および表面近くの欠陥を見つける方法です。まず鋳物に電流または強力な磁石を用いて磁界を与えます。磁化した状態で、乾燥粉末または液体に懸濁した細かい鉄粉を表面に散布します。
割れや不連続部があると、その箇所で磁界が急激に変化し、鉄粉が欠陥に引き寄せられて目に見える模様を形成します。他の方法では見逃す可能性がある、非常に細い割れや狭い割れの検出に有効です。
MPIは目視検査後に行われることがよくありますが、鉄や鋼合金など磁化できる材料に限られます。表面に達する欠陥を高感度で検出でき、自動車、航空宇宙、構造部品に広く使われています。表面の汚れや粗さによって誤指示が起こることもあるため、結果の判定には訓練を受けた作業者が必要です。
長所:
- 表面および表面近くの欠陥を検出
- 強磁性材料に対して迅速で信頼性が高い
短所:
- 強磁性金属に限られる
- 表面処理が必要な場合がある
超音波探傷試験
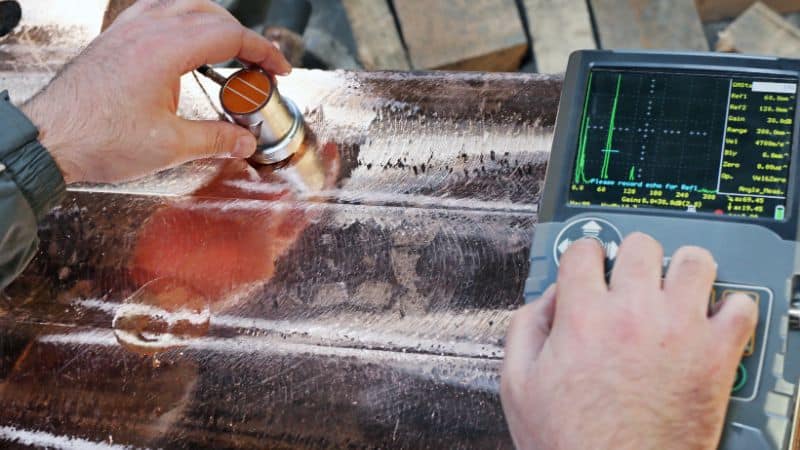
超音波探傷試験(UT)は、金属鋳物の内部欠陥を検出する重要なNDT方法です。鋳物表面に当てた探触子から高周波音波を発生させます。音波は材料内を伝わり、鋳物内部の境界や欠陥で反射します。
反射信号の到達時間と強度を測定することで、検査員は空洞、介在物、引け巣などの内部欠陥の有無、寸法、位置を特定できます。UTは厚肉または高密度の鋳物にも有効で、エンジンブロック、歯車、構造部品の検査に適しています。
この方法は鋳物を傷つけず、汚染もありません。熟練技術者はデジタル表示器やチャートを使って超音波信号を判定できます。一方、表面が粗い場合や形状が複雑な場合は精度が低下するため、探触子を十分に接触させる必要があります。
利点:
- 小さな隠れた欠陥にも高感度
- 多くの寸法・材料の鋳物に対応
- デジタル形式で即時に結果が得られる
制約:
- 訓練を受けた作業者が必要
- 検査面にアクセスでき、比較的滑らかである必要がある
破壊試験と認証
破壊試験では、実際の応力、熱、衝撃に対して鋳物がどのように機能するかを確認します。これらの試験と業界認証によって機械的特性を検証し、製品が定められた基準を満たすことを確認できます。
引張試験
引張試験では、鋳物を引っ張ったときにどれだけ伸びるか、または破断にどれだけ耐えるかを測定します。鋳物から採取した試験片を、制御された試験機で引っ張って破断させます。
主な測定データ:
| 特性 | 説明 |
|---|---|
| 最大強度 | 破断前に耐えられる最大荷重 |
| 降伏強度 | 永久変形が始まる荷重 |
| 伸び | 試験片がどれだけ伸びるか |
この結果を調べることで、鋳造工場は金属が必要な荷重に耐えられるか確認します。製品の安全な使用限界を設定するのにも役立ちます。
引張試験は、使用中に荷重を受けたり、曲げられたり、引っ張られたりする部品に不可欠です。試験結果は、エンジニアによる合金選定や品質基準の設定にも役立ちます。
硬さ試験
硬さ試験では、鋳物表面が引っかき、押圧、摩耗にどの程度耐えられるかを確認します。装置で硬い圧子を金属に押し込み、くぼみの深さまたは大きさを測定します。
代表的な方法:
- ブリネル硬さ試験
- ロックウェル硬さ試験
- ビッカース硬さ試験
各方法は尺度や手法が異なりますが、いずれも鋳物がへこみや表面摩耗を避けるのに十分な強度を持つかを確認できます。
硬さが適切な部品は長持ちし、工具や可動部品による損傷にも耐えやすくなります。試験は迅速で、正確な結果を得るために一つの鋳物の複数箇所で実施することもよくあります。
衝撃試験
衝撃試験では、急激な打撃を受けたときに鋳物が破断するまでどれだけの力に耐えられるかを調べます。最も一般的なのはシャルピー衝撃試験で、切欠きを設けた試験片を振り子ハンマーで打撃します。
試験片が破断するまでに吸収したエネルギーが、靭性の明確な指標になります。
結果から、鋳物が衝撃、落下、衝突を受けても破砕せずに耐えられるかがわかります。衝撃強度は、偶発的な衝撃や過酷な条件にさらされる可能性がある部品で重要です。
衝撃強度が低いと危険な破損につながるおそれがあるため、この試験は 安全上重要な鋳物に不可欠です。
認証と規格
認証は試験結果を業界規格に結び付けます。ASTM、ISOなどの組織は、鋳物が必要な性能を発揮するよう、機械的特性の最低値を定めています。
鋳造工場は各ロットの試験、材料規格、トレーサビリティの記録を保管します。トレーサビリティにより、最終製品を原材料、加工工程、品質確認と結び付けて追跡できます。
監査では適切な 破壊試験 が行われたかを確認する場合があります。認証は顧客との信頼関係を築き、地域または国際的な要件を満たすことでサプライチェーン内での製品流通を支えます。
よくある質問
鋳造品質は、 明確な基準、厳格な工程、正確な記録に左右されます。それぞれが金属部品の問題を見つけ、管理するうえで役立ちます。
鋳物の品質レベルは、どのように分類・測定されますか?
鋳物は寸法、形状、表面仕上げ、材料強度、欠陥の有無などを基準に評価されます。測定にはゲージ、硬さ試験機、デジタル画像システムなどが使われます。
結果は業界基準または顧客基準と比較されます。一般的な評価制度では、欠陥の種類や程度を示すコードまたは数値が使われることがあります。
品質確保のため、鋳造工程のどの段階が最も重要ですか?
金型準備は重要です。この段階での問題は表面欠陥や形状不良につながる可能性があります。溶解と注湯は、弱点や気孔を防ぐため適切な温度で行う必要があります。
冷却と凝固の管理も重要です。不均一な冷却は割れや反りの原因になります。鋳造後の検査で、出荷前に残存する問題を見つけます。
鋳造品質管理では、通常どのような文書が必要ですか?
メーカーは鋳造ロットごとに工程表、検査報告書、試験記録を保管します。これらの記録には測定値、試験結果、目視検査の記録などが含まれる場合があります。
トレーサビリティは、ロット番号やバーコードで確保されることがよくあります。こうした文書を管理することで、部品が必要な基準を満たしていることを証明し、品質問題への対応も容易になります。







