
Controllo qualità della qualità è il processo che verifica che i prodotti fusi rispettino requisiti specifici di forma, dimensioni, resistenza e finitura superficiale. Questo passaggio è essenziale per rilevare difetti e impedire la consegna di componenti che potrebbero causare problemi. Durante la produzione, ogni produttore si affida a misurazioni, ispezioni e prove accurate.
Un controllo accurato rende i prodotti sicuri, affidabili e durevoli. Senza, anche un piccolo errore di fusione può provocare guasti costosi. Scopri quali tecniche utilizza Moldie per garantire la qualità e perché sono importanti.
Aspetti fondamentali del controllo qualità dei getti
Il controllo qualità aiuta a rispettare requisiti rigorosi di dimensioni, resistenza e affidabilità. Diversi metodi collaborano per individuare e prevenire difetti, verificare misure e controllare ogni fase della fusione.
Misure fondamentali di controllo qualità
La garanzia della qualità inizia dal controllo delle materie prime e prosegue in ogni fase produttiva. Gli operatori monitorano composizione, temperatura di colata e qualità della forma. L’ispezione visiva rileva difetti superficiali come crepe, pori o inclusioni di scoria.
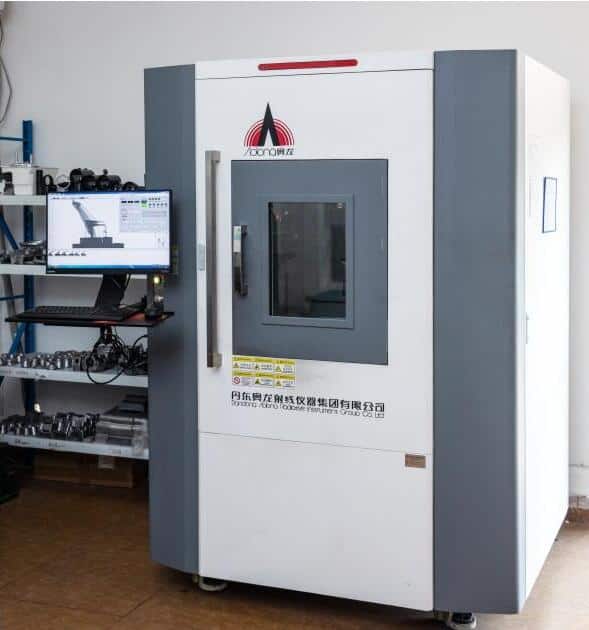
I campioni possono essere sottoposti a prove chimiche e meccaniche per verificare resistenza e composizione. I controlli non distruttivi, come radiografie o ultrasuoni, individuano difetti nascosti. Ogni fase rafforza l’affidabilità dei getti nell’uso reale.
Ispezione dimensionale e precisione
Un’ispezione dimensionale accurata assicura che i componenti si montino e funzionino correttamente. Gli strumenti comuni comprendono calibri, micrometri e macchine di misura a coordinate (CMM). Le CMM sono molto precise e consentono controlli automatici di componenti complessi.
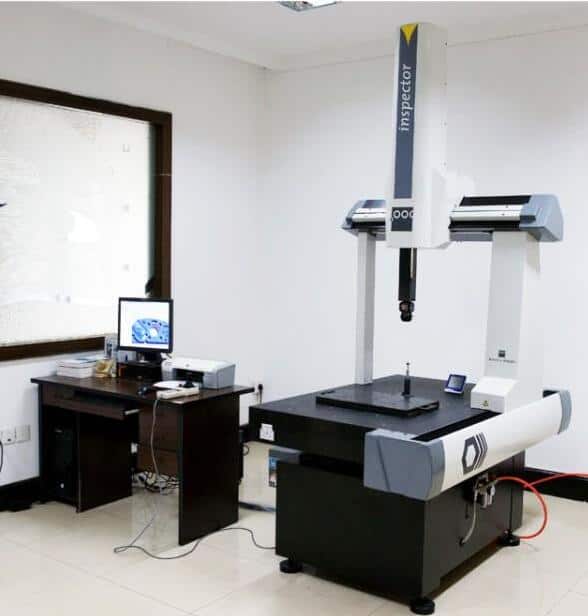
Gli ispettori misurano caratteristiche come passo della filettatura, diametro dei fori e rettilineità, confrontando i risultati con i disegni e le relative tolleranze. Monitorare ritiro e usura degli utensili aiuta a mantenere le dimensioni entro i limiti accettabili.
Controllo e monitoraggio del processo
Il controllo di processo previene i difetti sorvegliando variabili come temperatura, tempi e flusso del materiale. Le fonderie moderne utilizzano spesso sistemi MES (Manufacturing Execution System) per tracciare ogni lotto e parametro.
Controllare fasi come la preparazione della forma e la velocità di raffreddamento riduce ritiri, crepe e altri difetti. Revisioni regolari e manutenzione delle apparecchiature garantiscono stabilità e risultati costanti.
Integrare fusione e lavorazione meccanica per la precisione
I controlli dimensionali verificano la qualità del componente grezzo, ma la maggior parte dei getti non è un prodotto finito. Richiede successive lavorazioni CNC—fresatura, tornitura, foratura o maschiatura—per ottenere tolleranze precise, superfici lisce e filettature previste dal progetto finale.
Le capacità di lavorazione CNC interne del produttore comprendono:
-
Gestire l’intero flusso di lavoro dal getto grezzo al componente finito, evitando difficoltà di coordinamento e lacune qualitative tra fornitori diversi.
-
Verificare le dimensioni finali delle superfici lavorate con le apparecchiature CMM, assicurando che ogni caratteristica rispetti i disegni tecnici.
-
Ridurre i tempi di consegna trasferendo direttamente i getti dalla fonderia all’officina meccanica, senza ritardi di spedizione.
L’approccio integrato fornisce un componente pronto all’uso, anziché un getto che richiede ancora lavorazioni secondarie.
Metodi di ispezione e prova dei getti
Un’ispezione efficace dei getti individua difetti interni ed esterni, verifica le dimensioni e conferma la conformità agli standard qualitativi.
Ispezione visiva
È il metodo più semplice: la superficie viene esaminata a occhio nudo o con strumenti di ingrandimento per individuare difetti evidenti, come crepe, cavità, deformazioni e riempimenti incompleti.
È rapida e poco costosa, quindi rappresenta il primo passaggio del controllo qualità. Gli ispettori cercano bave eccessive, rugosità e inclusioni visibili. Illuminazione e angolo di osservazione aiutano a individuare piccoli difetti. Le zone dubbie possono essere segnalate per controlli più approfonditi.
L’ispezione visiva è spesso affiancata da strumenti di misura semplici, come righe, calibri e comparatori. Non rileva difetti interni, ma resta essenziale per verificare la qualità esterna prima di ricorrere a tecniche avanzate.
Vantaggi:
- Rapida e semplice
- Non richiede attrezzature speciali
- Rileva difetti superficiali evidenti
Limiti:
- Non rileva problemi interni
- Può non individuare piccole crepe
Controlli non distruttivi
I controlli non distruttivi (NDT) consentono di esaminare i getti senza danneggiarli e rilevare difetti superficiali e interni. Sono importanti per la qualità dei componenti critici.
I principali metodi NDT includono:
- Controllo con liquidi penetranti (DPI): si applica un colorante o penetrante fluorescente sulla superficie; il liquido entra nelle crepe. Dopo aver rimosso l’eccesso, l’ispettore cerca tracce che indichino difetti.
- Controllo radiografico (RT): raggi X o gamma attraversano il getto e producono immagini di vuoti o inclusioni interne.
- Controllo a ultrasuoni (UT): onde sonore ad alta frequenza vengono inviate nel getto e riflesse dalle discontinuità, come i vuoti; i segnali rivelano difetti nascosti.
Il metodo NDT si sceglie in base a dimensioni e materiale del getto e al livello di rilevamento richiesto. I risultati dettagliati aiutano a decidere se accettare o scartare il componente. Pur essendo più costosi dei controlli visivi, gli NDT aumentano l’affidabilità quando sicurezza e prestazioni sono fondamentali.
Controllo con particelle magnetiche
Il controllo con particelle magnetiche (MPI) rileva difetti superficiali e subsuperficiali nei getti ferromagnetici. Il componente viene magnetizzato con corrente elettrica o un magnete potente. Sulla superficie si distribuiscono particelle fini di ferro, asciutte o sospese in un liquido.
Crepe e discontinuità alterano rapidamente il campo magnetico; le particelle si accumulano in corrispondenza del difetto creando un’indicazione visibile. L’MPI rileva anche crepe sottili o strette che altri metodi potrebbero non individuare.
Si utilizza spesso dopo il controllo visivo, ma solo su materiali magnetizzabili, come ferro e leghe d’acciaio. È molto sensibile ai difetti affioranti ed è impiegato in componenti automobilistici, aerospaziali e strutturali. L’interpretazione richiede operatori qualificati: superfici sporche o ruvide possono generare indicazioni errate.
Punti di forza:
- Rileva difetti superficiali e subsuperficiali
- Rapido e affidabile sui materiali ferrosi
Limiti:
- Solo per metalli ferromagnetici
- Può richiedere preparazione della superficie
Controllo a ultrasuoni
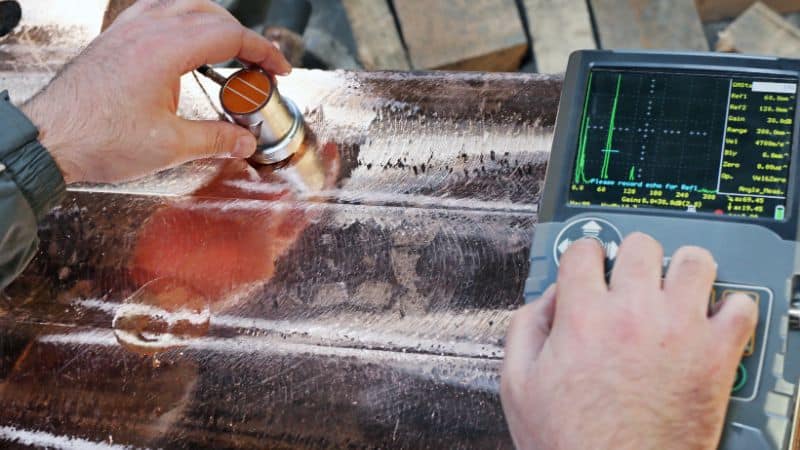
Il controllo a ultrasuoni (UT) è un metodo NDT importante per rilevare difetti interni nei getti metallici. Una sonda appoggiata sulla superficie genera onde sonore ad alta frequenza, che attraversano il materiale e si riflettono su interfacce o difetti interni.
Misurando tempo e intensità dei segnali di ritorno, gli ispettori determinano presenza, dimensioni e posizione di vuoti, inclusioni o cavità da ritiro. L’UT è efficace anche su getti spessi o densi ed è adatto a blocchi motore, ingranaggi e componenti strutturali.
Il metodo è pulito e non danneggia il getto. Tecnici esperti interpretano i segnali tramite display o grafici digitali. Rugosità e geometrie complesse possono ridurre la precisione, quindi serve un buon contatto con la superficie.
Vantaggi:
- Sensibile ai difetti piccoli e nascosti
- Adatto a molti materiali e dimensioni di getto
- Fornisce subito risultati digitali
Limiti:
- Richiede operatori qualificati
- La superficie deve essere accessibile e abbastanza liscia
Prove distruttive e certificazione
Le prove distruttive verificano le prestazioni dei getti in condizioni reali di sollecitazione, calore e urto. Insieme alla certificazione di settore, confermano le proprietà meccaniche e la conformità agli standard.
Prova di trazione
La prova di trazione misura quanto un getto può allungarsi o resistere alla rottura quando viene tirato. Un campione viene sottoposto a trazione controllata in una macchina di prova.
Tra i dati raccolti:
| Proprietà | Descrizione |
|---|---|
| Resistenza ultima | Forza massima prima della rottura |
| Limite di snervamento | Forza alla quale inizia la deformazione permanente |
| Allungamento | Entità dell’allungamento del campione |
Questi risultati mostrano se il metallo sopporta i carichi richiesti e aiutano a definire limiti operativi sicuri.
La prova è essenziale per componenti che sostengono carichi, si piegano o sono sottoposti a trazione. Aiuta inoltre gli ingegneri a scegliere le leghe e stabilire parametri qualitativi.
Prova di durezza
La prova di durezza misura la resistenza della superficie a graffi, pressione e usura. Un dispositivo preme una punta dura sul metallo e misura profondità o dimensioni dell’impronta.
Tra i metodi comuni:
- Prova di durezza Brinell
- Prova di durezza Rockwell
- Prova di durezza Vickers
Ogni metodo utilizza una scala e una tecnica diverse; tutti aiutano a determinare se il getto resiste a indentazioni e usura superficiale.
Una durezza adeguata favorisce la durata e protegge dai danni degli utensili e delle parti in movimento. La prova è rapida e spesso eseguita in più punti del getto per ottenere risultati accurati.
Prova d’urto
La prova d’urto misura la forza che un getto sopporta prima di fratturarsi in seguito a un colpo improvviso. La prova Charpy è la più utilizzata: un martello oscillante colpisce un campione intagliato.
L’energia assorbita prima della rottura misura la tenacità.
I risultati indicano se il getto resiste a urti, cadute o collisioni senza frantumarsi. La resistenza all’urto è importante per componenti esposti a impatti accidentali o condizioni estreme.
Una bassa resistenza può causare guasti pericolosi; la prova è quindi essenziale per i getti critici per la sicurezza.
Certificazione e standard
La certificazione collega i risultati delle prove agli standard di settore. Organizzazioni come ASTM e ISO stabiliscono valori minimi delle proprietà meccaniche per assicurare le prestazioni previste.
Le fonderie conservano dati su prove, gradi dei materiali e tracciabilità di ogni lotto. La tracciabilità collega il prodotto alle materie prime, alle fasi di processo e ai controlli qualità.
Gli audit possono verificare che siano state eseguite prove distruttive adeguate. La certificazione rafforza la fiducia dei clienti e facilita la distribuzione, dimostrando la conformità ai requisiti locali e internazionali.
Domande frequenti
La qualità dei getti dipende da standard chiari, processi rigorosi e registrazioni accurate. Questi elementi aiutano a identificare e controllare i possibili problemi dei componenti metallici.
Come si classifica e misura il livello qualitativo dei getti?
I getti vengono classificati considerando dimensioni, forma, finitura superficiale, resistenza e presenza di difetti. Gli strumenti possono includere calibri, durometri e sistemi di imaging digitale.
I risultati si confrontano con standard di settore o del cliente. I sistemi di classificazione usano spesso codici o numeri per indicare tipo e gravità dei difetti.
Quali fasi della fusione sono più importanti per garantire la qualità?
La preparazione della forma è importante: eventuali problemi possono causare difetti superficiali o geometrici. Fusione e colata devono avvenire alla temperatura corretta per evitare punti deboli e porosità.
Anche raffreddamento e controllo della solidificazione sono fondamentali. Un raffreddamento non uniforme può provocare crepe o deformazioni. L’ispezione dopo la colata individua i problemi residui prima della spedizione.
Quale documentazione è richiesta in genere per il controllo qualità della fusione?
I produttori conservano schede di processo, rapporti di ispezione e registri delle prove per ogni lotto. I documenti includono misurazioni, risultati e note sui controlli visivi.
La tracciabilità si basa spesso su numeri di lotto o codici a barre. Questi documenti dimostrano la conformità e facilitano la risoluzione dei problemi qualitativi.







