
La pressofusione su misura offre un metodo preciso per produrre su larga scala componenti metallici complessi. Utilizza stampi riutilizzabili, detti matrici, per dare ai metalli fusi come alluminio, zinco o magnesio forme esatte. Garantisce qualità costante, tolleranze ristrette e una produzione efficiente per i settori che necessitano di componenti durevoli e precisi.
Molti produttori scelgono pressofusione su misura quando i componenti standard non soddisfano i requisiti. Il processo consente di ottenere forme, dimensioni e finiture specifiche, adatte a progetti esclusivi. Dai carter automobilistici agli involucri per dispositivi elettronici, offre sia robustezza funzionale sia un aspetto curato.
Capire come funziona la pressofusione su misura, quali materiali sono disponibili e quali finiture si possono applicare aiuta a scegliere la soluzione giusta per un progetto. Conoscere il processo produttivo e i fattori di costo permette di soddisfare sia le esigenze prestazionali sia gli obiettivi di budget.
Che cos’è la pressofusione su misura?
Per comprendere la pressofusione, è necessario innanzitutto definirla. Questo capitolo approfondisce tre aspetti: definizione, differenze e vantaggi.
Definizione e panoramica
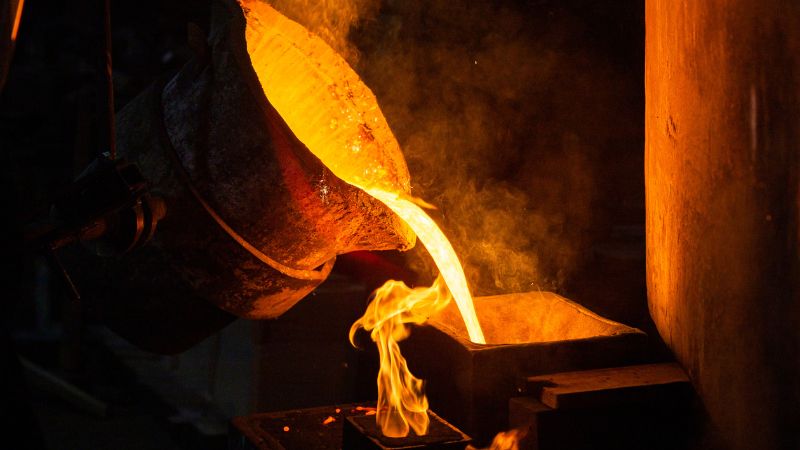
La pressofusione su misura è un processo produttivo in cui il metallo fuso viene iniettato in una matrice progettata su misura per lo stampaggio ad alta pressione. La matrice viene realizzata per rispettare le specifiche esatte relative a dimensioni, caratteristiche superficiali e requisiti strutturali del componente.
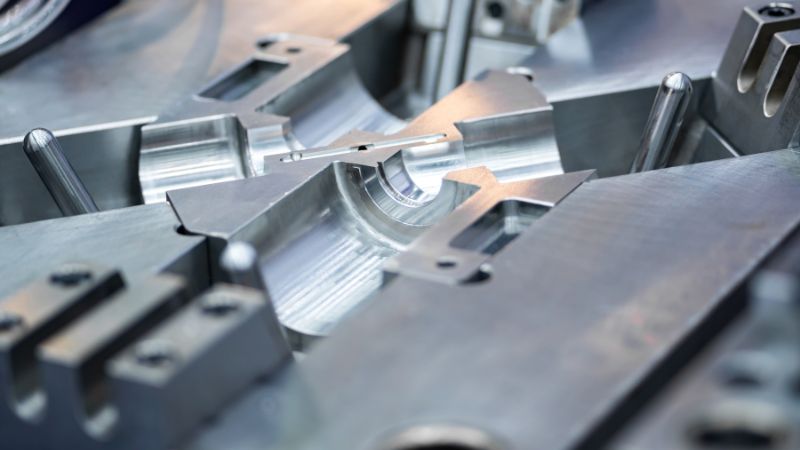
A differenza degli stampi generici, le matrici personalizzate sono concepite per uno specifico prodotto o utilizzo. Ciò assicura una qualità costante nelle grandi serie e riduce al minimo le lavorazioni successive.
Il processo consente di realizzare forme complesse e dettagliate, come pareti sottili, nervature articolate e punti di fissaggio integrati. È quindi adatto a componenti automobilistici, involucri elettronici e componenti per dispositivi medici.
Differenze rispetto alla pressofusione standard
La pressofusione standard utilizza stampi preesistenti o generici, che potrebbero non soddisfare esattamente i requisiti del prodotto. Nella pressofusione su misura, invece, lo stampo viene progettato da zero per un componente specifico.
La pressofusione su misura consente in genere di ottenere tolleranze più ristrette, talvolta fino a ±0.005 pollici. Questo è importante per i componenti che devono accoppiarsi con altri senza ulteriori lavorazioni meccaniche.
Permette inoltre di ottimizzare l’impiego del materiale, riducendo gli scarti e migliorando le prestazioni del componente. Richiede tuttavia una maggiore pianificazione iniziale, compresi modelli CAD dettagliati e prove prototipali.
Vantaggi principali per i produttori
La pressofusione su misura offre flessibilità progettuale. I produttori possono realizzare componenti con geometrie esclusive, caratteristiche integrate e texture superficiali specifiche, senza dover ricorrere a più fasi di assemblaggio.
Consente una produzione in grandi volumi con qualità costante: una volta completato lo stampo, le macchine automatizzate possono produrre migliaia di componenti identici.
Nel tempo, il processo migliora anche l’efficienza dei costi. Sebbene inizialmente i costi delle attrezzature siano più elevati, nelle produzioni in grandi serie il costo per unità diminuisce notevolmente.
Altri vantaggi comprendono componenti più robusti grazie al flusso uniforme del materiale, minori esigenze di lavorazione meccanica e la possibilità di usare leghe conformi ai requisiti specifici dei vari settori, ad esempio per telai automobilistici leggeri o componenti marini resistenti alla corrosione.
Servizi di pressofusione su misura
I servizi di pressofusione su misura consentono ai produttori di realizzare componenti metallici con forme precise, qualità costante e tempi di produzione efficienti. Questi servizi coprono volumi produttivi da bassi a elevati, supportano diverse leghe e possono integrare finiture o lavorazioni meccaniche per rispettare specifiche esatte.
Capacità dei servizi
I fornitori di pressofusione su misura offrono la colata di leghe di alluminio, zinco e magnesio con metodi a camera calda o a camera fredda.
La pressofusione a camera fredda è spesso utilizzata per l’alluminio, che ha un punto di fusione più elevato, mentre i metodi a camera calda sono adatti allo zinco e al magnesio e consentono cicli più rapidi.
Alcuni fornitori offrono anche la progettazione delle attrezzature, prototipazione rapida e la finitura superficiale, ad esempio con verniciatura a polvere, placcatura o verniciatura. Prima della produzione in serie, il controllo qualità comprende spesso verifiche dimensionali, analisi a raggi X per rilevare la porosità e simulazioni del flusso nello stampo.
Settori serviti
La pressofusione su misura è ampiamente utilizzata nel settore automobilistico per componenti del motore, carter e staffe.
Nel settore aerospaziale, consente di realizzare componenti strutturali leggeri con un elevato rapporto resistenza/peso. I produttori di elettronica la utilizzano per involucri, dissipatori di calore e connettori, grazie alla capacità di riprodurre dettagli minuti.
Altri settori comprendono:
- Attrezzature industriali per componenti durevoli di macchinari
- Prodotti di consumo come involucri per elettrodomestici e ferramenta
- Dispositivi medici che richiedono precisione e resistenza alla corrosione
I fornitori spesso adattano i processi per soddisfare gli standard specifici del settore, come ISO 9001 o IATF 16949, assicurando che i componenti rispettino i requisiti di prestazione e sicurezza.
Considerazioni sulla progettazione dei componenti su misura
Quando progettano un componente per la pressofusione, gli ingegneri devono trovare un equilibrio tra funzionalità, producibilità e costi.
Tra i fattori chiave per la qualità della colata rientra lo spessore delle pareti: pareti uniformi aiutano a ridurre i difetti e garantiscono il completo riempimento dello stampo. Gli angoli di sformo, ossia leggere inclinazioni, facilitano l’estrazione del pezzo dallo stampo senza danneggiarlo. Le nervature possono aumentare la robustezza del getto senza aggiungere molto peso. È inoltre importante mantenere tolleranze adeguate; quando servono tolleranze ristrette, potrebbe essere necessaria una lavorazione meccanica dopo la colata per ottenere la precisione desiderata.
La scelta del materiale incide sulla resistenza alla corrosione, sulla robustezza e sul peso. Per esempio, la pressofusione di alluminio offre buone proprietà termiche, mentre quella di zinco consente di riprodurre dettagli eccellenti e offre un’elevata resistenza all’usura.
Una collaborazione tempestiva con il fornitore di pressofusione aiuta a perfezionare il progetto, scegliere la lega giusta e pianificare attrezzature che favoriscano una produzione efficiente e di alta qualità.
Macchine per pressofusione e processo produttivo
La pressofusione utilizza macchine specializzate per iniettare metallo fuso ad alta pressione in stampi di precisione. La scelta della macchina e le fasi produttive influiscono direttamente sulla qualità del componente, sul tempo ciclo e sull’efficienza produttiva.
Tipi di macchine per pressofusione
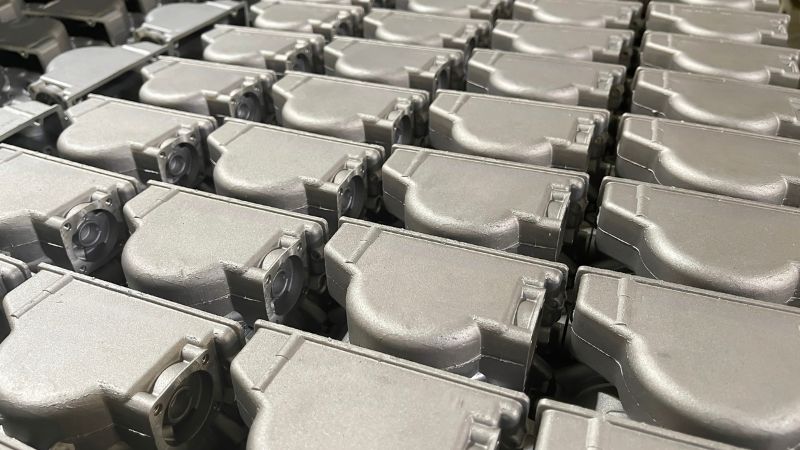
Le macchine per pressofusione si dividono in due categorie principali: a camera calda e a camera fredda.
Le macchine a camera calda mantengono una riserva di metallo fuso all’interno della macchina. Un pistone idraulico o pneumatico spinge il metallo nello stampo. Questo metodo è adatto alle leghe con basso punto di fusione, come zinco, stagno e piombo. Consente tempi ciclo più rapidi, ma non può lavorare metalli come l’alluminio, che reagiscono con i componenti della macchina.
Nelle macchine a camera fredda, il metallo viene fuso in un forno separato. Gli operatori o i sistemi automatici trasferiscono il metallo fuso in una camera di iniezione non riscaldata prima dell’iniezione ad alta pressione. Questo metodo è adatto alle leghe di alluminio, magnesio e rame. Il trasferimento allunga i tempi ciclo, ma consente di lavorare metalli con punti di fusione più elevati.
| Tipo di macchina | Metalli adatti | Velocità del ciclo | Dimensioni d’uso tipiche |
|---|---|---|---|
| Camera calda | Zinco, stagno, piombo | Rapida | Piccole o medie |
| Camera fredda | Alluminio, magnesio, rame | Moderata | Medie o grandi |
Flusso di produzione
Il processo produttivo inizia con la preparazione dello stampo. Si applicano lubrificanti per controllare la temperatura e facilitare l’estrazione del pezzo. Lo stampo viene quindi chiuso e bloccato.
Il metallo fuso viene poi iniettato nella cavità dello stampo a pressioni comprese tra 10 e 175 MPa. L’alta pressione assicura il riempimento completo, anche delle sezioni sottili.
Quando il metallo si solidifica, lo stampo si apre e i perni di espulsione spingono fuori il getto. Il materiale di scarto, come materozze e canali di colata, viene separato.
Le lavorazioni successive possono comprendere la rifilatura del materiale in eccesso, la lavorazione meccanica, la finitura superficiale o il rivestimento. Queste fasi preparano il componente per l’assemblaggio o l’uso finale.
Controllo qualità nella produzione
Il controllo qualità inizia con la calibrazione della macchina per mantenere corretti pressione, temperatura e tempi. Qualsiasi variazione può causare difetti come porosità o riempimento incompleto.
L’ispezione visiva rileva i difetti superficiali, mentre le misurazioni dimensionali verificano la precisione. I metodi di controllo non distruttivo, come l’ispezione a raggi X, individuano i difetti interni nei componenti critici.
I sistemi di monitoraggio registrano i dati di produzione per ogni ciclo di iniezione. Ciò consente agli operatori di individuare tendenze e regolare i parametri prima che i difetti si diffondano. Ispezioni costanti durante la produzione aiutano a mantenere la qualità dei componenti e a ridurre gli scarti.
Finitura superficiale e lavorazioni successive
La finitura superficiale modifica l’aspetto, la durata e le prestazioni dei componenti pressofusi su misura. Questi trattamenti possono migliorare la resistenza alla corrosione, creare texture uniformi e preparare le superfici per rivestimenti o assemblaggio. Ogni metodo utilizza strumenti, materiali e processi specifici per ottenere risultati misurabili.
Anodizzazione
L’anodizzazione è un processo elettrochimico che ispessisce lo strato naturale di ossido sui componenti pressofusi in alluminio. Questo strato migliora la resistenza alla corrosione e all’usura. Crea inoltre una superficie in grado di assorbire i coloranti per ottenere finiture colorate.
Il processo prevede l’immersione del componente in un bagno elettrolitico acido e il passaggio di corrente elettrica. Lo strato di ossido cresce a partire dal metallo di base e diventa parte integrante del componente, anziché formare un rivestimento che può sfogliarsi.
Le finiture anodizzate possono essere trasparenti per un aspetto metallico naturale oppure colorate per esigenze di identificazione o di design. Lo spessore dello strato di ossido si misura in micron e può essere regolato in base all’applicazione.
Per i componenti critici, è comune ricorrere all’anodizzazione di tipo II per esigenze decorative e di protezione dalla corrosione, mentre il tipo III (anodizzazione dura) viene impiegato in ambienti soggetti a forte usura.
Placcatura
La placcatura deposita sulla superficie pressofusa un sottile strato di metallo, ad esempio nichel, cromo o zinco. Lo strato può migliorare la resistenza alla corrosione, la conducibilità elettrica o l’aspetto.
La galvanica utilizza una corrente elettrica per far aderire il metallo di placcatura al componente. La placcatura chimica impiega invece un bagno senza elettricità e può offrire una copertura più uniforme sulle forme complesse.
Tipi di placcatura comuni per i componenti pressofusi:
| Tipo di placcatura | Vantaggio principale | Impiego tipico |
|---|---|---|
| Nichel | Resistenza alla corrosione e durezza | Componenti meccanici |
| Cromo | Finitura estetica e resistenza all’usura | Prodotti di consumo |
| Zinco | Protezione sacrificale contro la corrosione | Componenti automobilistici |
La placcatura richiede un’attenta preparazione della superficie, che spesso comprende pulizia, lucidatura o sabbiatura con microsfere per garantire l’adesione.
Sabbiatura con microsfere
La sabbiatura con microsfere utilizza fini sfere di vetro proiettate ad alta velocità per pulire e texturizzare la superficie. Rimuove contaminanti superficiali, piccole bave e imperfezioni senza asportare quantità significative di materiale di base.
Questo processo crea una finitura opaca uniforme che può migliorare l’adesione della vernice o del rivestimento. Viene spesso utilizzato prima dell’anodizzazione o della placcatura per garantire risultati uniformi.
È meno aggressivo della sabbiatura con sabbia e quindi adatto a metalli più teneri come alluminio e zinco. È possibile regolare la dimensione delle microsfere e la pressione di sabbiatura per controllare la texture.
È inoltre efficace per uniformare le riparazioni superficiali con le aree circostanti.
Spazzolatura
La spazzolatura crea una finitura satinata direzionale mediante nastri o spazzole abrasive. Il processo produce linee sottili e parallele sulla superficie, per un aspetto pulito e uniforme.
Viene spesso utilizzata sui componenti a vista quando si desidera una superficie liscia ma non riflettente. Può inoltre aiutare a nascondere piccoli difetti superficiali causati dalla colata.
La finitura si controlla modificando la grana dell’abrasivo e la velocità di avanzamento del componente. Le grane più grossolane creano linee più marcate, mentre quelle più fini producono un aspetto più morbido.
Le superfici spazzolate possono richiedere una verniciatura trasparente o l’anodizzazione per conservare l’aspetto e prevenire la corrosione, soprattutto all’aperto o in ambienti molto umidi.
Domande frequenti
Quali sono i tempi tipici per produrre componenti pressofusi su misura?
I tempi di consegna variano spesso da 4 a 12 settimane.
Comprendono la progettazione e la realizzazione della matrice, la colata dei componenti e l’applicazione delle eventuali finiture richieste.
I progetti complessi o con finiture speciali possono richiedere più tempo.
Come scelgo la lega metallica più adatta al mio progetto di pressofusione?
La scelta della lega dipende da robustezza, peso, resistenza alla corrosione e proprietà termiche del componente.
Le leghe di alluminio sono comuni per componenti leggeri con buona resistenza alla corrosione.
Le leghe di zinco vengono spesso utilizzate per componenti robusti con dettagli fini.
Quali sono i limiti dimensionali dei componenti pressofusi su misura?
Le dimensioni sono limitate dalla capacità della macchina per pressofusione e dalla matrice stessa.
I componenti piccoli possono pesare solo pochi grammi, mentre quelli grandi possono arrivare a diversi chilogrammi.
Per componenti molto grandi potrebbero essere necessari metodi di colata alternativi.







