
A fundição sob pressão personalizada é uma forma precisa de produzir peças metálicas complexas em escala. Ela usa moldes reutilizáveis, chamados matrizes, para dar forma exata a metais fundidos, como alumínio, zinco ou magnésio. Oferece qualidade consistente, tolerâncias rigorosas e produção eficiente para setores que precisam de componentes duráveis e precisos.
Muitos fabricantes optam pela fundição sob pressão personalizada quando peças padrão não atendem aos requisitos. O processo permite criar formas, dimensões e acabamentos específicos para projetos exclusivos. De carcaças automotivas a gabinetes eletrônicos, ele combina resistência funcional e apelo visual.
Entender como funciona a fundição sob pressão personalizada, quais materiais estão disponíveis e quais opções de acabamento existem ajuda a escolher a abordagem certa para cada projeto. Conhecer o processo produtivo e os fatores de custo também garante que cada peça atenda às necessidades de desempenho e orçamento.
O que é fundição sob pressão personalizada?
Para entender a fundição sob pressão, primeiro é necessário defini-la. Este capítulo apresenta três aspectos: a definição, as diferenças e os benefícios.
Definição e visão geral
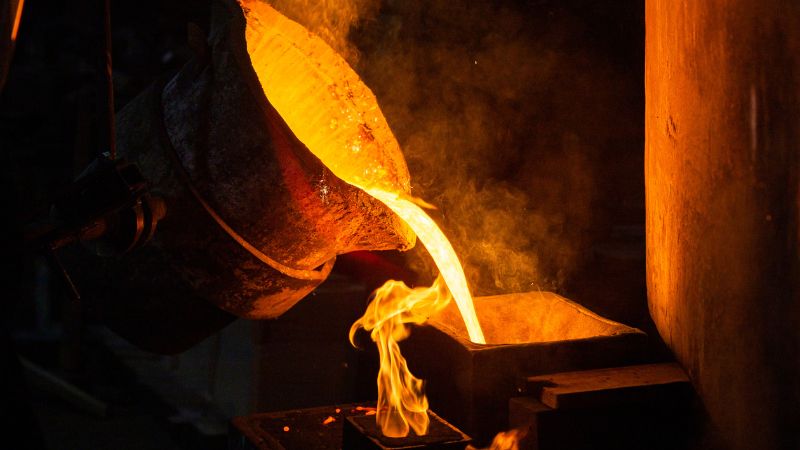
A fundição sob pressão personalizada é um processo de fabricação no qual o metal fundido é injetado em um molde personalizado para fundição sob pressão sob alta pressão. O molde é projetado para atender às especificações exatas das dimensões, características superficiais e requisitos estruturais da peça.
Ao contrário dos moldes genéricos, os moldes personalizados são desenvolvidos para um produto ou aplicação específicos. Isso garante qualidade consistente em grandes séries de produção e minimiza o trabalho de pós-processamento.
O processo pode produzir formas complexas com detalhes finos, como paredes delgadas, nervuras intricadas e pontos de fixação integrados. Isso o torna adequado para peças automotivas, carcaças eletrônicas e componentes de dispositivos médicos.
Diferenças em relação à fundição sob pressão padrão
A fundição sob pressão padrão usa moldes preexistentes ou de uso geral, que talvez não atendam aos requisitos exatos de um produto. Na fundição personalizada, o molde é projetado desde o início para uma peça específica.
A fundição sob pressão personalizada normalmente alcança tolerâncias mais rigorosas, às vezes com precisão de até ±0.005 polegadas. Isso é importante para peças que precisam se encaixar em outros componentes sem usinagem adicional.
Ela também permite otimizar o uso do material, reduzindo desperdícios e melhorando o desempenho da peça. No entanto, exige mais planejamento inicial, incluindo modelos CAD detalhados e testes de protótipos.
Principais benefícios para os fabricantes
A fundição sob pressão personalizada oferece flexibilidade de projeto. Os fabricantes podem criar peças com geometrias exclusivas, recursos integrados e texturas superficiais específicas sem precisar de várias etapas de montagem.
Ela permite produção em alto volume com qualidade consistente, pois máquinas automatizadas podem fabricar milhares de peças idênticas depois que o molde fica pronto.
O processo também melhora a eficiência de custos ao longo do tempo. Embora o ferramental tenha um custo inicial mais alto, o custo por unidade cai significativamente em grandes séries.
Outros benefícios incluem peças mais resistentes graças ao fluxo uniforme do material, menor necessidade de usinagem e possibilidade de usar ligas que atendam a requisitos específicos do setor, como estruturas automotivas leves ou componentes marítimos resistentes à corrosão.
Serviços de fundição sob pressão personalizada
Os serviços de fundição sob pressão personalizada permitem fabricar peças metálicas com formas precisas, qualidade consistente e produção eficiente. Eles atendem a volumes baixos ou altos, trabalham com várias ligas e podem integrar etapas de acabamento ou usinagem para cumprir especificações exatas.
Capacidades dos serviços
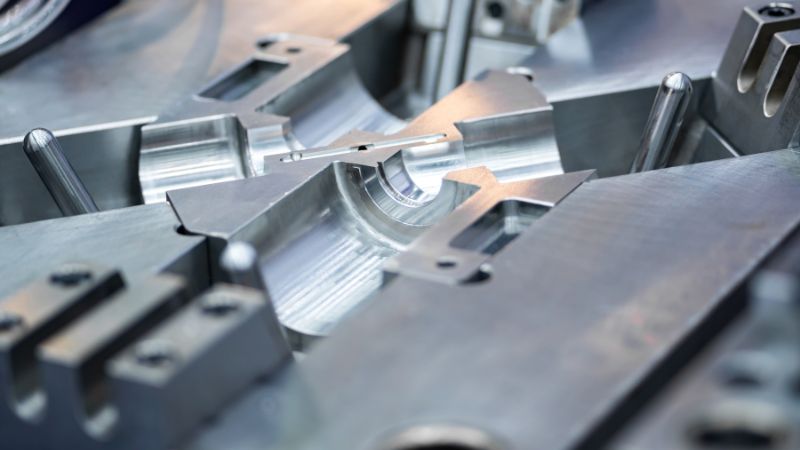
Os prestadores de fundição sob pressão personalizada oferecem fundição de ligas de alumínio, zinco e magnésio por métodos de câmara quente ou câmara fria.
A fundição sob pressão em câmara fria é frequentemente usada para alumínio devido ao seu ponto de fusão mais alto, enquanto os métodos de câmara quente são adequados para zinco e magnésio, permitindo ciclos mais rápidos.
Alguns prestadores também oferecem projeto de ferramental, prototipagem rápidae acabamento superficial , como pintura a pó, galvanoplastia ou pintura. O controle de qualidade costuma incluir inspeção dimensional, ensaio de raios X para detectar porosidade e análise do fluxo no molde antes da produção em massa.
Setores atendidos
A fundição sob pressão personalizada é amplamente usada na fabricação automotiva de componentes de motor, carcaças e suportes.
Na indústria aeroespacial, ela atende à produção de peças estruturais leves com alta relação resistência-peso. Fabricantes de eletrônicos usam esse processo para gabinetes, dissipadores de calor e conectores, graças à capacidade de produzir detalhes finos.
Outros setores incluem:
- Equipamentos industriais para peças de máquinas duráveis
- Produtos de consumo como carcaças de eletrodomésticos e ferragens
- Dispositivos médicos que exigem precisão e resistência à corrosão
Os prestadores frequentemente adaptam os processos para atender a normas específicas do setor, como ISO 9001 ou IATF 16949, garantindo que as peças cumpram requisitos de desempenho e segurança.
Considerações sobre o projeto de peças personalizadas
Ao projetar uma peça para fundição sob pressão, os engenheiros precisam equilibrar funcionalidade, facilidade de fabricação e custo.
Entre os fatores que influenciam a qualidade da fundição estão a espessura das paredes—paredes uniformes ajudam a reduzir defeitos e garantem o preenchimento completo do molde—e os ângulos de saída, que são pequenas inclinações que facilitam a extração da peça sem danificá-la. A inclusão de nervuras pode aumentar a resistência da peça fundida sem acrescentar muito peso. Também é importante manter tolerâncias adequadas; quando são necessárias tolerâncias rigorosas, pode ser preciso usinar a peça após a fundição para alcançar a precisão desejada.
A escolha do material afeta a resistência à corrosão, a resistência mecânica e o peso. Por exemplo, a fundição sob pressão de alumínio oferece boas propriedades térmicas, enquanto a fundição sob pressão de zinco proporciona excelente definição de detalhes e resistência ao desgaste.
A colaboração antecipada com o prestador do serviço de fundição sob pressão ajuda a refinar o projeto, escolher a liga adequada e planejar o ferramental para uma produção eficiente e de alta qualidade.
Máquinas de fundição sob pressão e processo de produção
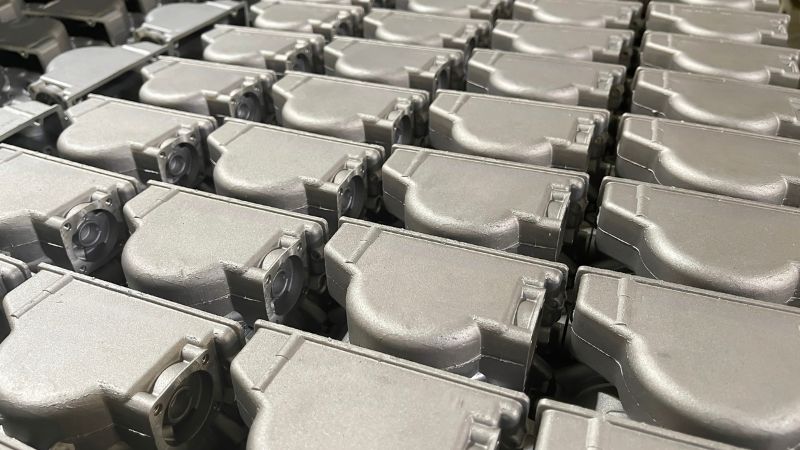
A fundição sob pressão utiliza máquinas especializadas para injetar metal fundido em moldes de precisão sob alta pressão. A escolha da máquina e as etapas de produção afetam diretamente a qualidade da peça, o tempo de ciclo e a eficiência da fabricação.
Tipos de máquinas de fundição sob pressão
As máquinas de fundição sob pressão se dividem em duas categorias principais: câmara quente e câmara fria.
As máquinas de câmara quente mantêm um reservatório de metal fundido dentro da própria máquina. Um pistão hidráulico ou pneumático força o metal para dentro do molde. Esse método funciona bem com ligas de baixo ponto de fusão, como zinco, estanho e chumbo. Ele oferece ciclos mais rápidos, mas não pode processar metais como o alumínio, que reagem com os componentes da máquina.
Nas máquinas de câmara fria, o metal é fundido em um forno separado. Os operadores ou sistemas automatizados transferem o metal fundido para uma câmara de injeção não aquecida antes da injeção sob alta pressão. Esse método é adequado para ligas de alumínio, magnésio e cobre. O ciclo é mais longo devido à etapa de transferência, mas permite trabalhar com metais de ponto de fusão mais alto.
| Tipo de máquina | Metais adequados | Velocidade do ciclo | Tamanho de uso típico |
|---|---|---|---|
| Câmara quente | Zinco, estanho, chumbo | Rápida | Pequeno a médio |
| Câmara fria | Alumínio, magnésio, cobre | Moderada | Médio a grande |
Fluxo de produção
O processo de produção começa com a preparação do molde. Aplicam-se lubrificantes para controlar a temperatura e facilitar a extração da peça. Em seguida, o molde é fechado e travado.
Depois, o metal fundido é injetado na cavidade do molde sob pressões que variam de 10 a 175 MPa. A alta pressão garante o preenchimento completo, inclusive em seções finas.
Quando o metal se solidifica, o molde se abre e os pinos extratores empurram a peça fundida para fora. O material excedente, como canais de entrada e canais de alimentação, é separado.
O pós-processamento pode incluir a remoção de material excedente, usinagem, acabamento superficial ou aplicação de revestimento. Essas etapas preparam a peça para a montagem ou o uso final.
Controle de qualidade na fabricação
O controle de qualidade começa pela calibração da máquina para manter a pressão, a temperatura e o tempo corretos. Qualquer variação pode causar defeitos, como porosidade ou preenchimento incompleto.
A inspeção visual verifica falhas superficiais, enquanto as medições dimensionais confirmam a precisão. Métodos de ensaio não destrutivo, como a inspeção por raios X, detectam defeitos internos em peças críticas.
Sistemas de monitoramento do processo registram os dados de produção de cada ciclo de injeção. Isso permite que os operadores identifiquem tendências e ajustem as configurações antes que os defeitos se espalhem. Inspeções consistentes durante toda a produção ajudam a manter a qualidade das peças e reduzir desperdícios.
Acabamento superficial e pós-processamento
O acabamento superficial altera a aparência, a durabilidade e o desempenho de peças fundidas sob pressão personalizadas. Esses tratamentos podem aumentar a resistência à corrosão, criar texturas uniformes e preparar as superfícies para revestimentos ou montagem. Cada método utiliza ferramentas, materiais e processos específicos para alcançar resultados mensuráveis.
Anodização
A anodização é um processo eletroquímico que engrossa a camada natural de óxido em peças de alumínio fundidas sob pressão. Essa camada melhora a resistência à corrosão e ao desgaste. Também cria uma superfície capaz de absorver corantes.
O processo consiste em mergulhar a peça em um banho eletrolítico ácido e fazer passar uma corrente elétrica. A camada de óxido cresce a partir do metal base, tornando-se parte integrante da peça, em vez de formar um revestimento que pode descascar.
Os acabamentos anodizados podem ser transparentes para manter a aparência natural do metal ou coloridos para fins de identificação ou projeto. A espessura da camada de óxido é medida em mícrons e pode ser ajustada conforme a aplicação.
Para peças críticas, a anodização Tipo II é comum em aplicações decorativas e de proteção contra corrosão, enquanto a Tipo III (anodização dura) é usada em ambientes de desgaste intenso.
Galvanoplastia
A galvanoplastia deposita uma fina camada de metal, como níquel, cromo ou zinco, sobre a superfície da peça fundida sob pressão. Essa camada pode melhorar a resistência à corrosão, a condutividade elétrica ou a aparência.
A galvanoplastia eletrolítica usa corrente elétrica para aderir o metal de revestimento à peça. A deposição química sem corrente elétrica usa um banho químico e pode oferecer cobertura mais uniforme em geometrias complexas.
Tipos comuns de revestimento para peças fundidas sob pressão:
| Tipo de revestimento | Benefício principal | Uso típico |
|---|---|---|
| Níquel | Resistência à corrosão e dureza | Componentes mecânicos |
| Cromo | Acabamento estético e resistência ao desgaste | Produtos de consumo |
| Zinco | Proteção sacrificial contra corrosão | Peças automotivas |
A galvanoplastia exige uma preparação cuidadosa da superfície, que geralmente inclui limpeza, polimento ou jateamento com microesferas para garantir a aderência.
Jateamento com microesferas
O jateamento com microesferas usa pequenas esferas de vidro lançadas em alta velocidade para limpar e texturizar a superfície. Ele remove contaminantes superficiais, rebarbas leves e pequenas imperfeições sem remover uma quantidade significativa do material base.
Esse processo cria um acabamento fosco uniforme que pode melhorar a aderência da tinta ou do revestimento. Ele costuma ser usado antes da anodização ou da galvanoplastia para garantir resultados consistentes.
O jateamento com microesferas é menos agressivo que o jateamento com areia, por isso é adequado para metais mais macios, como alumínio e zinco. O tamanho das esferas e a pressão do jateamento podem ser ajustados para controlar a textura.
O processo também é eficaz para uniformizar reparos superficiais e fazê-los combinar com as áreas ao redor.
Escovamento
O escovamento cria um acabamento acetinado direcional usando cintas ou escovas abrasivas. O processo produz linhas finas e paralelas na superfície, proporcionando uma aparência limpa e uniforme.
É frequentemente usado em peças visíveis que precisam de um acabamento liso, mas sem reflexo. O escovamento também pode ajudar a disfarçar pequenos defeitos superficiais do processo de fundição.
O acabamento pode ser controlado alterando-se a granulometria do abrasivo e a velocidade de avanço da peça. Grãos mais grossos criam linhas mais marcadas, enquanto grãos mais finos proporcionam uma aparência mais suave.
Superfícies escovadas podem precisar de uma camada transparente ou anodização para manter a aparência e evitar corrosão, especialmente em ambientes externos ou muito úmidos.
Perguntas frequentes
Qual é o prazo de entrega típico para produzir componentes fundidos sob pressão personalizados?
O prazo costuma variar de 4 a 12 semanas.
Isso inclui o projeto e a fabricação do molde, a fundição das peças e a aplicação dos processos de acabamento necessários.
Projetos com geometrias complexas ou acabamentos especiais podem levar mais tempo.
Como escolher a liga metálica adequada para meu projeto de fundição sob pressão?
A escolha da liga depende da resistência, do peso, da resistência à corrosão e das propriedades térmicas da peça.
Ligas de alumínio são comuns em peças leves com boa resistência à corrosão.
Ligas de zinco costumam ser usadas em peças resistentes com detalhes finos.
Quais são os limites de tamanho para peças fundidas sob pressão personalizadas?
O tamanho da peça é limitado pela capacidade da máquina de fundição sob pressão e do próprio molde.
Componentes pequenos podem pesar apenas alguns gramas, enquanto os grandes podem pesar vários quilogramas.
Peças muito grandes podem exigir métodos de fundição alternativos.







