
Na indústria de usinagem, os fabricantes frequentemente lidam com peças duras demais, finas demais ou simplesmente complexas demais para métodos convencionais de usinagem. É justamente nesse contexto que a eletroerosão (EDM) demonstra seu valor. Ao remover material por descargas elétricas controladas, em vez de força mecânica, essa técnica de usinagem CNC mantém tolerâncias estreitas em aços para ferramentas, carbonetos, titânio e outras ligas especiais.
Esse processo de usinagem por descarga elétrica pode ser dividido em várias modalidades, conforme o método empregado. As mais comuns são a eletroerosão a fio, a eletroerosão por penetração e a eletroerosão por furação.
Eletroerosão a fio (WEDM)
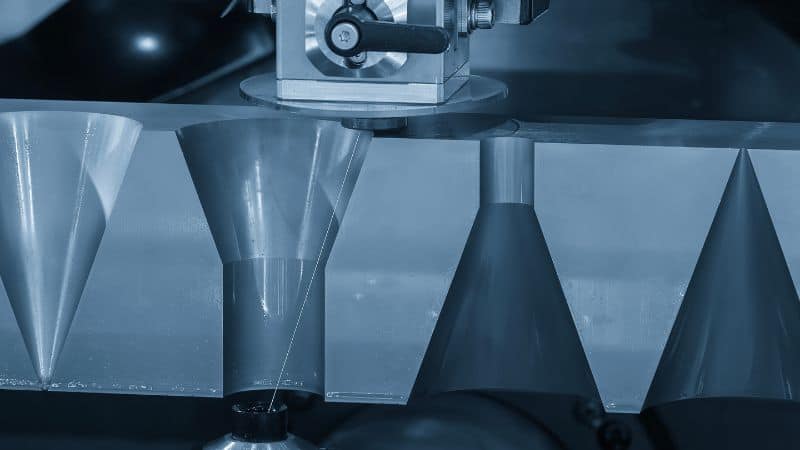
Princípio de funcionamento e preparação
A eletroerosão a fio usa um fio eletricamente carregado, alimentado continuamente sob tensão e geralmente feito de latão ou latão revestido, como eletrodo móvel. O fio nunca toca a peça. Em vez disso, mantém-se uma folga controlada enquanto o CNC guia o fio por um trajeto programado. A peça fica submersa em água deionizada, que atua como dielétrico e remove eficientemente os resíduos. Guias superior e inferior permitem inclinar ou afunilar o fio para criar superfícies anguladas.
O gerador da máquina modula a energia, a duração e a frequência dos pulsos nas etapas de desbaste e nos vários passes de acabamento. Os cortes de desbaste priorizam a velocidade e deixam sobremetal para passes subsequentes, que ajustam a tolerância e o acabamento superficial. A fixação também é importante: uma montagem rígida e termicamente estável, referências precisas e bons canais de lavagem afetam diretamente a precisão e a produtividade.
Aplicações e materiais típicos
As máquinas de eletroerosão a fio são normalmente usadas em perfis complexos: matrizes, punções, engrenagens, perfis estriados, componentes médicos e contornos 2,5D difíceis ou impossíveis de fresar. O processo é excelente para aços-ferramenta temperados (A2, D2, H13), carboneto de tungstênio, titânio, Inconel e outras superligas. Aplicações comuns incluem cortar matrizes para fundição sob pressão a partir de blocos, produzir insertos de precisão, cortar peças frágeis ou temperadas sem induzir tensões e criar nervuras finas ou detalhes delicados sem deformação.
Vantagens e limitações
- Precisão e acabamento: Manter ±0,0001–0,0002 pol. é algo rotineiro em montagens estáveis, e passes de acabamento múltiplos podem produzir superfícies abaixo de 1 μm Ra.
- Tensão mecânica mínima: Sem forças de corte, paredes finas e detalhes delicados permanecem intactos. As zonas afetadas pelo calor são pequenas e as camadas refundidas são finas.
- Adequada à automação: O rosqueamento automático, a recuperação após ruptura do fio e a sondagem integrada permitem operações confiáveis sem supervisão, especialmente em perfis longos.
Limitações: O fio precisa alcançar fisicamente o contorno, portanto não é possível produzir rebaixos ou cavidades fechadas. A entrada exige um furo inicial, a menos que o ponto de partida esteja em uma borda. Peças altas podem exigir estratégias cuidadosas de lavagem para manter a estabilidade e minimizar a erosão e a ruptura do fio.
Eletroerosão por penetração (EDM por matriz/convencional)
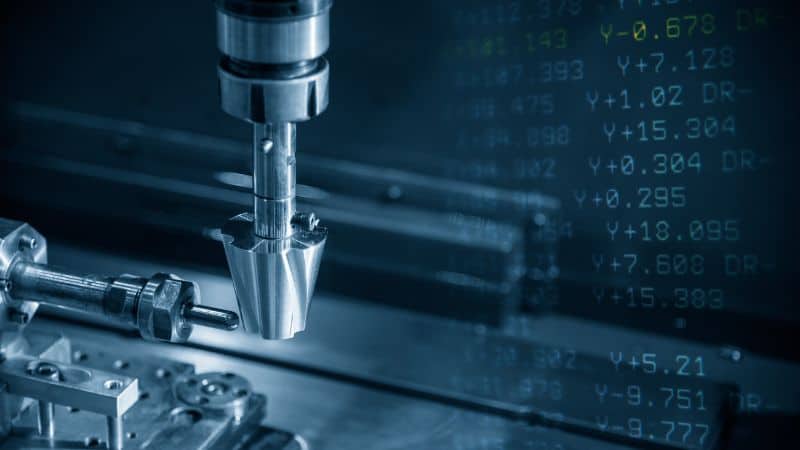
Eletrodos, ferramentas e formação de cavidades
A eletroerosão por penetração, também chamada de EDM por matriz, usa um eletrodo com formato definido, geralmente de grafite ou cobre, montado em um cabeçote. O eletrodo reproduz o negativo da cavidade e é então “penetrado” na peça sob controle servo, enquanto a descarga de faíscas erode o material. Óleo à base de hidrocarbonetos é um dielétrico comum. O movimento orbital (pequenos movimentos programados, como órbitas circulares ou vetoriais) melhora a lavagem e o acabamento superficial e garante as dimensões finais sem queima excessiva nos cantos.
A escolha do eletrodo faz grande diferença: o grafite permite maior velocidade, resiste ao calor e é adequado para cavidades maiores; o cobre reproduz bem os detalhes e pode oferecer acabamentos mais finos. Fabricantes experientes costumam usar vários eletrodos em sequência: um de desbaste, um sem acabamento para estabilizar as paredes e um de acabamento para obter tolerância estreita e Ra definido.
Aplicações, tolerâncias e acabamento superficial
A eletroerosão por penetração é uma opção preferencial para cavidades 3D de moldes, relevos, nervuras, bolsões profundos, logotipos e geometrias que um fio reto simplesmente não consegue alcançar. Tolerâncias de ±0,0002–0,001 pol. são realistas, dependendo do tamanho e da montagem, e passes finais podem alcançar acabamento abaixo de 1 μm Ra. Como o eletrodo transfere a geometria, combinações complexas de superfícies e formas livres são comuns em moldes de injeção e ferramentas de fundição sob pressão.
Vantagens e limitações
- Capacidade 3D real: Sua principal vantagem é criar cavidades cegas, rebaixos e formas tridimensionais complexas impossíveis de produzir por eletroerosão a fio.
- Acabamento superficial superior: É capaz de produzir acabamentos extremamente finos em contornos complexos, muitas vezes eliminando a necessidade de polimento manual.
Limitações: Essa erosão contínua exige compensação do desgaste na programação e frequentemente requer a fabricação de vários eletrodos para um único trabalho. A taxa volumétrica de remoção costuma ser mais lenta que a da eletroerosão a fio, tornando o processo menos eficiente para remoção de grandes volumes. Além disso, cada cavidade exclusiva exige um eletrodo dedicado, e características profundas e estreitas costumam dificultar a lavagem com dielétrico, o que pode comprometer a velocidade e a precisão.
Eletroerosão por furação (furos rápidos/pequenos)
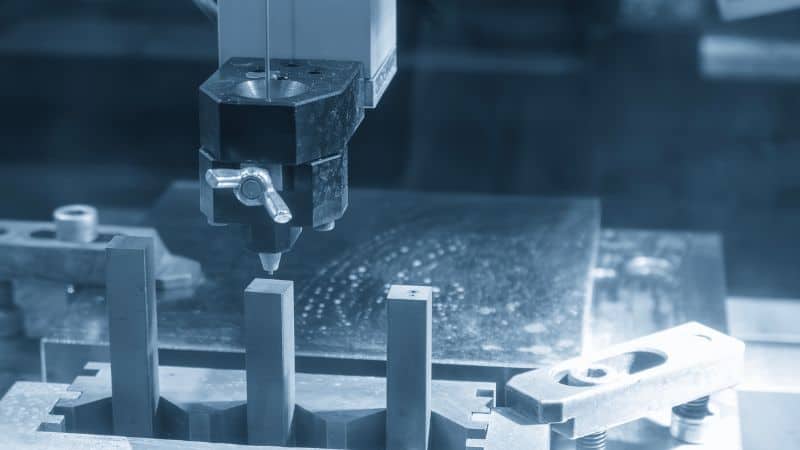
Mecânica do processo
O elemento central da eletroerosão por furação é um eletrodo tubular rotativo de alta velocidade, geralmente feito de latão, cobre ou cobre-tungstênio resistente ao desgaste. Esse tubo oco costuma atuar como cátodo, enquanto a peça é o ânodo. Um gerador fornece pulsos elétricos de alta frequência através da folga entre eles, criando faíscas controladas que vaporizam e erodem o material.
Essencial para o processo é o fluido dielétrico pressurizado — geralmente água deionizada — bombeado pelo centro do eletrodo rotativo. Ele cumpre duas funções vitais: remove à força as partículas erodidas da folga estreita para evitar curtos-circuitos e deioniza o canal para manter a estabilidade das faíscas. A rotação do eletrodo uniformiza o desgaste e ajuda a produzir um furo mais reto, estabilizando o tubo. Um sistema servo ajusta continuamente a posição do eletrodo para manter a folga precisa das faíscas conforme o furo se aprofunda, permitindo criar furos profundos e de pequeno diâmetro em materiais temperados sem a deflexão da ferramenta que seria um problema na usinagem tradicional.
Aplicações: furos iniciais e de refrigeração
É comum os fabricantes usarem a eletroerosão por furação para criar furos iniciais antes da eletroerosão a fio quando o perfil começa longe de uma borda. Ela também é padrão para pequenos furos de refrigeração com alta relação profundidade/diâmetro em pás e palhetas de turbinas, padrões de transpiração e refrigeração por película, além de furos precisos em componentes médicos ou microfluídicos. Superligas à base de níquel, titânio e aços temperados são materiais adequados, desde que sejam condutores.
Velocidade, precisão e limitações
- Velocidade de furação: A eletroerosão por furação é excepcionalmente rápida para criar furos pequenos e profundos, especialmente em materiais resistentes e condutores nos quais a furação convencional é lenta ou impossível. A velocidade depende principalmente da pressão do dielétrico, do material do eletrodo e da liga específica, permitindo furos iniciais rápidos e padrões de furos de alta produtividade.
- Precisão do diâmetro: O processo se destaca pela precisão posicional e pela produção de furos retos com alta relação profundidade/diâmetro e diâmetros de até 0,015 polegada.
Limitações: A especialização em precisão também envolve concessões. O acabamento dentro dos furos geralmente é mais áspero do que o obtido por eletroerosão a fio ou passes finais por penetração. Além disso, o processo se limita principalmente a furos retos e não cria formas curvas. Por fim, o calor localizado intenso pode deixar uma camada refundida e pequenas rebarbas nas entradas e saídas, exigindo acabamento secundário em aplicações críticas.
Máquinas EDM especializadas e processos híbridos
Eletroerosão com pó em suspensão (PMEDM)
Ao suspender pós condutores ou semiconductores no dielétrico, essa técnica pode dispersar o canal de descarga, reduzir a densidade de energia e melhorar o acabamento superficial, reduzindo o desgaste da ferramenta. A PMEDM é útil em passes finais de moldes ou componentes nos quais a integridade superficial é importante. É necessário controlar a filtragem e o processo para manter a concentração uniforme.
Fresamento EDM/movimento orbital para formas 3D
Também chamada de fresagem EDM por cabeçote, essa abordagem usa um eletrodo pequeno que segue uma trajetória 3D e se move em órbita para criar formas complexas, de modo semelhante a uma fresa de ponta esférica, mas sem forças de corte. É eficaz em características delicadas ou de difícil acesso e pode reduzir a quantidade de eletrodos dedicados.
Comparação de desempenho entre os tipos de máquinas EDM
Velocidade de corte e fatores que determinam o ciclo
- Eletroerosão a fio: Alta velocidade relativa em cortes periféricos, especialmente em perfis longos de altura constante. O ciclo depende da altura da peça, do comprimento do contorno, do número de passes finais e da lavagem.
- Eletroerosão por penetração: Taxas médias de remoção: a área do eletrodo, a estratégia orbital e a lavagem determinam o tempo. A fabricação dos eletrodos aumenta o prazo.
- Eletroerosão por furação: Rápida para furos pequenos e profundos; a produtividade depende do desgaste do eletrodo, da pressão do dielétrico e da liga.
Precisão, tolerâncias e acabamento superficial (Ra)
- Eletroerosão a fio: Precisão muito alta: ±0,0001–0,0002 pol. é comum; vários passes podem alcançar <1 μm Ra.
- Eletroerosão por penetração: Alta precisão: ±0,0002–0,001 pol. é típico; passes finais com energia ajustada e movimento orbital podem alcançar <1 μm Ra.
- Eletroerosão por furação: Alta precisão posicional dos furos; o acabamento superficial é moderado em comparação com os processos a fio e por penetração.
Efeitos térmicos: camada refundida, microtrincas e ZTA
Todos os processos EDM produzem uma fina camada refundida com possibilidade de microtrincas, embora a zona termicamente afetada (ZTA) geralmente seja rasa. Isso pode ser mitigado com passes finais de menor energia, parâmetros de pulso otimizados, lavagem adequada e polimento ou retificação leve após o processo quando a integridade superficial for crítica (por exemplo, em componentes aeroespaciais sujeitos à fadiga).
| Tipo de EDM | Velocidade | Precisão | Acabamento superficial (Ra) | Efeitos térmicos | Aplicações típicas
|
|---|---|---|---|---|---|
| Eletroerosão a fio | Alta | Muito alta | <1 μm | ZTA mínima, camada refundida fina | Matrizes, punções e perfis |
| Eletroerosão por penetração | Média | Alta | <1 μm | Alguma camada refundida, possíveis microtrincas | Cavidades de moldes, relevos |
| Eletroerosão por furação | Rápida/média | Alta | Moderado | Principalmente na entrada/saída | Furos iniciais e de refrigeração |
Como escolher o processo EDM para suas necessidades
Agora que você conhece os diferentes tipos de EDM, podemos resumir as opções para orientar a escolha do processo. Os critérios podem ser divididos em quatro aspectos.
Considerações sobre geometria e características
- Contornos abertos e perfis passantes: Escolha a eletroerosão a fio. É ideal quando o fio consegue percorrer todo o trajeto sem rebaixos.
- Cavidades fechadas e formas 3D verdadeiras: Escolha a eletroerosão por penetração. Ela cria características que o fio não alcança e transfere geometrias complexas de um eletrodo.
- Furos pequenos, profundos e retos: Escolha a eletroerosão por furação. É a forma mais rápida de criar furos iniciais e características de refrigeração com alta relação profundidade/diâmetro.
Material, dureza e estado de tratamento térmico
Todos os tipos de usinagem EDM exigem condutividade, mas a dureza não é um fator limitante: a EDM funciona muito bem em aços-ferramenta tratados termicamente, carbonetos, titânio e ligas de níquel. Se a estabilidade dimensional após o tratamento térmico for importante, realizar EDM após a têmpera elimina o risco de deformação causado por forças de usinagem. Para carbonetos ou materiais delicados, prefira eletroerosão a fio ou parâmetros de penetração cuidadosamente ajustados para minimizar microtrincas.
Tamanho do lote, custo e economia das ferramentas
- Protótipos e pequenos lotes: A eletroerosão a fio reduz o investimento inicial em ferramentas e exige poucos eletrodos, sendo econômica para peças únicas e lotes curtos.
- Moldes de grande volume ou cavidades repetidas: A eletroerosão por penetração torna-se econômica quando o projeto e a fabricação dos eletrodos são amortizados em muitas peças. Estratégias eficientes (desbaste/acabamento e geometrias compartilhadas) reduzem o custo total.
- Células de furação EDM: Para padrões recorrentes de furos de refrigeração, a furação EDM dedicada com automação oferece produtividade previsível.
Automação, fixação e monitoramento do processo
A EDM moderna permite fabricação sem supervisão. Rosqueadores automáticos de fio, trocadores de ferramentas, sondagem durante o processo e monitoramento da máquina reduzem o tempo ocioso e as peças descartadas. Convém priorizar:
- Dielétrico limpo e filtragem estável para manter a estabilidade das faíscas.
- Fixação rígida com referências confiáveis para garantir repetibilidade entre passes ou eletrodos.
- Geradores adaptativos e controle de cantos para proteger a precisão em raios internos estreitos.
- CEP e registro dos conjuntos de parâmetros para rastreabilidade em usinagem de precisão regulamentada na produção de peças médicas e aeroespaciais.
Conclusão
A eletroerosão permite projetos complexos por meio da usinagem precisa CNC e supera a dureza dos materiais com métodos complementares: eletroerosão a fio para perfis, por penetração para cavidades e por furação para furos profundos.
Com os conhecimentos deste artigo, você poderá tomar decisões bem fundamentadas sobre EDM para melhorar a qualidade das peças e a competitividade na fabricação avançada!
Perguntas frequentes
A EDM é apenas para metais? Posso usá-la em materiais macios e não temperados?
Não exatamente. Por definição, a EDM é exclusiva para materiais eletricamente condutores; isolantes como plásticos, vidro, cerâmicas comuns e materiais compósitos estão fora de questão. No entanto, materiais como grafite, carbonetos de silício, diboreto de titânio e determinados compósitos poliméricos também são condutores. Embora sejam aplicações de nicho para EDM, esses materiais também podem ser usinados pelo processo.
Além disso, se os materiais macios em questão forem metais como alumínio ou aço de baixo carbono, a EDM é totalmente viável, embora seja mais usada em materiais duros. É que os métodos tradicionais costumam ser mais rápidos e econômicos, a menos que a geometria seja extremamente complexa ou delicada.
Como o tamanho da peça limita a EDM?
Cada tipo de EDM tem limitações de tamanho próprias. O curso dos eixos e as dimensões do tanque limitam as máquinas a fio. Nas máquinas por penetração, as restrições incluem o tanque de trabalho e a capacidade de carga do eletrodo. Para componentes muito grandes, como a hélice de um navio, seriam necessárias máquinas EDM enormes e específicas.
O que causa a camada refundida e ela é sempre um problema?
A camada refundida é uma fina camada de material que voltou a solidificar após derreter, mas não foi removido pelo fluido dielétrico. Embora todos os processos EDM a produzam, sua importância depende da aplicação. Em muitos moldes e ferramentas, ela não tem consequências ou pode ser removida por tratamento superficial. Em componentes aeroespaciais sujeitos a altas tensões e fadiga, é um fator crítico que deve ser minimizado ou removido.
A EDM é considerada um processo lento?
Em geral, a EDM não é um processo de alta velocidade para remoção de grandes volumes de material em comparação com a usinagem convencional. Seu valor está na capacidade de usinar com precisão, não na velocidade bruta. Sua velocidade “efetiva” é alta quando se considera que pode eliminar várias etapas (por exemplo, desbaste, tratamento térmico e acabamento) e produzir uma peça acabada a partir de um bloco temperado em uma única preparação.







