
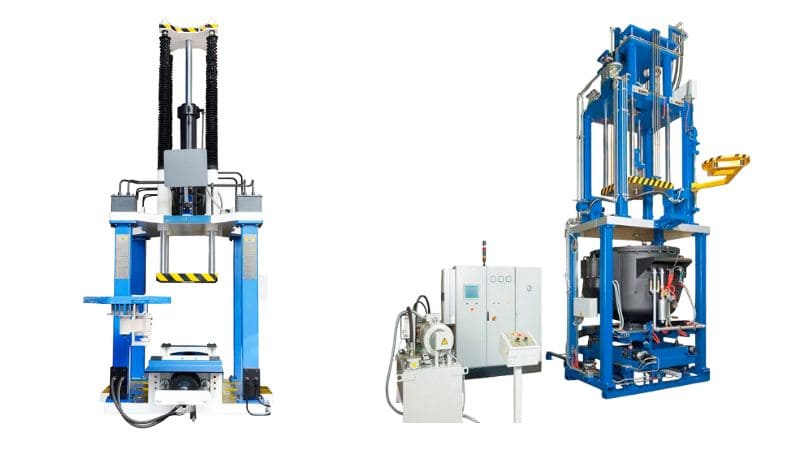
Visão geral da fundição sob baixa pressão
A fundição sob baixa pressão é um processo de conformação de metais que usa pressão controlada para preencher moldes com metal fundido e produzir peças de alta qualidade. Em comparação com técnicas tradicionais de fundição, esse método oferece vantagens em qualidade e precisão.
Definição e princípios
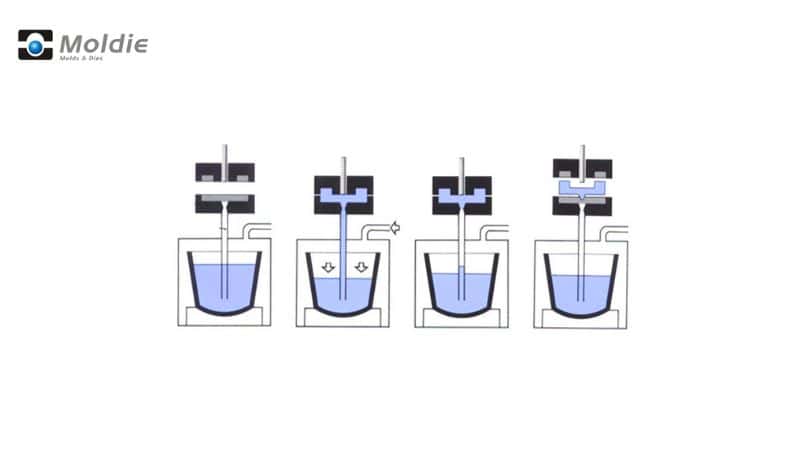
A fundição sob baixa pressão (LPDC) usa pressão para impulsionar o metal fundido para cima, até a cavidade da matriz. Nesse processo, um forno pressurizado com metal fundido fica abaixo da matriz. Quando a pressão aumenta (normalmente 0.2-1.0 bar), ela empurra o metal por um tubo de alimentação até o molde.
O metal preenche a matriz lenta e uniformemente, gerando menos defeitos que outros métodos de fundição. Depois que o metal se solidifica, a pressão é liberada e o metal não utilizado retorna ao forno.
História e desenvolvimento
A fundição sob baixa pressão surgiu em meados do século 20 (XX), quando os fabricantes buscavam métodos mais eficientes. O setor automotivo impulsionou grande parte de seu desenvolvimento inicial, procurando produzir componentes mais leves e resistentes.
O processo ganhou popularidade nas décadas de 1950 e 1960, quando fabricantes automotivos começaram a usá-lo para rodas e peças de motor.
Com o tempo, avanços nos sistemas de controle de pressão, nos projetos das matrizes e nas ligas metálicas tornaram o processo mais confiável e versátil. Atualmente, a modelagem computacional ajuda a otimizar o preenchimento e o resfriamento do molde.
Equipamentos e máquinas
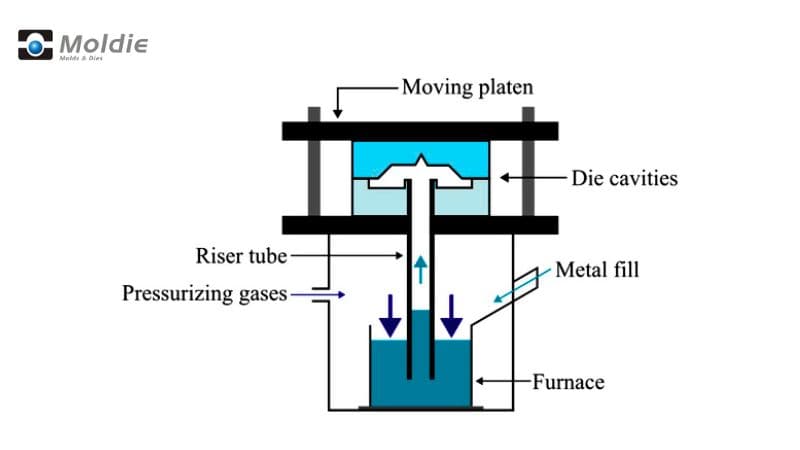
A fundição sob baixa pressão exige equipamentos especializados para alcançar resultados de qualidade.
Construção da matriz e materiais
As matrizes para fundição sob baixa pressão geralmente são feitas de aço-ferramenta H13, devido à sua excelente resistência ao calor e durabilidade. Elas têm canais de resfriamento complexos, projetados para controlar as taxas de solidificação e ajudar a evitar defeitos como porosidade e contração.
Os projetos de matriz geralmente incluem:
- Múltiplas cavidades para aumentar a produção
- Respiros posicionados cuidadosamente para liberar gases aprisionados
- Pinos extratores para retirar as peças suavemente
As matrizes precisam suportar ciclos repetidos de aquecimento e resfriamento sem trincar.
Atualmente, alguns fabricantes usam impressão 3D para criar matrizes com canais de resfriamento conformal que acompanham os contornos da peça. Isso melhora a eficiência do resfriamento e reduz o tempo de ciclo.
Fornos e sistemas de manutenção do metal
O sistema de fornos é o coração de qualquer operação de fundição sob baixa pressão. Normalmente, usam-se fornos de resistência elétrica que controlam com precisão a temperatura do metal fundido.
A maioria dos sistemas modernos inclui:
- Fornos de manutenção com capacidade de 300-2000 kg
- Sistemas de controle de temperatura (precisão de ±5°C)
- Câmaras pressurizadas para impulsionar o metal para cima, até a matriz
O forno é conectado à matriz por um tubo de subida, geralmente feito de materiais cerâmicos capazes de suportar altas temperaturas. Esse tubo transfere o metal fundido do forno para a cavidade da matriz.
Alguns sistemas agora possuem câmaras duplas — uma para fusão e outra para manutenção do metal —, o que melhora o controle da qualidade do metal e mantém a produção em andamento.
Sistemas de controle e monitoramento
As máquinas modernas de fundição sob baixa pressão têm sistemas de controle sofisticados que monitoram todos os aspectos do processo.
Entre os principais recursos de controle estão:
- Perfis de pressão programáveis (normalmente 0.2-1.0 bar)
- Monitoramento da temperatura em tempo real em vários pontos
- Sistemas automáticos de lubrificação da matriz
- Controles de tempo de ciclo
A maioria das máquinas usa sistemas PLC (controlador lógico programável) com interfaces touchscreen. Eles permitem armazenar e recuperar configurações para diferentes peças.
Alguns sistemas avançados também incorporam IA para otimizar parâmetros com base em ciclos de produção anteriores.
Parâmetros e otimização do processo
O sucesso da fundição sob baixa pressão depende do controle cuidadoso de diversas variáveis essenciais do processo. A combinação correta de pressão, temperatura e técnicas de preenchimento afeta diretamente a qualidade das peças fundidas e a eficiência da produção.
Controle e regulação da pressão
As faixas de pressão típicas desse processo ficam entre 0.3 e 1.5 bar, muito abaixo das usadas em outros métodos de fundição.
O processo geralmente inclui várias etapas de pressão:
- Pressão de elevação: Pressão inicial para elevar o metal fundido
- Tempo de elevação: Duração da aplicação da pressão inicial
- Pressão de preenchimento: Pressão aplicada durante o preenchimento do molde
- Tempo de preenchimento: Tempo durante o qual a pressão de preenchimento é mantida
Esses parâmetros precisam ser ajustados com cuidado, conforme a geometria específica da peça. Pressão insuficiente pode causar preenchimento incompleto, enquanto pressão excessiva pode provocar turbulência e aprisionamento de gases.
Gerenciamento da temperatura
O controle da temperatura afeta tanto a fluidez do metal quanto os padrões de solidificação das peças fundidas. É necessário monitorar várias zonas de temperatura:
Temperatura do metal fundido deve ser mantida dentro de uma faixa estreita adequada à liga utilizada.
Temperatura da matriz deve ser controlada por canais de aquecimento e resfriamento. Temperaturas irregulares na matriz podem causar defeitos como juntas frias ou solidificação prematura.
Taxa de resfriamento influencia a microestrutura e as propriedades mecânicas do produto final e costuma ser regulada pelo posicionamento estratégico dos canais de resfriamento e pela vazão do fluido refrigerante.
Técnicas de preenchimento do molde
A maneira como o metal flui para dentro do molde afeta significativamente a qualidade da peça fundida. Um preenchimento controlado e suave reduz a turbulência e o aprisionamento de gases.
Controle da velocidade de preenchimento é obtido pela aplicação precisa da pressão. A velocidade ideal varia conforme a complexidade da peça. Seções mais finas normalmente exigem preenchimento mais rápido para evitar solidificação prematura.
O projeto do sistema de alimentação atua em conjunto com os parâmetros de pressão para direcionar o fluxo do metal.
Materiais usados na fundição sob baixa pressão
Ligas de alumínio
O alumínio é o metal mais comum na fundição sob baixa pressão.
Entre as ligas de alumínio populares estão A356 e A357, que oferecem excelente fluidez durante a fundição e boa resistência após a solidificação.
Uma vantagem do alumínio é sua reciclabilidade, que o torna mais sustentável do que algumas alternativas.
Ligas de magnésio
As ligas de magnésio são ainda mais leves que o alumínio, o que aumenta sua popularidade em setores nos quais a redução de peso é fundamental. Essas ligas são cerca de 33% mais leves que o alumínio e 75% mais leves que o aço.
Entre as ligas de magnésio comuns na fundição sob baixa pressão estão AZ91D e AM60B. Elas oferecem excelente relação resistência/peso e boa fundibilidade nesse processo.
Como o magnésio apresenta excelente absorção de vibrações, é frequentemente usado em carcaças eletrônicas e de ferramentas elétricas.
Ligas de cobre
O cobre As ligas de cobre oferecem propriedades únicas à fundição sob baixa pressão, incluindo condutividade elétrica e térmica excepcional.
Ligas comuns incluem variações de bronze e latão usadas em acessórios hidráulicos, ferragens marítimas e conectores elétricos. Suas propriedades antimicrobianas naturais também são valiosas em equipamentos médicos.
Vantagens e limitações da LPDC
Qualidade e precisão
A fundição sob baixa pressão produz peças com excelentes níveis de resistência e propriedades mecânicas. O preenchimento lento e controlado reduz a turbulência e o aprisionamento de ar, resultando em menos defeitos e problemas de porosidade que nos métodos de alta pressão.
A LPDC oferece melhor acabamento superficial, o que pode reduzir a necessidade de operações adicionais. Isso economiza tempo e recursos na linha de produção.
O processo permite controlar o fluxo do metal com mais precisão, levando a uma qualidade mais consistente entre lotes. Com a fundição sob baixa pressão, é possível obter tolerâncias mais rigorosas e melhor precisão dimensional.
É possível usar machos de areia na LPDC para criar geometrias internas mais complexas, difíceis ou impossíveis de produzir com métodos de alta pressão.
Eficiência econômica
Os custos dos equipamentos para fundição sob baixa pressão geralmente são menores que os das alternativas de alta pressão, tornando o processo mais acessível para quem está começando ou ampliando as operações com orçamento limitado.
Os moldes LPDC normalmente duram mais, pois sofrem menos desgaste e tensão térmica que as matrizes de alta pressão. Isso prolonga a vida útil do ferramental e melhora o retorno sobre o investimento.
O consumo de energia da LPDC costuma ser menor que o dos métodos de alta pressão, podendo reduzir os custos operacionais ao longo do tempo.
Limitações de materiais e projeto
Embora versátil, a LPDC tem ciclos de fundição mais lentos que os métodos de alta pressão.
Além disso, o processo pode não ser ideal para todos os materiais.
A LPDC tem limitações de tamanho. Componentes muito grandes podem exigir métodos de fabricação alternativos ou equipamentos especializados.
O processo também tem limitações de espessura. Projetos com paredes extremamente finas, que exigem as pressões mais altas disponíveis na HPDC, podem apresentar desafios.
Perguntas frequentes
Quais são as aplicações da LPDC?
- Automotivo: Rodas, cabeçotes de cilindro, blocos de motor e componentes de suspensão.
- Aeroespacial: Pás de turbina, peças estruturais e componentes de ligas leves.
- Máquinas industriais: Carcaças de bombas, corpos de válvulas e componentes hidráulicos.
- Elétrica/eletrônica: Dissipadores de calor, carcaças de motores e peças condutoras.
- Bens de consumo: Utensílios de cozinha, peças de eletrodomésticos e acessórios decorativos.
- Transportes: Componentes ferroviários e peças de motores marítimos.
- Energia renovável: Peças de turbinas eólicas e estruturas de painéis solares.
- Peças com geometria complexa: Componentes de paredes finas e alta resistência, com tolerâncias precisas.
Você pode explicar as diferenças entre fundição sob baixa e alta pressão?
A fundição sob alta pressão usa pressões muito maiores (70-700 bar) que a fundição sob baixa pressão (0.2-0.7 bar). O método de alta pressão injeta o metal horizontalmente e em alta velocidade.
A fundição sob baixa pressão preenche o molde verticalmente com mais suavidade, reduzindo a turbulência e o aprisionamento de ar. A fundição sob alta pressão tem ciclos mais rápidos, mas apresenta maior potencial para defeitos de porosidade.
Como a fundição sob baixa pressão se compara à fundição por gravidade em produção e qualidade?
A fundição sob baixa pressão oferece melhor controle do fluxo de metal do que a fundição por gravidade. Assim, a qualidade das peças é mais consistente e o preenchimento de formas complexas é melhor.
A fundição por gravidade depende exclusivamente da gravidade para preencher o molde, o que limita a complexidade das peças que podem ser produzidas. Os métodos de baixa pressão conseguem preencher seções mais finas e projetos mais intrincados.







