
Обзор литьё под низким давлением (LPDC)
Низкий литьё под давлением является процессом обработки металла, который создает высококачественные детали с помощью контролируемого давления для заполнения форм расплавленным металлом. Этот метод предлагает преимущества в качестве и точности по сравнению с традиционными методами литья.
Определение и принципы
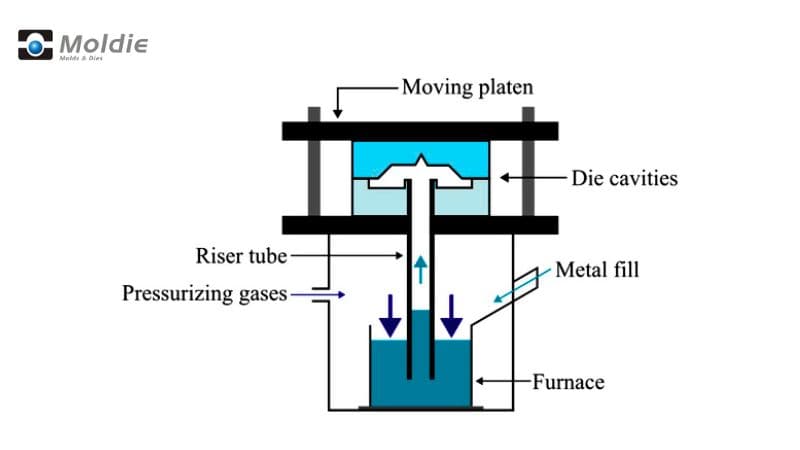
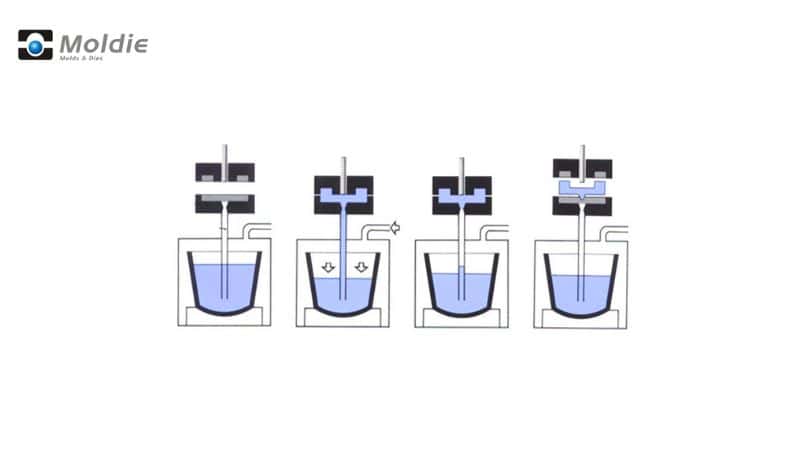
Низкий литьё под давлением (LPDC) использует давление, чтобы протолкнуть расплавленный металл вверх в матрицу оформляющая полость. В этом процессе прессовая печь с расплавленным металлом находится под матрицей. Когда давление увеличивается (обычно 0,2-1,0 бар), оно заставляет металл подниматься через питающую трубку и поступать в форму.
Металл медленно и равномерно заполняет форму, создавая меньше дефектов, чем другие методы литья. Как только металл затвердевает, давление снижается, и неиспользованный металл возвращается в печь..
История и развитие
Низкий литьё под давлением появился в середине 20-го века, когда производители искали более эффективные методы литья. Автомобильная промышленность стимулировала большую часть его раннего развития, стремясь найти способы производства более легких и прочных компонентов.
Процесс приобрел популярность в 1950-х и 1960-х годах, когда производители автомобилей начали использовать его для колес и деталей двигателя.
Со временем улучшения в системах контроля давления, конструкциях штампов и металлических сплавах сделали процесс более надежным и универсальным. Теперь компьютерное моделирование помогает оптимизировать заполнение формы и охлаждение..
Оборудование и машины
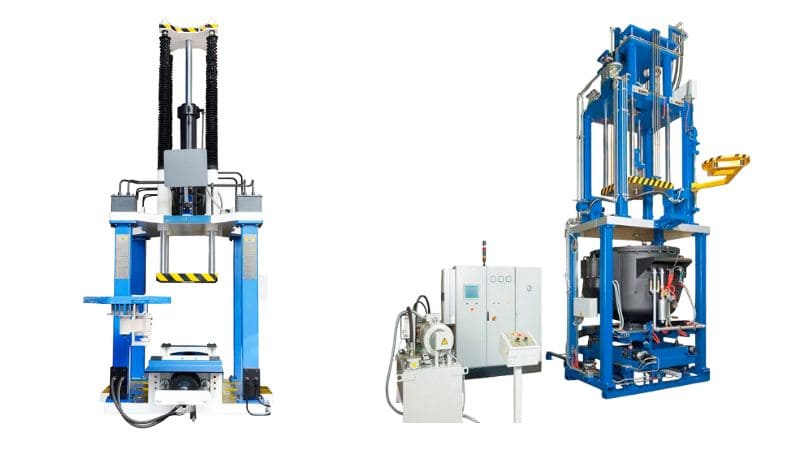
Низкий литьё под давлением требует специализированное оборудование достигать качественных результатов.
Конструкция и материалы
Формы для литья под низким давлением обычно изготавливаются из H13 инструментальная сталь из-за его отличной тепловой стойкости и прочности. Эти формы имеют сложные охлаждающие каналы, предназначенные для контроля скорости кристаллизации, что помогает предотвращать такие дефекты, как пористость и усадка..
Дизайн изделий обычно включает:
- Множественные полости для более высокой производительности
- Аккуратно размещённые вентиляционные отверстия для выпуска задержанных газов
- Выкидные штифты для плавного снятия детали
Пресс-формы должны выдерживать повторяющиеся циклы нагрева и охлаждения без трещин.
Некоторые производители сейчас использовать 3D-печать создавать штампы с конформными охлаждающими каналами, которые повторяют контуры детали. Это улучшает эффективность охлаждения и сокращает время цикла.
Печи и системы выдержки
Система печи является сердцем любой операции литьё под низким давлением (LPDC). Обычно используется электрические сопротивительные печи, которые обеспечивают точный контроль температуры расплавленного металла.
Большинство современных систем включают:
- Печь-сушки с ёмкостью от 300 до 2000 кг
- Системы контроля температуры (точность ±5°C))
- Камеры с повышенным давлением для выдавливания металла вверх в штамп
Печь соединяется с матрицей через стояк, обычно изготовленный из керамических материалов, способных выдерживать высокие температуры. Эта труба передает расплавленный металл из печи в матрицу оформляющая полость.
Некоторые системы теперь оснащены двумя камерами — одной для плавления и одной для хранения, что обеспечивает лучший контроль качества металла при сохранении непрерывности производства.
Системы управления и мониторинга
Современные машины литьё под низким давлением (LPDC) оснащены сложными системами управления, которые контролируют каждый аспект процесса.
Ключевые функции управления включают:
- Программируемые профили давления (обычно 0,2-1,0 бар))
- Мониторинг температуры в реальном времени в нескольких точках
- Автоматизированные системы смазки штампов
- Управление временем цикла
Большинство машин используют системы ПЛК (программируемый логический контроллер) с сенсорными интерфейсами. Они позволяют сохранять и использовать настройки для различных деталей.
Некоторые передовые системы даже включают ИИ для оптимизации параметров на основе предыдущих производственных запусков.
Параметры процесса и оптимизация
Успешная низко-литьё под давлением зависит от тщательного контроля нескольких ключевых технологических параметров. Правильное сочетание давления, температуры и методов заполнения непосредственно влияет на качество ваших конечных отливок и эффективность производства..
Контроль и регулирование давления
Типичные диапазоны давления, используемые в этом процессе, составляют от 0,3 до 1,5 бар, что очень низко по сравнению с другими методами литья.
Ваш процесс обычно будет включать несколько стадий давления:
- Снимающее давление: Начальное давление для подъема расплавленного металла
- Время подъема: Длительность первоначального приложения давления
- Давление заполнения: Давление, приложенное во время заполнения формы
- Скучание времени: Как долго поддерживается давление заполнения
Эти параметры требуют тщательной настройки в зависимости от геометрии вашей конкретной детали. Недостаточное давление может привести к неполному заполнению, тогда как чрезмерное давление может вызвать турбулентность и захват газа..
Управление температурой
Контроль температуры влияет как на текучесть металла, так и на шаблоны кристаллизации в ваших отливках. Вам потребуется следить за несколькими температурными зонами:
Температура расплавленного металла должно поддерживаться в узком диапазоне, подходящем для вашего конкретного сплава.
Температура должно контролироваться через каналы нагрева/охлаждения. Неравномерная температура матрицы может вызывать дефекты, такие как холодные швы или преждевременное затвердевание.
Скорость охлаждения влияет на микроструктуру и механические свойства вашего конечного продукта, что обычно регулируется через стратегическое размещение каналов охлаждения и скорости потока охлаждающей жидкости.
Технологии заполнения формы
То, как металл течет в вашу форму, значительно влияет на качество литья. Контролируемое, плавное заполнение снижает турбулентность и захват газа.
Контроль коэффициента заполнения достигается за счет точного применения давления. Идеальная скорость заполнения варьируется в зависимости от сложности вашей детали. Более тонкие участки обычно требуют более быстрой заливки, чтобы предотвратить преждевременное затвердевание.
Дизайн затвора работает вместе с параметрами давления для направления потока металла.
Материалы, используемые в литьё под низким давлением (LPDC)
Алюминиевые сплавы
Алюминий является самым распространённым металлом, используемым в литьё под низким давлением (LPDC).
Популярные алюминиевые сплавы включают A356 и A357, которые обеспечивают отличную текучесть при литье и хорошую прочность после затвердевания.
Одним из преимуществ алюминия является его пригодность к переработке, что делает его экологически чистым по сравнению с некоторыми альтернативами..
Магниевые сплавы
Магниевые сплавы обладают ещё меньшим весом, чем алюминий, что делает их всё более популярными в отраслях, где критически важна экономия веса. Эти сплавы примерно на 33% легче алюминия и на 75% легче стали..
Распространенные магниевые сплавы в литьё под низким давлением (LPDC) включают AZ91D и AM60B. Они обеспечивают отличное соотношение прочности и веса, а также хорошую литейность при процессе низкого давления.
Поскольку магний обладает отличной вибрацией, он обычно используется в таких приложениях, как корпуса для электроники и корпуса для электроинструментов.
Медные сплавы
Медь сплавы придают литьё под низким давлением (LPDC) уникальные свойства, включая исключительную электрическую и теплопроводность.
Наиболее распространенные медные сплавы включают бронзу и варианты латуни, которые используются в сантехнических приборах, морском оборудовании и электрических разъемах. Их естественные антибактериальные свойства также делают их ценными для применения в медицинском оборудовании..
Преимущества и ограничения LPDC
Качество и точность
Низкий литьё под давлением производит детали с отличными показателями прочности и механическими свойствами. Медленный, контролируемый процесс заполнения снижает турбулентность и захват воздуха, что приводит к меньшему количеству дефектов и проблем с пористостью по сравнению с методами высокого давления..
LPDC имеет лучшие качество поверхности, которые могут сократить вашу потребность в дополнительных отделочных операциях. Это экономит время и ресурсы на вашей производственной линии.
Процесс позволяет более точно контролировать поток металла, что приводит к более стабильному качеству деталей на протяжении всех производственных серий. С литьё под низким давлением (LPDC) вы можете достичь более точных допусков и лучшей точности размеров..
Песчаные сердечники можно использовать с LPDC, что позволяет создавать более сложные внутренние геометрические формы, которые было бы трудно или невозможно достичь высоконапорными методами.
Экономическая эффективность
Затраты на оборудование для литьё под низким давлением (LPDC), как правило, ниже, чем на высоконапорные альтернативы, что делает его более доступным, если вы только начинаете или расширяете операции с ограниченным бюджетом.
Формы LPDC обычно служат дольше, так как они подвергаются меньшему износу и тепловому воздействию, чем высоконапорные штампы. Это продлевает срок службы инструмента и повышает вашу рентабельность инвестиций.
Потребление энергии часто ниже при использовании LPDC по сравнению с методами высокого давления, что потенциально может со временем снизить ваши эксплуатационные расходы.
Материальные и конструктивные ограничения
Хотя LPDC является универсальным, его циклы заливки медленнее, чем у методов высокого давления.
Более того, этот процесс может быть не идеален для всех материалов.
Существуют ограничения по размеру у LPDC. Очень крупные компоненты могут требовать альтернативных методов производства или специализированного оборудования.
LPDC имеет ограничения по толщине. Вы можете столкнуться с трудностями при работе с конструкциями с очень тонкими стенками, которые требуют более высокого давления, доступного в HPDC.
Часто задаваемые вопросы
Каковы применения LPDC?
- Автомобильный: Колеса, головки цилиндров, блоки двигателей, детали подвески.
- Космическая отрасль: Лопасти турбины, конструктивные детали, компоненты из легких сплавов.
- Промышленное оборудование: Корпуса насосов, корпуса клапанов, гидравлические компоненты.
- Электротехника/Электроника: Радиаторы, корпуса двигателей, проводящие детали.
- Потребительские товары: Посуда, части для бытовой техники, декоративные элементы.
- Транспорт: Железнодорожные компоненты, детали морских двигателей.
- Возобновляемая энергия: Детали ветряных турбин, рамы солнечных панелей.
- Комплексные геометрические детали: Тонкостенные, высокопрочные компоненты с точными допусками.
Можете ли вы объяснить различия между низким давлением и литьё под высоким давлением (HPDC)?
Высокое давление литьё под давлением использует гораздо более высокое давление (70-700 бар) по сравнению с низким давлением (0,2-0,7 бар). Метод высокого давления вводит металл горизонтально на высоких скоростях.
Низкое давление использует более мягкую вертикальную заливку, которая снижает турбулентность и захват воздуха. Высокое литьё под давлением имеет более быстрые циклы, но больший риск дефектов пористости.
Как литьё под низким давлением (LPDC) сравнивается с гравитационное литьё в кокиль с точки зрения производства и качества?
Низкий литьё под давлением обеспечивает лучший контроль над потоком металла, чем гравитационное литьё в кокиль. Вы получите более стабильное качество деталей и лучшее заполнение сложных форм.
Gravity литьё под давлением полностью зависит от силы тяжести для заполнения формы, что ограничивает сложность деталей, которые вы можете производить. Методы с низким давлением могут заполнять более тонкие сегменты и более сложные конструкции.







