
Ao contratar serviços de fundição de alumínio sob alta pressão, compradores OEM precisam de mais do que uma visão geral básica do processo. As questões reais são se a HPDC consegue atender às metas de custo, sustentar o volume anual, entregar qualidade estável das peças e justificar o investimento em ferramental.
Este guia se concentra nos temas mais importantes para as equipes de engenharia e compras: onde a HPDC é mais adequada, quais vantagens oferece, como as escolhas de liga e equipamento afetam o desempenho e quais informações os fornecedores precisam para preparar uma cotação precisa.
Por que a HPDC é a escolha padrão para peças de alumínio de alto volume
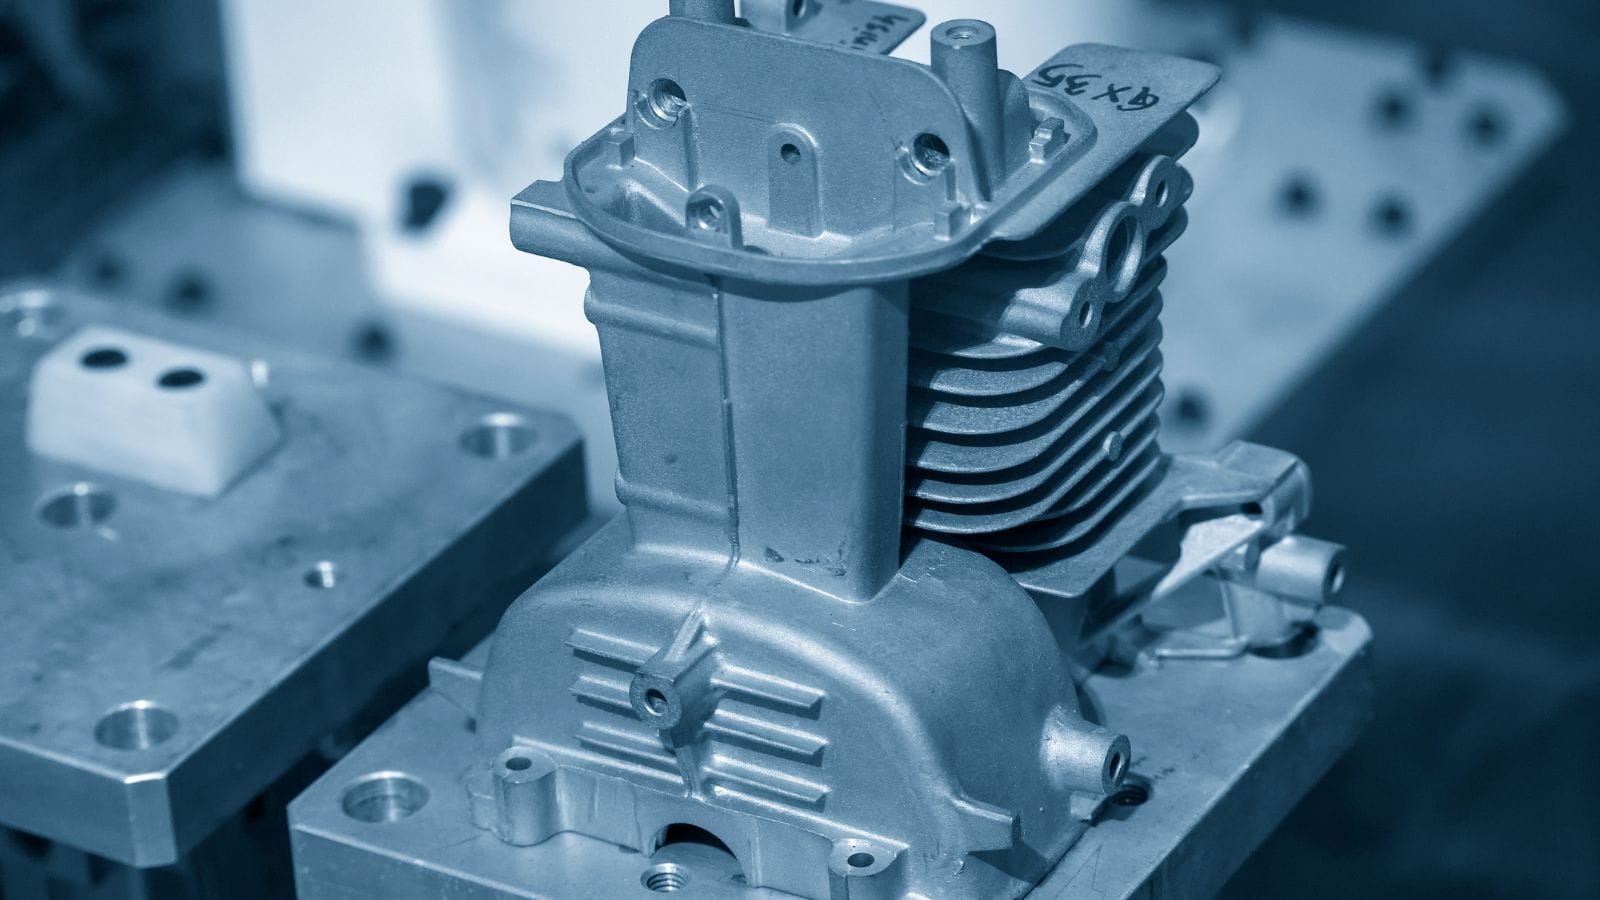 A fundição sob alta pressão envolve injetar metal fundido em uma cavidade de aço temperado sob pressão intensa. Como a cavidade é preenchida em alta velocidade, o metal solidifica em questão de segundos. Esse ciclo extremamente rápido aumenta muito a capacidade produtiva da fundição sob pressão, tornando-a o padrão para programas de fabricaçãorepetitiva e de alto rendimento.
Em aplicações industriais, o alumínio fundido oferece excelente relação entre resistência e peso, precisão dimensional consistente e acabamento superficial de alta qualidade.
A economia da HPDC se torna muito favorável na produção realmente de alto volume, normalmente dezenas de milhares de unidades por ano. Nessas quantidades, o ciclo de produção rápido amortiza rapidamente o investimento inicial em ferramental.
Aplicações de HPDC de alumínio em diferentes setores
Como o processo permite geometrias complexas, paredes finas e ciclos curtos, a fundição de alumínio sob alta pressão é especialmente comum nos setores em que os volumes de produção são altos e a consistência dimensional é importante.
Aplicações automotivas da fundição de alumínio sob pressão
Naindústria automotiva, a HPDC é frequentemente usada em carcaças de transmissão, tampas de motor, suportes, corpos de bomba, apoios estruturais e diversos componentes leves de invólucro. A busca por veículos mais leves e eletrificados tornou a fundição de alumínio sob pressão ainda mais importante, principalmente para peças relacionadas a veículos elétricos que precisam combinar resistência e dissipação de calor.
Peças de alumínio fundidas sob pressão para equipamentos industriais
Emequipamentos e máquinas industriais, as aplicações comuns incluem corpos de válvulas, peças de compressores, carcaças de caixas de engrenagens, componentes hidráulicos e invólucros de sistemas de controle. Essas peças costumam se beneficiar do equilíbrio entre resistência à corrosão, usinabilidade e redução de peso oferecido pelo alumínio.
Componentes de HPDC de alumínio para eletrônicos e aplicações elétricas
Emeletrônicos de consumo e aplicações elétricas, a HPDC de alumínio é usada com frequência em dissipadores de calor, carcaças para iluminação LED e motores, corpos de conectores e invólucros de proteção. O processo é adequado para peças que exigem boa condutividade térmica, dimensões estáveis e uma superfície limpa para pintura ou acabamento.
Outros exemplos comuns de produtos incluemcarcaças para telecomunicações, componentes de eletrodomésticos, invólucros de ferramentas elétricas e carcaças de equipamentos médicos. Na prática, os produtos mais adequados costumam combinar complexidade média ou alta com volumes anuais suficientes para justificar ferramental dedicado.
Principais vantagens da fundição de alumínio sob alta pressão
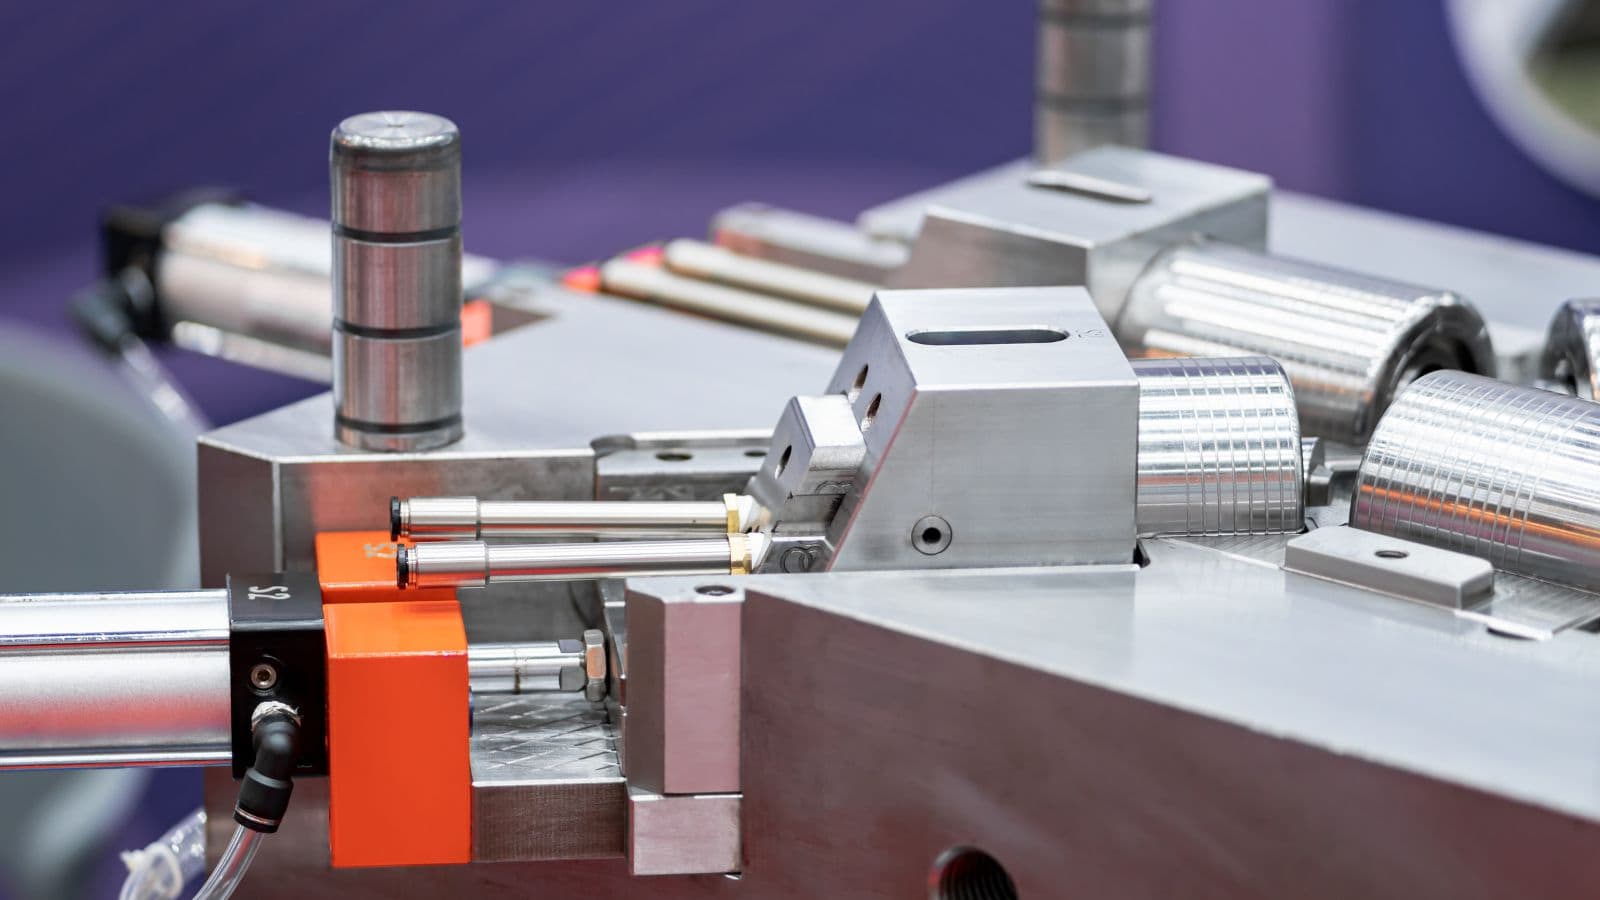 A fundição de alumínio sob alta pressão oferece várias vantagens práticas para fabricantes OEM e equipes de compras, especialmente no projeto de programas de fabricação de alto volume:
- Consolidação de peças e eficiência do projeto:A HPDC consegue formar geometrias complexas — incluindo paredes finas, nervuras, ressaltos e pontos de fixação — em um único componente fundido. Isso reduz significativamente o número de peças e simplifica a montagem posterior.
- Escalabilidade para programas de longo prazo:Depois da validação da ferramenta de aço, a HPDC oferece produção rápida e repetível. Essa consistência reduz o custo por peça e minimiza os riscos da cadeia de suprimentos em lotes grandes.
- Desempenho estrutural leve:O alumínio oferece uma excelente relação entre resistência e peso, sendo uma escolha essencial para aplicações automotivas e industriais que buscam reduzir a massa total do sistema sem comprometer a durabilidade.
- Excelente condutividade térmica e elétrica:O alumínio dissipa calor com grande eficiência, tornando a HPDC o processo preferencial para dissipadores de calor, carcaças de motores e invólucros eletrônicos.
- Resistência à corrosão inerente:Muitas ligas de alumínio para fundição sob pressão resistem naturalmente à corrosão, garantindo desempenho confiável em ambientes operacionais agressivos sem exigir sempre revestimentos protetores pesados.
- Redução de operações secundárias:Ao produzir peças próximas à forma final e com bom acabamento na condição fundida, a HPDC reduz a necessidade de usinagem, soldagem ou fixação extensas nas etapas posteriores.
Fundição em câmara fria e seleção de ligas de alumínio
Devido ao alto ponto de fusão do alumínio, a maior parte da fundição de alumínio sob pressão utiliza máquinas de câmarafria; isso a diferencia dos equipamentos usados para metais com temperaturas de fusão mais baixas, como o zinco. Ao avaliar fornecedores que trabalham com vários materiais, confirme se os sistemas de fundição deles são especificamente otimizados para a produção de alumínio em câmara fria.
Na escolha da liga, os compradores devem evitar simplesmente buscar a maior resistência à tração indicada na ficha técnica. A liga ideal para fundição sob pressão é aquela que preenche a cavidade específica do molde de maneira confiável, apresenta usinagem previsível e resiste às condições de uso final.
Para geometrias complexas ou de paredes finas em que a aparência importa, priorize ligas conhecidas pela alta fluidez de preenchimento e estabilidade dimensional.
Por outro lado, se a peça tiver função estrutural ou operar em ambientes corrosivos, priorize a durabilidade do material e sua compatibilidade com revestimentos.Para obter mais informações sobre as ligas de alumínio comuns para fundição sob pressão, consulte nosso artigo sobreligas de alumínio para fundição sob pressão.
Principais fatores que determinam a qualidade do processo de fundição
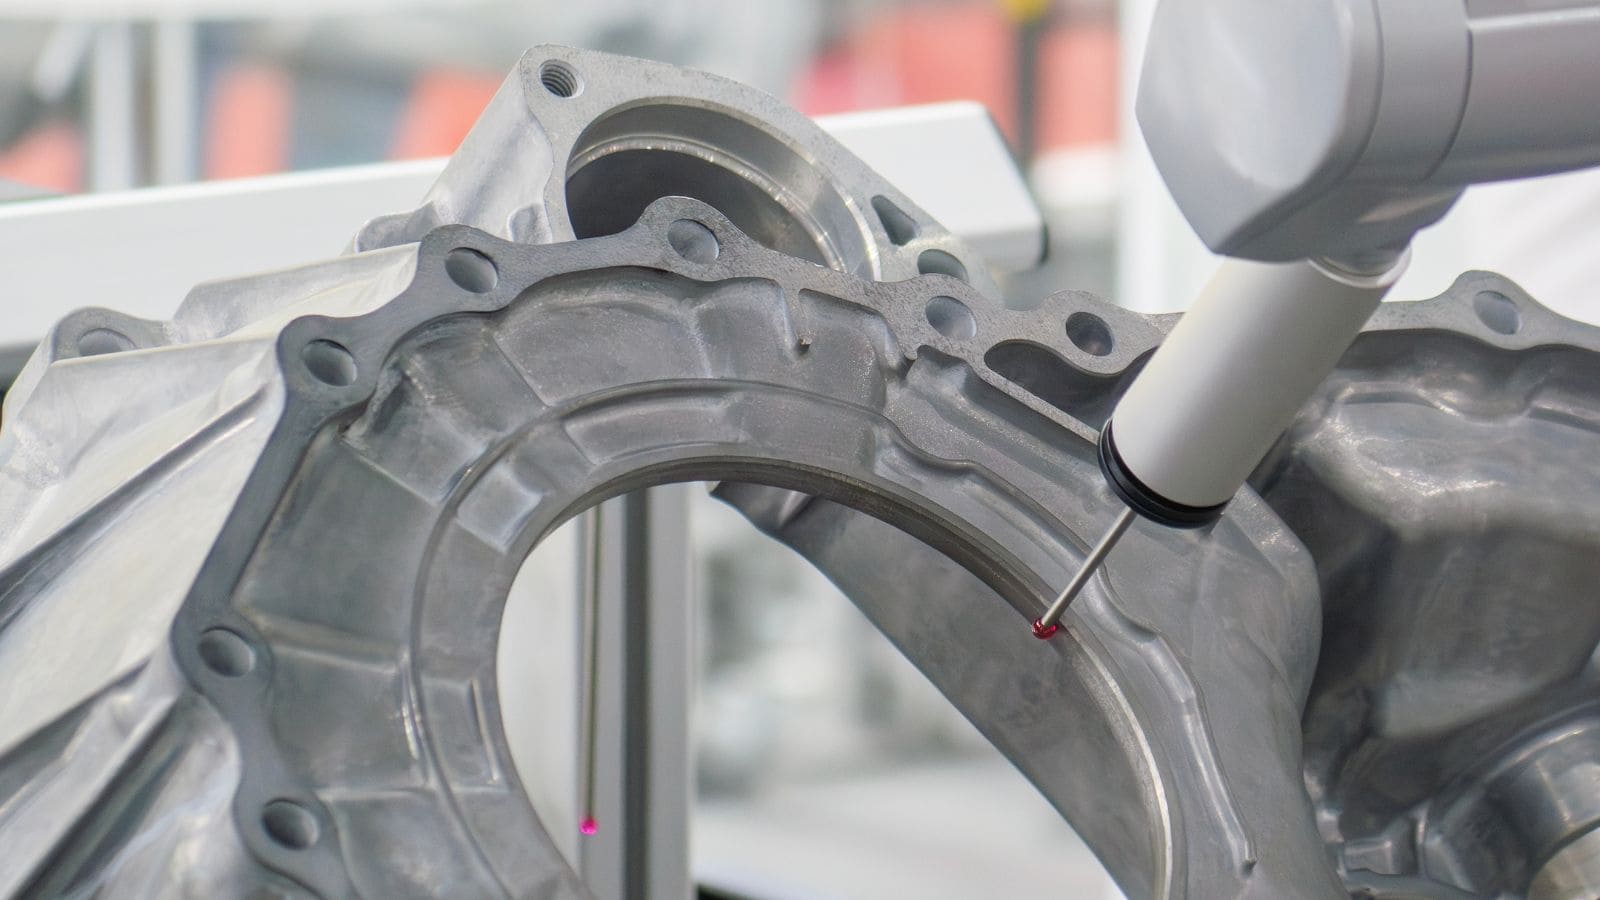 Os defeitos de fabricação na fundição sob pressão geralmente decorrem de variáveis de processo controláveis que os compradores devem avaliar. Fornecedores confiáveis controlam a qualidade por meio de três mecanismos principais:
- Dinâmica do fluxo de metal:O projeto estratégico dos canais de alimentação, canais de distribuição, respiros e canais de transbordamento determina se o alumínio preenche a cavidade de forma limpa ou se há ar aprisionado e porosidade.
- Controle preciso da injeção:O perfil de injeção da máquina — incluindo as curvas de velocidade e o momento de intensificação — precisa ser cuidadosamente programado.
- Estabilidade térmica:As temperaturas da matriz devem ser rigorosamente controladas. A deriva térmica provoca empenamento dimensional e taxas imprevisíveis de defeitos, mesmo que todas as demais variáveis permaneçam constantes.
Quando considerar processos de fabricação alternativos
Embora seja um processo poderoso, a HPDC não é uma solução universal. Se os volumes anuais forem baixos, o alto custo do ferramental de aço prejudicará o retorno sobre o investimento (ROI); nesses casos, a fundição em areia ou a usinagem CNC são opções comerciais melhores.
Além disso, se um componente exigir estanqueidade a pressão extrema, a HPDC poderá ter dificuldade por causa da porosidade interna. Para requisitos tão rigorosos, os fabricantes OEM devem considerar processos alternativos, comofundição por compressãooufundição sob baixa pressão(LPDC).
Em geral, a HPDC é preferida para produção de alto volume, geometrias de paredes finas e ciclos rápidos, enquanto a LPDC pode ser considerada para determinadas peças que exigem preenchimento mais controlado e características específicas de qualidade interna.
Como otimizar sua solicitação de cotação para obter preços precisos
Para evitar trocas intermináveis de mensagens e receber uma cotação precisa, os fabricantes OEM precisam fornecer dados completos desde o início. Um pacote confiável de solicitação de cotação (RFQ) deve incluir:
- Arquivo STEP 3D da geometria da peça.
- Desenhos 2D indicando as dimensões e tolerâncias críticas para a qualidade (CTQ).
- Projeções precisas do volume anual (essenciais para planejar a vida útil do ferramental).
- Requisitos específicos de acabamento, revestimento ou usinagem.
- Quaisquer requisitos de teste de vazamento ou limites de pressão.
Esses dados permitem ao fornecedor avaliar com precisão a complexidade da peça, projetar uma estratégia adequada de preenchimento da cavidade e propor um ferramental capaz de suportar o aumento da produção.
Pronto para ampliar seu programa de fundição de alumínio sob pressão?
Para garantir uma produção confiável e de alta capacidade de peças de alumínio fundidas sob pressão, é preciso contar com um parceiro de fabricação que tenha capacidade comprovada, controle de qualidade rigoroso e os equipamentos adequados ao seu volume.
Desde 2008,a Moldiefornece moldes e produtos de fundição sob pressão de precisão para fabricantes OEM. Veja por que as equipes de engenharia e compras confiam à empresa seus programas de alumínio de alto volume:
- Capacidade de fundição para serviços pesados:Equipamento com 10 máquinas de fundição sob pressão em câmara fria, de 180T a 2500T.
- Usinagem CNC abrangente:Mais de 30 centros de usinagem CNC e tornos próprios garantem tolerâncias apertadas e operações secundárias confiáveis.
- Acabamento superficial completo:Tratamentos completos pós-fundição em uma única unidade, incluindo rebarbação, jateamento de areia, pintura a pó, galvanização e pintura eletroforética.
- Testes rigorosos internos:Verificação avançada da qualidade com máquinas CMM para precisão dimensional, espectrômetros para análise precisa da composição da liga e câmaras de névoa salina para testes de corrosão.
- Engenharia de ponta a ponta:Da interpretação dos desenhos e do projeto e fabricação do molde à produção em massa, nossa equipe de engenheiros experientes garante a integração perfeita das suas especificações.
Se você precisa de orientação especializada sobre seleção de ligas, projeto do molde ou uma cotação precisa para seu próximo programa, nossa equipe de engenharia está pronta para avaliar o projeto.Acessemoldiecasting.comhoje mesmoparaenviar sua solicitação de cotaçãoe começar a fabricar peças melhores.
Perguntas frequentes (FAQ)
Qual é o volume de produção ideal para a fundição sob alta pressão (HPDC)?
A HPDC foi projetada especificamente para fabricação de alto volume. Como o investimento inicial em ferramental de aço temperado é significativo, o processo costuma ser recomendado para lotes de produção de pelo menos 10.000 unidades por ano.
Nesses volumes maiores, o ciclo rápido do processo HPDC amortiza rapidamente os custos do ferramental, resultando em um preço por peça bastante econômico. Para volumes menores, processos como usinagem CNC ou fundição em areia podem oferecer melhor retorno sobre o investimento.
Quanto tempo costuma durar uma ferramenta de fundição de alumínio sob pressão?
A vida útil de um molde para fundição sob pressão (frequentemente chamada de vida útil do ferramental) depende muito da liga de alumínio específica que será fundida, da complexidade da geometria da peça e da capacidade do fornecedor de controlar a estabilidade térmica durante a produção.
Em média, uma ferramenta de aço bem conservada para HPDC de alumínio pode produzir de 50.000 a 100.000 disparos antes de precisar de uma reforma importante ou substituição.
É possível fabricar peças de alumínio fundidas sob pressão totalmente estanques?
Sim, mas isso exige engenharia precisa. Como a HPDC injeta metal fundido em velocidades extremamente altas, uma pequena porosidade interna (ar aprisionado) é uma característica natural do processo.
No entanto, se a peça exigir vedação sob pressão ou estanqueidade, os fornecedores poderão atender a esses requisitos otimizando o projeto dos canais de alimentação e respiros, usando fundição sob pressão assistida a vácuo ou aplicando um processo de impregnação pós-fundição para vedar a microporosidade. Especifique sempre com clareza os requisitos de vazamento e pressão na sua solicitação de cotação (RFQ).







