
Lorsqu’ils s’approvisionnent en pièces moulées sous haute pression en aluminium, les acheteurs OEM ont besoin de plus qu’un aperçu du procédé. Les vraies questions sont de savoir si le HPDC peut respecter vos objectifs de coût, soutenir votre volume annuel, fournir une qualité stable et justifier l’investissement dans l’outillage.
Ce guide se concentre sur les enjeux les plus importants pour les équipes techniques et achats : les applications les mieux adaptées au HPDC, ses avantages, l’incidence du choix des alliages et des équipements sur les performances, ainsi que les informations dont les fournisseurs ont besoin pour établir un devis précis.
Pourquoi le HPDC est le choix par défaut pour les pièces en aluminium de grande série
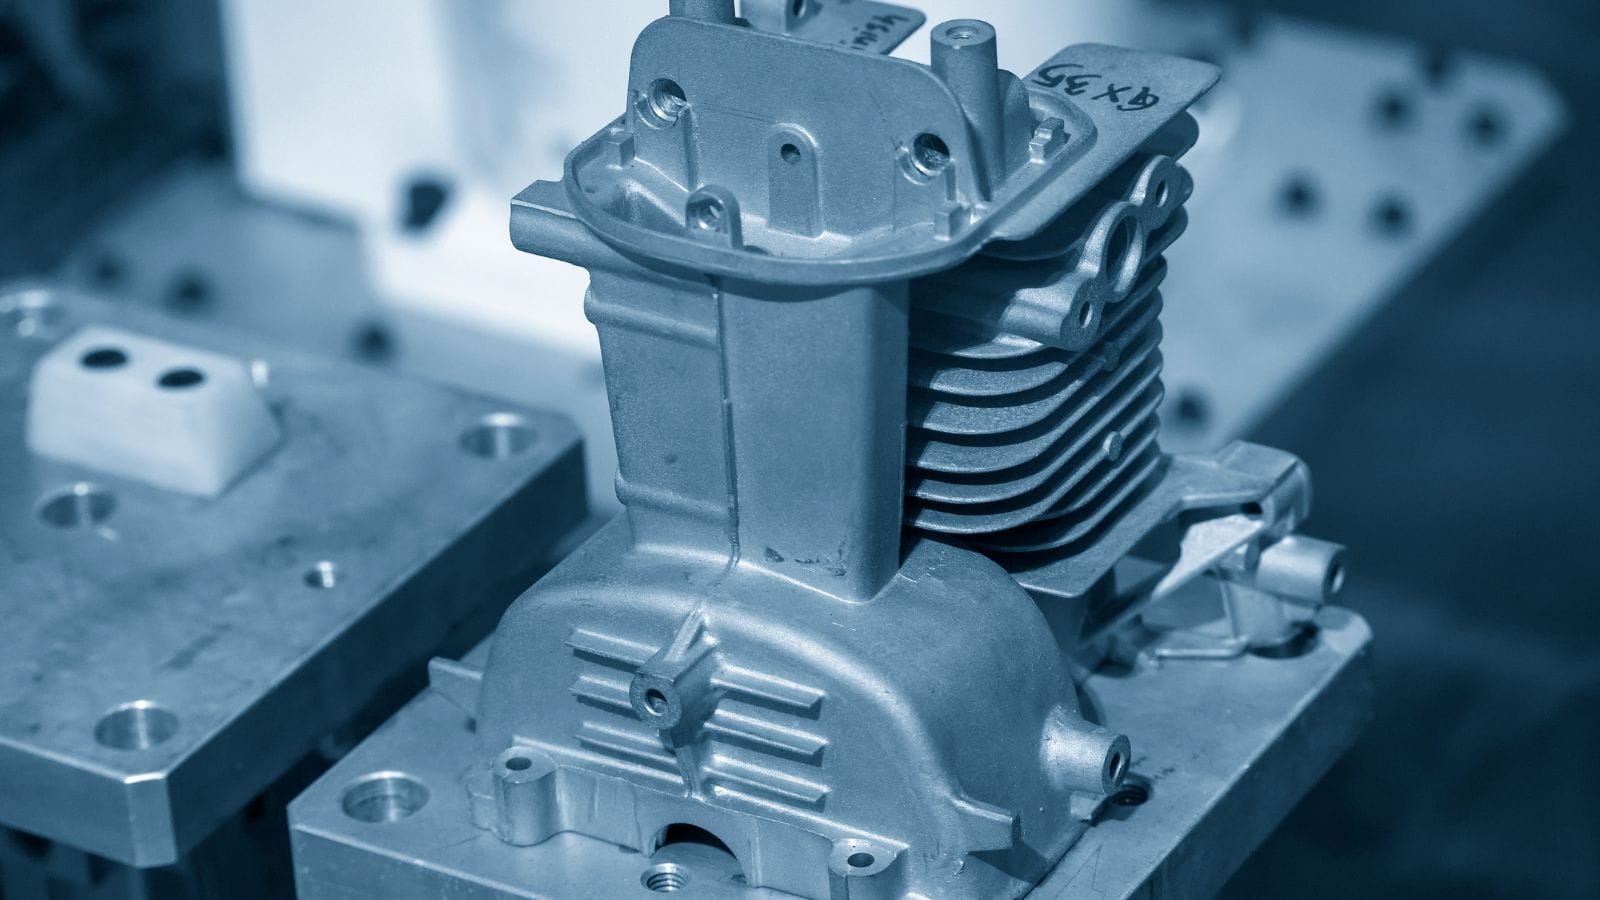
Le moulage sous haute pression consiste à injecter du métal en fusion dans une empreinte en acier trempé sous une pression considérable. Comme l’empreinte se remplit à grande vitesse, le métal se solidifie en quelques secondes. Ce cycle extrêmement rapide augmente fortement la capacité de production du moulage sous pression, ce qui en fait le procédé standard pour les programmes de fabrication répétitive à haut rendement et à forte cadence.
Pour les applications industrielles, l’aluminium moulé offre un excellent rapport résistance/poids, une précision dimensionnelle constante et un état de surface de grande qualité.
Le HPDC devient très rentable pour une véritable production en grande série, généralement de plusieurs dizaines de milliers d’unités par an. À ces volumes, le cycle de production rapide amortit rapidement l’investissement initial dans l’outillage.
Applications du HPDC de l’aluminium dans différents secteurs
Comme ce procédé permet de réaliser des géométries complexes, des parois minces et des cycles courts, le moulage sous haute pression de l’aluminium est particulièrement courant dans les secteurs où les volumes de production sont élevés et la régularité dimensionnelle importante.
Applications automobiles du moulage sous pression de l’aluminium
Dans le secteur automobile, le HPDC sert souvent à fabriquer des carters de transmission, des couvercles de moteur, des supports, des corps de pompe, des supports structurels et divers boîtiers légers. La recherche de véhicules plus légers et l’électrification ont encore renforcé l’importance du moulage sous pression de l’aluminium, notamment pour les pièces liées aux véhicules électriques qui exigent à la fois résistance et dissipation thermique.
Pièces industrielles en aluminium moulé sous pression
Dans les équipements et machines industriels, les applications courantes comprennent les corps de vannes, composants de compresseurs, carters de boîte de vitesses, composants hydrauliques et boîtiers de systèmes de commande. Ces pièces bénéficient souvent de l’équilibre offert par l’aluminium entre résistance à la corrosion, usinabilité et réduction du poids.
Composants HPDC en aluminium pour l’électronique et l’électricité
Dans les applications d’ électronique grand public et électriques, le HPDC de l’aluminium est fréquemment utilisé pour les dissipateurs thermiques, les boîtiers d’éclairage LED, les carters de moteurs, les corps de connecteurs et les enveloppes de protection. Ce procédé convient bien aux pièces nécessitant une bonne conductivité thermique, des dimensions stables et une surface propre pour le revêtement ou la finition.
Parmi les autres exemples courants figurent les boîtiers de télécommunications, les composants d’appareils électroménagers, les carters d’outils électriques et les enveloppes d’équipements médicaux. En pratique, les produits les mieux adaptés combinent généralement une complexité moyenne à élevée et des volumes annuels suffisants pour justifier un outillage dédié.
Principaux avantages du moulage sous haute pression de l’aluminium
Le moulage sous haute pression de l’aluminium offre plusieurs avantages pratiques aux OEM et aux équipes achats, en particulier pour la conception de programmes de fabrication en grande série :
- Regroupement des pièces et efficacité de conception: Le HPDC peut produire des géométries complexes — notamment des parois minces, des nervures, des bossages et des éléments de montage — en un seul composant moulé. Cela réduit considérablement le nombre de pièces et simplifie l’assemblage en aval.
- Évolutivité pour les programmes à long terme: Une fois l’outillage en acier validé, le HPDC permet une production rapide et répétable. Cette régularité réduit le coût unitaire et minimise les risques de la chaîne d’approvisionnement pour les grandes séries.
- Performances structurelles légères: L’aluminium offre un excellent rapport résistance/poids, ce qui en fait un choix essentiel pour les applications automobiles et industrielles visant à réduire le poids global du système sans sacrifier sa durabilité.
- Excellente conductivité thermique et électrique: L’aluminium dissipe très efficacement la chaleur, ce qui fait du HPDC le procédé privilégié pour les dissipateurs thermiques, les carters de moteurs et les boîtiers électroniques.
- Résistance à la corrosion intégrée: De nombreux alliages d’aluminium moulés sous pression résistent naturellement à la corrosion et assurent des performances fiables dans des environnements d’exploitation difficiles sans nécessiter systématiquement de revêtements protecteurs épais.
- Réduction des opérations secondaires: En produisant des formes quasi définitives et un bon état de surface brut de moulage, le HPDC réduit le besoin d’usinage, de soudage ou de fixation en aval importants.
Moulage en chambre froide et choix des alliages d’aluminium
En raison du point de fusion élevé de l’aluminium, la plupart des opérations de moulage sous pression de l’aluminium utilisent des machines à «chambre froide». Elles se distinguent ainsi des équipements utilisés pour les métaux à plus basse température de fusion, comme le zinc. Lors de l’évaluation de fournisseurs multi-matériaux, vous devez vérifier que leurs systèmes de moulage sont spécifiquement optimisés pour la production d’aluminium en chambre froide.
Pour choisir un alliage, les acheteurs doivent éviter de rechercher uniquement la résistance à la traction la plus élevée sur une fiche technique. L’alliage de moulage optimal est celui qui remplit de manière fiable l’empreinte concernée, s’usine de façon prévisible et résiste à son environnement d’utilisation finale.
Pour les géométries à parois minces ou complexes où l’aspect compte, privilégiez les alliages réputés pour leur bonne aptitude au remplissage et leur stabilité dimensionnelle.
À l’inverse, si la pièce joue un rôle structurel ou fonctionne dans un environnement corrosif, privilégiez la durabilité du matériau et sa compatibilité avec les revêtements.
Pour en savoir plus sur les alliages d’aluminium courants pour le moulage sous pression, consultez notre article sur les alliages d’aluminium pour moulage sous pression.
Principaux facteurs de qualité du procédé de moulage
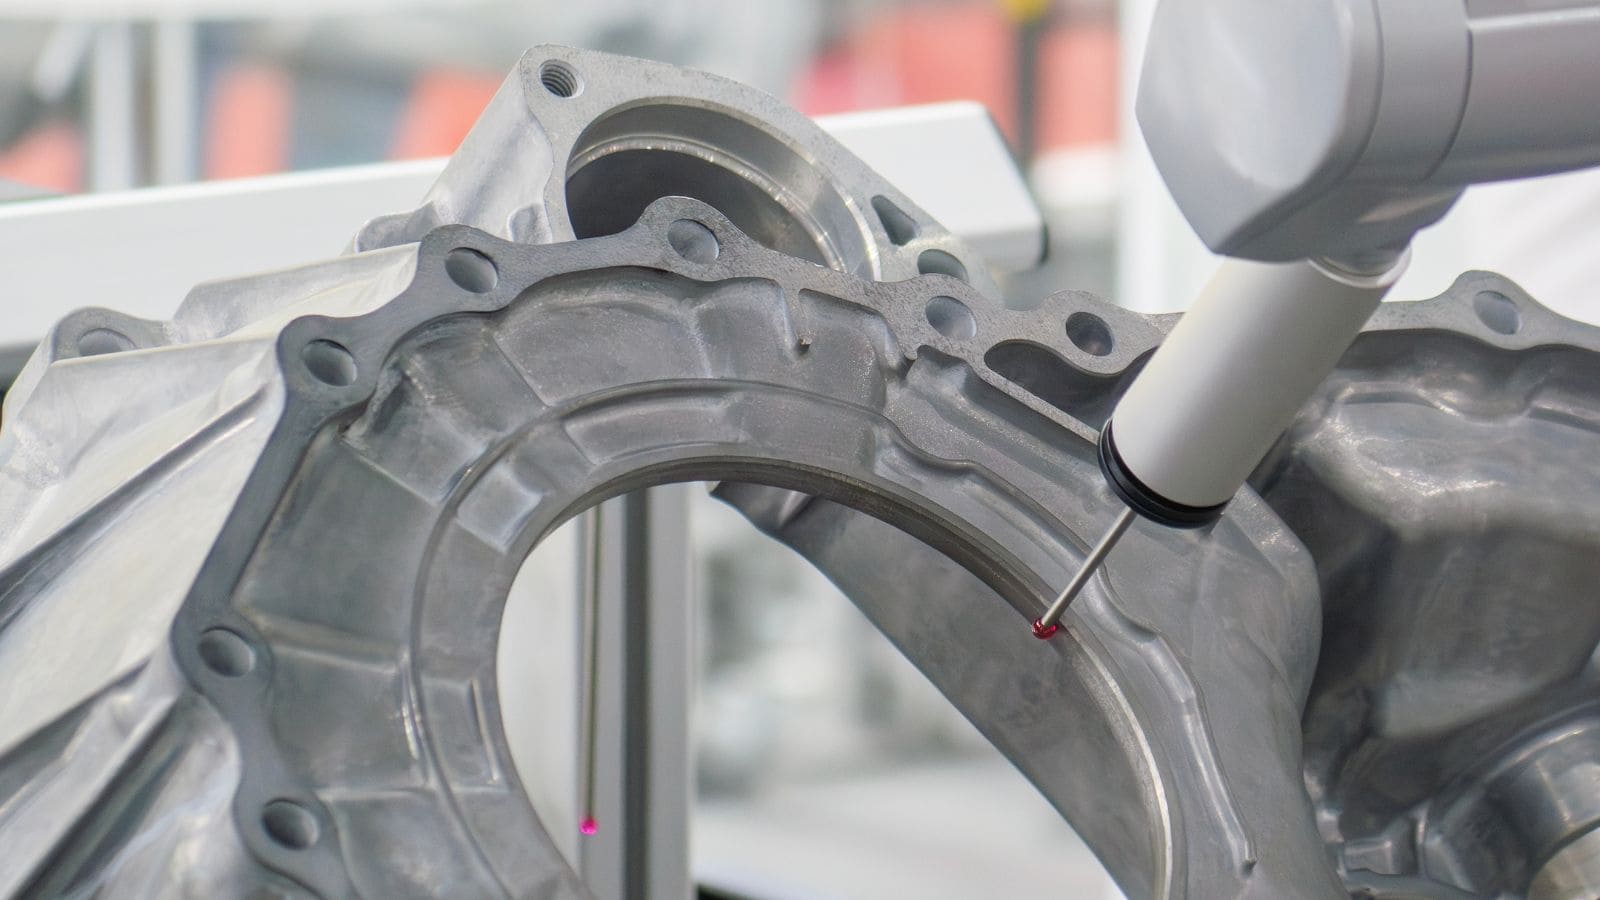
Les défauts de fabrication en moulage sous pression proviennent généralement de variables de procédé maîtrisables que les acheteurs doivent évaluer. Les fournisseurs fiables contrôlent la qualité au moyen de trois mécanismes principaux :
- Dynamique de l’écoulement du métal: La conception stratégique des attaques, canaux d’alimentation, évents et débordements détermine si l’aluminium remplit correctement l’empreinte ou subit un emprisonnement d’air et de la porosité.
- Maîtrise précise de l’injection: Le profil d’injection de la machine — notamment les courbes de vitesse et le moment de l’intensification — doit être réglé avec précision.
- Stabilité thermique: La température du moule doit être strictement contrôlée. Une dérive thermique entraîne un gauchissement dimensionnel et des taux de défaut imprévisibles, même lorsque toutes les autres variables restent constantes.
Quand envisager d’autres méthodes de fabrication
Bien qu’il soit performant, le HPDC ne convient pas à toutes les situations. Si vos volumes annuels sont faibles, le coût élevé de l’outillage en acier réduit le retour sur investissement (ROI) ; dans ce cas, le moulage en sable ou l’usinage CNC sont de meilleures options commerciales.
En outre, si un composant exige une étanchéité extrême sous pression, le HPDC peut être limité par la porosité interne. Face à de telles exigences, les OEM devraient envisager d’autres procédés comme le moulage par compression ou le moulage sous basse pression (LPDC).
En général, le HPDC est privilégié pour la production en grande série, les géométries à parois minces et les cycles rapides ; le LPDC peut être envisagé pour certaines pièces exigeant un remplissage plus contrôlé et des caractéristiques de qualité interne spécifiques.
Optimiser votre demande de devis pour obtenir un prix précis
Pour éviter les échanges interminables et obtenir un devis précis, les OEM doivent fournir des données complètes dès le départ. Un dossier de demande de devis (RFQ) fiable doit comprendre :
- Un fichier STEP 3D de la géométrie de la pièce.
- Des plans 2D indiquant les dimensions critiques pour la qualité (CTQ) et les tolérances.
- Des prévisions précises de volume annuel (essentielles à la planification de la durée de vie de l’outillage).
- Les exigences spécifiques de finition, de revêtement ou d’usinage.
- Les exigences relatives aux essais d’étanchéité ou aux seuils de pression.
Ces informations permettent au fournisseur d’évaluer précisément la complexité de la pièce, de concevoir une stratégie de remplissage de l’empreinte adaptée et de proposer un outillage capable de résister à la montée en cadence.
Prêt à faire évoluer votre programme de moulage sous pression de l’aluminium ?
Assurer une production fiable de pièces en aluminium moulées sous haute pression et en grande série nécessite un partenaire de fabrication doté de capacités éprouvées, d’un contrôle qualité strict et des équipements adaptés à vos volumes.
Depuis 2008, Moldie fournit aux OEM des moules et produits de moulage sous pression conçus avec précision. Voici pourquoi les équipes techniques et achats nous confient leurs programmes d’aluminium en grande série :
- Capacité de moulage pour charges lourdes: Équipé de 10 machines de moulage sous pression à chambre froide, de 180T à 2500T.
- Usinage CNC complet: Plus de 30 centres d’usinage CNC et tours internes garantissent des tolérances serrées et des opérations secondaires fiables.
- Finition de surface intégrée: Traitements complets après moulage sous un même toit : ébavurage, sablage, revêtement en poudre, galvanoplastie et peinture électrophorétique.
- Essais internes rigoureux: Vérification qualité avancée à l’aide de MMT pour la précision dimensionnelle, de spectromètres pour contrôler précisément la composition des alliages et d’équipements de brouillard salin pour les essais de corrosion.
- Ingénierie de bout en bout: De l’interprétation du plan à la conception et à la fabrication du moule, puis à la production de masse, notre équipe d’ingénieurs expérimentés assure une intégration fluide de vos spécifications.
Que vous ayez besoin de conseils d’experts sur le choix d’un alliage, la conception d’un moule ou d’un devis précis pour votre prochain programme, notre équipe technique est prête à examiner votre projet. Rendez-vous sur moldiecasting.com dès aujourd’hui pour envoyer votre demande de devis et commencer à fabriquer de meilleures pièces.
Foire aux questions (FAQ)
Quel est le volume de production idéal pour le moulage sous haute pression (HPDC) ?
Le HPDC est spécifiquement conçu pour la fabrication en grande série. Comme l’investissement initial dans un outillage en acier trempé est important, le procédé est généralement recommandé pour des productions d’au moins 10 000 unités par an.
À ces volumes élevés, le cycle rapide du HPDC amortit vite le coût de l’outillage et permet d’obtenir un prix par pièce très économique. Pour des volumes inférieurs, l’usinage CNC ou le moulage en sable peuvent offrir un meilleur retour sur investissement.
Quelle est la durée de vie typique d’un moule de moulage sous pression de l’aluminium ?
La durée de vie d’un moule de moulage sous pression dépend fortement de l’alliage d’aluminium utilisé, de la complexité géométrique de la pièce et de la maîtrise de la stabilité thermique du procédé par le fournisseur.
En moyenne, un moule en acier bien entretenu pour le HPDC de l’aluminium peut produire entre 50 000 et 100 000 injections avant de nécessiter une remise en état importante ou un remplacement.
Les pièces en aluminium moulées sous pression peuvent-elles être totalement étanches ?
Oui, mais cela exige une ingénierie précise. Le HPDC injectant le métal en fusion à des vitesses extrêmement élevées, une légère porosité interne (air emprisonné) est une caractéristique naturelle du procédé.
Toutefois, si votre pièce doit assurer une étanchéité sous pression, les fournisseurs peuvent y parvenir en optimisant la conception des attaques et de l’éventage, en utilisant le moulage sous pression assisté par le vide ou en appliquant une imprégnation après moulage pour obturer les microporosités. Indiquez toujours clairement vos exigences d’étanchéité et de pression dans votre demande de devis.







