
アルミニウム高圧ダイカストの調達において、OEMバイヤーには単なる工程の概要以上の情報が必要です。 真に重要なのは、高圧ダイカスト(HPDC)がコスト目標を達成できるか、年間生産量に対応できるか、安定した品質の部品を供給できるか、そして金型への投資に見合う価値があるか、という点です。本ガイドでは、エンジニアリング部門や購買部門にとって最も重要な課題に焦点を当てています。具体的には、HPDCがどのような用途に最適か、どのような利点があるか、合金や設備の選択が性能にどう影響するか、そして正確な見積もりを得るためにサプライヤーには何が必要か、といった点について解説します。
アルミニウム部品の大量生産において、なぜHPDCが標準的な選択肢となるのか
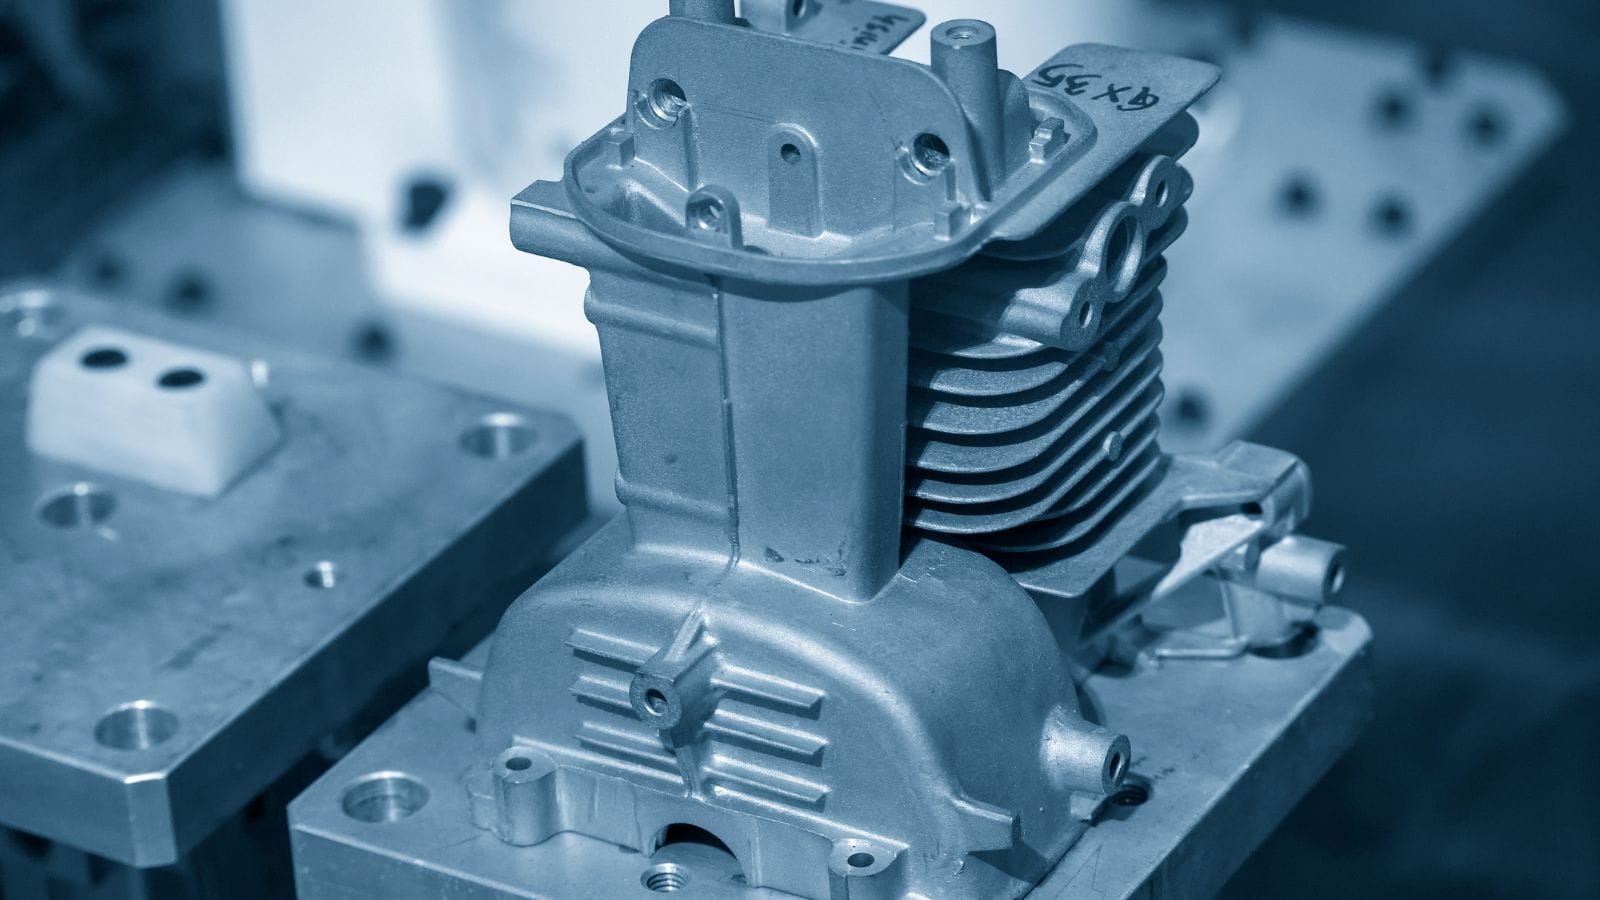
高圧ダイカストでは、溶融金属を非常に高い圧力で硬化鋼製のキャビティ(金型内の空洞)へ圧入します。キャビティが高速で充填されるため、溶融金属は数秒で凝固します。この極めて短いサイクルタイムはダイカストの生産能力を大きく高め、 再現性の高い大量生産プログラムにおける標準的な工法となっています。産業用途では、アルミ鋳物は優れた強度重量比、安定した寸法精度、高品質な表面仕上げを実現します。HPDCは、通常は年間数万個規模となる本格的な大量生産で非常に高い経済性を発揮します。この生産量では、高速サイクルによって金型への初期投資を早期に回収できます。
各業界におけるアルミHPDCの用途
複雑な形状、薄肉、短いサイクルタイムに対応できるため、アルミ高圧ダイカストは、生産量が多く寸法の一貫性が重視される分野で特によく採用されています。
自動車分野におけるアルミダイカストの用途
例えば 自動車産業では、HPDCはトランスミッションハウジング、モーターカバー、ブラケット、ポンプボディ、構造用サポート、各種軽量筐体部品などに広く使われています。車両の軽量化と電動化が進む中、強度と放熱性の両方が求められるEV関連部品を中心に、アルミダイカストの重要性が高まっています。
産業用アルミダイカスト部品
例えば 産業機器・機械では、バルブボディ、コンプレッサー部品、ギアボックスハウジング、油圧部品、制御システム筐体などが一般的な用途です。これらの部品では、耐食性、被削性、軽量化のバランスが取れたアルミニウムの特性が役立ちます。
電子・電気機器向けアルミニウムHPDC(高圧ダイカスト)部品
~において 民生用電子機器や電気機器の用途において、アルミニウムHPDCは、ヒートシンク、LED照明用ハウジング、モーターハウジング、コネクタ本体、保護ケースなどに頻繁に使用されています。 この工法は、優れた熱伝導性、寸法の安定性、そして塗装や仕上げに適したきれいな表面が求められる部品に最適です。その他の一般的な製品例としては、 通信機器用ハウジング、家電部品、電動工具のケース、医療機器の筐体などが挙げられます。 実際には、中程度から高いレベルの形状複雑さを持ち、かつ専用の金型を製作するコストを正当化できるだけの十分な年間生産量が見込める製品が、この工法に最も適しています。
アルミニウム高圧ダイカストの主な利点
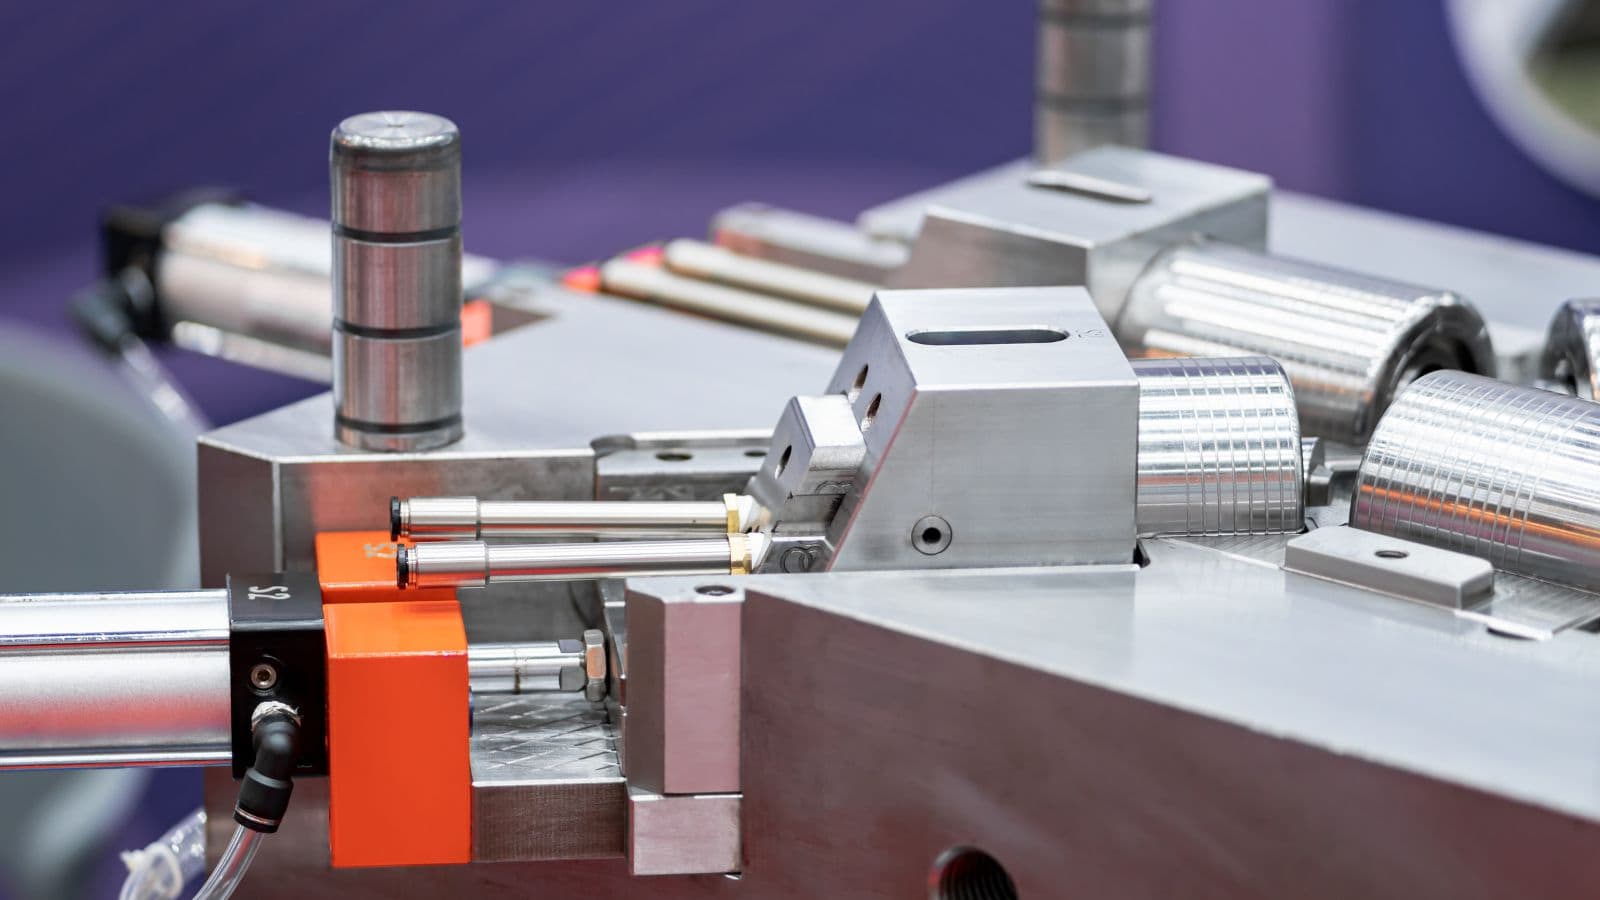
アルミニウム高圧ダイカスト(HPDC)は、特に大量生産プロジェクトの設計において、OEMや調達チームにいくつかの実用的な利点をもたらします。
- 部品の統合と設計の効率化: HPDCでは、薄肉部、リブ、ボス、取り付け用構造などを含む複雑な形状を、単一の鋳造部品として製造できます。 これにより、部品点数が大幅に削減され、後工程の組み立て作業が簡素化されます。
- 長期プロジェクトにおける拡張性: 鋼製金型の検証が完了すれば、HPDCは高速かつ再現性の高い生産を実現します。 この安定した生産体制により、部品単価が低減され、大量生産時におけるサプライチェーンのリスクを最小限に抑えることができます。
- 軽量かつ優れた構造性能: アルミニウムは強度対重量比に優れているため、耐久性を損なうことなくシステム全体の軽量化を目指す自動車や産業機器の用途において、極めて重要な選択肢となります。
- 優れた熱伝導性と導電性: アルミニウムは放熱性に優れているため、ヒートシンク、モーターハウジング、電子機器用筐体などの製造において、HPDCは最適な工法とされています。
- 優れた耐食性: 多くのアルミニウムダイカスト用合金は本来的に耐食性を備えており、大掛かりな保護コーティングを必ずしも必要とせずに、過酷な使用環境下でも信頼性の高い性能を発揮します。
- 二次加工の削減: HPDC(高圧ダイカスト)は、ニアネットシェイプ(最終形状に近い成形)と良好な鋳肌を実現することで、その後の大規模な機械加工、溶接、締結といった工程の必要性を最小限に抑えます。
コールドチャンバー式ダイカストとアルミニウム合金の選定
アルミニウムは融点が高いため、そのダイカストの多くでは「コールドチャンバー」方式の機械が使用されます。これは、亜鉛のような低融点金属用の設備とは異なるものです。 複数のサプライヤーを検討する際は、その鋳造システムがアルミニウムのコールドチャンバー生産に最適化されているかどうかを確認する必要があります。合金を選定する際、単にデータシート上の引張強さの数値を追い求めるべきではありません。 最適なダイカスト用合金とは、金型キャビティの隅々まで確実に充填でき、予測可能な加工特性を持ち、かつ最終的な使用環境に耐えうるものです。薄肉形状や複雑な形状で外観品質が重視される場合は、充填性(流動性)と寸法安定性に優れた合金を優先的に選定してください。一方、構造部品として機能する場合や腐食性環境で使用される場合は、材料の耐久性やコーティング(塗装・めっき等)との適合性を重視すべきです。
一般的なダイカスト用アルミニウム合金の詳細については、当社のブログ 「ダイカスト用アルミニウム合金」をご覧ください。
鋳造プロセスの品質を左右する主要因
ダイカストにおける製造上の欠陥は、通常、制御可能なプロセス変数に起因するものであり、発注者はこれらを評価する必要があります。 信頼できるサプライヤーは、主に以下の3つのメカニズムを通じて品質を管理しています。
- 溶湯流動のダイナミクス: ゲート、ランナー、ベント、オーバーフローの戦略的な設計が、アルミニウムが適切に充填されるか、あるいは空気の巻き込みや気孔(ポロシティ)が発生するかを左右します。
- 精密な射出制御: 速度曲線や増圧(インテンシフィケーション)のタイミングを含む、成形機の射出プロファイルを綿密に設定する必要があります。
- 熱的安定性: 金型温度を厳密に管理する必要があります。 他の条件が一定であっても、温度変動(熱的ドリフト)は寸法の反りや予測不可能な不良率の発生を招く恐れがあります。
代替製造法を検討すべき場合
HPDC(高圧ダイカスト)は強力な手法ですが、万能な解決策ではありません。 年間生産量が少ない場合、高価な鋼製金型が投資利益率(ROI)に悪影響を及ぼす可能性があります。 そのようなケースでは、砂型鋳造やCNC加工の方がビジネス上の選択肢として適しています。さらに、極めて高い耐圧性が求められる部品の場合、HPDCでは内部の気孔(ポロシティ)が課題となることがあります。 そのような厳しい要件がある場合、OEMは以下のような代替プロセスを検討すべきです。 スクイズ鋳造 または 低圧ダイカスト (LPDC)。一般的に、大量生産、薄肉形状、および短いサイクルタイムにはHPDC(高圧ダイカスト)が適していますが、より精密な充填制御や特定の内部品質特性が求められる部品には、LPDC(低圧ダイカスト)が検討される場合があります。
正確な価格提示のためのRFQ(見積依頼)の最適化
煩雑なやり取りを避け、正確な見積もりを得るためには、OEMは事前に包括的なデータを提供する必要があります。 信頼性の高いRFQ(見積依頼)パッケージには、以下の情報を含める必要があります。
- 部品形状の3D STEPファイル。
- 品質上重要な寸法(CTQ)や公差を明示した2D図面。
- 正確な年間生産予測(金型寿命の計画に不可欠)。
- 仕上げ、コーティング、または機械加工に関する具体的な要件。
- 必要なリークテスト(気密試験)や圧力閾値の要件。
これらの詳細情報を提供することで、サプライヤーは部品の複雑さを正確に評価し、適切なキャビティ充填戦略を策定し、生産量の増加(ランプアップ)に耐えうる金型を提案できるようになります。
アルミニウム・ダイカスト生産の規模拡大をお考えですか?
信頼性の高いアルミニウム・ダイカストの大量生産を実現するには、実績ある生産能力、厳格な品質管理体制、そして必要な生産量に対応できる適切な設備を備えた製造パートナーが不可欠です。2008年以来、 Moldieは OEM向けに精密設計のダイカスト金型や製品を提供してきました。エンジニアリング部門や購買部門から、アルミニウムの大量生産プログラムを任されている理由は次のとおりです:
- 高負荷鋳造能力: 180~2500トンクラスのコールドチャンバー式ダイカストマシンを10台備えています。
- 充実したCNC機械加工: 社内のCNCマシニングセンタと旋盤を30台以上備え、厳しい公差と信頼性の高い二次加工に対応します。
- 一貫した表面仕上げ: バリ取り、サンドブラスト、粉体塗装、電気めっき、電着塗装など、鋳造後の処理をすべて自社内で行います。
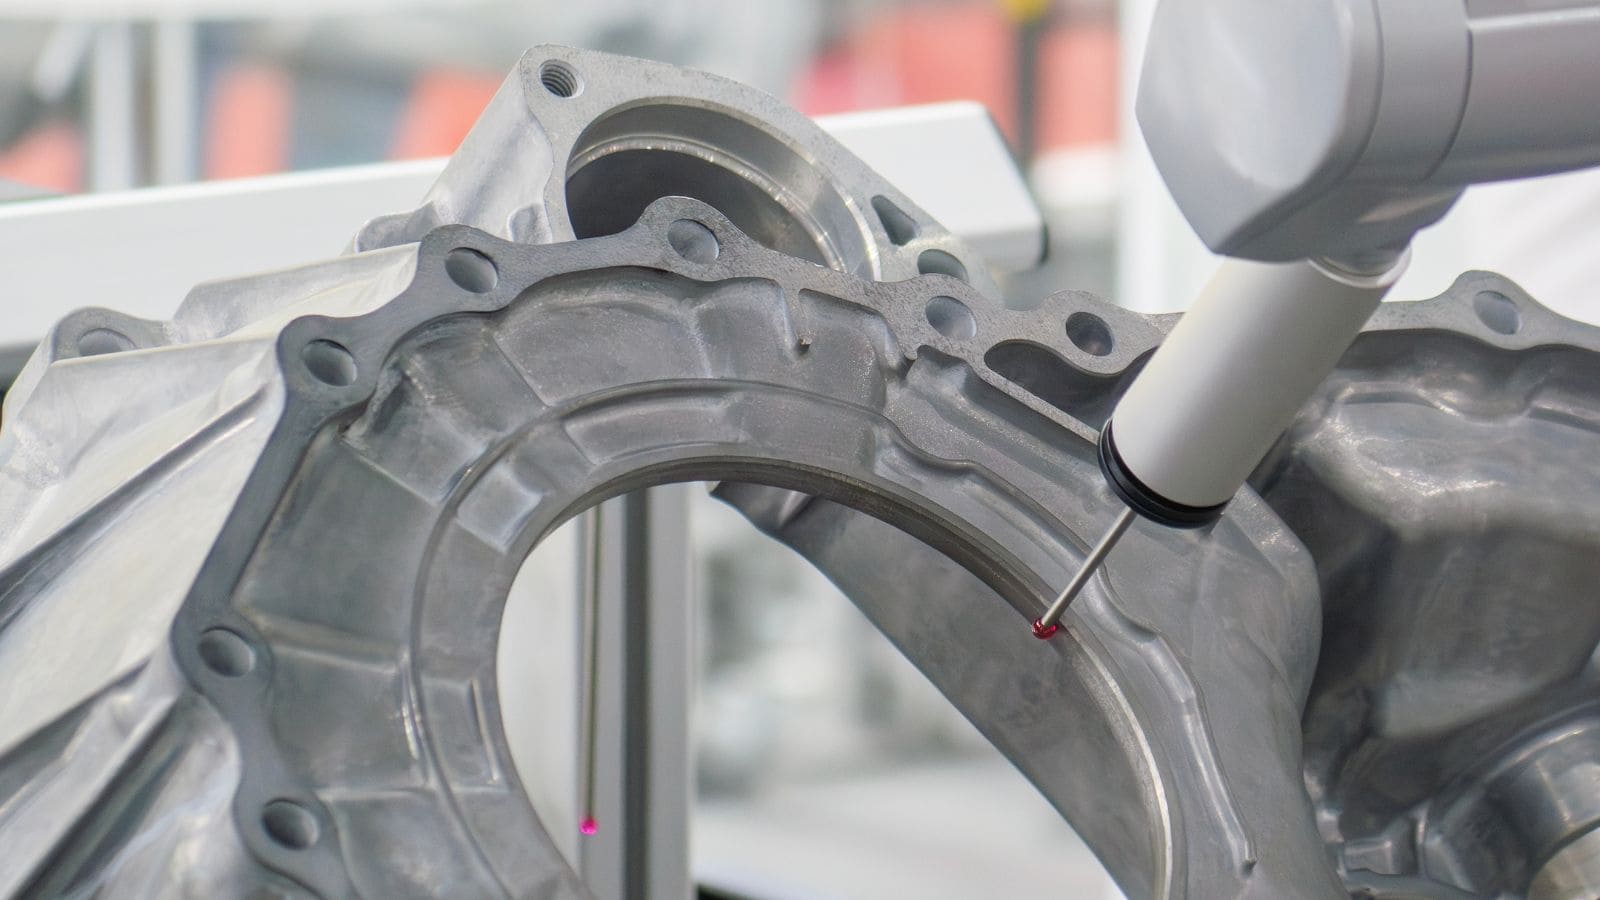
- 厳格な社内検査: 三次元測定機(CMM)で寸法精度を確認し、分光計で合金成分を分析し、塩水噴霧試験機で耐食性を検証するなど、高度な品質確認を行います。
- 一貫したエンジニアリング: 図面の翻訳、金型の設計・製造から量産まで、専門技術者チームがお客様の仕様を各工程に円滑に反映します。
合金選定や金型設計に関する助言、次期プロジェクトのお見積もりなど、当社の技術チームがご相談内容を確認いたします。 アクセス moldiecasting.com 今すぐ へ 見積もり依頼(RFQ)を送信し より優れた部品の製造を始めましょう。
よくある質問(FAQ)
高圧ダイカスト(HPDC)に最適な生産量はどのくらいですか?
HPDCは大量生産向けに設計されています。 硬化鋼製金型への初期投資が大きいため、通常は年間1万個以上の生産が見込まれる場合に推奨されます。このような大量生産では、HPDCプロセスの短いサイクルタイムによって金型コストを早期に回収でき、部品単価を非常に経済的に抑えることが可能です。 生産量が少ない場合は、CNC加工や砂型鋳造の方が優れた投資対効果(ROI)を得られる可能性があります。
アルミダイカスト用金型の一般的な寿命はどのくらいですか?
ダイカスト金型(「金型寿命」とも呼ばれます)の耐用年数は、鋳造するアルミ合金の種類、部品形状の複雑さ、そして生産中の熱安定性をサプライヤーがどの程度適切に管理しているかに大きく左右されます。平均すると、適切にメンテナンスされたアルミHPDC用鋼製金型は、大規模な改修や交換が必要になるまでに、5万~10万ショットの生産が可能です。
アルミダイカスト部品を完全に気密・液密(リークフリー)にすることは可能ですか?
はい、可能ですが、精密なエンジニアリングが必要です。 HPDC(高圧ダイカスト)では溶融金属を極めて高い速度で射出するため、微細な内部気孔(巻き込まれた空気)が生じるのは、このプロセスに特有の性質です。ただし、部品に耐圧性や気密性が求められる場合、サプライヤーはゲートやベント(ガス抜き)の設計最適化、真空ダイカストの採用、あるいは鋳造後の含浸処理による微細な気孔(ポロシティ)の封止といった手法でこれに対応可能です。 見積依頼(RFQ)の際には、漏れや耐圧に関する要件を必ず明確に記載してください。







