
コアピンはダイカスト金型内部の小さな部品です。 これらは部品の機能を決定づける穴、スロット、内部空洞を形成します。その形状、材質、配置は、溶湯の充填挙動や離型(エジェクション)の確実性、 寸法精度、そして量産時における金型の寿命に影響を及ぼします。本ブログでは、コアピンの設計と、合金の選定、冷却戦略、破損モード、検査ワークフローとの関連性を解説します。これにより、設計・製造チームは、大量生産に耐えうる金型選定のための実践的な指針を得ることができます。
ダイカスト金型におけるコアピンの役割
コアピンは、金型キャビティ(主型)だけでは成形できない部品の内部形状を形成します。 アルミ用金型などのダイカスト金型において、コアピンの配置、サイズ、支持条件は、形状が適切かつ安定して成形されるか、あるいは不良品や稼働停止(ダウンタイム)を繰り返す原因となるかを左右します。
ピンによる内部形状の形成
コアピンは、金型内部に配置される独立した交換可能なインサート(駒)であり、射出時に溶融金属を排除することで、穴、ボス、溝、あるいは中空部を形成します。 この手法は、金型表面に直接機械加工することが不可能な、ねじ穴や深い止まり穴といった形状に対応するために用いられます。 深い形状を金型ブロックに直接加工するのは困難であること、また摩耗や破損が生じた際にピンを交換することでメンテナンスコストを大幅に抑えられることから、独立したコアピンが使用されます。
突き出し工程との相互作用
コアピンは、金型の固定側または可動側に固定したり、スライドに組み込んだり、あるいは油圧で駆動させたりすることができます。 突き出し工程では、ピンが成形品からスムーズに離脱する必要があります。 コアピンと近傍で動作するエジェクタピンとの間で位置ずれが生じると、かじり(焼き付き)や鋳物表面への傷の原因となったり、あるいは横荷重によってピンが曲がったりする恐れがあります。
コアピンの性能を左右する設計要因
ピンの設計には、単に直径や長さを選定する以上の要素が関わります。 形状、合金(材質)、熱挙動はすべて相互に関連しており、一つでも設計を誤ると、一見すると成形プロセスの問題のように見えても、実際には金型図面に起因する問題が発生することになります。
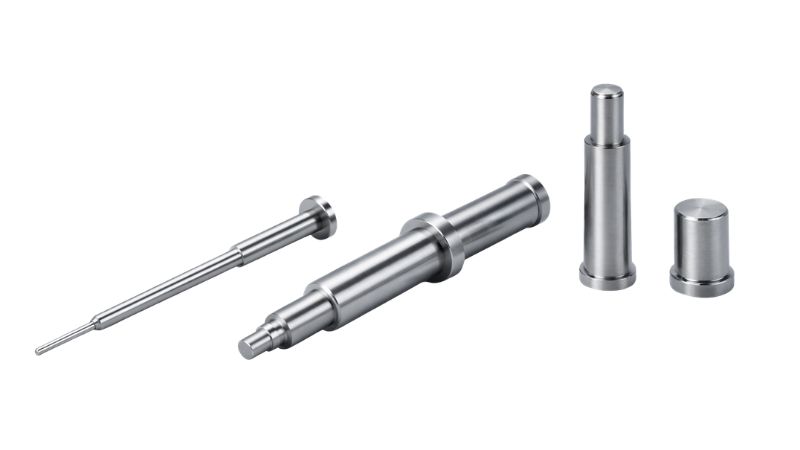
形状とL/D比
長さと直径の比率(L/D比)は、形状に関する制約の中で最も重要な要素です。 細長いピンは射出圧力によってたわみが生じやすく、L/D比が高い場合、そのたわみが永久的な曲がりや突然の破損につながる可能性があります。 実用上の目安として、L/D比が6:1を超える場合は、ガイドブッシュの採用、ピン径の拡大、充填速度の低減といった追加の対策が必要となります。
抜き勾配、ガス抜き、および充填挙動
コアピンに抜き勾配(通常0.5~1.0度)を設けることで、離型抵抗が低減し、鋳物の離型が容易になります。 ピンの周囲を溶湯が流れる際、2つの流動先端(フローフロント)が合流する箇所にウェルドラインが形成されます。 金型流動解析 金型製作(鋼材の切削加工)の前に、ウェルドラインの位置が許容範囲内かどうかを確認できます。 ピン形状の近傍にガス抜き(ベント)を設けることで、閉じ込められた空気による気孔(ポロシティ)の発生を防ぐことができます。適切な位置に小さなベントスロットを配置することで、この機能を果たせます。 金型設計。
合金ごとの調整
アルミニウムは高速・高温で射出されるため、ピンには高硬度、耐エロージョン性コーティング、および内部冷却機能が求められます。 亜鉛はより低い温度で成形されるため熱衝撃は抑えられますが、金型への溶着(ソルダー)が起きやすいため、ピンの表面仕上げが極めて重要となります。 マグネシウム合金は軽量ですが高温で成形されます。 薄肉部品では細いピンが必要になることが多く、その結果L/D比(長さと直径の比)が大きくなるため、ピンを支える構造の設計が不可欠となります。
材料、硬度、および表面処理の選定
鋼材、熱処理、表面コーティングの選定は、ピンの耐用年数や、溶着(スティッキング)やエロージョン(溶損)が繰り返し発生する問題となるかどうかを左右します。 材料サプライヤーは、材料の選択がいかに金型寿命に影響するかを反映した、具体的な仕様情報を公開しています。
工具鋼と耐熱性
H13工具鋼 コアピンに最も広く使用されている材料であり、高温硬さ、熱疲労耐性、靭性のバランスが良く、アルミニウムや亜鉛の用途に適しています。 目標硬度は通常44~52 HRCの範囲です。 目標硬度値と同様に熱処理の均一性も重要であり、全体的な硬化処理にばらつきがあると、ピンが破損しやすくなります。
冷却および特殊設計
標準的なソリッドコアピンは、ショットを重ねるごとに熱が蓄積し、溶着のリスクが高まります。 冷却機能付きコアピンは、内部のチューブやドリル加工された通路に水や油を循環させることで、過酷な条件下でもピンの寿命を延ばします。 ベリリウム銅のインサートを使用した特殊なピンは、水冷回路が届かない箇所での熱伝達を向上させます。
コーティングと表面処理
PVDコーティング(CrN、TiAlN、AlCrNなど)は、表面硬度を高め、摩擦を低減し、溶着やエロージョンに対するバリアを形成します。 窒化処理は硬化拡散層を形成して耐摩耗性を向上させ、亜鉛や中程度の負荷のアルミニウム用途で良好な性能を発揮します。
一般的な破損モードと予防保全
ピンがどのように、なぜ破損するのかを理解することで、技術・保守チームは、安定した生産を維持するためのスケジュールや工程管理体制を構築できるようになります。
破損、エロージョン(溶損)、および熱疲労
ピンの破損は、曲げ応力が引張強度を超えたときに発生します。 これは多くの場合、アライメント(芯出し)不良によって悪化します。 ガイドピラーが摩耗するとピンのアライメントがずれ、射出圧力がピンの軸部に対する横方向の荷重へと変化するためです。 これらの要因が重なると、金型の維持管理が困難になる可能性があります。 生産量において。 さらに、エロージョンは高速で流れる金属がピンの表面を削り取ることで発生し、熱疲労は急激な加熱と冷却の繰り返しによってヒートチェック(熱亀裂)を引き起こします。
予防保全の計画
事後保全(故障後の修理)はコストがかさみます。 定期的な金型点検の際にピンの状態(保持部の嵌合状態、 表面状態、および真直度)を記録・測定することで、故障が発生する前に計画的な交換間隔を設定するために必要なデータをチームが得ることができます。
検査、公差、および品質管理
コアピンによって形成される鋳造形状の寸法管理には、ピンの状態と、そのピンが形成する形状の精度の両方を確認することが求められます。
寸法確認
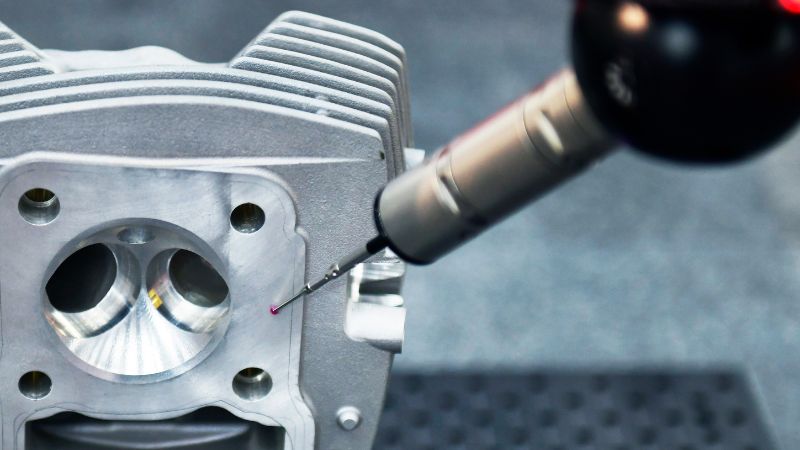
コアピンの直径、真円度、および長さは定期的に検証する必要があります。 エロージョンを起こしたピンは、形成される穴の直径を顧客が指定した公差範囲から外れさせてしまう可能性があります。 初回製品検査 では、生産開始前に、校正されたゲージや三次元測定機(CMM)のデータを使用して、ピンで形成された形状を部品図面と照らし合わせて確認する必要があります。
高度な検証(CMMおよびX線検査)
三次元測定機(CMM)は、穴の位置や直径を検証します。 X線検査は、特にピン形状に隣接する肉厚部における収縮巣(ひけ巣)の検出に有効です。 サプライヤーの金型製造能力を評価する際には、初期寸法検査、ファーストショット(試作成形品)の確認、工程能力調査を含む、適切な金型検証プロセスが求められます。こうした適合性の記録は、安定した製造を実現するためのプログラム要件となっています。
Moldieで金型を最適化
製造において 複雑な形状 あるいは入り組んだ 内部構造を持つ部品を、標準的なソリューションに頼って製造すると、早期の 摩耗や損傷 そして多大なコストを伴う ダウンタイムを招く恐れがあります。 Moldieは、包括的な ダイカスト金型設計 および 精密ダイカスト金型製造を専門としています。
極端な温度や圧力に耐えうるH13鋼製のカスタムコアピンが必要な場合でも、鋳造部品の構造的完全性を確保するための材料選定に関する専門的なアドバイスが必要な場合でも、当社のチームはお客様の大量生産プロセスを強力にサポートします。 耐久性を最大化し、厳格な寸法精度を維持するために、エンジニアと協力してあらゆる金型やキャビティの最適化を図ります。
より優れた金型を製作する準備は ダイカスト用途向けにできていますか? 当社の取り組みをご覧ください または今すぐお問い合わせいただき、次期プロジェクトの最適化を始めましょう。
よくある質問
標準のコアピンではなく、カスタムコアピンを使用すべきなのはどのような場合ですか?
使用 カスタムコアピン 次のような場合に 薄肉部、 複雑な形状、厳しい 仕様 要件がある場合、または最適化が必要な場合 形状とサイズを 低減するために 欠陥 リスクを低減し、向上させるために 寸法精度を。
鋼製コアピンの実用的なL/D比(長さと直径の比)の目安は何ですか?
経験則として、L/D比が6:1を超えると、たわみ(変形)のリスクが急激に高まります。そのため、通常は追加の支持を設ける、直径を大きくする、あるいは局所的な 圧力を 低減させるといった対策が必要になります。
コアピンとエジェクタピンの問題にはどのような関連がありますか?
コアピンと エジェクタピンの 連携が不適切だと、離型時に製品が引っかかり(バインディング)、跡残り、曲がり、あるいは摩耗の進行を招き、生産性や金型寿命を低下させる恐れがあります。
コアピンに関連する問題を早期に発見するには、どのような検査が有効ですか?
ピンの直径や真直度の定期的な確認や、三次元測定機(CMM)による穴のサイズ・位置の検証が役立ちます。 また、X線検査を行えば、 ダイカスト用コア 付近の気孔(ポロシティ)を、現場での不具合になる前に発見できます。







