
エンジニアや調達担当者にとって、精密ダイカストは試作から大量生産に至るまで、最も信頼できる製造プロセスです。 しかし、再現性のある精度を実現するには、単なる基本的な鋳造作業以上のことが求められます。 最適化された部品設計、高品質な自社製金型、そして厳格な工程管理が不可欠です。本ガイドでは、次期プロジェクトにおいて真に重要なポイントを掘り下げます。具体的には、製造性を考慮した部品形状の最適化、ポロシティ(気孔)などの欠陥を防ぐための品質管理、そしてターンキー方式の二次加工による総コストの削減について解説します。
工程の安定性がもたらす精度と再現性
精密ダイカストの成否は、安定した工程パラメータ、適切に設計された金型、そしてサイクルごとに安定した圧力をかけられる機械にかかっています。
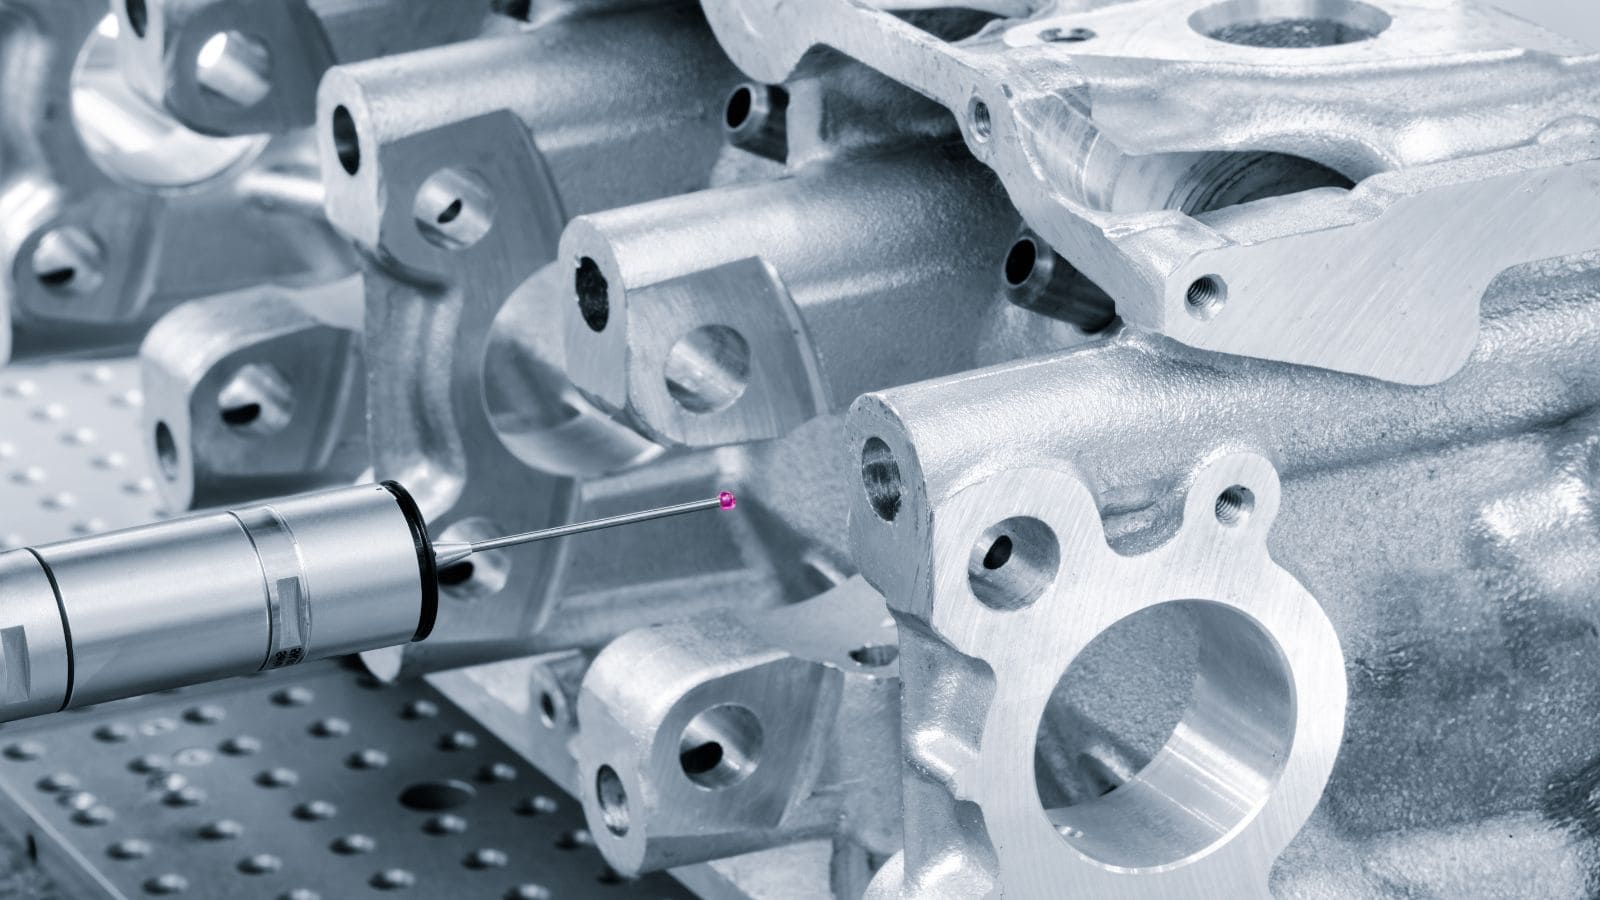
厳しい公差を実現するために工程管理が重要な理由
1インチあたり±0.002インチ以内の公差を達成するには、いくつかの変数を制御する必要があります。
- 溶湯温度 (射出時)
- 金型温度 (ショット前後およびショット中)
- 射出速度と圧力 (プロファイル)
- 冷却時間 (離型前)
これらのパラメータがわずかでも変動すると、寸法にばらつきが生じます。 最新のダイカストマシンでは、 リアルタイム監視 およびクローズドループ制御を用いて、各ショットを厳密な工程管理範囲内に維持しています。安定した条件下で製造されたダイカスト部品は、収縮のばらつきや表面欠陥が少なく、肉厚も均一です。 こうした再現性こそが、精密ダイカストと一般的な鋳造との違いです。
高圧ダイカスト法が適している場合
高圧ダイカストは、生産数が数千個を超える場合に最も高い費用対効果を発揮します。 金型への初期投資は大きいものの、量産時には部品単価が急速に低下します。この工法は、滑らかな表面、薄肉(亜鉛の場合は最小0.5mm)、および複雑な内部・外部形状が求められる部品に適しています。 1万個以上の生産において、高圧ダイカストは通常、生産速度、コスト、寸法精度の面で最適なバランスを実現します。
材料と部品形状の最適化(DFM)
材料の選定と部品形状は、製造性、コスト、性能に直接影響します。 欠陥や不要な二次加工を避けるためには、製造プロセスの制約を考慮した設計を行う必要があります。
アルミニウムが選ばれる理由
アルミニウムダイカスト 高圧ダイカスト生産において大きなシェアを占めています。 A380、A383、A360などの合金は、強度、耐食性、熱伝導性を兼ね備えています。 主な利点は以下の通りです:
- 低密度 鋼や鉄と比較して
- 良好な表面仕上げ 金型から取り出した状態で
- 高い構造的完全性 耐荷重部品向け
- 熱伝導性および導電性 ヒートシンクやハウジング向け
製造性を向上させる設計上の特徴
優れたダイカスト設計は、円滑な溶湯の流れ、均一な冷却、容易な離型を可能にする特徴から始まります:
- 均一な肉厚 ホットスポットや不均一な収縮を防ぎます。
- 抜き勾配 金型の抜き方向に平行な壁面に1~3度の勾配を設けることで スムーズな離型が可能になります。
- 十分な大きさのフィレット半径 内側の角に設けることで、応力集中を低減し、溶湯の流れを改善します。
- 肉厚部ではなくリブの採用 材料使用量やサイクルタイムを増やすことなく、剛性を高めます。
- 適切な根元肉厚を持つボス ヒケ(引け巣)を生じさせることなく、締結部品を支えます。
設計上の制約への対応:薄肉部とアンダーカット
ダイカストは複雑な形状にも対応可能ですが、一部の形状は課題となります。 アンダーカットがある場合、金型にサイドコアやスライド機構が必要となり、金型コストやメンテナンスの手間が増加します。 また、内部の空洞が狭い部品では……空気が滞留しやすく、……重要な箇所に気孔(ポロシティ)が発生する原因となります。設計段階でダイカストメーカーの技術チームと連携することで、こうした問題を早期に特定できます。 形状をわずかに調整するだけで、高価な金型機構や二次加工が不要になることも少なくありません。
金型と機械:品質の基盤
金型の品質と機械の選定は、生産されるすべての部品の品質を左右する基盤となります。 セットアップ時の判断は、サイクルタイム、部品精度、金型寿命、そして総生産コストに影響を及ぼします。
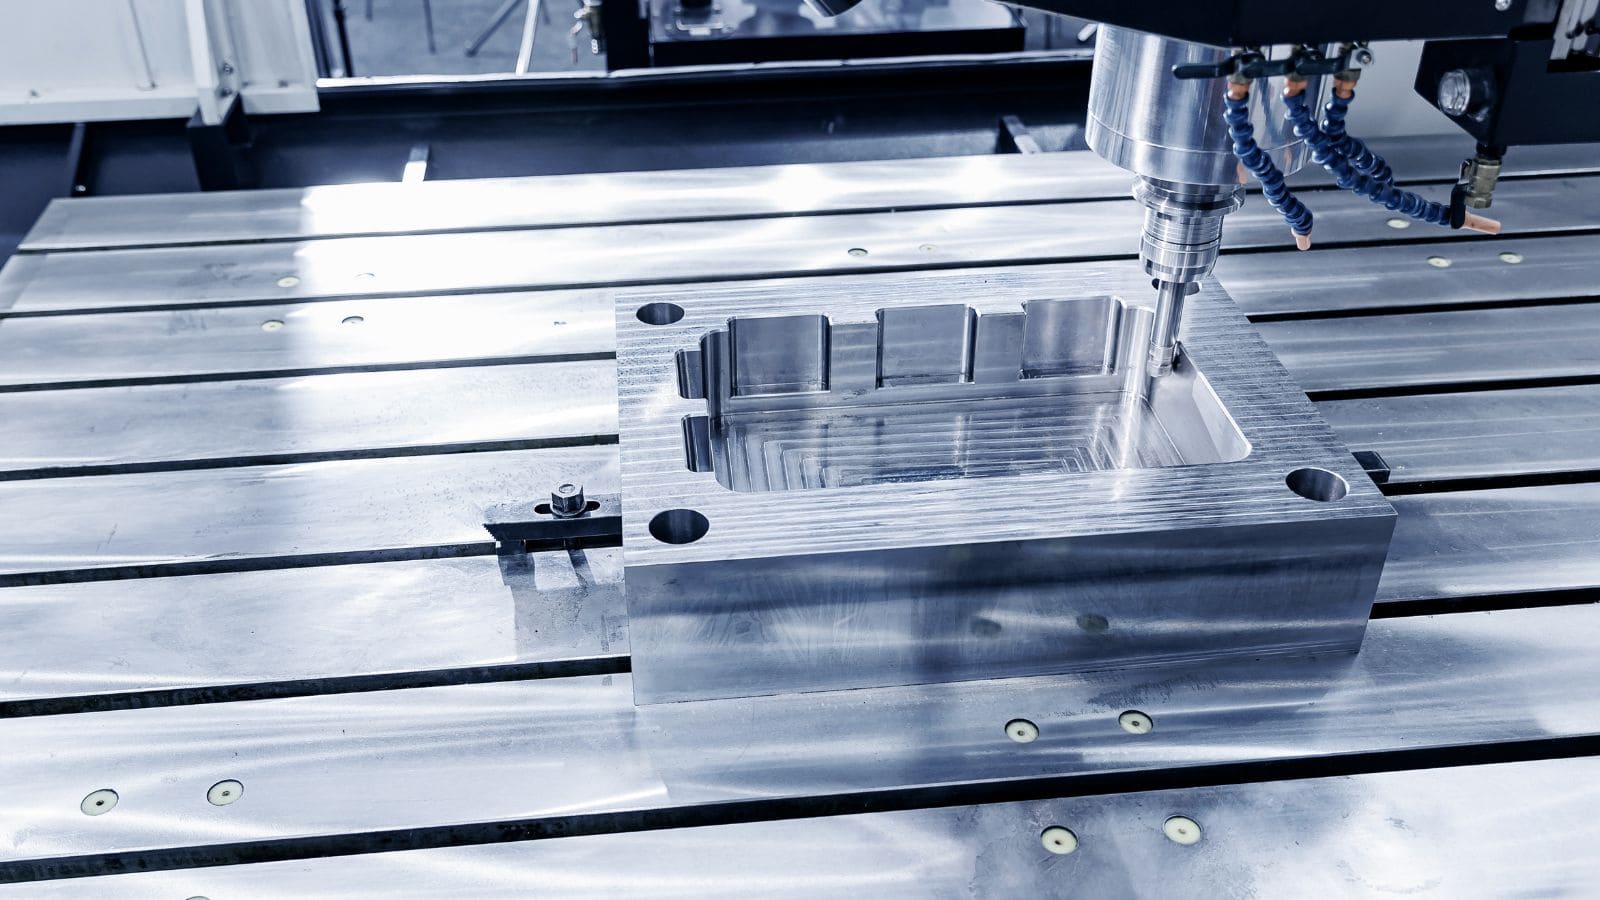
優れた金型設計が初期段階で制御する要素
ダイカスト用金型は、一般的に… …H13工具鋼……で作られており、硬度と耐熱疲労性を高めるための熱処理が施されています。 適切に設計された金型は、いくつかの重要な要素を制御します。
| 金型の特徴 | 制御対象 |
|---|---|
| ゲートの位置とサイズ | 充填パターン、空気の巻き込み、表面品質 |
| 冷却回路 | サイクルタイム、寸法の安定性、金型寿命 |
| エジェクタピンの配置 | 変形や跡を残さない製品の離型 |
| ガス抜き(ベント) | 残留ガスの低減、ポロシティ(気孔)の防止 |
| コアおよびスライドの設計 | アンダーカットへの対応、メンテナンス頻度 |
~への投資 高品質な金型 初期段階で高品質な金型に投資することで、予期せぬダウンタイムや製品単価を削減できます。
適切な成形機トン数の選定
成形機のトン数 射出される金属の圧力に抗して金型を閉じた状態に保つために十分な型締力が必要です。 機械の能力が不足していると、バリや寸法のばらつきが生じます。逆に能力が過剰な機械では、エネルギーや設置スペースが無駄になります。 ショット容量やタイバー間隔といったその他の機械的要因も、各部品の金型サイズ(金型外形寸法)に厳密に適合させる必要があります。
試作から量産へのスケールアップ
試作金型(ソフトツール)は、量産金型を製作する前に部品設計を検証するのに役立ちます。 量産金型は、計画された総生産数に耐えうる耐久性を備え、摩耗しやすい箇所には交換可能なインサートが採用されます。 量産金型への移行時には、最終的な金型がすべての寸法要件を満たしていることを確認するため、必ず初回製品検査(FAI)を行う必要があります。
品質システム:欠陥の防止と検査
安定した品質を維持するには、体系的な工程管理、適切な検査手法、そして顧客に問題が届く前に不具合を捕捉できる品質管理体制が不可欠です。
強度と密閉性を確保するための気孔(ポロシティ)の制御
気孔(ポロシティ) ダイカスト部品において最も一般的な欠陥であり、構造的完全性を損なったり、漏れの原因となったりします。 気孔を低減するには、適切なガス抜き(ベント)、最適化されたゲート配置、そして内部に閉じ込められた空気を除去するための真空補助充填(バキュームアシスト)などが有効です。
高度な検査:三次元測定機(CMM)とX線による検証
生産工程全体を通じて、複数の検査手法が用いられます。
- 三次元測定機(CMM): 重要な形状・寸法箇所について、精密なデータを提供します。
- X線およびCTスキャン: 部品を破壊することなく、内部の気孔、介在物、空洞を可視化します。
- 目視および表面検査: バリ、湯境(コールドシャット)、外観上の欠陥を検出します。
- 巡回検査: 生産中に定期的にサンプルを抽出し、品質の変動(ドリフト)を早期に発見します。
IATFおよびISO 9001:2015認証の価値
強固な品質マネジメントシステム(QMS)の有無こそが、信頼できる製造パートナーとリスクの高いベンダーを分ける境界線となります。 最低限の基準として、ISO 9001:2015認証は、サプライヤーがトレーサビリティ(追跡可能性)のある記録の維持、機器の校正、そして継続的改善を推進するための体系的な是正処置プロセスを運用していることを保証します。しかし、厳しい規制が求められる分野においては、IATF 16949認証が品質保証を最高レベルへと引き上げます。 自動車産業向けに策定されたこの厳格な規格は、単に 検出する 欠陥を、能動的に 未然に防ぐ ことへと焦点を移します。 この規格では、APQP(先行製品品質計画)、FMEA(故障モード影響解析)、PPAP(生産部品承認プロセス)といった主要な品質管理手法を習得し、運用することが求められます。ISOおよびIATFの両規格を遵守することで、ダイカストサプライヤーは、重要度の高い大量生産に対応するための厳格な体制を備えていることを示せます。購入者にとっては、サプライチェーンリスクやロット間のばらつきが減り、「欠陥ゼロ」への取り組みも文書化されます。
最も厳しい公差を実現する最終工程:二次加工の役割
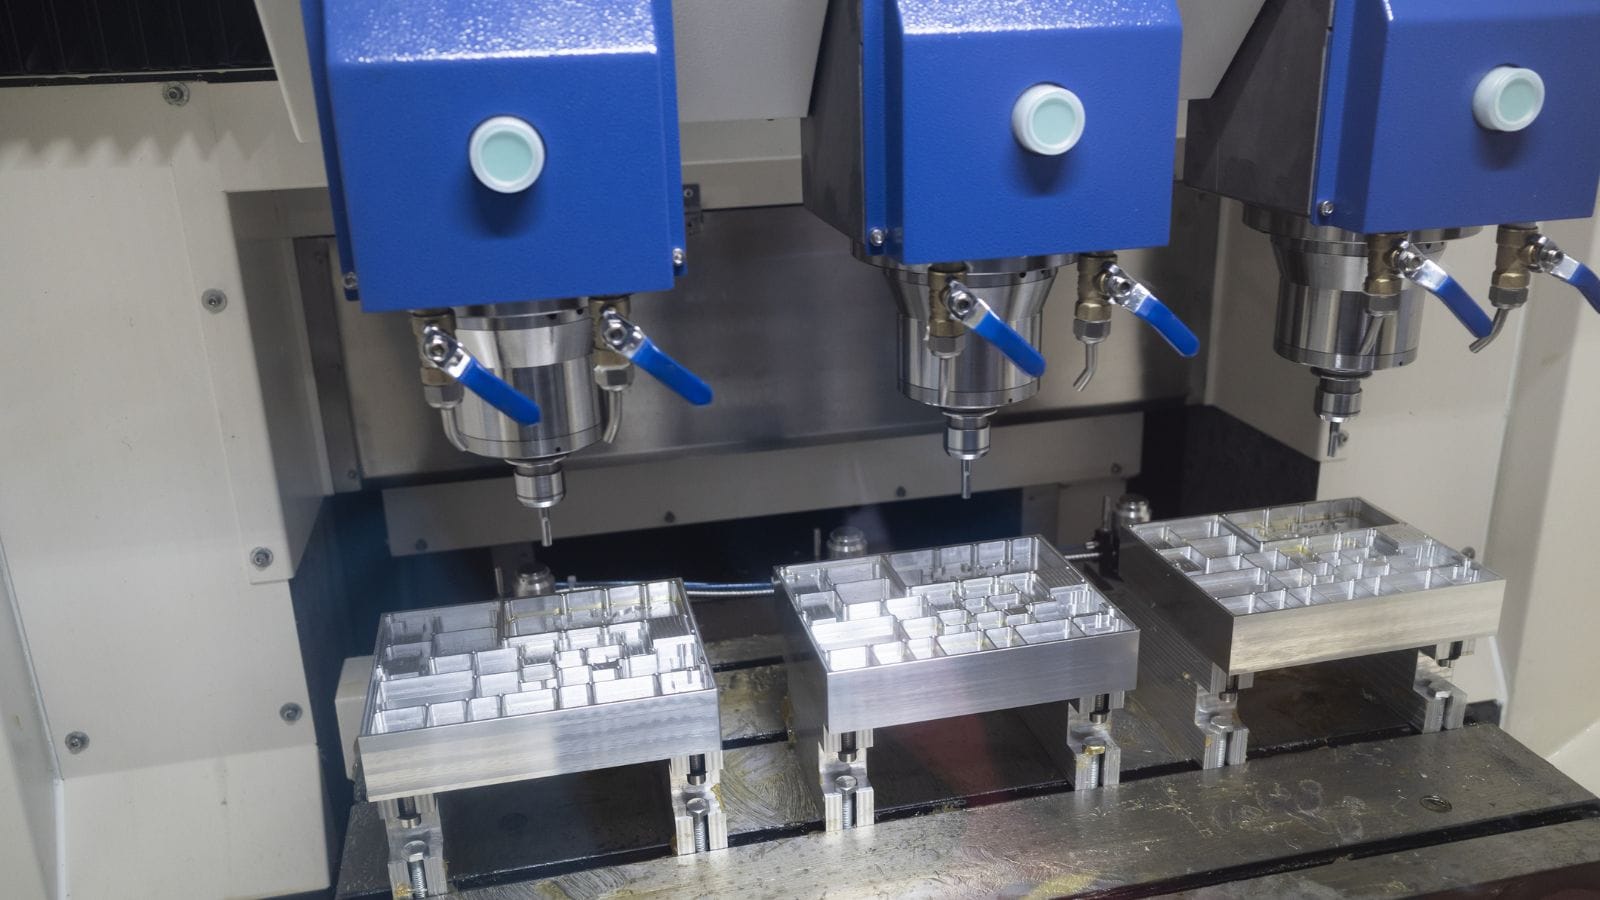
精密ダイカストは優れたニアネットシェイプ(最終形状に近い形)を実現しますが、ねじ穴や極めて高い平面度が求められる接合面など、最も重要な公差要件を満たすためには、最終的な組立仕様に合わせるための二次的なCNC加工が必要となることがよくあります。
CNC加工とバリ取り
ねじ穴、精密穴あけ、Oリング溝、高い平面度が求められる取り付け面など、鋳造時の公差能力を超える仕様が必要な箇所には、二次的なCNC加工が一般的に行われます。
機能性と外観のための表面仕上げ
アルミニウムダイカストの一般的な仕上げ方法には、以下のようなものがあります。
| 仕上げの種類 | 目的 |
|---|---|
| アルマイト処理(陽極酸化処理) | 耐食性、着色、硬度向上 |
| 粉体塗装 | 外観の向上、耐候性 |
| クロメート処理 | 防錆(耐食性)、塗装密着性の向上 |
| メッキ(ニッケル、クロム) | 耐摩耗性、導電性、外観の向上 |
| ショットブラスト/タンブリング | 均一なつや消し(マット)仕上げ、バリ取り |
社内加工によるリードタイムとコストの削減
二次加工の工程が増えるたびに、サイクルタイムとコストも増加します。 鋳造時の寸法公差を厳密に管理し、抜き勾配を設計に組み込むことで二次加工を最小限に抑え、コストを削減できます。 さらに、機械加工や仕上げ工程を自社で行えるサプライヤーを選定することで、通常、リードタイムの短縮とより優れた品質管理が可能になります。
精密ダイカスト・プロジェクトにMoldieが選ばれる理由
適切なサプライヤーの選定とは、プロジェクトのライフサイクル全体を通じてリスクを最小限に抑え、価値を最大化することに他なりません。 単なる加工能力だけでなく、高度なエンジニアリング力、確実な生産能力、そして厳格な品質管理体制が求められます。Moldie Castingでは、単に部品の見積もりを提示するのではなく、エンジニアリングに基づいたソリューションを提案します。 長期的な生産を成功させるために不可欠な要素をすべて満たしています。
- 厳しい要求が求められる業界での豊富な実績: トランスミッションハウジング、エンジンブラケット、EV用エンクロージャーなどを製造しており、接合面の公差を厳密に管理することで、組立ラインでのスムーズな組み付けを実現しています。
- 自社でのエンジニアリングおよび金型製作: 包括的なDFM(製造容易性を考慮した設計)フィードバックや流動解析(モールドフローシミュレーション)を提供し、金型設計も自社で行うことで、最適な充填と金型の長寿命化を実現します。
- 完全なターンキー生産体制: アルミニウム素材から最終組み立てまで対応します。 高圧ダイカスト、精密CNC加工、表面仕上げをすべて自社一貫体制で行うため、リードタイムと輸送コストを大幅に削減できます。
- 拡張性と品質保証: 当社は ISO 9001:2015およびIATF認証を取得した メーカーとして、透明性の高い生産能力計画、厳格な工程内検査(CMMやX線検査を含む)、そして予防的な金型メンテナンスを提供し、大量生産時においても寸法変動を最小限に抑えることを保証します。
設計から完璧な生産へとプロジェクトを移行する準備はできていますか? サプライチェーンのボトルネック、納期の遅れ、品質不良品の流出といった懸念はもう不要です。 moldiecasting.com にアクセスし、当社のエンジニアリングチームによる部品の製造可能性(設計の実現性)の検討を今すぐご依頼ください。







