
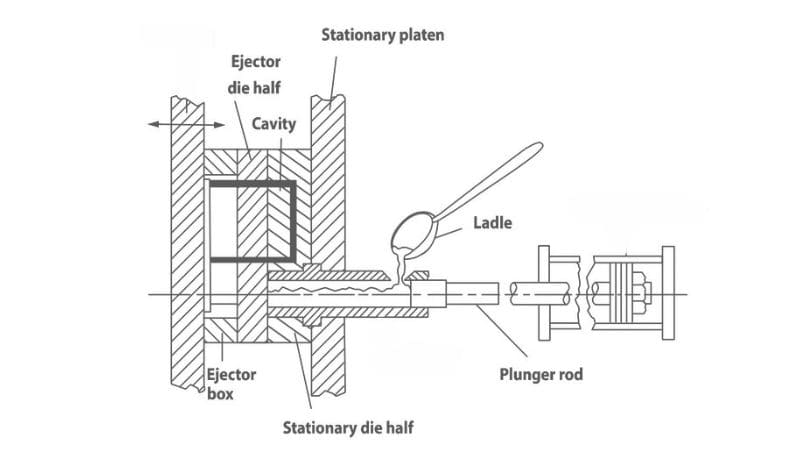
コールドチャンバーダイカストとは
製造業では、金属を成形して部品を作るさまざまな方法があります。効果的な方法の一つがコールドチャンバーダイカストで、融点の高い金属に適しています。高圧を使って溶融金属を金型に射出します。
コールドチャンバーマシンの構成部品
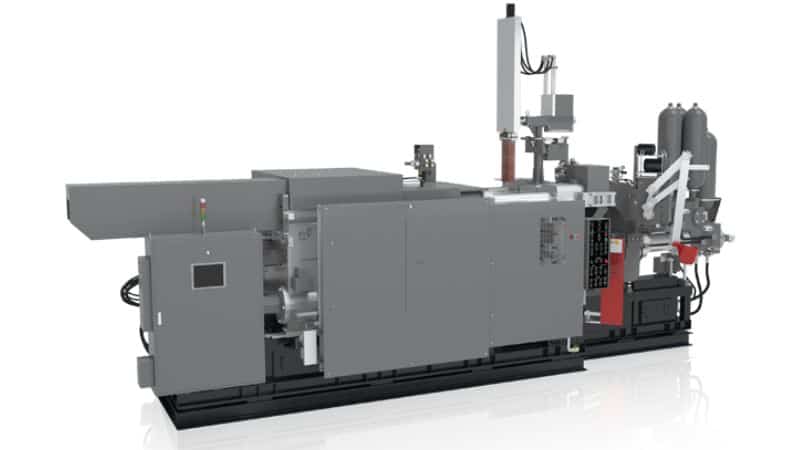
コールドチャンバーダイカストマシンは、連携して精密な金属部品を効率よく製造する、いくつかの重要な構成部品から成ります。
射出システム(通常は油圧式または機械式のピストン)が、溶融金属を金型に射出します。
射出チャンバー は、金属とシステムの接触を最小限に抑え、射出を制御します。 金型組立は、雄型と雌型の半型で構成され、溶融金属を所定の形状に成形します。堅牢な 型締め機構 が射出中に高圧を受けても金型を閉じた状態に保ちます。
金属が凝固すると、 取り出しシステム がエジェクタピンまたはプレートを使い、完成品を傷つけずに取り出します。
金型内部に組み込まれた 冷却回路 が温度を調整し、適切な凝固を促してサイクル時間を短縮します。
さらに、 油圧システム が射出機構と型締め機構の両方を駆動し、円滑で効果的な運転に必要な力を供給します。
コールドチャンバーダイカストの製造工程
コールドチャンバーダイカストは、適切な金属合金を選ぶところから始まります。 金属を外部炉で 溶解します。これにより、汚染を防ぎながら必要な液相状態にします。
溶融した金属は慎重に 射出スリーブ へ移します。早期凝固を防ぐため、金属を一定温度に保つ必要があります。
コールドチャンバー方式では融点の高い金属をより細かく制御でき、工程の汎用性が高まります。
次に、金型を高圧に耐えられるよう入念に準備し、型締めします。金型は精密加工された2つの半型から成り、最終製品の形状に合ったキャビティを形成します。 油圧駆動のプランジャーまたはピストン が強い圧力をかけ、溶融金属を射出スリーブから金型キャビティへ押し込みます。高圧射出によって金属が金型の細部まで行き渡り、空気だまりを除去して構造健全性を確保します。
金型キャビティが完全に充填されると、金属は金型内で急速に冷却・凝固します。鋳造品に最適な硬度と強度が得られるよう、冷却時間を慎重に制御します。十分に冷却されたら金型を開き、 エジェクタピン を作動させて、表面欠陥や変形を生じさせずに凝固品を正確に取り出します。
型締力とサイクル時間とは?
型締力
溶融金属の射出中に金型の2つの半型をしっかり閉じておくため、ダイカストマシンが加える力を型締力といいます。
型締力は次の式で計算できます。
型締力=キャビティ圧力×投影面積
型締力=キャビティ圧力×投影面積
ここで:
- キャビティ 圧力 とは 射出中に溶融金属に加わる圧力です。
- 投影 面積 とは 射出方向に垂直な金型の面積です。
例えば、投影面積が120 cm²で、射出圧力が800 kg/cm²の部品に必要な型締力は、次のように計算されます。
型締力=800 kg cm2×120 cm2=96 000 kg、約96 トン
サイクル時間
コールドチャンバーダイカストのサイクル時間は、ある射出サイクルから次のサイクルまでの総時間を指します。通常、型締め、射出、冷却、取り出しの工程を含みます。総サイクル時間は大きく異なりますが、一般には 2秒~1分です。
サイクル時間の構成
- サイクル時間の内訳型締時間
- 射出時間:溶融金属を金型に射出する短い時間(通常は0.1秒未満)。
- 冷却時間:溶融金属が金型内で完全に凝固するまでの時間です。肉厚や材料特性によって異なります。
- 取り出し時間:金型を開いて完成品を取り出す時間です。
コールドチャンバーダイカストの利点
融点の高い金属も加工できます 。例えばアルミニウムや 銅合金などに対応するため、外部炉を使って温度を適切に制御し、早期凝固を防ぎます。 この方法では、複雑で精密な形状を成形でき 高圧射出によって空気だまりを防ぎながら金型の細部まで充填するため、優れた表面仕上げが得られます。
さらに、コールドチャンバーダイカストで使う金型は耐久性に優れており 熱応力が小さいため、寿命が延び、保守コストも低減します。 品質管理も強化され 温度、圧力、射出速度を精密に監視することで、一貫性が高く欠陥のない鋳造品を実現できます。 この工程は柔軟性にも優れ、自動車や航空宇宙などの産業に適した大型で重量のある部品も製造できます。
さらに、 運用効率が向上します 外部炉によって保守が簡素化され、停止時間も短縮されるためです。
ホットチャンバーダイカストとの比較
ホットチャンバーダイカスト は、チャンバーが溶融金属に常時接触している点が主な違いです。融点の低い金属に適しています。金型キャビティにつながるチャンバーを溶融金属に浸し、ピストンで金属を直接金型に押し込むため、汲み入れ作業が不要です。
主な違いは次のとおりです。
| 比較項目 | ホットチャンバーダイカスト | コールドチャンバーダイカスト |
| 炉の位置 | 機械に内蔵され、金型に直接接続 | 機械とは別に設置し、溶融金属を射出スリーブに汲み入れる |
| サイクル時間 | 短く、生産サイクルが速い(約15回/分) | 金属を手作業で移送するためサイクル時間が長い |
| 対応する金属 | 低融点合金に適する(例:亜鉛、マグネシウム) | 高融点合金に適する(例:アルミニウム、銅) |
| 射出圧力 | 低め(1 000~5 000 psi) | 高め(2 000~20 000 psi) |
| 金型寿命 | 金属温度が低いため寿命が長い | 金属温度が高いため寿命が短い |
| 生産量 | 大量生産により効率的 | 少量生産または大型部品に適する |
| 部品の複雑さ | 小型で単純な部品に適する | 大型で複雑な部品に適する |
| 表面仕上げ | 優れた表面仕上げと寸法精度 | 表面仕上げは良好だが、後加工が必要な場合がある |
| 安全上の考慮事項 | 温度が低いため安全上の懸念が少ない | 高温の金属を取り扱うため、より厳格な安全対策が必要 |
| 初期導入コスト | 設備構成が比較的単純なため低い | 別置き炉など追加設備が必要なため高い |
コールドチャンバーダイカストに適した材料
コールドチャンバーダイカストでは、部品の機械的強度と耐熱性に直接影響するため、適切な材料の選定が重要です。
プロジェクトに使える金属にはさまざまな選択肢があります。 アルミニウム は軽量で強度が高いため、特に有力な選択肢です。その他の候補には マグネシウム合金があり、アルミニウムよりさらに軽量です。また、 銅合金 は電気伝導性に優れています。
コールドチャンバーダイカスト部品の用途
コールドチャンバーダイカストでは、さまざまな産業向けに堅牢な部品を製造でき、耐久性と精度を確保できます。
例えば自動車分野では、 エンジンブロック や トランスミッションハウジングなど、強度と精度が求められる部品にこの方法を用います。航空宇宙分野では、信頼性が不可欠な 航空宇宙部品 やエンジン部品、着陸装置部品の製造に採用されています。
Moldiecastingとの協業 Moldiecasting
経験豊富なエンジニアが、耐久性に優れ、保守しやすい金型の設計に取り組んでいます。Moldiecastingは、効果的な金型設計が鋳造の成功に欠かせないことを理解し、お客様の製品が高い品質・精度基準を満たすよう支援します。
Moldiecastingへの依頼は、簡単で効率的な手順で進められます。
- 初回相談:2D/3D図面またはサンプル部品をお送りいただくと、仕様に合わせた詳細な製品設計図の作成に役立ちます。
- 設計図の承認:設計図の作成後、次の段階に進む前に確認・承認いただけます。お客様のご要望との整合性を確保します。
- カスタム金型設計:承認後、Moldieは先進的な CAD/CAM/CAE ソフトウェアを用いてカスタム金型を設計し、具体的な要件を円滑に反映します。
金型の製造工程全体で先進技術を活用しています。当社の品質管理システムには、三次元測定機や3Dスキャナーなどの高精度測定設備が含まれており、すべての金型が厳格な品質基準を満たすことを確認します。
ダイカスト部品が必要な場合は、 お問い合わせください。
よくある質問
コールドチャンバーダイカストの生産速度は、他の鋳造法と比べてどうですか?
溶融金属を汲み入れる工程が追加され、新たな金属を投入する前にチャンバーを冷却する必要もあるため、コールドチャンバーダイカストはホットチャンバー鋳造よりサイクル時間が長くなることがあります。
ただし、大量生産では効率に優れており、大きな数量を製造する場合は重力ダイカストや砂型鋳造など他の方法を上回ることもよくあります。







