
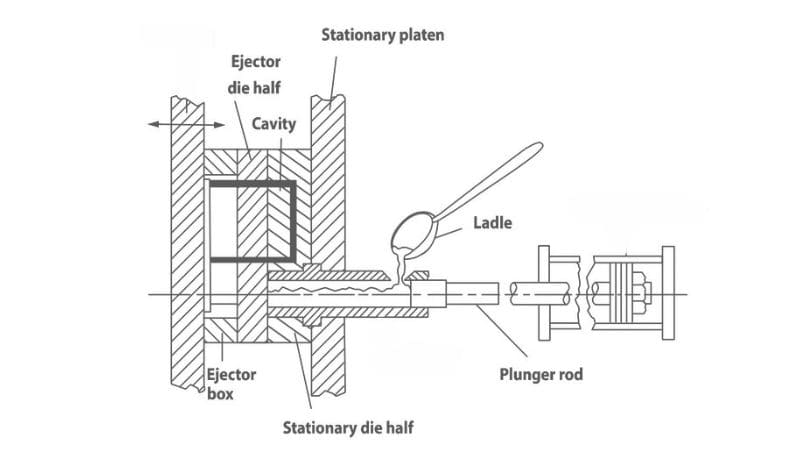
Co je tlakové lití se studenou komorou?
Ve světě výroby se můžete setkat s různými způsoby tvarování kovu do podoby jednotlivých dílů. Jednou z účinných metod je tlakové lití se studenou komorou, které je vhodné pro kovy s vysokou teplotou tání. Tato technika využívá vysoký tlak k vstřikování roztaveného kovu do formy.
Součásti stroje se studenou komorou
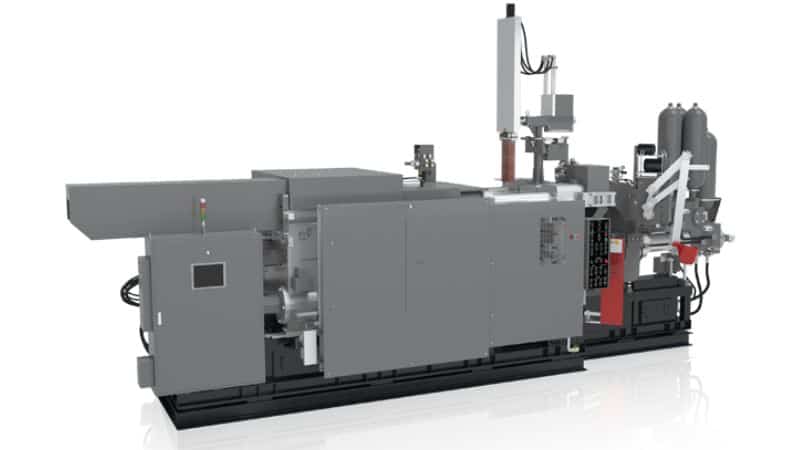
Stroj pro tlakové lití se studenou komorou se skládá z několika klíčových součástí, které společně zajišťují efektivní výrobu přesných kovových dílů.
Vstřikovací systém, obvykle tvořený hydraulickým nebo mechanickým pístem, zajišťuje vstřikování roztaveného kovu do formy.
Vstřikovací komora umožňuje řízené vstřikování tím, že minimalizuje kontakt kovu se systémem. Sestava formy, složená z mužské a ženské poloviny, formuje roztavený kov do požadovaného tvaru. Robustní upínací mechanismus udržuje poloviny formy u sebe pod vysokým tlakem během procesu vstřikování.
Jakmile kov ztuhne, vyhazovací systém pomocí vyhazovacích kolíků nebo desek bezpečně a bez poškození vyjme hotový odlitek.
Integrované chladicí kanálky uvnitř formy regulují teplotu, čímž zajišťují správné tuhnutí a zkracují dobu výrobního cyklu.
Kromě toho hydraulický systém pohání vstřikovací i upínací mechanismus a dodává sílu potřebnou pro hladký a efektivní chod stroje.
Výrobní proces tlakového lití se studenou komorou
Proces tlakového lití se studenou komorou začíná výběrem vhodných kovových slitin; tyto kovy se nejprve taví ve vnější peci, čímž se zajistí, že dosáhnou potřebného kapalného stavu bez znečištění.
Po zkapalnění se roztavený kov opatrně přenese do plnicí komory stroje na tlakové lití se studenou komorou; tento proces vyžaduje udržování stálé teploty kovu, aby se zabránilo jeho předčasnému tuhnutí.
Uspořádání se studenou komorou umožňuje lepší kontrolu nad kovy s vyšší teplotou tání, což zvyšuje všestrannost celého procesu.
Následně hraje klíčovou roli při tvarování kovuforma, která byla pečlivě připravena a sevřena tak, aby odolala vysokým tlakům. Forma se skládá ze dvou přesně opracovaných polovin, které vytvářejí dutinu odpovídající požadované geometrii výsledného výrobku. Hydraulicky ovládaný píst následně vyvíjí obrovský tlak, který vytlačí roztavený kov z plnicí komory do dutiny formy. Toto vysokotlaké vstřikování zajišťuje, že kov vyplní i ty nejsložitější detaily formy, čímž se eliminují vzduchové kapsy a zaručuje se strukturální celistvost.
Jakmile je dutina formy zcela zaplněna, kov začíná uvnitř formy rychle chladnout a tuhnout. Doba chladnutí je pečlivě řízena, aby bylo dosaženo optimální tvrdosti a pevnosti odlitku. Po dostatečném ochlazení se poloviny formy oddělí a vyhazovací kolíky se aktivují a přesně vyjmou ztuhlý odlitek, aniž by došlo k jakýmkoli povrchovým vadám či deformacím.
Co je to uzavírací síla a doba cyklu?
Uzavírací síla
Uzavírací síla je síla, kterou vyvíjí licí stroj k pevnému sevření obou polovin formy během vstřikování roztaveného kovu.
Uzavírací sílu lze vypočítat pomocí vzorce:
Uzavírací síla = Tlak v dutině × Průmětová plocha
Kde:
- Tlak v dutině je tlak působící na roztavený kov během vstřikování.
- Průmětová plocha je plocha formy, která je kolmá ke směru vstřikování.
Pokud má například díl průmětovou plochu 120 cm² a vyžaduje vstřikovací tlak 800 kg/cm², potřebná uzavírací síla se vypočítá následovně:
Uzavírací síla = 800 kg/cm² × 120 cm² = 96 000 kg neboli přibližně 96 tun
Doba cyklu
Doba cyklu u tlakového lití se studenou komorou označuje celkový čas od jednoho vstřikovacího cyklu k druhému. Tento cyklus obvykle zahrnuje několik fází: uzavření, vstřikování, chlazení a vyhození. Celková doba cyklu se může značně lišit, ale obecně se pohybuje v rozmezí 2 sekundy až 1 minuta.
Složky doby cyklu
- Doba uzavírání: Čas potřebný k uzavření a zajištění polovin formy před vstřikováním.
- Doba vstřikování: Krátký časový úsek (obvykle méně než 0,1 sekundy), během něhož je roztavený kov vstřikován do formy.
- Doba chlazení: Doba potřebná k tomu, aby roztavený kov ve formě zcela ztuhl. Tato doba se může lišit v závislosti na tloušťce stěny a vlastnostech materiálu.
- Doba vyhazování: Doba potřebná k otevření formy a vyhození hotového dílu.
Jaké jsou výhody tlakového lití se studenou komorou?
Umožňujezpracovávat kovy s vysokou teplotou tání, jako je hliník a slitiny mědi,díky použití externí pece, která zajišťuje lepší regulaci teploty a zabraňuje předčasnému tuhnutí. Tato metoda umožňuje vytvářet složité a přesné tvary s vynikající kvalitou povrchu, protože vysokotlaké vstřikování vyplní každý detail formy bez vzniku vzduchových kapes.
Formy používané při tlakovém lití se studenou komorou jsou navíc odolnější, protože jsou vystaveny menšímu tepelnému namáhání, což vede k delší životnosti a nižším nákladům na údržbu. Zlepšuje se kontrola kvality díky přesnému sledování teploty, tlaku a rychlosti vstřikování, což vede ke stálé kvalitě a výrobě odlitků bez vad. Proces také nabízí větší flexibilitua umožňuje výrobu větších a těžších dílů vhodných pro odvětví, jako je automobilový a letecký průmysl.
Dále se zvyšuje provozní efektivita, protože externí pec zjednodušuje údržbu a zkracuje dobu odstávek.
Srovnání s tlakovým litím s horkou komorou
Tlakové lití s horkou komorou se liší především tím, že komora je v neustálém kontaktu s roztaveným kovem. Tento proces je vhodnější pro kovy s nižší teplotou tání. Při tlakovém lití s horkou komorou je komora spojená s dutinou formy ponořena do roztaveného kovu. Píst přímo vtlačuje roztavený kov do formy, aniž by bylo nutné jej nabírat.
Zde jsou hlavní rozdíly:
| Hledisko | Tlakové lití s horkou komorou | Tlakové lití se studenou komorou |
| Umístění tavicí pece | Integrovaná ve stroji, přímo spojená s licí formou | Oddělená od stroje, roztavený kov se do plnicí komory vkládá naběračkou |
| Doba cyklu | Kratší, rychlejší výrobní cykly (cca 15 odlitků za minutu) | Delší doba cyklu kvůli ručnímu přenosu kovu |
| Kompatibilita s kovy | Vhodné pro slitiny s nízkou teplotou tání (např. zinek, hořčík) | Vhodné pro slitiny s vysokou teplotou tání (např. hliník, měď) |
| Vstřikovací tlak | Nižší tlak (1 000 – 5 000 psi) | Vyšší tlak (2 000 – 20 000 psi) |
| Životnost nástroje/formy | Delší životnost formy díky nižším teplotám kovu | Kratší životnost formy díky vyšším teplotám kovu |
| Objem výroby | Efektivnější pro velkosériovou výrobu | Vhodnější pro menší objemy výroby nebo větší díly |
| Složitost dílu | Vhodné pro malé, jednoduché díly | Ideální pro větší a složitější díly díly |
| Povrchová úprava | Vynikající povrchová úprava a rozměrová přesnost | Dobrá povrchová úprava, ale může vyžadovat následné opracování |
| Bezpečnostní hlediska | Méně bezpečnostních rizik díky nižším teplotám | Vyžaduje více bezpečnostních opatření kvůli manipulaci s kovy o vysoké teplotě |
| Počáteční náklady na přípravu | Nižší díky jednodušší přípravě | Vyšší kvůli dodatečnému vybavení (samostatná pec) |
Správný materiál pro tlakové lití se studenou komorou
Při tlakovém lití se studenou komorou je výběr správného materiálu klíčový, protože přímo ovlivňuje mechanickou pevnost a tepelné vlastnosti vašich dílů.
Při výběru materiálu pro váš projekt tlakového lití se studenou komorou máte na výběr z různých kovů. Hliník je špičkovou volbou díky své nízké hmotnosti a vysoké pevnosti. Mezi další možnosti patří slitiny hořčíku, které jsou ještě lehčí než hliník, a slitiny mědi a známé svou vynikající elektrickou vodivostí.
Využití dílů vyrobených tlakovým litím se studenou komorou
Tlakové lití se studenou komorou umožňuje výrobu odolných dílů pro různá průmyslová odvětví a pokaždé zaručuje trvanlivý a přesný výsledek.
Například automobilový průmysl využívá tuto metodu pro bloky motorů a skříně převodovek, které vyžadují vysokou pevnost a přesnost. V leteckém průmyslu dávají výrobci přednost tomuto postupu u leteckých dílů , jako jsou součásti motorů a podvozků, kde je klíčová spolehlivost.
Spolupráce se společností Moldiecasting
Disponujeme týmem zkušených inženýrů, kteří se specializují na návrh odolných forem s nízkými nároky na údržbu. Společnost Moldiecasting si uvědomuje, že efektivní návrh formy je pro úspěšné odlévání zásadní, neboť zajišťuje, že vaše výrobky splňují vysoké standardy kvality a přesnosti.
Postup zahájení spolupráce se společností Moldiecasting je jednoduchý a efektivní:
- Úvodní konzultace: Můžete zaslat své 2D/3D výkresy nebo vzorky dílů, což nám pomůže vytvořit podrobný návrh výrobku přesně podle vašich specifikací.
- Schválení návrhu: Po vypracování návrhu máte možnost jej před dalším postupem posoudit a schválit, čímž zajistíme shodu s vaší vizí.
- Návrh formy na míru: Po schválení zahájí společnost Moldie návrh vaší formy na míru s využitím pokročilého softwaru CAD/CAM/CAE , což umožňuje bezproblémové zohlednění vašich přesných požadavků.
V celém procesu výroby forem využíváme pokročilé technologie. Náš systém řízení kvality zahrnuje vysoce přesná měřicí zařízení, jako jsou souřadnicové měřicí stroje a 3D skenery, která zaručují, že každá forma splňuje přísné standardy kvality.
Pokud potřebujete díly vyráběné technologií tlakového lití, kontaktujte nás prosím.
Často kladené otázky
Jak si stojí rychlost výroby při tlakovém lití se studenou komorou v porovnání s jinými metodami lití?
Tlakové lití v komoře se studenou komorou může vykazovat delší časy cyklu ve srovnání s litím v komoře s horkou komorou, a to kvůli nutnosti ručního či automatického dávkování roztaveného kovu a potřebě ochladit komoru před přísunem nové dávky kovu.
Přesto zůstává vysoce efektivní metodou pro velkosériovou výrobu a při zpracování velkých objemů často překonává jiné postupy, jako je gravitační lití do kokil nebo lití do písku.







