
Soğuk Kamaralı Basınçlı Döküm Nedir?
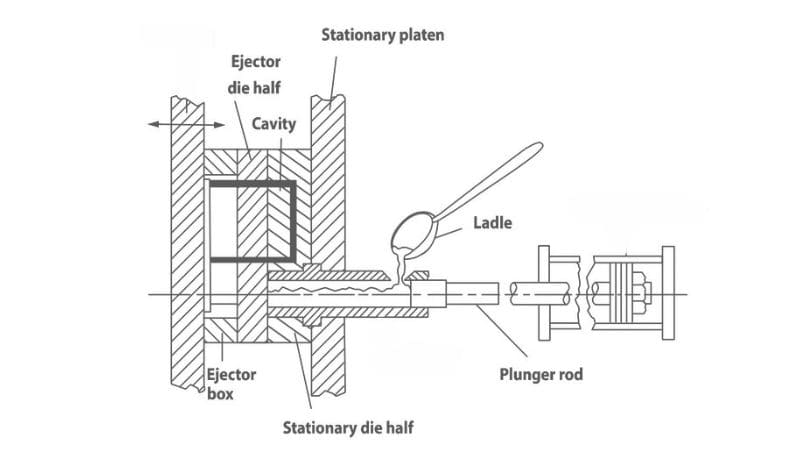
İmalat dünyasında metali parçalara dönüştürmek için farklı yöntemler bulunur. Etkili yöntemlerden biri olan soğuk kamaralı basınçlı döküm, erime noktası yüksek metaller için uygundur. Bu teknikte sıvı metal kalıba yüksek basınçla enjekte edilir.
Soğuk Kamaralı Makinenin Bileşenleri
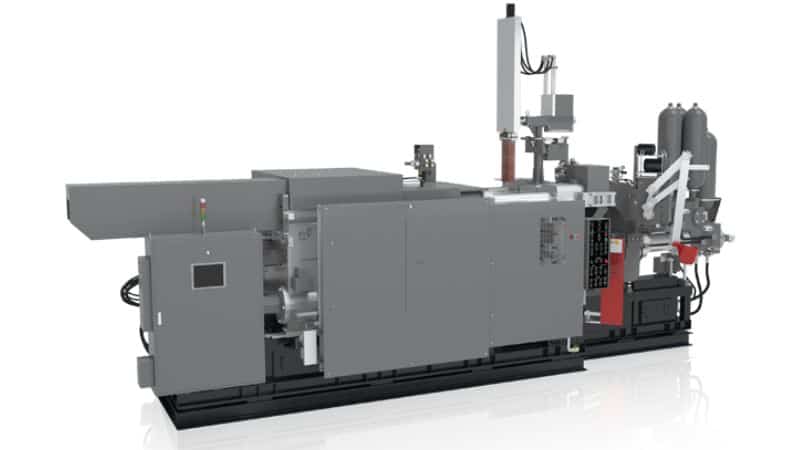
Soğuk kamaralı basınçlı döküm makinesi, hassas metal parçaları verimli şekilde üretmek için birlikte çalışan birkaç temel bileşenden oluşur.
Enjeksiyon sistemi, genellikle hidrolik veya mekanik piston, sıvı metali kalıba enjekte etmekten sorumludur.
Atış haznesi metal ile sistemin temasını en aza indirerek enjeksiyonun kontrollü olmasını sağlar. Kalıp düzeneği, erkek ve dişi yarımlardan oluşur ve sıvı metali istenen biçime sokar. Sağlam bir kilitleme mekanizması enjeksiyon sırasında yüksek basınç altında kalıp yarımlarını bir arada tutar.
Metal katılaştıktan sonra çıkarma sistemi bitmiş dökümü hasar vermeden çıkarmak için itici pimler veya plakalar kullanır.
Kalıp içindeki entegre soğutma kanalları sıcaklığı düzenleyerek doğru katılaşmayı sağlar ve çevrim süresini azaltır.
Ayrıca hidrolik sistem enjeksiyon ve kilitleme mekanizmalarına güç vererek düzgün ve etkili çalışma için gerekli kuvveti sağlar.
Soğuk Kamaralı Basınçlı Dökümün Üretim Süreci
Soğuk kamaralı basınçlı döküm süreci uygun metal alaşımlarının seçilmesiyle başlar; bu metaller önce harici bir fırında eritilir, böylece kirlenme olmadan gerekli sıvı hâle ulaşmaları sağlanır.
Sıvılaştırıldıktan sonra erimiş metal dikkatle makinenin atış kovanına aktarılır. Bu sırada erken katılaşmayı önlemek için metalin sabit sıcaklıkta tutulması gerekir.
Soğuk kamaralı düzenek, erime noktası yüksek metaller üzerinde daha fazla kontrol sağlayarak sürecin çok yönlülüğünü artırır.
Ardından kalıp, yüksek basınca dayanması için özenle hazırlanıp kapatılır ve metali biçimlendirmede kritik rol oynar. Kalıp, nihai ürünün istenen geometrisine uygun boşluğu oluşturan, hassas biçimde işlenmiş iki yarımdan oluşur. Hidrolikle çalıştırılan bir plunger veya piston sıvı metali atış kovanından kalıp boşluğuna itmek için büyük basınç uygular. Bu yüksek basınçlı enjeksiyon metalin kalıbın en ince ayrıntılarına kadar nüfuz etmesini sağlayarak hava boşluklarını ortadan kaldırır ve yapısal bütünlüğü güvence altına alır.
Kalıp boşluğu tamamen dolduğunda, metal kalıbın içinde hızla soğuyup katılaşmaya başlar. Dökümün optimum sertlik ve dayanımı kazanması için soğuma süresi dikkatle kontrol edilir. Yeterince soğuduktan sonra kalıp yarımları ayrılır ve itici pimler yüzey kusuru veya şekil bozukluğuna yol açmadan katılaşmış dökümü hassas biçimde çıkarmak üzere devreye girer.
Kilitleme Kuvveti ve Çevrim Süresi Nedir?
Kilitleme Kuvveti
Kilitleme kuvveti, sıvı metal enjeksiyonu sırasında kalıbın iki yarısını sıkıca bir arada tutmak için basınçlı döküm makinesinin uyguladığı kuvvettir.
Kilitleme kuvveti şu formülle hesaplanabilir:
Kilitleme Kuvveti=Kalıp Boşluğu Basıncı×Projeksiyon Alanı Kilitleme Kuvveti=Kalıp Boşluğu Basıncı×Projeksiyon Alanı
Burada:
- Kalıp boşluğu basıncı enjeksiyon sırasında sıvı metale uygulanan basınçtır.
- Projeksiyon alanı kalıbın enjeksiyon yönüne dik olan alanıdır.
Örneğin bir parçanın projeksiyon alanı 120 cm² ve gereken enjeksiyon basıncı 800 kg/cm² ise ihtiyaç duyulan kilitleme kuvveti şöyle hesaplanır:
Kilitleme Kuvveti=800 kg cm2×120 cm2=96 000 kg veya yaklaşık 96 ton
Çevrim Süresi
Soğuk kamaralı basınçlı dökümde çevrim süresi, bir enjeksiyon döngüsünden sonrakine kadar geçen toplam süredir. Bu çevrim genellikle kilitleme, enjeksiyon, soğutma ve çıkarma aşamalarını içerir. Toplam çevrim süresi büyük ölçüde değişebilir; ancak genellikle 2 saniye ile 1 dakika arasındadır.
Çevrim Süresinin Bileşenleri
- Kilitleme süresi: Enjeksiyondan önce kalıp yarımlarını kapatıp sabitlemek için gereken süre.
- Enjeksiyon süresi: Sıvı metalin kalıba enjekte edildiği kısa dönem (genellikle 0.1 saniyeden az).
- Soğutma süresi: Sıvı metalin kalıp içinde tamamen katılaşması için gereken süre. Et kalınlığına ve malzeme özelliklerine göre değişebilir.
- Çıkarma süresi: Kalıbı açıp bitmiş parçayı çıkarmak için gereken süre.
Soğuk Kamaralı Basınçlı Dökümün Avantajları Nelerdir?
Bu yöntem yüksek erime noktalarına sahip metalleri işleyebilir; örneğin alüminyum ve bakır alaşımlarıharici fırın kullanarak daha iyi sıcaklık kontrolü sağlar ve erken katılaşmayı önler. Bu yöntem karmaşık ve hassas biçimlerin üretilmesini sağlar ; yüksek basınçlı enjeksiyon kalıbın tüm ayrıntılarını hava boşluğu bırakmadan doldurur ve mükemmel yüzey kalitesi sunar.
Ayrıca soğuk kamaralı basınçlı dökümde kullanılan kalıplar daha dayanıklıdır ; daha az ısıl gerilime maruz kaldıklarından kullanım ömürleri uzar ve bakım maliyetleri azalır. Hassas sıcaklık, basınç ve enjeksiyon hızı izleme sayesinde kalite kontrolü iyileştirilir ve tutarlı, kusursuz dökümler elde edilir. Süreç ayrıca daha fazla esneklik sunar, otomotiv ve havacılık gibi sektörlere uygun daha büyük ve ağır parçaların üretilmesine olanak tanır.
Ayrıca harici fırın bakımı kolaylaştırıp arıza süresini azalttığından operasyonel verimlilik artar.
Sıcak Kamaralı Basınçlı Dökümle Karşılaştırma
Sıcak kamaralı basınçlı döküm temel olarak kamarasının sıvı metalle sürekli temas hâlinde olmasıyla farklılaşır. Erime noktası daha düşük metallere uygundur. Bu yöntemde kalıp boşluğuna bağlı kamara sıvı metalin içine daldırılır. Piston, kepçeyle metal alma gerekmeksizin erimiş metali doğrudan kalıba iter.
Aralarındaki farklar şöyledir:
| Özellik | Sıcak Kamaralı Basınçlı Döküm | Soğuk Kamaralı Basınçlı Döküm |
| Fırının konumu | Makineye entegre, doğrudan kalıba bağlı | Makineden ayrı; sıvı metal kepçeyle atış kovanına aktarılır |
| Çevrim süresi | Daha kısa; üretim çevrimi daha hızlı (dakikada yaklaşık 15 döküm) | Metal elle aktarıldığından çevrim süresi daha uzun |
| Metal uyumluluğu | Düşük erime noktalı alaşımlara uygun (ör. çinko, magnezyum) | Yüksek erime noktalı alaşımlara uygun (ör. alüminyum, bakır) |
| Enjeksiyon basıncı | Daha düşük basınç (1 000 – 5 000 psi) | Daha yüksek basınç (2 000 – 20 000 psi) |
| Takım/kalıp ömrü | Düşük metal sıcaklıkları sayesinde daha uzun kalıp ömrü | Yüksek metal sıcaklıkları nedeniyle daha kısa kalıp ömrü |
| Üretim hacmi | Yüksek hacimli üretimde daha verimli | Düşük hacim veya büyük parçalar için daha uygun |
| Parça karmaşıklığı | Küçük ve basit parçalar için uygun | Daha büyük ve karmaşık parçalar için ideal |
| Yüzey kalitesi | Mükemmel yüzey kalitesi ve boyutsal hassasiyet | İyi yüzey kalitesi; ancak son işlem gerekebilir |
| Güvenlik hususları | Düşük sıcaklıklar nedeniyle daha az güvenlik kaygısı | Daha yüksek sıcaklıktaki metallerin elleçlenmesi nedeniyle ek güvenlik önlemleri gerekir |
| İlk kurulum maliyeti | Daha basit kurulum sayesinde daha düşük | Ek ekipman (ayrı fırın) nedeniyle daha yüksek |
Soğuk Kamaralı Basınçlı Döküm İçin Doğru Malzeme
Soğuk kamaralı basınçlı dökümde doğru malzemenin seçilmesi hayati önem taşır; çünkü parçalarınızın mekanik dayanımını ve ısıya dayanımını doğrudan etkiler.
Projeniz için malzeme seçerken çeşitli metaller arasından tercih yapabilirsiniz. Alüminyum hafifliği ve yüksek dayanımı nedeniyle başlıca tercihlerden biridir. Diğer seçenekler arasında alüminyumdan bile daha hafif olan magnezyum alaşımlarıile mükemmel elektrik iletkenliğiyle bilinen bakır alaşımları bulunur.
Soğuk Kamaralı Basınçlı Döküm Parçalarının Uygulamaları
Soğuk kamaralı basınçlı döküm, çeşitli sektörlerde kullanılan sağlam parçalar üretmenizi sağlayarak her seferinde dayanıklı ve hassas sonuçlar sunar.
Örneğin otomotiv sektörü, yüksek dayanım ve hassasiyet gerektiren motor blokları ve şanzıman gövdeleriiçin bu yönteme güvenir. Havacılık sektöründe üreticiler, güvenilirliğin kritik olduğu motor ve iniş takımı bileşenleri gibi havacılık parçalarında bu yaklaşımı tercih eder.
Birlikte Çalışmak Moldiecasting
dayanıklı ve az bakım gerektiren kalıplar tasarlamaya odaklanan deneyimli mühendislerden oluşan bir ekibe sahiptir. Moldiecasting, etkili kalıp tasarımının başarılı döküm için kritik olduğunu bilir ve ürünlerinizin yüksek kalite ve hassasiyet standartlarını karşılamasını sağlar.
Moldiecasting ile süreci başlatmak kolay ve verimlidir:
- İlk görüşme: Teknik özelliklerinize göre ayrıntılı bir ürün planı oluşturulmasına yardımcı olacak 2D/3D çizimlerinizi veya numune parçalarınızı gönderebilirsiniz.
- Teknik çizimin onayı: Teknik çizim hazırlandıktan sonra ilerlemeden önce inceleyip onaylayabilir ve vizyonunuzla uyumlu olmasını sağlayabilirsiniz.
- Özel kalıp tasarımı: Onaydan sonra Moldie, gelişmiş CAD/CAM/CAE yazılımlarını kullanarak gereksinimlerinize tam uyumlu özel kalıbınızı tasarlamaya başlar.
Kalıp üretim süreci boyunca ileri teknoloji kullanıyoruz. Kalite yönetim sistemimiz, her kalıbın zorlu kalite standartlarını karşıladığını güvence altına almak için üç koordinatlı ölçüm cihazları ve 3D tarayıcılar gibi yüksek hassasiyetli test ekipmanlarını içerir.
Basınçlı döküm parçalarına ihtiyacınız varsa lütfen bizimle iletişime geçin.
Sıkça Sorulan Sorular
Soğuk kamaralı basınçlı dökümün üretim hızı diğer döküm yöntemleriyle nasıl karşılaştırılır?
Sıvı metalin kepçeyle aktarılması ve yeni metal eklenmeden önce kamarayı soğutma gereği nedeniyle soğuk kamaralı basınçlı dökümün çevrim süresi sıcak kamaralı döküme göre daha uzun olabilir.
Buna rağmen yüksek hacimli üretimde son derece verimlidir; büyük miktarlarda üretimde yerçekimli kalıp dökümü veya kum dökümü gibi yöntemleri çoğu zaman geride bırakır.







